コラボレーション
アート
美容とウェルネス
工芸
文化と歴史
エンターテインメント
環境
食品と飲料
リバースエンジニアリング
科学
スポーツ
テクノロジー
ウェアラブル
English


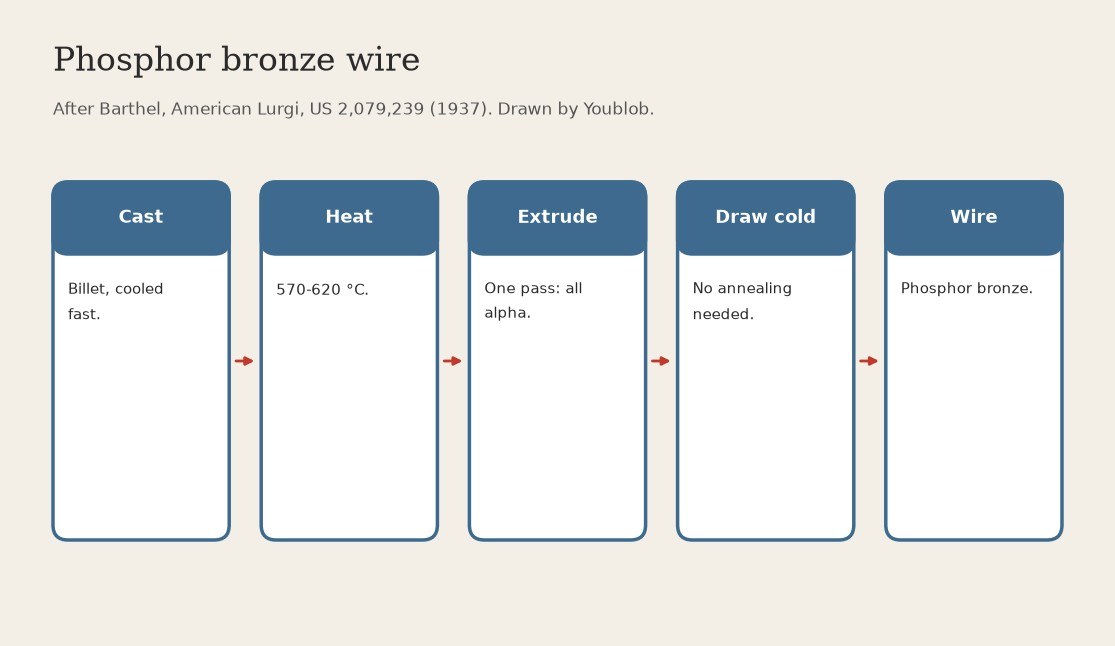
リン青銅線:570~620 °Cで押出成形した鋳造ビレットを、焼鈍せずに冷間引抜き(Barthel、Lurgi、US 2,079,239)
鋳造リン青銅には脆い錫に富む相があり、線引きは引抜きと焼鈍を繰り返す長い工程となっていた。Barthelは、鋳物を570~620 °Cで押出成形すると、一様で柔らかい単一の相に練り上げられ、その後はそのまま線材へ直接引き抜けることを見出した。
結果:中間焼鈍なしで引き抜かれたリン青銅線。
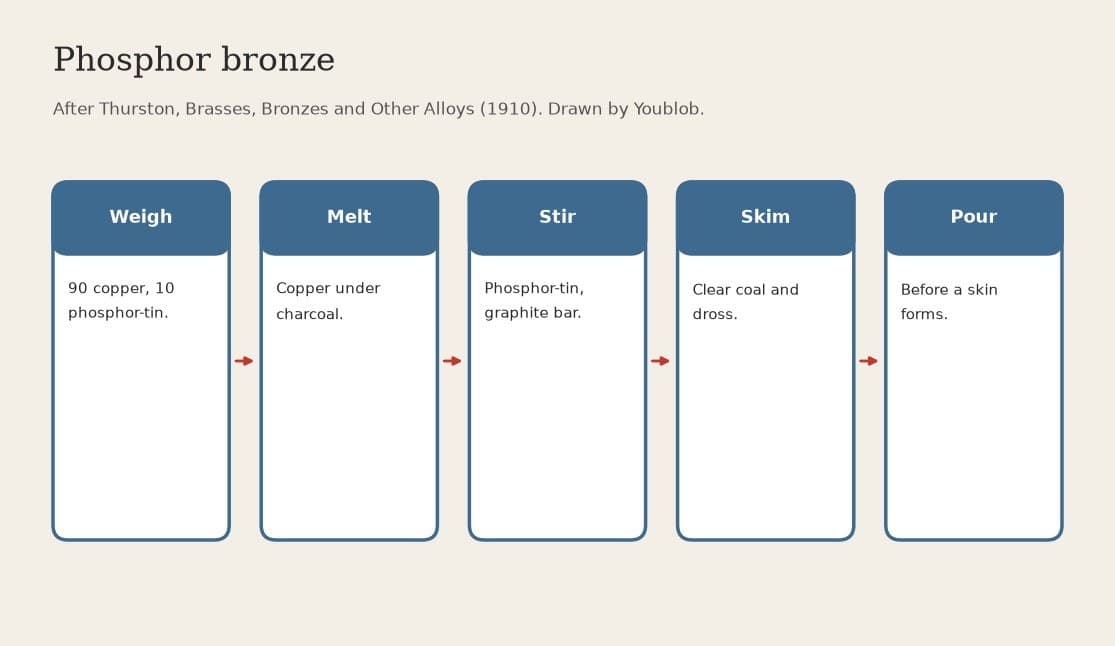
出典:Barthel、US 2,079,239(American Lurgi、1937年)。彼の温度は約8 %のスズ含有量について示されたものであり、我々のインゴットは約9 %であるため、同じ範囲を採用する。押出比とダイ寸法は記載されていない。図はYoublobによる。
上級者
2日
手順
1
1
ビレットを鋳造し、急速に冷却する
ビレットを鋳造し、急速に冷却する
リン青銅を溶解してビレットに鋳造し、急速に冷却する。当社の方法:インゴット鋳型で鋳造し、焼入れする。
このステップの材料:
 りん青銅インゴット1 as required
必要な工具:
 黒鉛粘土坩堝
 るつぼ炉
 インゴット鋳型
 焼き入れ桶
2
2
ビレットを570~620 °Cに加熱する
ビレットを570~620 °Cに加熱する
ビレットを約570~620 °Cに加熱する(錫約8%、リン0.3%の場合のBarthelの範囲)。温度:全体として500~650 °C。錫が少ないほど高温にする(錫6%の場合は約650 °C)。
必要な工具:
 マッフル炉
 高温計
3
3
一度の工程で押し出す
一度の工程で押し出す
押出機で高温のビレットを押し出す。混練により金属全体が均一になり、ほぼ全体がα相となる。減面率が小さい厚肉製品では、まずビレットを10~20%冷間プレスする。
必要な工具:
 油圧押出プレス
4
4
焼きなましなしの冷間線引き
焼きなましなしの冷間線引き
押し出し棒材を冷間でダイスに通して線材まで引き伸ばす。バーテルの金属は引き抜きの間に焼きなましを必要としない。当社の方法:潤滑剤を使用した鋼製ドローププレートで、一回ごとに一段小さい穴を通す。
必要な工具:
 鋼製ダイス板
 伸線潤滑剤
この設計図で作るもの
関連ブループリント
これらのブループリントは知識を共有しています — 技術、材料、原理
CC0 パブリックドメイン
このブループリントはCC0で公開されています。許可を求めずに、自由にコピー、修正、配布、あらゆる目的で使用できます。
メイカーを応援するには、ブループリント経由で製品を購入してください。メイカーには メイカーコミッション がベンダーにより設定されています。または、このブループリントの新しいイテレーションを作成し、自分のブループリントにコネクションとして含めて収益を共有できます。