コラボレーション
アート
美容とウェルネス
工芸
文化と歴史
エンターテインメント
環境
食品と飲料
リバースエンジニアリング
科学
スポーツ
テクノロジー
ウェアラブル
翻訳済み


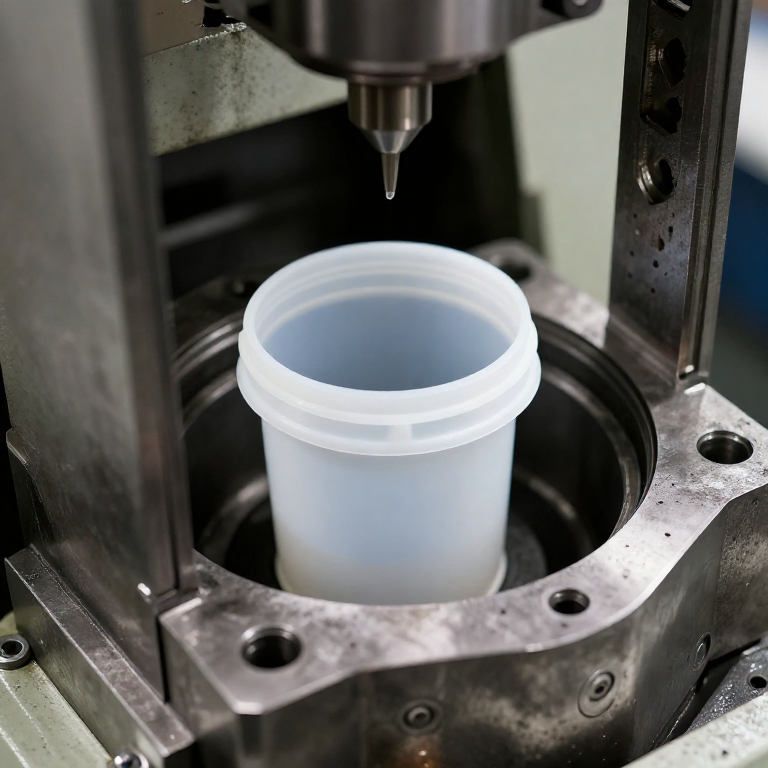
プラスチック射出成形:容器、バケツ、継手、プリフォーム
蓋、取っ手、継手のあるプラスチック製品の多くは射出成形で作られます。スクリューがペレットを溶かし、プランジャーのように前進して溶融樹脂を密閉された鋼鉄またはアルミニウム製の金型に射出します。部品が収縮する間は圧力を保持し、その後冷却して金型が開き、部品が突き出されます。型締め装置は、溶融樹脂の圧力に対して金型を閉じたまま保持しなければなりません。その圧力は部品の投影面積1平方センチメートルあたり約1.8~7.2トンです。射出自体は多くの場合、1秒をかなり下回る時間で完了します。
アルミニウム製金型を使用する卓上型成形機は、メーカー規模で同じ工程を行います。食品用容器には食品用グレードの樹脂が必要です。
上級者
部品1個あたりの秒数
手順
1
1
乾燥と投入
乾燥と投入
樹脂が必要とする場合はペレットを乾燥させ、ホッパーに投入してください。
このステップの材料:
 ポリプロピレンのペレット50 kg
 HDPEペレット50 kg
 硬質 PVC コンパウンドペレット20 kg
 PET樹脂ペレット20 kg
必要な工具:
 ペレットドライヤー
 ペレット供給ホッパー
2
2
金型を作る
金型を作る
金型の両半分に、スプルー、ランナー、ゲート、ベント、エジェクターピンを含むキャビティを削り出す。メーカー規模では、金型フレーム内のアルミニウム製二枚板ブランクを使用する。
必要な工具:
 射出成形型用アルミブランク(2 プレート)
 射出成形金型フレーム
3
3
射出と保圧
射出と保圧
金型が閉じ、スクリューが溶融樹脂を射出し、冷却により収縮するキャビティに保圧をかけて充填します。
必要な工具:
 射出成形機
 卓上射出成形機
4
4
冷却と突き出し
冷却と突き出し
部品が冷える間に、スクリューが回転して後退し、次のショットを準備します。金型が開き、ピンが部品を押し出します。
必要な工具:
射出成形機5
5
検査
検査
ショートショット、ヒケ、バリがないか部品を確認し、重要寸法を測定する。
必要な工具:
 デジタルノギス 6インチ
6
6
トラブルシューティング
トラブルシューティング
射出成形のトラブルシューティング。
Flow
Loading...
材料
4- 50 kgプレースホルダー
- 50 kgプレースホルダー
- 20 kgプレースホルダー
- 20 kgプレースホルダー
この設計図で作るもの


関連ブループリント
これらのブループリントは知識を共有しています — 技術、材料、原理
CC0 パブリックドメイン
このブループリントはCC0で公開されています。許可を求めずに、自由にコピー、修正、配布、あらゆる目的で使用できます。
メイカーを応援するには、ブループリント経由で製品を購入してください。メイカーには メイカーコミッション がベンダーにより設定されています。または、このブループリントの新しいイテレーションを作成し、自分のブループリントにコネクションとして含めて収益を共有できます。