
ローマ式アップドラフト製陶窯の構築 — セラミック焼成技術
手順
火室を掘削して構築する
火室を掘削して構築する
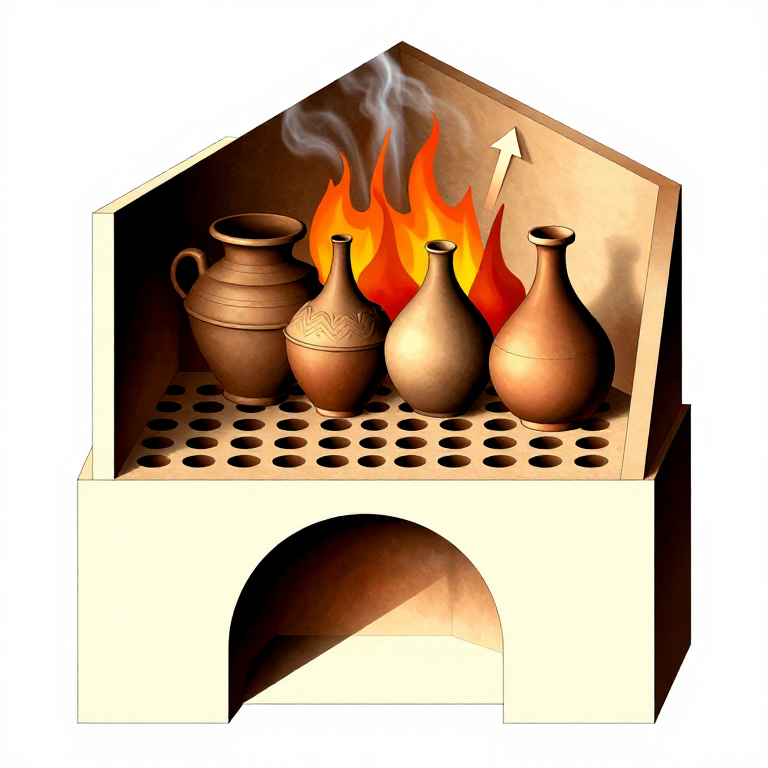
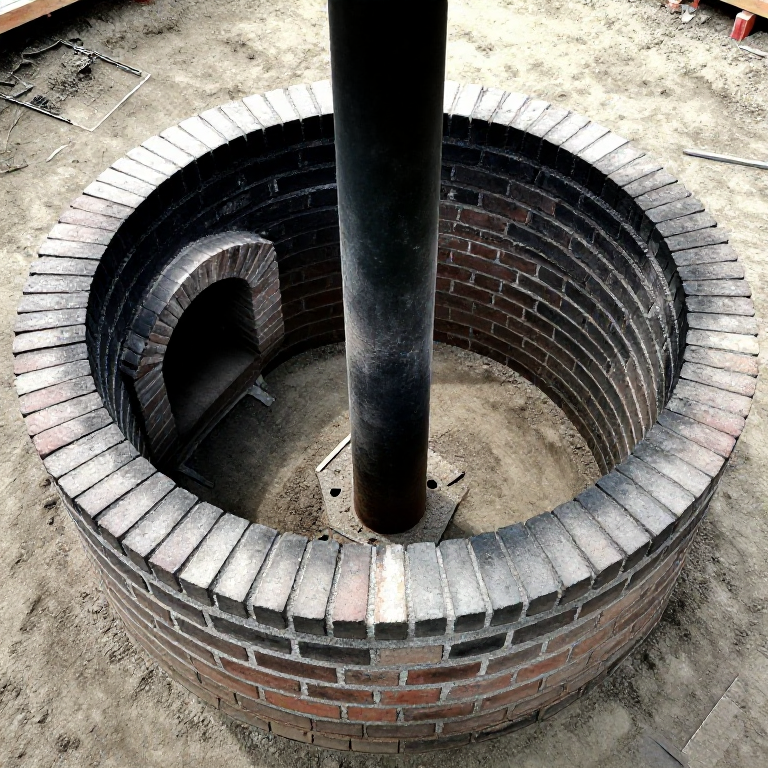
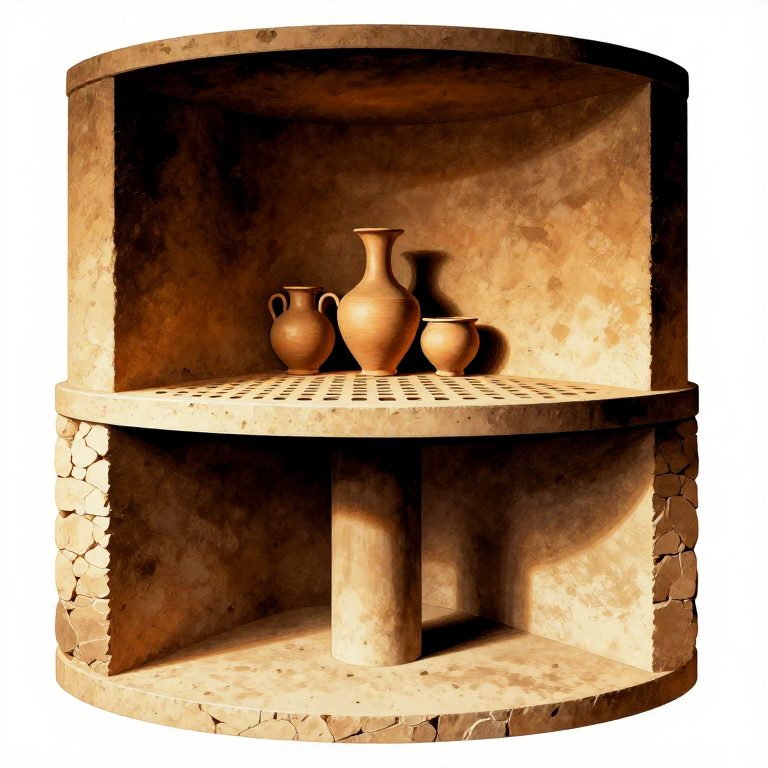
水はけの良い地面に、直径約60~80cm、深さ40~50cmの円形または楕円形の穴を掘る。穴の内側には耐火モルタルで積んだ耐火粘土レンガを張り、壁を地表面の高さまで立ち上げる。片側には焚口(praefurnium)を設ける。これは地表面で幅約25~30cm、高さ30cmのアーチ状の開口部で、ここから燃料を投入する。火室の床はわずかに皿状(凹状)にして灰を溜め、熱を上方へ集中させる火床の形状とする。火床を設置する高さまでレンガで中央の支柱または隔壁を築く。この台座は下から火床を支えつつ、燃焼ガスがその周囲を流れられるようにする。ローマ時代の窯の火室には、ガスの流れを均等に分配するため、中央に単一の支柱やT字型の壁を設けることがしばしばあった。
このステップの材料:
 耐火粘土れんが20-30 kg kg
火床を作る
火床を作る
火床(または火格子)は、下の火室と上の焼成室を仕切る穴あきの台です。窯の直径方向に鉄棒を渡し、中央の支柱と室の壁で支えます。これらの棒の上に、耐火粘土と粗い砂(グロッグ、すなわち砕いた焼成済みの粘土が理想的)を混ぜて、厚さ約5〜8 cmの平らな粘土板を作ります。粘土板が乾く前に、木製のダボを使って直径約5〜7 cmの穴を、一定間隔(10〜12 cm ごと)であけます。これらの穴により、窯詰めの重量を支えつつ、下の火からの高温の燃焼ガスが上の陶器の積み重ねへ上昇できます。適切なガス流を確保するため、穴の総面積は火床の面積の約20〜30パーセントにすべきです。粘土中の水分は加熱時にひび割れを引き起こすため、焼成前に火床を十分に(少なくとも1週間)乾燥させてください。
このステップの材料:
 耐火粘土モルタル20-30 kg kg
火床の製作
火床の製作
火床の上に、耐火粘土レンガで円筒形の焼成室の壁を築きます。壁の高さは火床面から約50〜60cmです。壁は直線状でも、上部に向かってわずかに内側へ傾斜させてもかまいません。傾斜させると熱を閉じ込めるのに役立ちます。レンガ積みに隙間を残さないでください。すべての目地は耐火モルタルで密閉し、冷えた箇所の原因となる制御不能な空気漏れを防いでください。焼成室の上部は開放したままにしておくこともできます(焼成中は陶器の破片で一時的に覆います)。または、通風を調整するために中央に煙道穴のあるドーム型の屋根を取り付けることもできます。多くのローマの窯では、割れた陶器の破片と粘土で作った仮設の屋根を使用しており、窯の出し入れのときにはこれを取り外していました。焼成室の内面は、窯詰めの際に陶器が引っかからないよう滑らかにしておく必要があります。
このステップの材料:
 粘土20-30 kg kg
窯の詰め込みと密閉
窯の詰め込みと密閉
完全に乾燥した陶器を焼成室に積み重ね、ガスが通るように間隔を空けて配置します。大きく重い作品は、温度が最も高くなる火床付近の下段に置きます。作品同士や壁に接触させないよう、小さな粘土の詰め物または窯道具(粘土製のスペーサー)を使って隙間を保ちます。テラ・シジラータ(細かい赤い泥漿仕上げのローマ食器)の場合、光沢のある泥漿の表面を直火や灰から守るため、作品を焼成用の耐火容器(サガー)に入れて積み重ねました。詰め込み後は、瓦のように重ねた陶片の仮の蓋で窯の上部を覆い、その上を湿った粘土の層で密閉します。蓋には通風調整と焼成の観察のため、直径約10 cmの小さな煙道穴を残します。燃料を補給できるよう、火かき口のアーチは取り外し可能な緩い煉瓦で塞ぎます。
窯を焚く
窯を焚く
まず炊口(たきぐち)で小さく穏やかな火を起こし、窯の構造物と陶器に残っている水分を追い出します。この予熱段階(水蒸気を出す段階)は2〜3時間続け、温度は約200℃までゆっくり上げてください。その後の4〜6時間で燃料(硬材または木炭)を徐々に増やし、目標温度である900〜1050℃まで上げます。最高温度に達すると、窯の内部は明るい橙赤色に輝き、焚き口の煙道穴から見えるようになります。酸化焼成(赤い陶器を作る場合)では、炊口から十分な空気を供給し、澄んだ火を保ちます。還元焼成(灰色または黒色の陶器を作る場合)では、炊口と煙道を一部塞いで空気を制限し、不完全燃焼を起こして、粘土中の赤い酸化鉄を黒い酸化鉄へと変化させます。最高温度を約1〜2時間保持した後、窯を24〜48時間かけてゆっくり冷ましてから開けてください。急激に冷やすと熱衝撃が生じ、陶器にひびが入ります。
材料
7- 20-30 kg kgプレースホルダー
- 20-30 kg kgプレースホルダー
- 20-30 kg kgプレースホルダー
- 200-300 bricks 個プレースホルダー
- 30-40 kg 個プレースホルダー
- 4-6 bars, 60-80 cm long 個プレースホルダー
- プレースホルダー
この設計図で作るもの
CC0 パブリックドメイン
このブループリントはCC0で公開されています。許可を求めずに、自由にコピー、修正、配布、あらゆる目的で使用できます。
メイカーを応援するには、ブループリント経由で製品を購入してください。メイカーには メイカーコミッション がベンダーにより設定されています。または、このブループリントの新しいイテレーションを作成し、自分のブループリントにコネクションとして含めて収益を共有できます。