コラボレーション
アート
美容とウェルネス
工芸
文化と歴史
エンターテインメント
環境
食品と飲料
リバースエンジニアリング
科学
スポーツ
テクノロジー
ウェアラブル
English


部品としてのパック:接点、キーイング、そして第三の線
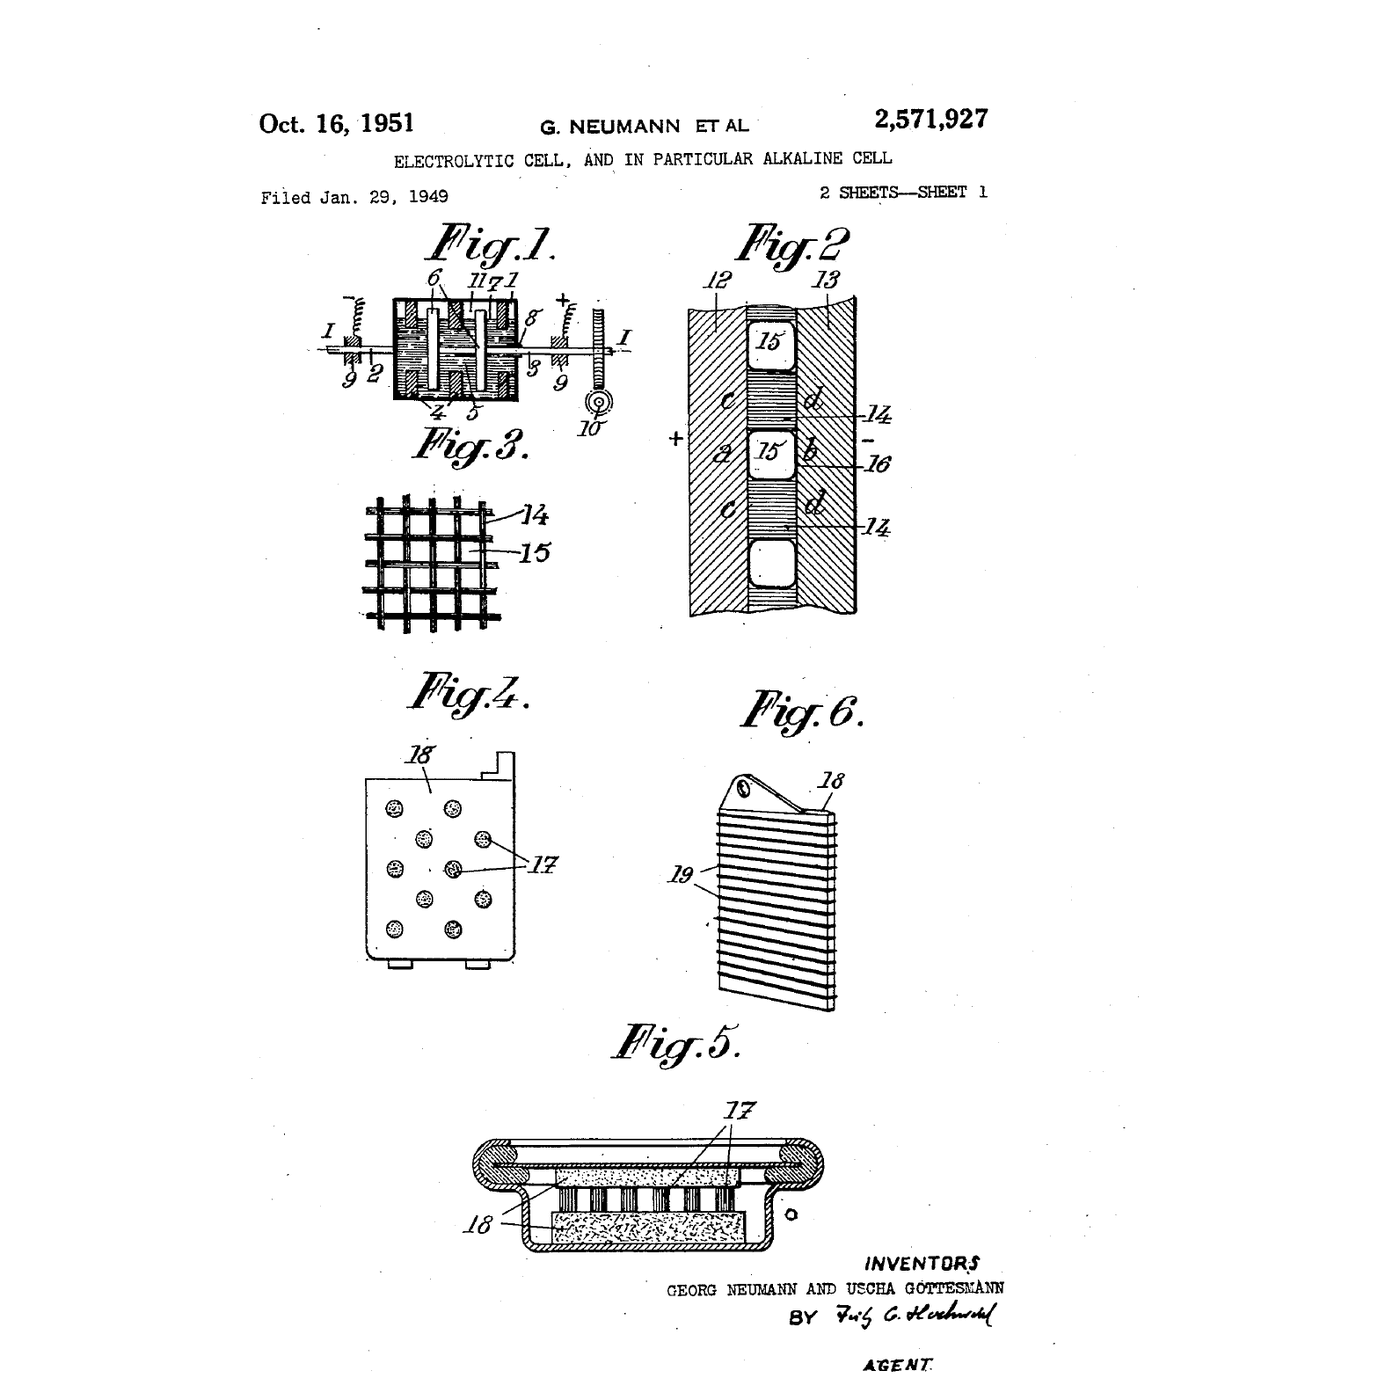
1961年のコードレスドリルは、セルを工具の内部に収めていました。工具を充電している間は、作業することができませんでした。
バッテリーを独立した着脱可能な部品にすることで、工具の在り方が変わりました。充電済みのパックを装着しながら、もう一つのパックを充電器に置いておくことができます。切れたパックは工具ごと捨てるのではなく交換すればよく、一つのパックでドリル、のこぎり、ライトを動かせます。しかしその一方で、モーターの全電流が、疲れた人が一万回も勢いよく差し込むコネクタを通ることにもなりました。
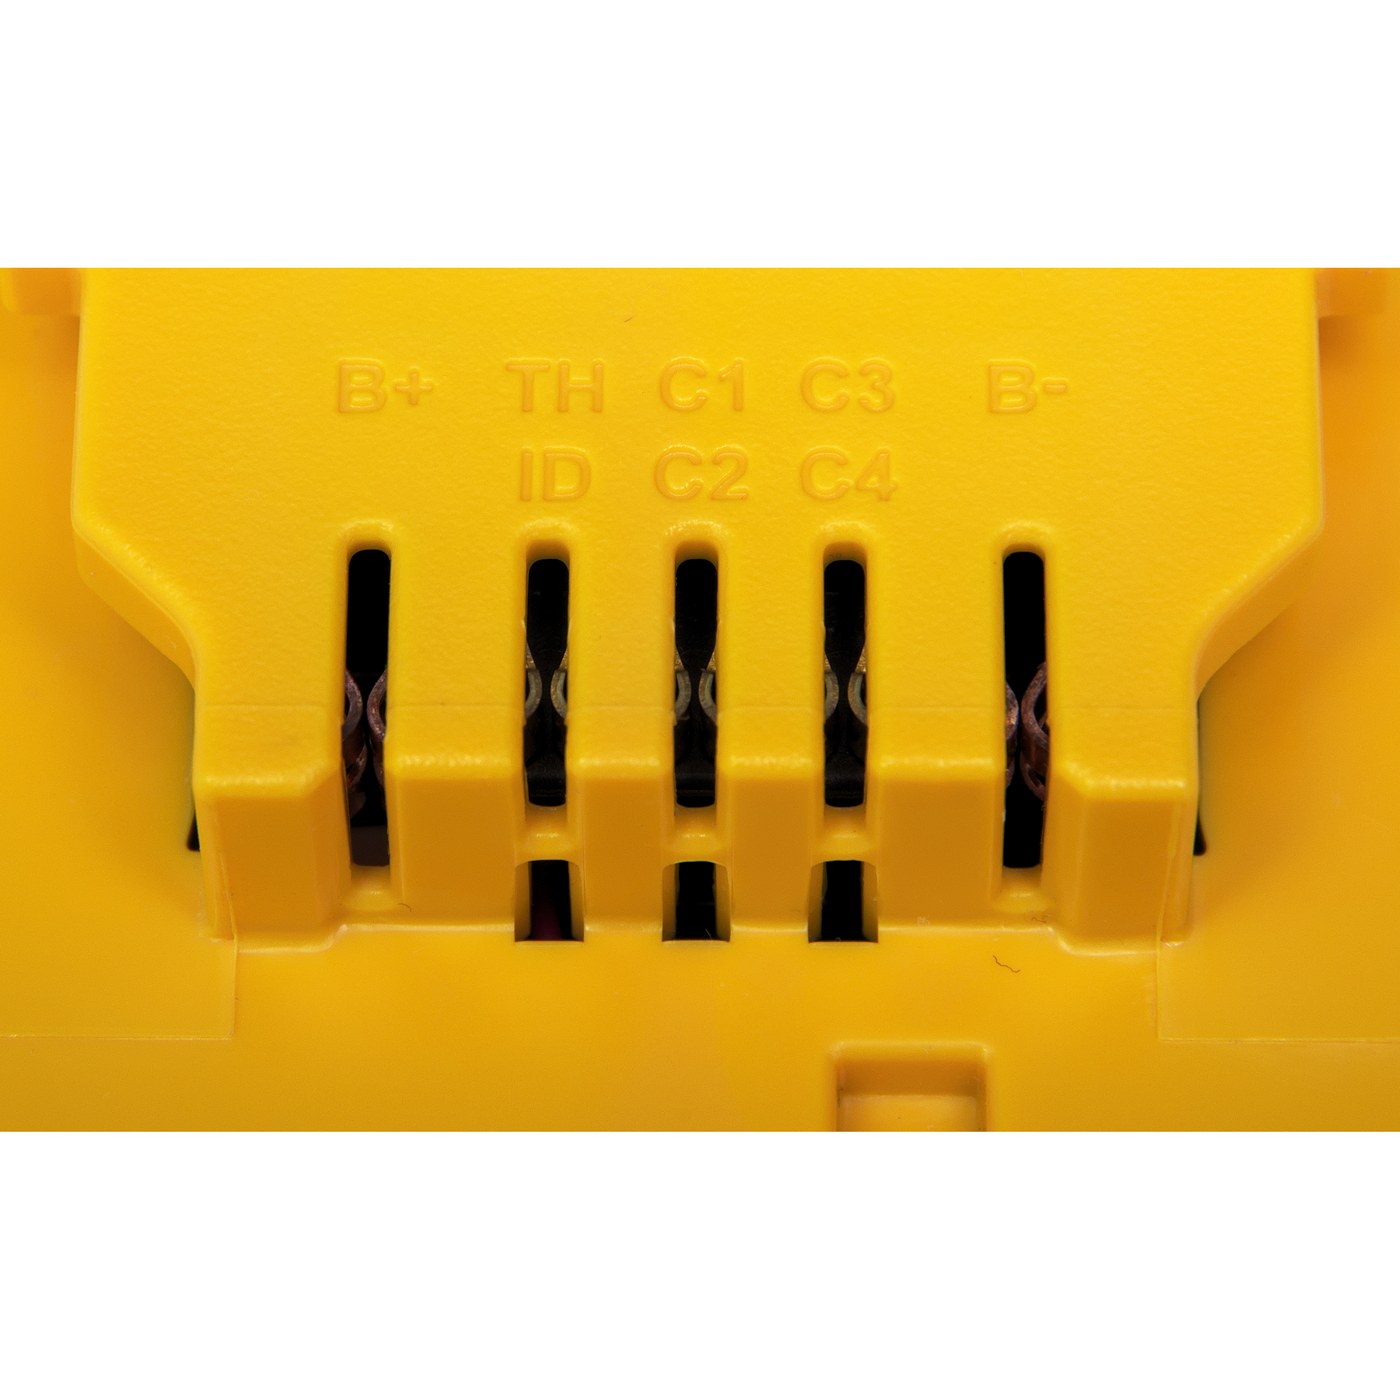
この段では、そのコネクタと、その横にある目立たない余分な端子について説明します。写真を見てください。**B+**と**B−**が作業用の電流を担い、**TH**、**ID**、**C1–C4**は、工具と充電器が今受け取ったばかりのバッテリーについて知る必要のあるすべての情報を担っています。
中級者
約3時間
手順
1
1
ターミナルブロックを読む
ターミナルブロックを読む
パックを取り外し、このページの写真のように、ターミナルブロックを真正面から見てください。現代のほとんどのパックにはピンの表示があります。表示内容を書き留めてください。
- **B+ / B−** — 最も外側にある、最も太く重いブレード2本。モーターが消費する電流はすべてここを通ります。そのため、他のブレードより幅も厚みも大きくなっています。
- **TH** — サーミスタの引き出し端子。手順4で測定します。
- **ID** — B−に接続された抵抗で、その値によって充電器にどの化学組成と容量のパックかを伝えます。これにより、1台の充電器で複数のパックを安全に使用できます。
- **C1、C2、C3、C4** — 直列セル間の引き出し端子。スマート充電器やバランサーが全体の電圧だけでなく各セルを個別に読み取れるようにします。なぜこれが重要かは、ラング7で詳しく説明します。
パックを手に持ったままノギスで形状を測定してください。ブレード幅、ブレード厚み、差し込み深さ、リブの間隔です。次に**キー溝構造**を確認します。非対称のリブとラッチです。パックは物理的に誤った工具に差し込むことができず、逆向きにも入らず、振動で抜け落ちることもありません。これらはいずれも、ユーザーが何かを読むことに依存していません。
テスターで各ピンのB−に対する電圧を測定し、安定した電圧を示すもの、何も示さないもの、異常な値を示すものをそれぞれ記録してください。何もショートさせないでください。18 Vのパックは、ドライバーのブレードに100アンペアを超える電流を流し込み、ブレードが溶着してしまいます。
必要な工具:
 デジタルノギス 6インチ
 デジタルマルチメータ——オートレンジ・真の実効値
2
2
接続部のコストを測定する
接続部のコストを測定する
2 mΩの接点は、テスターの抵抗レンジでは普通の電圧計では読めません。テスター自身のリード線の抵抗のほうが大きいからです。実際の測定方法で測ってください。**既知の電流を流し、その両端の電圧を読みます**。
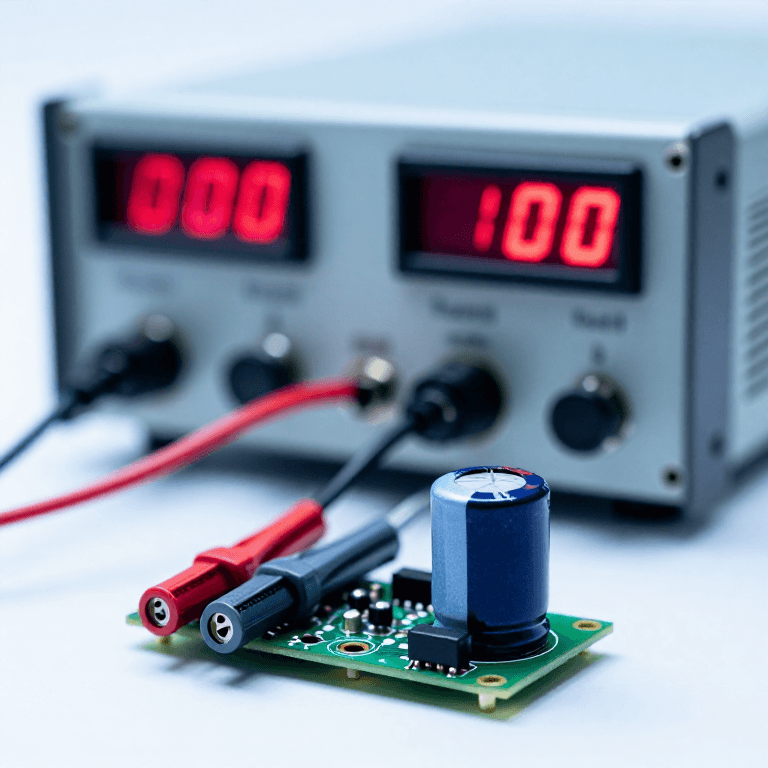
実験用電源を定電流モードに設定します。2 Aで十分であり、安全です。パックを取り付け、工具のスイッチをオフにした状態で、パックと工具の接点ペアに電流を流します。電圧計は、接合部の両側の2点に直接当てます。プローブが届く限り接点に近づけてください。抵抗値は、読んだ電圧を設定した電流で割ったものです。これは四端子測定です。電流用のリード線と電圧用のリード線は別々なので、リード線の抵抗は除外されます。
きれいなパックと、手入れされていないパックの両方で行ってください。次に、手入れされていないパックの端子の刃を、糸くずの出ない綿棒でイソプロピルアルコールを使って清掃し、乾燥させてから、もう一度測定します。改善効果は通常大きく、疲れた工具に対して誰でも行える最も効果的な修理です。
その数値を手順3に持ち込み、40 Aでどれだけのコストになるかを確認してください。25 mΩを測定する接合部は、ぎりぎりの接合部ではありません。端子台が溶けるに向かっている接合部です。
**決して**工具を動作させた状態でこの作業を行わないでください。また、いかなる時点でも B+ と B− を短絡させないでください。
必要な工具:
 直流安定化電源デジタルマルチメータ——オートレンジ・真の実効値
 ワニ口クリップ試験リード
 接続用電線
 イソプロピルアルコール 99 %
3
3
ミリオームのコストと、キーイングが機械的である理由
ミリオームのコストと、キーイングが機械的である理由
Jupyter ノートブックを読み込み中…
4
4
サーミスタを見つけて校正する
サーミスタを見つけて校正する
室温に置かれたパックで、**TH** と **B−** の間の抵抗をテスターで測定してください。約 10 kΩ の値が読めるはずです。これがパックのサーミスタで、内部のセルに押し当てられています。
次に、それが通常の抵抗ではなくサーミスタであることを確かめます。パックを穏やかに温めてください。数分間の通常の作業でも、ヒートガンの最も低い設定を、常に動かしながら十分に離して当てる方法でもかまいません。一箇所に留めないでください。抵抗が**下がる**のを確認します。冷やすと、抵抗が上がるのを確認します。端子台の横にあるケースの温度を赤外線温度計で測りながら、温度と抵抗の組を3つ書き留めてください。
その後、サーミスタキットに含まれる単体の 10 kΩ NTC でも同じことを行います。これは氷水と温水に入れて、きちんと測定できます。2つの固定点と手順3のベータ方程式があれば、3つ目の点を予測できるほど良い校正が得られます。
このピンが必要な理由: 冷えたリチウムセルを充電すると、負極にリチウムがインターカレートされず金属リチウムとして析出します。これは永久的な損傷であり、最終的にははしご段9の故障につながります。高温のセルを充電すると、あらゆる副反応が加速します。充電器はこの温度を知る必要があり、電圧からは推測できません。パック内の安価な部品1つが、その答えを与えてくれます。
**決して**ヒートガンをリチウムパックに対して最も低い設定以外で使用しないでください。また、50 °C で止めてください。あなたが示しているのは傾きであり、限界を試しているのではありません。
必要な工具:
デジタルマルチメータ——オートレンジ・真の実効値 NTC サーミスタキット
 赤外線温度計
 ヒートガン
 保護めがね
5
5
パックを開けずに内部の組み立て方を見る
パックを開けずに内部の組み立て方を見る
パックを開けることはしません。ネジ回しが滑ってセルのタブ間を短絡させると、100アンペア以上の電流が流れ、リチウムパックでは火災になります。ただし、バラのセルから同じものを組み立てて、どのように接続されているかを正確に確認することはできます。
18650セルを4本用の4セルホルダーに入れます。これは*4S*ストリング、つまり直列4本、公称14.4Vです。パックと同じように配線します:
1. **B+**は最上段セルの正極から、**B−**は最下段セルの負極から、どちらも太い線で配線します。工具サイズの電流に対応するには、少なくとも14 AWG が必要です。
2. **すべてのセル接続点からのタップ**を細い線で取り出し、コネクタに接続します。これらはステップ1のC1–C4ピンです。
3. **10 kΩ NTC** を中央のセルの中央部に貼り付け、もう一方の端子をB−に接続します。これがTHです。
B+からB−間を測定し、次に各タップをB−に対して測定して、計算が合っているか確認します。各タップの電圧は、セル1本分の電圧程度ずつ段階的に上がるはずです。段階が合わないタップがあれば、それは何か実際の問題を示しています。その内容は7番目の手順で説明します。
量産パックでは、直列接続は線ではなく、**ニッケルストリップをセルの端子にスポット溶接**したものです。はんだ付けではなく溶接を使うのは、セルのタブをはんだ付けする熱が接合部の直下のセルを傷めるためです。また、溶接されたストリップははんだの塊よりも抵抗がはるかに低く、再現性も高いからです。スポット溶接機がある場合は、ストリップと廃材の端子でのみ練習してください。セル同士の溶接は別の技術であり、別のリスクがあります。良い溶接と見た目だけ良い溶接を見分ける方法は、ステップ2の抵抗測定です。
このステップの材料:
 18650 リチウムセル4 個
 ニッケルストリップ1 個接続用電線1 個
 熱収縮チューブ1 個
必要な工具:
 18650 電池ホルダー(4 本用)デジタルマルチメータ——オートレンジ・真の実効値
 はんだステーション
 はんだ線
 はんだフラックス
 ワイヤーストリッパー
 圧着工具
 バッテリー用スポット溶接機
 先の尖ったピンセット保護めがね
6
6
履歴と背景
履歴と背景
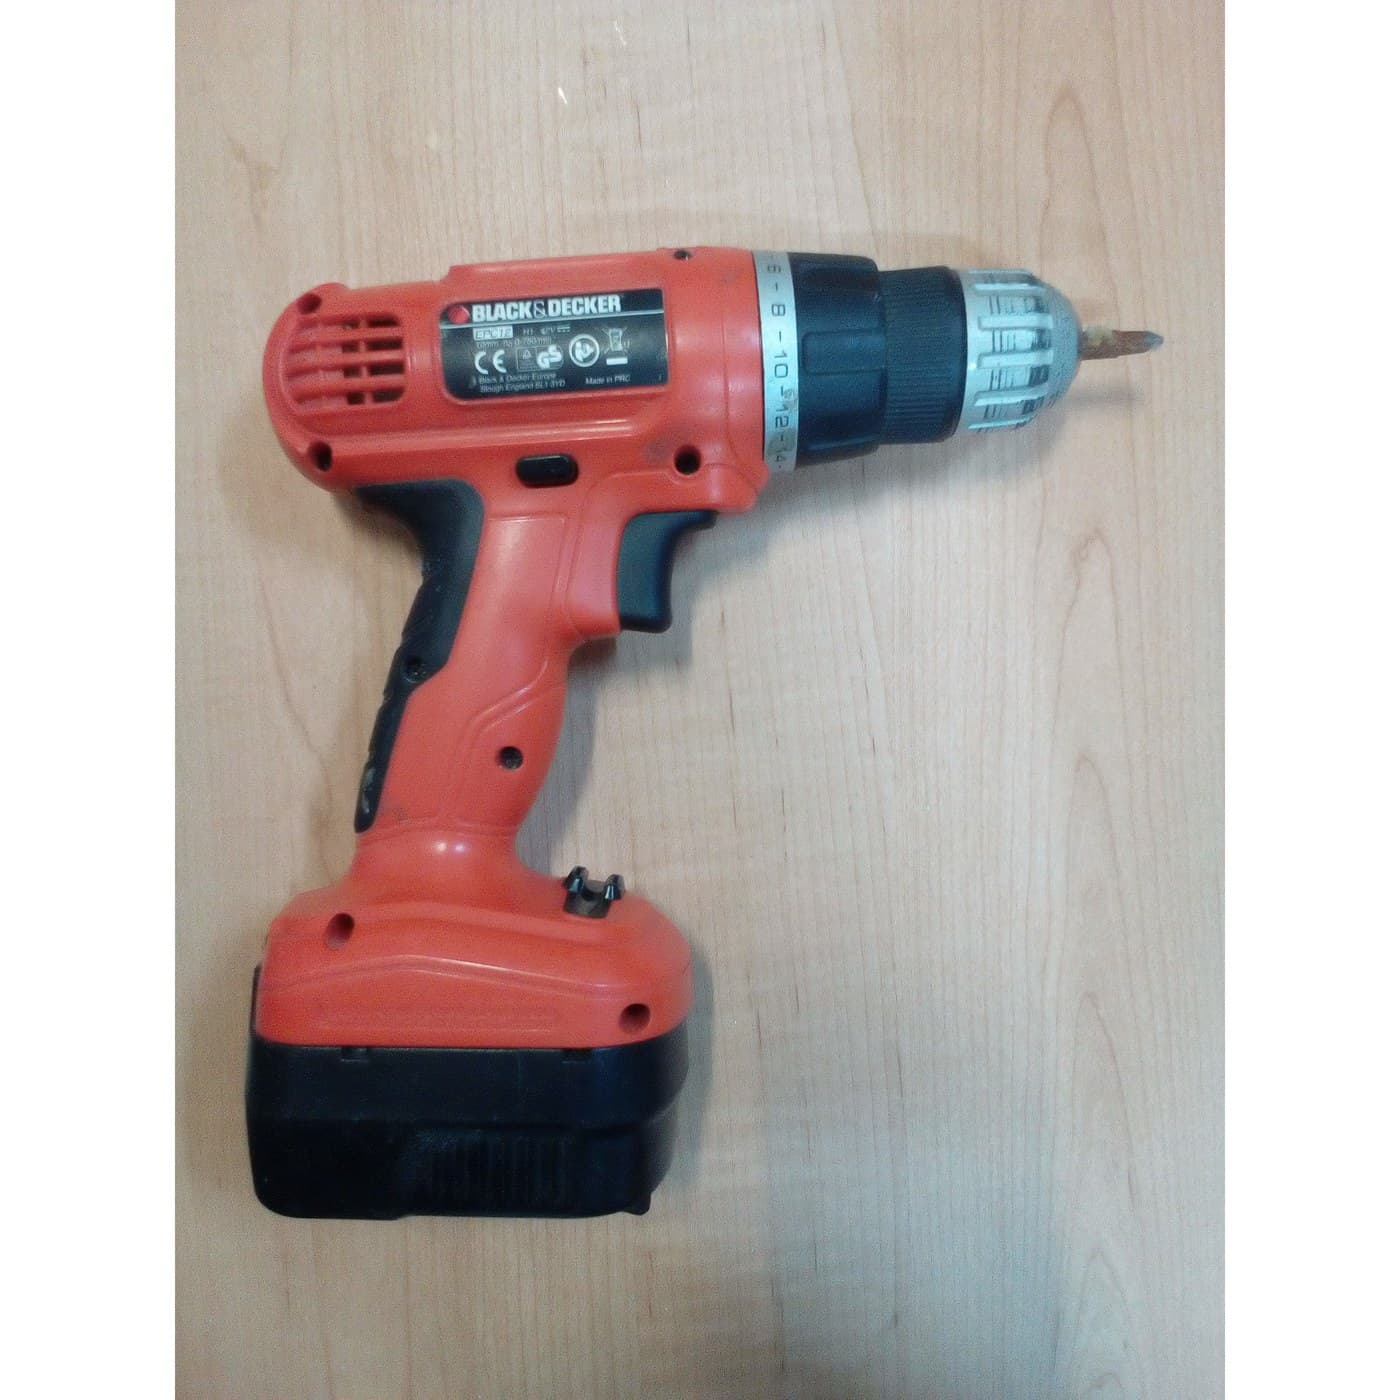
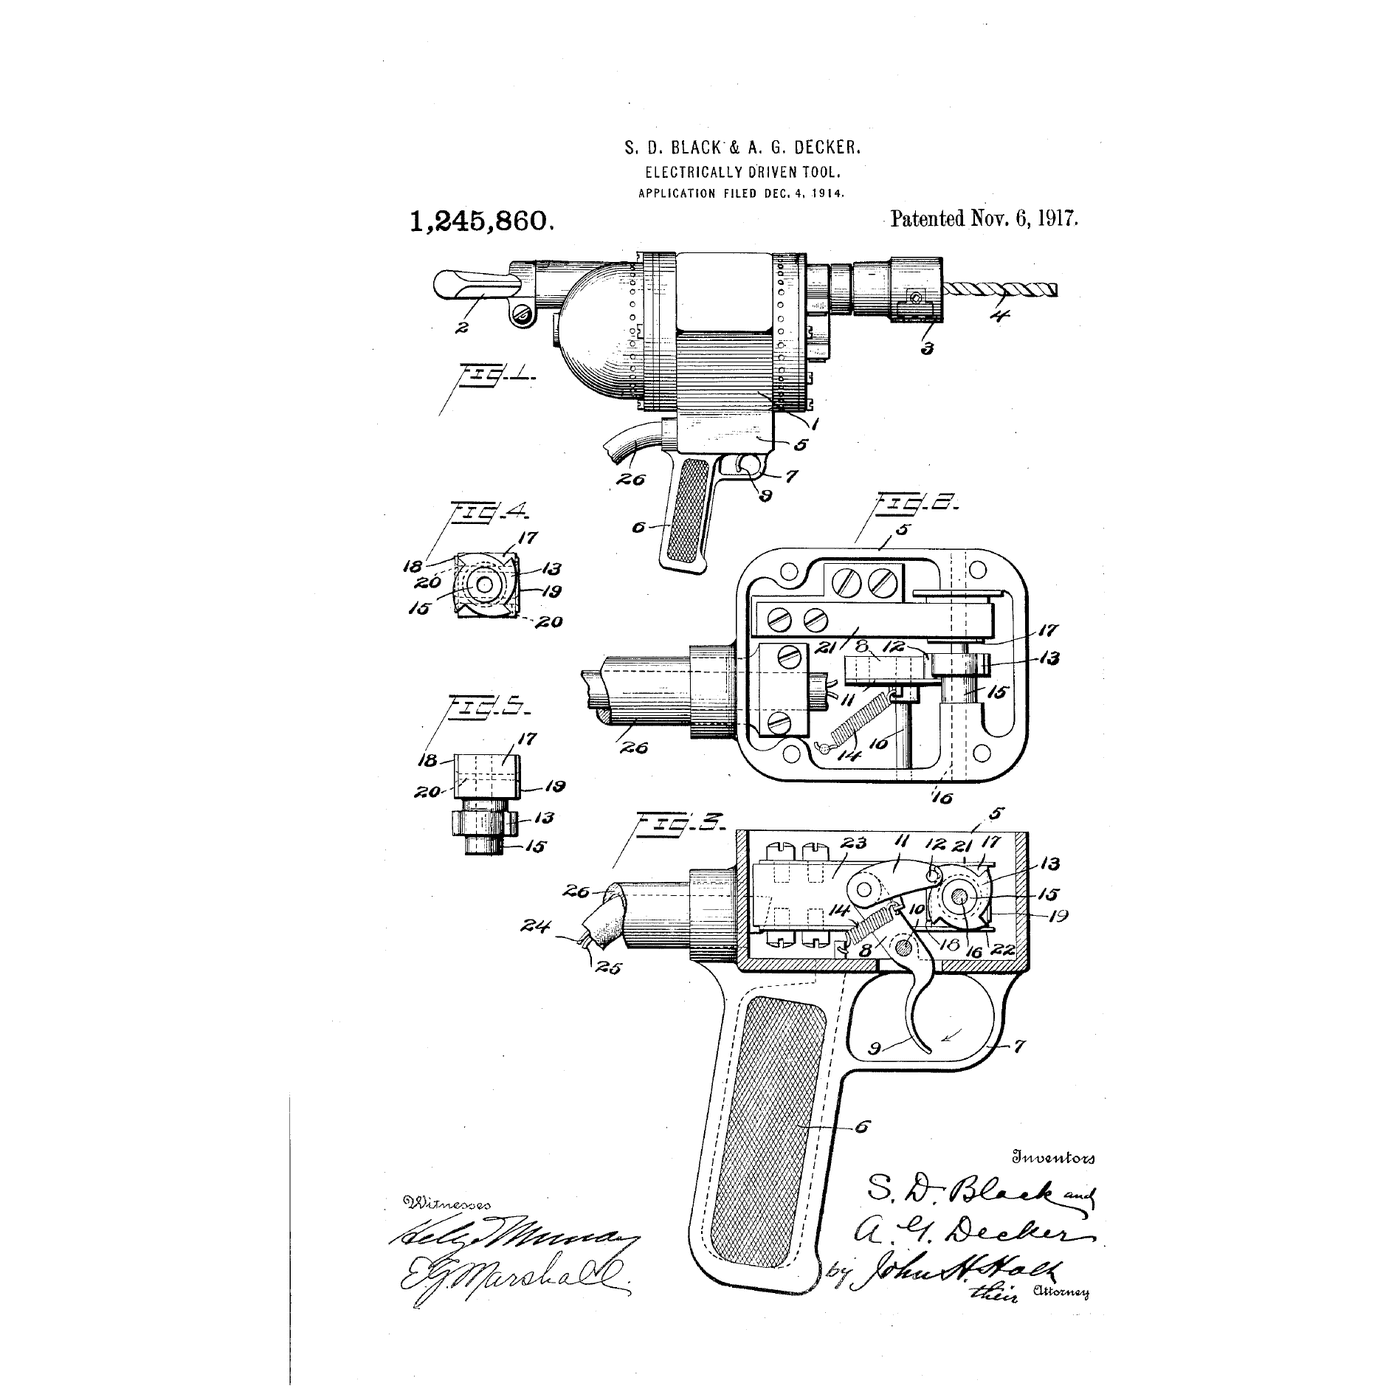
**出典について、正直に述べます。** 取り外し可能なスライド式バッテリーパックは、1978年頃にプロ用工具市場に現れました。広く販売された最初の例としてはマキタの3.6 Vコードレスドライバーがよく挙げられ、同時期にBlack & Deckerも同じ分野に取り組んでいました。ここでは特定の特許番号は主張しません。資料ごとに見解が異なり、この機能は一件の出願ではなく、複数の動きが収斂したものだからです。文書化されており重要なのは、その仕組みです。すなわち、エネルギーを蓄える部分を工具から分離する、キー付きでラッチ式の多ピンコネクタです。
**これが工具だけでなく業界を変えた理由。** バッテリーパックが一つの部品になると、*プラットフォーム*こそが製品になります。メーカーは電圧とコネクタを採用することで、その後そのファミリーに加わるすべての工具を、本体のみの価格で購入できるようになります。ピンが増えてきたのはそのためです。ID(充電器がどのパックかを認識するため)、TH(急速充電してよいかを判断するため)、そしてセルタップ(単に充電するだけでなく、パックを適切に管理するため)です。
**正直な限界。** コネクタはコードレス工具の中で最も弱い部分であり、昔からそうでした。摩耗し、腐食し、緩み、セルが無事でもパックが「故障した」と見なされる最も一般的な原因になります。また、設計上あえて独自仕様となっています。誤ったパックの挿入を防ぐのと同じキー形状が、互換性のあるパックの挿入も防ぐのであり、これは安全の衣をまとった商業的判断です。さらに、パックを賢くするピンは、メーカー純正の充電器でしか修理できないという結果も招いており、この段階で称賛するよりも議論すべき点です。
必要な工具
18- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- 1 vendor sell this, none ship to you yetプレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- はんだフラックス10%コミッションプレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
関連ブループリント
これらのブループリントは知識を共有しています — 技術、材料、原理

CC0 パブリックドメイン
このブループリントはCC0で公開されています。許可を求めずに、自由にコピー、修正、配布、あらゆる目的で使用できます。
メイカーを応援するには、ブループリント経由で製品を購入してください。メイカーには メイカーコミッション がベンダーにより設定されています。または、このブループリントの新しいイテレーションを作成し、自分のブループリントにコネクションとして含めて収益を共有できます。