コラボレーション
アート
美容とウェルネス
工芸
文化と歴史
エンターテインメント
環境
食品と飲料
リバースエンジニアリング
科学
スポーツ
テクノロジー
ウェアラブル
English


インボリュート:歯車の歯がこの形状であり、他の形状ではない理由
歯車の歯は、誰かが偶然決めた任意の形状ではありません。19世紀以降に作られたほぼすべての歯車は、ひとつの曲線——**インボリュート**——を採用しており、それは特定のひとつの性質を持つ唯一の実用的な形状だからです。
**インボリュート歯車の組は、軸間距離がわずかに狂っていても、一定の比率で回転を伝達します。** 他のどの歯形も、軸が本来あるべき位置からずれた瞬間に滑らかさを失いますが、実際の機械では軸の位置がぴったり一致することはほぼありません。
この軸間距離の誤差に対する許容性こそが、大量生産の歯車製造を可能にしたのであり、無条件に受け入れるのではなく、理解する価値があります。
上級者
3時間
手順
1
1
インボリュートとは何か
インボリュートとは何か
**円の周りに糸を巻き付け、端を持って糸をぴんと張った状態を保ちながら解いていく。** 端点が描く軌跡が、その円のインボリュートである。この円が**基礎円**であり、歯の形状に関わるのはこの円だけである。
このことから直ちに導かれる性質がある。糸が張られている限り、どの瞬間においても糸は**基礎円に接し、曲線に垂直**である。したがって二つのインボリュートが接するとき、両者の間に働く力の線は二つの基礎円の共通接線となる。かみ合いのどの位置で接触していても、これは同じ直線である。
この直線が**作用線**であり、それが動かないことこそインボリュート歯車が機能する理由のすべてである。
**速度比は一定である。** 作用線は常に中心線と同じ点で交わるためである。
**歯に働く力の方向は一定である。** そのため、歯が一本ずつ通過しても軸受荷重は変動しない。
**中心距離を広げても変わるのは圧力角だけである。** 基礎円は変わらないため、作用線は依然としてその共通接線であり、速度比も依然として基礎円の比のままである。これは他のどの歯形にもない性質である。
**サイクロイド歯形**は、時計や一部の旧式機械で用いられ、低負荷時には滑らかで効率が高いが、中心距離の誤差に弱い。これは時計では許容できても、歯車箱では許容できないという、まさにそのトレードオフである。
このステップの材料:
 平歯車セット(鋼、20 枚歯)1 個
必要な工具:
 拡大ルーペ
 分度器
2
2
圧力角:数値が決めるもの
圧力角:数値が決めるもの
**圧力角**は、作用線と両ピッチ円の共通接線との間の角度で、実質的には力がどれだけ急角度で押すかを表します。
**14.5度**は古い標準で、古い機械の多くに今も残っています。より滑らかで静かですが、アンダーカットを避けるには少なくとも32枚の歯が必要です。
**20度**はほぼ全世界で現在の標準です。歯はより強く、歯元が厚くなり、ピニオンは17枚の歯まで小さくできます。
**25度**は高負荷の歯車に使われます。さらに強度が増しますが、騒音が大きくなり、軸受荷重も高くなります。
**トレードオフは直接的です:** 圧力角を大きくすると歯元が厚く強くなる一方、軸同士をより強く押し離します。歯に作用する力は、仕事をする接線成分と、軸受に負荷をかけるだけの径方向成分に分かれ、径方向成分は接線成分に圧力角の正接を掛けたものになります。20度では有効な力の36%、25度では47%に相当します。
**2つの歯車は、モジュールだけでなく圧力角も揃っていなければなりません。** 同じモジュールの20度歯車と14.5度歯車は、かみ合いが悪く、摩耗が速く、騒音も大きくなります。しかも物理的には組み合わさってしまうため、これが罠になるのです。
このステップの材料:
平歯車セット(鋼、20 枚歯)2 個必要な工具:
分度器拡大ルーペ3
3
接触比:なぜ複数の歯がかみ合う必要があるのか
接触比:なぜ複数の歯がかみ合う必要があるのか
**接触比**とは、任意の瞬間に接触している歯対の平均数であり、1より大きくなければ、歯と歯の間で駆動が途切れてしまいます。
**接触比1.6**とは、時間の60%では2組の歯対が荷重を分担し、40%では1組のみが荷重を受けることを意味します。これは標準的な20度の平歯車対では一般的な値であり、歯が荷重の半分ではなく全荷重に耐えるように設計される理由でもあります。
**高いほど良い**:滑らかさと低騒音に有利です。歯数を増やす、圧力角を小さくする、または歯末の高さを大きくすることで高くなります。
**1.2未満では駆動が粗くなります**。かみ合いが重なる部分がないため、荷重が一方の歯対から次の歯対へ急激に移るからです。
**はすば歯車は異なる方法でこの問題を解決します。** 歯は角度をつけて切削されるため、接触は歯の一端から始まり全体へと広がります。かみ合いは徐々に行われ、常に複数の歯が接触しています。そのため、はすば歯車は著しく静かになります。その代償として、軸方向に**スラスト力**が発生し、軸受がこれを受け持つ必要があります。
**ダブルヘリカル(ヘリングボーン)**は、向きが反対の2つのはすばを用いることで、スラスト力を相殺します。静粛性はそのままに、スラストは生じません。ただし加工は非常に難しくなるため、大型で高価な駆動装置にのみ用いられ、それ以外ではほとんど見られません。
このステップの材料:
平歯車セット(鋼、20 枚歯)1 個必要な工具:
拡大ルーペ かさ歯車セット(鋼、1:1)
4
4
形状が実際にどのように作られるか
形状が実際にどのように作られるか
インボリュートは複製されるのではなく創成によって生成されるため、カタログに載っている歯切り盤がそのような形をしているのです。
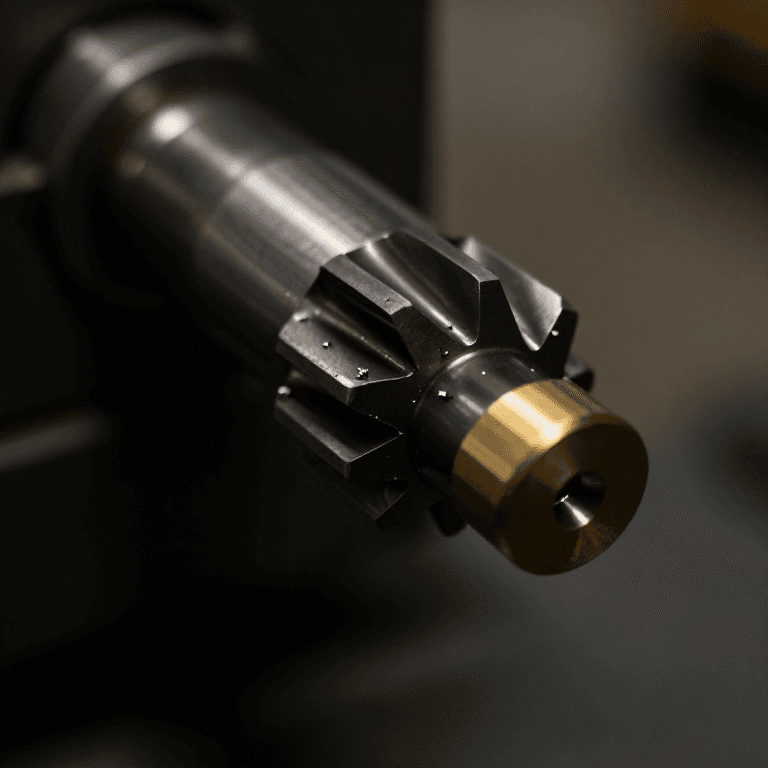
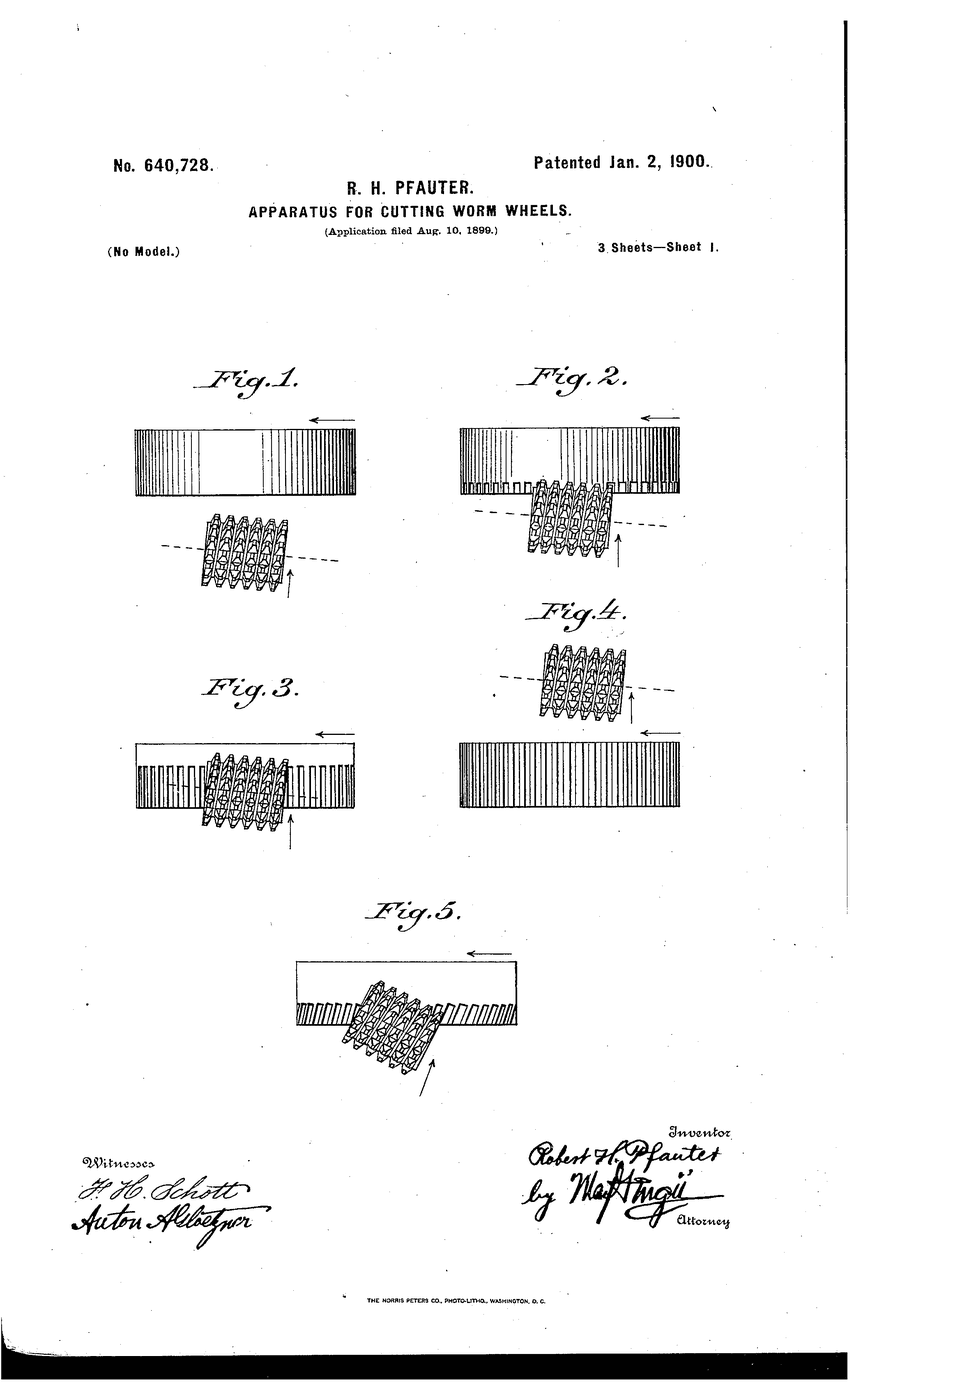
**ホブ加工。** ホブは本質的に切刃を持つウォームであり、一定の比率で両者が回転しながら素材に対して転がされます。歯形は、カッターが通過するすべての位置の包絡線であり、インボリュートは転がりの結果として現れるもので、直接切削されることはありません。1つのホブでそのモジュールのあらゆる歯数を切削できることが、実用上の大きな利点です。
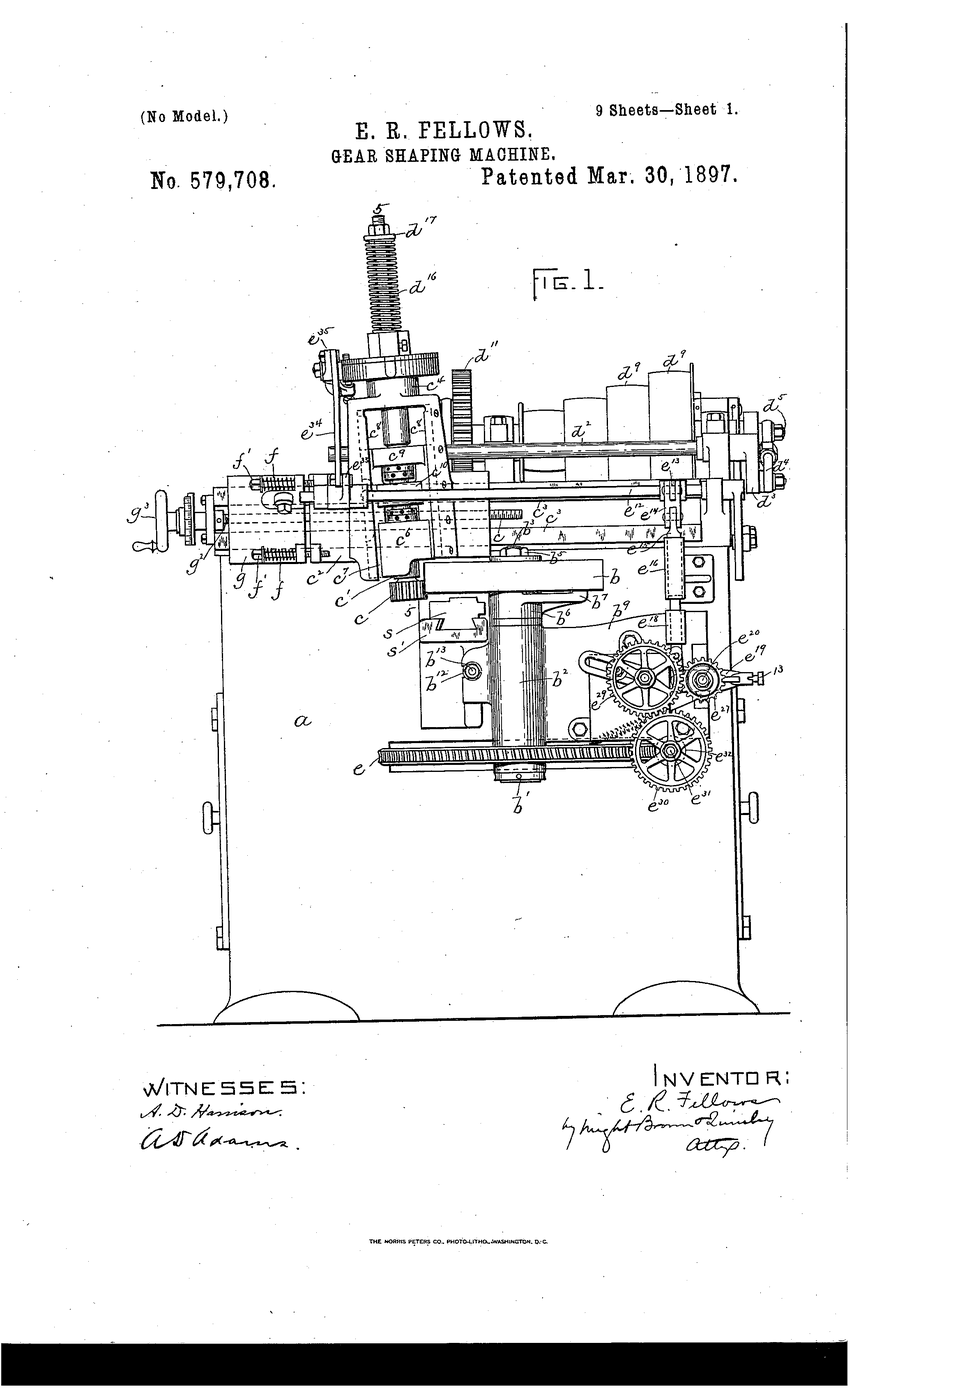
**シェーパ加工。** フェローズ型シェーパは歯車状の形状のカッターを使用し、カッターと素材が一緒に回転する間に往復運動します。同じ包絡線を生成し、内歯車や肩に接近した歯車も切削できますが、これはホブではできません。
**成形フライス加工**は、歯の間の溝を溝の形状をしたカッターで切削します。単純で、どのフライス盤でも使用でき、歯数の範囲ごとに異なるカッターが必要です(8本組のカッターセット)。正しい形状は歯数によって変わるからです。これは近似的な方法ですが、多くの用途には十分な精度です。
**強度のためには、仕上げが形状と同じくらい重要です。** 研削またはシェービングされた歯面は、切削のままの歯面よりはるかに大きな荷重に耐えます。表面粗さの山部からピッチングが始まるためです。
このステップの材料:
平歯車セット(鋼、20 枚歯)1 個必要な工具:
拡大ルーペ デジタルノギス 6インチ
 交換歯車セット
関連ブループリント
これらのブループリントは知識を共有しています — 技術、材料、原理


CC0 パブリックドメイン
このブループリントはCC0で公開されています。許可を求めずに、自由にコピー、修正、配布、あらゆる目的で使用できます。
メイカーを応援するには、ブループリント経由で製品を購入してください。メイカーには メイカーコミッション がベンダーにより設定されています。または、このブループリントの新しいイテレーションを作成し、自分のブループリントにコネクションとして含めて収益を共有できます。