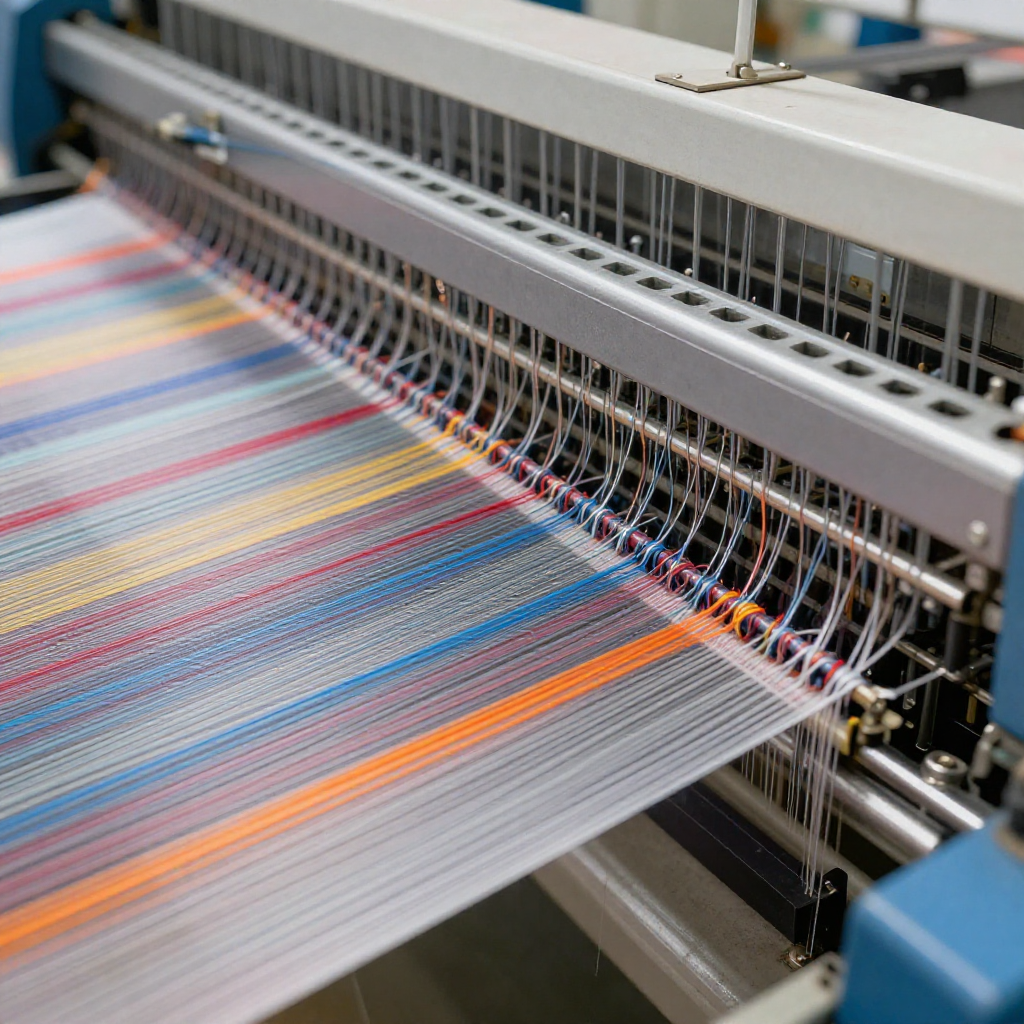


経編(たてあみ)— 繊維産業で最速の布地形成技術
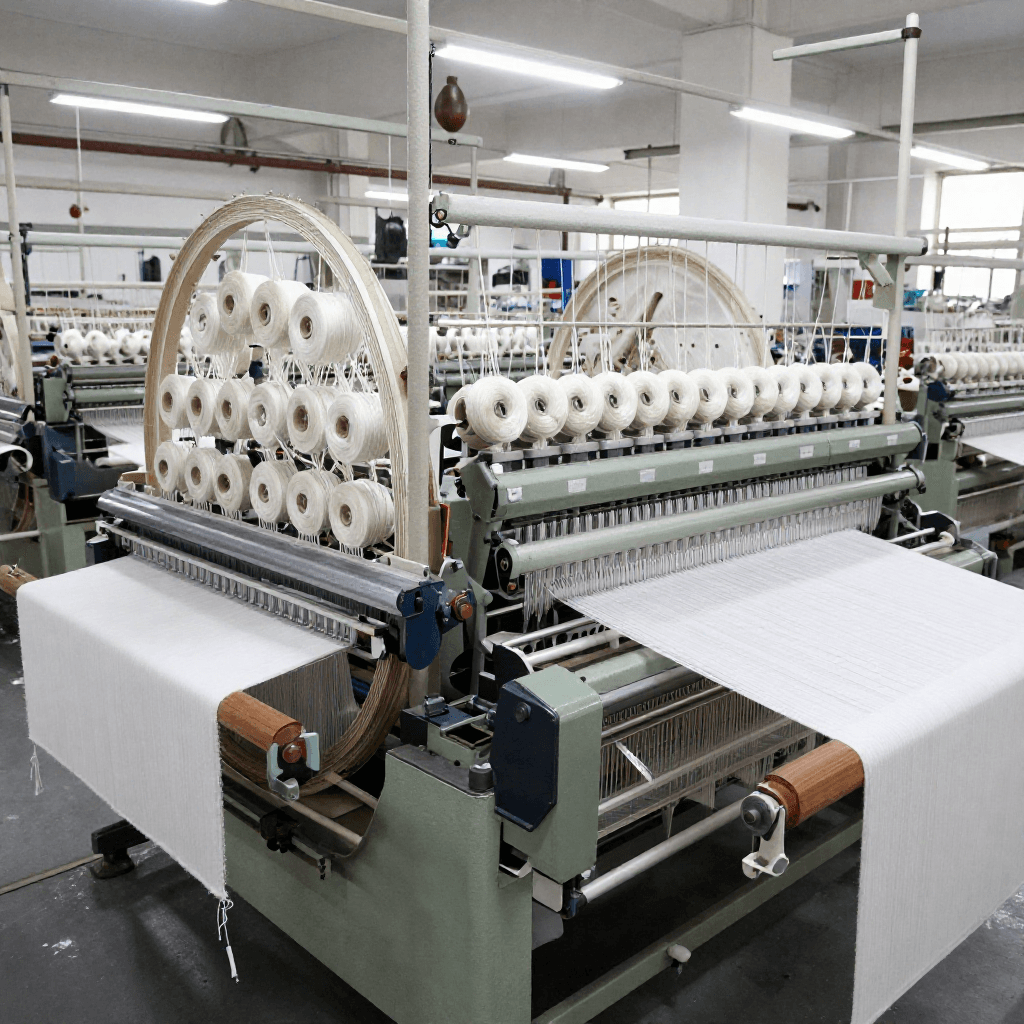
経編は、それぞれ独立したワインディングビーム(経糸ビーム)から供給される数百から数千本の糸を、独立制御された針の列によって同時にループ状に編み込む布地形成方法です。緯編(一本の糸が布幅を往復ジグザグに渡るもの)とは異なり、経編では針ごとに一本の糸を用います。すべての経糸がそれぞれ独自のループの列を形成し、隣接する列は糸ガイドの横方向のラッピング運動によって連結されます。その結果、編物の伸縮性と身体へのフィット性を備えながら、他のあらゆる繊維加工工程を凌駕する生産速度を実現した布地が得られます。
この概念は1589年にウィリアム・リーが発明した靴下編機にさかのぼりますが、現代の経編は1940年代から1960年代にかけて、カール・マイヤーとリバが電子制御のガイドバーを備えた高速トリコット機およびラッセル機を開発したことで誕生しました。現代のカール・マイヤー社製トリコット機は毎分3,000~4,000コースで稼働し、3.3メートル幅で最大毎分3メートルの生地を生産します。これは単一の機械で1時間あたり約600平方メートルに相当し、経編は現存する最速の布地形成技術であり、織りの約10倍、円形緯編の3~5倍の速度を誇ります。
経編生地は至る所で使われています。ランジェリーや補整衣料(トリコットの滑らかで伝線しにくい構造)、スポーツウェアや水着(スパンデックスを用いた経編)、蚊帳(ラッセルネット)、レース(ジャカード柄制御のラッセルレースマシン)、自動車のシートカバー、ジオテキスタイル、農業用遮光ネット、複合材料向けの技術繊維などです。この技術は、ポリエステル、ナイロン、スパンデックス、ガラス繊維、炭素繊維といった複数の糸種を一つの布構造に組み込める点で、独自の汎用性を備えています。世界では年間500万トンを超える経編生地が生産されています。
手順
経編みと緯編みの違いを理解する
経編みと緯編みの違いを理解する
緯編み(手編みや丸編み機で行われる方式)では、1本の糸が生地を横方向に走り、連続する編み針で次々にループを形成します。ひとつのループが切れると、生地は列に沿って「伝線」、すなわちほどけてしまうことがあります。経編みでは、各編み針が専用の糸を持ち、その糸は縦方向(経方向)に走ります。これらの糸はループを形成し、制御された横方向の動きによって隣接する糸と絡み合います。各編み針が独自の糸を持つため、経編みの生地は伝線しにくく、切れた糸が影響するのは1つのループだけで、列全体には及びません。この構造上の違いから、経編みは寸法安定性が重要となるランジェリー、ホージery(靴下・ストッキング)、技術用途の生地に最適です。
ワープビームを準備する
ワープビームを準備する
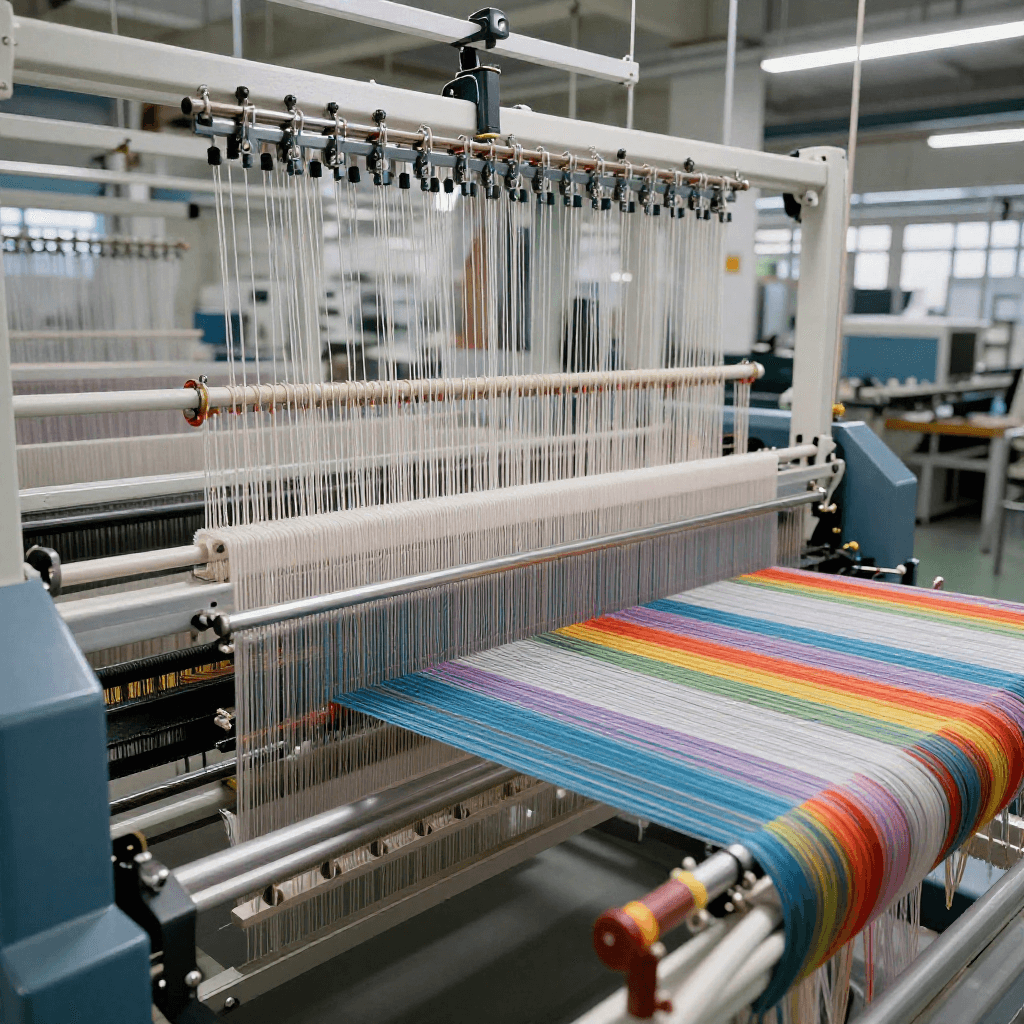
何千本もの平行な糸を、セクショナルワープビーム(経編機に取り付ける大型の円筒ロール)に巻き取ります。一般的なトリコット機では、2~4本のワープビームが必要で、それぞれに2,000~5,000本の糸端が掛けられます。ビーム上のすべての糸は、同一の張力と長さでなければなりません。わずかなばらつきでも、生地に目立つ欠陥(ループの締まりや緩み)が生じます。経編のワープ準備は、原理的には織物のワープ準備と同じであり、工程全体の中で最も時間のかかる部分です。広幅機では、ビームの交換に数時間かかることもあります。
このステップの材料:
 経糸用毛糸2 kg
ガイドバーにタイオンする
ガイドバーにタイオンする
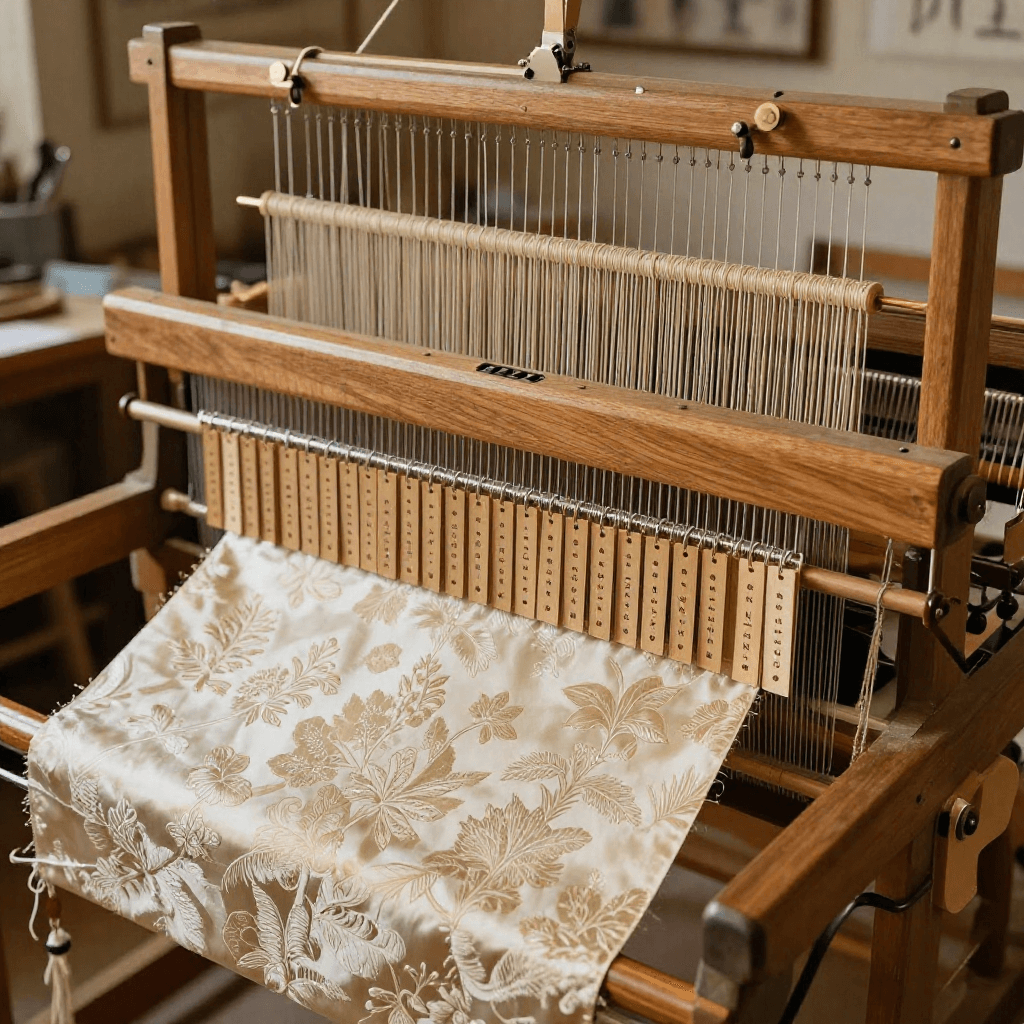
各経糸ビームは、ガイドバーを通して糸を送り出します。ガイドバーは機械幅全体にわたる長く平らなバーで、糸1本ごとにガイドアイが取り付けられています。ガイドバーは糸を所定の位置に保持し、ニードル列の間で左右に横方向に動かして、インターロック組織を形成します。トリコット機には2~4本のガイドバーがあり、ラッセル機では最大78本まで搭載できます。各ガイドバーはプログラムされたパターンに従って独立して動きます。すべてのガイドバーの動きの組み合わせによって生地組織が決まります。ガイドバーは経編の「織機」であり、ハーネスが織物の組織を定義するように、柄を定義します。
観察する:编み目サイクルのオーバーラップとアンダーラップ
観察する:编み目サイクルのオーバーラップとアンダーラップ
経編(たてあみ)の編成サイクルには2つの基本動作があります。オーバーラップは、編針がフック位置にある状態でガイドバーを横方向に動かす動作で、糸が編針に巻きついてループを形成します。アンダーラップは、編針が非フック位置にある状態での横方向の動作で、糸が生地の裏側を渡って新しい編針位置へ浮いていきます。オーバーラップはどの編針に各糸がループするかを決め、アンダーラップはコース間で各糸が横方向にどれだけ移動するかを決めます。これらが組み合わさって生地組織を定義し、単純なトリコット(1針オーバーラップ、1針アンダーラップ)から複雑なマルチバーの柄まで作り出します。
基本的なトリコット生地を製造する
基本的なトリコット生地を製造する
トリコット(フランス語のtricoter、「編む」に由来)は、最も単純で最も一般的なタテ編みの組織です。2枚のガイドバーを使用します。フロントガイドバーは一方向(例:右)に渡り、バックガイドバーは反対方向(左)に渡ります。これにより、細かい縦のリブ(ウェール)が見える滑らかな表面と、横のフロート(渡り糸)が見える風合いのある裏面を持つ生地が生まれます。トリコットは、ランジェリー、裏地、起毛フリースの標準的な生地です。Karl Mayer HKS トリコットマシンは、毎分3,000~4,000コースでこの生地を製造します。1コースごとに、マシン全幅にわたって一度に1列のループが追加されます。
ラッセルネットまたはレース生地を生産する
ラッセルネットまたはレース生地を生産する
ラッセル機は(トリコットのコンパウンドニードルの代わりに)ラッチニードルを使用し、はるかに太く多様な糸を扱うことができます。ジャカード制御のガイドバーにより、ラッセル機はネット、メッシュ、精緻なレース模様などのオープンワーク構造を生産します。ジャカードシステムはガイドバー内の各糸のラッピング動作を個別に制御するため、糸ごとに固有の模様を作ることができ、これが機械製レースの複雑な花柄や幾何学模様を生み出す能力となっています。78本のガイドバーとジャカード制御を備えたラッセルレース機は、産業用速度で驚くほど複雑な生地を生産します。
ストレッチ生地にスパンデックスを組み込む
ストレッチ生地にスパンデックスを組み込む
経編(たてあみ)は、ストレッチ生地の主要な製造技術であり、水着、アクティブウェア、シェイプウェア、着圧衣料などに用いられます。スパンデックス糸は専用のガイドバーを通り、制御された張力で供給されます。スパンデックスは、ポリエステルまたはナイロンの地糸とともに生地組織に編み込まれます。ガイドバーの配列によって、スパンデックスが一方向のストレッチ(たて方向またはよこ方向)を与えるか、双方向のストレッチ(両方向)を与えるかが決まります。一般的な水着生地は、ナイロン78~82%とスパンデックス18~22%を含み、カールマイヤー社の機械で経編されます。これは、現代の競技用水着を可能にしたのと同じ生地組織です。
クッション用スペーサー生地の製造
クッション用スペーサー生地の製造
ダブルニードルバーのラッセル機は、三次元スペーサー生地を製造できます。これは、2枚の外側生地層を、層間を離すモノフィラメント糸の層で連結した、圧縮可能で通気性のあるサンドイッチ構造です。スペーサー層の厚さは2~20 mmとすることができます。これらの生地は、通気性(空気がスペーサー層を循環する)、洗濯可能、リサイクル可能(単一ポリマー)であり、数百万回の圧縮サイクルを経ても弾力性を維持するため、マットレス、靴の中敷き、自動車のシートクッション、スポーツ用パッディングにおいて発泡材の代替として使用されています。
複合材料用多軸織物の製造
複合材料用多軸織物の製造
技術繊維向けに適応したトリコット編機は、多軸織物を製造できます。これは、0°、90°、+45°、-45°の方向に配向された直線状(非クリンプ)の糸の層を、軽いトリコット編み目によって保持したものです。これらの織物は、風力タービンブレード、航空機構造物、ボート、自動車部品向けの繊維強化複合材料の補強材として使用されます。強化繊維が(織物のようにクリンプされず)直線状を保つため、多軸トリコット編織物は、同じ重量あたりで織物補強材よりも高い機械的特性を発揮します。糸にはガラス繊維、炭素繊維、またはアラミド繊維(ケブラー)を使用できます。
経編地を染色・仕上げする
経編地を染色・仕上げする
経編地は、織物と同じ設備(ジェットダイeingマシン、テンターフレーム、カレンダー)で染色・仕上げされます。ただし、経編地は織物よりも伸びやすく、過度に引っ張ると永久的に変形するおそれがあるため、湿式加工中は慎重な張力管理が必要です。ポリエステルおよびナイロンの経編地の寸法を安定させるには、テンターで180~200°Cのヒートセットを行います。経編製品の代表例であるブラッシュドフリース(起毛フリース)の場合、生地表面は起毛機で毛羽立たされます。ワイヤーを巻いた回転ローラーが繊維のループを表面に引き出し、フリースのジャケットや毛布に見られる柔らかく保温性のあるパイルを形成します。
経編の経済性を理解する
経編の経済性を理解する
経編が他の布地形成技術に対して持つ速度上の優位性は劇的です。1台のKarl Mayer HKS 3-1トリコットマシンは、毎分3,500コース、1インチあたり28針のゲージ、幅130インチで稼働し、1時間あたり約500~600平方メートルの生地を生産します。同程度の織機(レピア式、毎分600ピック、幅130インチ)では、1時間あたり約40~60平方メートルの生産量です。経編は10倍速いのです。その代償は柔軟性です。生地組織を変更するには、経糸ビームとガイドバーの設定を変えなければならず、この作業には数時間から数日かかります。これに対し、緯編機では数分で済みます。経編は標準化された生地の大量生産に優れています。
ウォープニットが繊維技術の中で占める位置を理解する
ウォープニットが繊維技術の中で占める位置を理解する
ウォープニット(経編み)は、織物と緯編み(ウェフトニット)の中間に独特の位置を占めています。どちらよりも速く生地を生産でき、両者の性質を模倣することも可能です。織物のように安定し寸法管理された特性を持ちながら、ニット生地のように伸縮性があり体にフィットします。この技術は、機械的な模様制御(チェーンリンク)から電子式ジャカード(個々の針の制御)へと進化し、単純なランジェリー用トリコットから航空宇宙用複合材料向けの複雑な技術繊維まで、その能力を広げてきました。主要メーカーであるKarl Mayerは、速度と性能の向上を追求し続けており、最近の機械には機上品質モニタリング、予知保全、デジタルパターン設計が組み込まれています。ウォープニットは、繊維産業が連続工程製造に最も近づいた例であり、1589年のWilliam Leeの靴下編み機以来、繊維機械を推進してきたループ形成原理の絶え間ない最適化を表しています。
接続ブループリントの材料
この設計図で作るもの
関連ブループリント
これらのブループリントは知識を共有しています — 技術、材料、原理
CC0 パブリックドメイン
このブループリントはCC0で公開されています。許可を求めずに、自由にコピー、修正、配布、あらゆる目的で使用できます。
メイカーを応援するには、ブループリント経由で製品を購入してください。メイカーには メイカーコミッション がベンダーにより設定されています。または、このブループリントの新しいイテレーションを作成し、自分のブループリントにコネクションとして含めて収益を共有できます。