コラボレーション
アート
美容とウェルネス
工芸
文化と歴史
エンターテインメント
環境
食品と飲料
リバースエンジニアリング
科学
スポーツ
テクノロジー
ウェアラブル
English


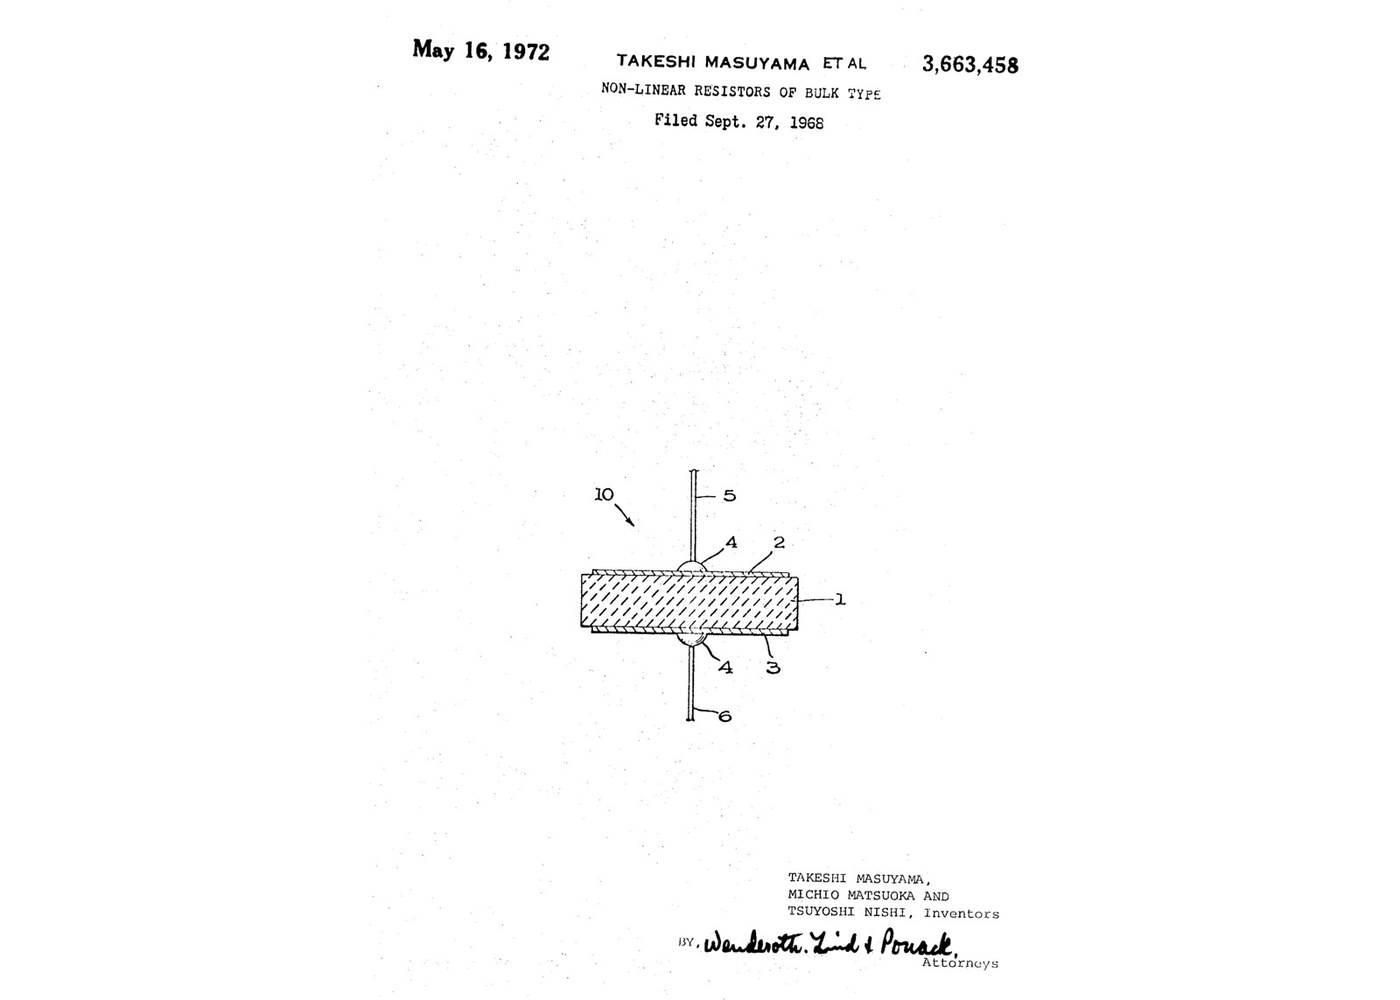
金属酸化物バリスタ:純粋な酸化亜鉛、焼成付着させたビスマス-マンガン酸化物ペースト(Masuyama 1972、例7)
酸化ビスマスと二酸化マンガンの両方をペーストから焼成付着させたバリスタ:純粋な酸化亜鉛を1350 °Cで焼結し、酸化ビスマスと二酸化マンガンの70:30ペーストで被覆し、800 °Cで焼成したもの。円板は1 mAにおいてC値200、非直線指数nは12.7を示した。
出典:T. Masuyama、M. Matsuoka、T. Nishi(Matsushita)、US 3,663,458(1972)、例7。不明点:銀塗料の正体、およびペーストのエポキシ溶液の濃度。噴霧は当方によるもので、US Army Corps of Engineers EM 1110-2-3401(1999)に準拠。10 gバッチは当方の計算による。図:特許の図面。
上級者
2日間
手順
1
1
酸化亜鉛を秤量し、湿式粉砕を5時間行う
酸化亜鉛を秤量し、湿式粉砕を5時間行う
純粋な酸化亜鉛(表9:100モル%)を取る。湿式で5時間粉砕し、その後、実施例1と同様に乾燥させる。不明:粉砕液。
このステップの材料:
 酸化亜鉛粉末10 g
必要な工具:
 天秤ばかり
 鉄製ボールミル
 乾燥炉
2
2
13 mm × 2.5 mm のディスクをプレス成形する
13 mm × 2.5 mm のディスクをプレス成形する
例1と同様に、340 kg/cm²の圧力で直径13 mm、厚さ2.5 mmのディスクをプレス成形する。
必要な工具:
 油圧プレス
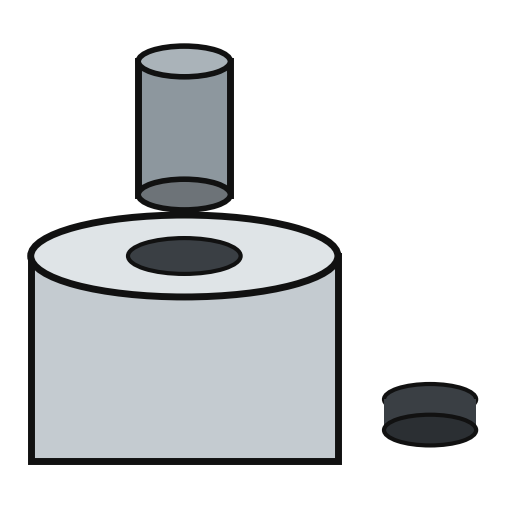 円板プレス金型
 ノギス
3
3
1350 °Cで1時間焼結し、炉内で冷却する
1350 °Cで1時間焼結し、炉内で冷却する
空気中、1350 °Cで1時間焼結し、ディスクを炉内で冷却させる。
必要な工具:
 マッフル炉
4
4
両面をラップ加工する
両面をラップ加工する
両面を炭化ケイ素研磨材でラップ加工する。実施例7では厚みは示されていない。
必要な工具:
 炭化ケイ素砥粒ノギス
5
5
ビスマスおよび酸化マンガンのペーストでコーティングし、800 °Cで焼成する
ビスマスおよび酸化マンガンのペーストでコーティングし、800 °Cで焼成する
両方の研磨面に、固形分が重量比で70 %の酸化ビスマスと30 %の二酸化マンガンであるペーストをコーティングし、空気中800 °Cで30分間焼成する。実施例7はペーストの液体成分を明記していない。我々の場合は、実施例4のエポキシ樹脂・ブチルアルコール溶液を用いる。ペーストの量は記載されていない。
このステップの材料:
 酸化ビスマス1 as required
 二酸化マンガン(軟マンガン鉱)1 as required
必要な工具:
 エポキシ樹脂
 n-ブタノールマッフル炉
6
6
アルミニウム電極を噴霧し、リードを取り付ける
アルミニウム電極を噴霧し、リードを取り付ける
フィルムの両面にアルミニウムの金属化膜を噴霧する。実施例1と同様に、導電性銀ペーストでそれぞれにリード線を取り付ける。当社は米国陸軍工兵隊 EM 1110-2-3401(1999)に従い、18~40 V DC アークで溶融され圧縮空気で微粒化された直径3.2 mmの2本のワイヤから、アルミニウムをワイヤアーク溶射した。溶射距離はディスクから15~20 cmで、角度は決して45°未満にせず、直角方向に少なくとも2回、各50~75 µmの厚さで重ね塗りした。塗料は不明。
このステップの材料:
 アルミインゴット1 as 3.2 mm spray wire
 銀導電塗料1 as required
 銅線2 個
必要な工具:
ノギス アーク溶射ガン
 産業用空気圧縮機
材料
6- 10 gプレースホルダー
- 1 as requiredプレースホルダー
- 1 as requiredプレースホルダー
- 1 as 3.2 mm spray wireプレースホルダー
- 1 as requiredプレースホルダー
- 2 個プレースホルダー
この設計図で作るもの

関連ブループリント
これらのブループリントは知識を共有しています — 技術、材料、原理


CC0 パブリックドメイン
このブループリントはCC0で公開されています。許可を求めずに、自由にコピー、修正、配布、あらゆる目的で使用できます。
メイカーを応援するには、ブループリント経由で製品を購入してください。メイカーには メイカーコミッション がベンダーにより設定されています。または、このブループリントの新しいイテレーションを作成し、自分のブループリントにコネクションとして含めて収益を共有できます。