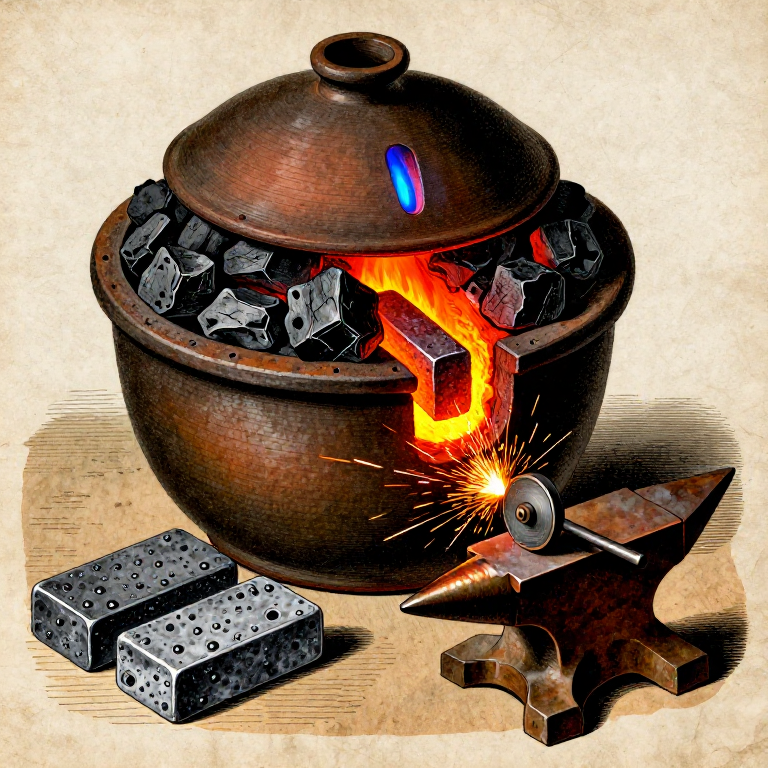

Kuunganisha Chuma Kutoka Chuma Ghafi na Kaboni — Chuma Kilichojenga Ulimwengu wa Kisasa
Chuma ni aloi ya chuma na kaboni, kwa kawaida kikiwa na kaboni kati ya 0.2% na 2.1% kwa uzito. Kiwango hiki chembamba cha muundo hubadilisha chuma cha kusukwa laini kuwa nyenzo inayoweza kukakamaa, kupashwa joto na kutengenezwa kama chemchemi — sifa zilizofanya chuma kuwa uti wa mgongo wa ustaarabu, kuanzia panga na chemchemi hadi madaraja na majengo marefu.
Tofauti kati ya chuma ghafi na chuma ni isiyoonekana kwa jicho lakini ina mabadiliko makubwa katika tabia. Chuma safi (ferrite) ni laini — msumari uliotengenezwa kwa chuma safi hupinda kwa urahisi. Ongeza kaboni 0.8% tu na chuma kinakuwa pearlite: muundo wa tabaka dogo sana la ferrite na kabidi ya chuma (cementite, Fe₃C) ambayo ni ngumu zaidi na imara zaidi. Zaidi ya kaboni 0.8% aloi inakuwa hypereutectoid, ambapo cementite ya ziada huifanya kuwa ngumu zaidi lakini kuwa dhaifu zaidi. Sayansi nzima ya metallurgy ya chuma inategemea kudhibiti kiwango hiki kidogo cha kaboni na kasi ya aloi kupoa.
Kihistoria, utengenezaji wa chuma ulipatikana kwa njia mbili: carburization (kuongeza kaboni kwenye chuma ghafi kwa kukipasha joto kikiwa kimegusana na mkaa) na decarburization (kuondoa kaboni ya ziada kutoka chuma cha kutupwa kwa oksidishaji). Mwongozo huu unahusu njia ya carburization — pia huitwa cementation — ambayo ilikuwa mchakato mkuu wa kutengeneza chuma tangu zama za kale hadi karne ya 18. Utapakia baa za chuma ghafi kwenye mkaa ndani ya kibuyu cha udongo kilichofungwa na kupasha mkusanyiko huo joto hadi takriban 900–950 °C kwa saa kadhaa. Atomi za kaboni kutoka mkaa huingia kwenye kimiani ya fuwele ya chuma, na kubadilisha tabaka za uso kuwa chuma. Matokeo huitwa blister steel, kwa jina la malengelenge yanayotokea kwenye uso kutokana na gesi iliyonaswa.
HAZARD: Mchakato huu unahitaji joto endelevu zaidi ya 900 °C. Magamba yaliyoyeyuka, chuma cha moto, na gesi ya monoksidi ya kaboni vyote vipo. Fanya kazi nje au chini ya uingizaji hewa wa nguvu. Vaa P100 respirator, miwani ya usalama, glavu za ngozi za mkono mrefu, na aproni ya ngozi. Usifungue kibuyu kikiwa kwenye joto — mkondo wa hewa unaweza kusababisha mwako wa ghafla wa monoksidi ya kaboni.
Maagizo
Elewa mchoro wa awamu ya chuma-kaboni
Elewa mchoro wa awamu ya chuma-kaboni
Mchoro wa awamu ya chuma-kaboni ndio mchoro muhimu zaidi katika metallurgy. Katika joto la chumba, chuma kipo kama ferrite (α-chuma): ujazo wa katikati ya mwili (body-centered cubic), laini, na sumaku. Kinapokanzwa zaidi ya 727 °C (joto la eutectoid), chuma hubadilika kuwa austenite (γ-chuma): ujazo wa katikati ya nyuso (face-centered cubic), kisicho sumaku, na muhimu zaidi — kinaweza kuyeyusha kaboni nyingi zaidi kuliko ferrite. Ferrite huyeyusha kaboni 0.022% pekee; austenite huyeyusha hadi 2.14%.
Hii ndiyo sababu cementation inafanya kazi: kwa 900–950 °C uso wa chuma ni austenite, ambao hunyonya kaboni kutoka kwenye mkaa unaouzunguka. Chuma kinapopoa polepole, austenite hubadilika tena kuwa ferrite pamoja na cementite (Fe₃C), zikipangwa katika muundo wa tabaka wa pearlite. Ikipozwa haraka (quenched), austenite hunaswa kama martensite — muundo mgumu sana, dhaifu, wa tetragonal wa katikati ya mwili (body-centered tetragonal). Matibabu yote ya joto ya chuma — kuimarisha, kulainisha (tempering), kuneneza (annealing) — yanadhibiti mabadiliko haya ya awamu.
Chagua na uandae chuma kilichosukwa
Chagua na uandae chuma kilichosukwa
Anza na chuma kilichosukwa — chuma cha kaboni ya chini (chini ya 0.08% kaboni) ambacho kimeyeyushwa kwa njia ya bloom na kughushiwa kwa nyundo ili kuunganisha chuma na kutoa slag. Chuma kinapaswa kuwa safi, bila kutu nzito au magamba, na ikiwezekana kiwe katika umbo la baa tambarare takriban 5–10 mm nene na 20–30 mm pana. Baa nyembamba hupata kaboni haraka zaidi kwa sababu kaboni lazima isambae ndani kutoka kwenye uso — baa ya 10 mm huchukua takriban saa 8 kupata kaboni hadi katikati kwa 925 °C.
Ukianza na bloom au chuma kibichi, kughushi kwanza kiwe baa tambarare. Safisha uso kwa brashi ya waya au faili ili kuondoa magamba (iron oxide), ambayo hufanya kama kizuizi cha usambaaji wa kaboni. Pima baa — utapima tena baada ya cementation ili kukokotoa kiasi cha kaboni iliyofyonzwa (chuma ni kizito zaidi kwa uzito wa kaboni iliyoongezwa).
Vifaa kwa hatua hii:
 Madini ya chuma (chuma cha bwawa / hematiti / magnetiti)1 kipande
Zana zinazohitajika:
 Tupa ya chuma
 Mizani ya dijitali ya usahihi
Andaa mkaa kwa ajili ya mchanganyiko wa cementation
Andaa mkaa kwa ajili ya mchanganyiko wa cementation
Saga mkaa wa miti migumu kuwa vipande vyenye ukubwa wa takriban mm 5–10 kwa upana — vidogo vya kutosha kujaza kwa nguvu kuzunguka pau za chuma, lakini vikubwa vya kutosha kudumisha mapengo ya hewa yanayoruhusu gesi ya kaboni monoksidi kuzunguka. Mkaa ndio chanzo cha kaboni: kwenye joto kali hujibu pamoja na athari ndogo za oksijeni na unyevu kutoa kaboni monoksidi (CO), ambayo ndiyo wakala halisi wa kaboni kuingizwa. Gesi ya CO hutengana kwenye uso wa chuma, ikiweka kaboni ya atomiki ambayo hueneza ndani ya chuma.
Unahitaji takriban mara 3–4 ya uzito wa chuma kwa mkaa. Kwa gramu 500 za pau za chuma, andaa kilo 1.5–2 za mkaa uliosagwa. Mapishi mengine ya kihistoria yaliongeza vifaa vya kikaboni (unga wa mfupa, mabaki ya ngozi, masizi) kwenye mchanganyiko — hivi huoza kwenye joto na kuchangia kaboni na naitrojeni ya ziada. Kwa mwongozo huu, mkaa safi wa miti migumu unatosha na hutoa matokeo yanayotabirika zaidi.
Vifaa kwa hatua hii:
 Mkaa2 kg
Zana zinazohitajika:
 Nyundo
Tengeneza au andaa chungu cha kuchomea chuma (cementation crucible)
Tengeneza au andaa chungu cha kuchomea chuma (cementation crucible)
Chungu lazima kifungwe vizuri ili kuzuia mkaa usiungue tu ndani ya mazingira ya tanuru. Tumia chungu kirefu cha udongo unaostahimili moto chenye mfuniko unaotoshea vizuri, au jenga kisanduku cha cementation kwa kutumia matofali ya moto na udongo unaostahimili moto. Chombo lazima kistahimili 950 °C kwa saa 8+ bila kupasuka. Chungu cha udongo-grafiti ndicho bora — kinastahimili moto, hakiitikii na yaliyomo, na kinaweza kufungwa kwa udongo wa kufungia (lute ya udongo wa moto na maji iliyopakwa kuzunguka mshono wa mfuniko).
Chungu lazima kiwe kikubwa vya kutosha kushikilia baa zote za chuma zikiwa na angalau 25 mm ya mkaa kujaza pande zote. Lazima pasiwepo na njia ya moja kwa moja ya hewa kufikia mkaa — uvujaji wowote wa hewa utasababisha mkaa kuungua badala ya kupenya kaboni, na kupoteza mafuta na kutoa matokeo yasiyo sawa.
Zana zinazohitajika:
 Kaure ya Udongo Mgumu wa Moto
 Matofali yanayostahimili moto
Pakia baa za chuma kwenye mkaa ndani ya kibuyu cha kuyeyushia
Pakia baa za chuma kwenye mkaa ndani ya kibuyu cha kuyeyushia
Weka safu ya mkaa uliosagwa ya mm 25 chini ya kibuyu cha kuyeyushia. Lalisha baa ya kwanza ya chuma juu ya safu hii, ukihakikisha haigusi kuta za kibuyu — angalau nafasi ya mm 15 pande zote. Funika kwa safu nyingine ya mkaa ya mm 15–20, ukiukandamiza kwa upole ili kuondoa mapengo makubwa ya hewa. Weka baa inayofuata, ukihakikisha baa hazigusani (mkaa lazima uzunguke kila kipande kabisa). Endelea kuweka tabaka hadi baa zote zimepakiwa.
Funika juu kwa safu ya mwisho ya mkaa ya mm 25. Baa lazima zizikwe kikamilifu — chuma chochote kilicho wazi hakitapata kaboni katika eneo hilo.Ziba mfuniko kwa udongo wa kuziba: changanya udongo wa moto na maji hadi uwe unga mzito, paka mkanda wa mm 10 kuzunguka mshono wa mfuniko, kisha lainisha ili kuunda muhuri endelevu. Acha udongo ukauke hewani kwa angalau dakika 30 kabla ya kuuweka kwenye tanuru. Tundu dogo la kutolea hewa (mm 2–3) kwenye mfuniko huruhusu shinikizo la gesi kutoka bila kupasua muhuri.
Andaa tanuru na kuleta kwenye joto la usanisi wa kaboni
Andaa tanuru na kuleta kwenye joto la usanisi wa kaboni
Weka chungu kilichofungwa kwa muhuri kwenye tanuru ya mkaa yenye feni ya mkono, au tanuru inayotumia propane. Tanuru lazima idumishe 900–950 °C kwa muda wote wa kuloweka kwa usanisi wa kaboni — kwa kawaida saa 6–10 kulingana na unene wa fimbo za chuma. Hiki ndicho kiwango muhimu cha joto ambapo austenite huundwa na usambaaji wa kaboni hufanyika kwa kasi inayofaa. Chini ya 850 °C, usambaaji ni polepole mno; juu ya 1000 °C, chuma kinaweza kuanza kuyeyuka kwenye mipaka ya nafaka (kuungua), na kuharibu chuma.
Washa tanuru polepole — pandisha chungu hadi joto kwa saa 1–2 ili kuepuka mshtuko wa joto. Muhuri wa udongo unaweza kupasuka kidogo unapokauka na chungu kinapopanuka; hili ni la kawaida. Angalia mwali mdogo wa bluu kwenye tundu la hewa — hii ni monoksidi ya kaboni inayoungua inapotoka, ikithibitisha kwamba mmenyuko wa usanisi wa kaboni unaendelea ndani ya chungu.
Vifaa kwa hatua hii:
Mkaa10 kgZana zinazohitajika:
 Mivuo
 Miwani ya usalama iliyofungwa
 Glavu ndefu za ngozi
 Aproni ya Ngozi
Dumisha uchovu wa saruji
Dumisha uchovu wa saruji
Shikilia tanuru kwa 900–950 °C kwa saa 6–10. Muda unategemea unene wa baa: kaboni hueneza takriban 1 mm kwa saa kwa 925 °C ndani ya chuma. Baa yenye unene wa 5 mm (2.5 mm hadi katikati) inahitaji takriban saa 6 kwa kaboni kupenya kikamilifu; baa ya 10 mm inahitaji saa 10+. Uchovu usiotosha hutoa chuma kigumu kwa nje (uso mgumu, kiini laini) — chenye manufaa kwa baadhi ya matumizi lakini si aloi sawa katika kila sehemu.
Fuatilia joto la tanuru kwa kuangalia rangi ya kibuyu cha kuyeyushia: nyekundu ya cherry iliyofifia ni takriban 750 °C (chini mno); cherry angavu ni 850 °C; chungwa ni 950 °C; manjano-chungwa ni 1050 °C (juu mno). Dumisha kitanda cha mkaa ndani ya tanuru, ukiongeza mafuta inapohitajika. Dumisha mvumo wa bellows kwa utulivu — kukatika kwa usambazaji wa hewa husababisha joto kushuka, na kupasha tena joto hupoteza muda na mafuta. Mwali wa buluu kwenye tundu la kutolea moshi unapaswa kuwaka kwa utulivu katika kipindi chote cha uchovu.
Zana zinazohitajika:
Mivuo Kinga ya Kupumua ya P100
 Koleo Zenye Mikono Mirefu
Poza tanuri kipoe polepole crucible
Poza tanuri kipoe polepole crucible
Baada ya muda kamili wa kuloweka, acha kuongeza mafuta na acha bellows. Acha crucible ipoe ndani ya tanuri — hii inaweza kuchukua saa 6–12 kulingana na uzito wa tanuri. Upoezaji polepole ni muhimu: unaruhusu austenite kubadilika kuwa pearlite (muundo wa usawa wa ferrite + cementite), ukitoa chuma kigumu lakini kisicho dhaifu. Upoezaji wa haraka katika hatua hii ungetoa martensite — ngumu sana lakini dhaifu mno kwa matumizi mengi bila kuwekwa tempering baadaye.
Usifungue wala kusumbua crucible wakati bado iko juu ya joto jekundu hafifu. Kufungua muhuri wakati pakiti ya mkaa bado ina joto kunaingiza oksijeni, ambayo huunguza mkaa na kuoksidisha (decarburizing) uso wa chuma — kufuta kaboni ulioyopata kwa saa nyingi. Subira ni muhimu sana. Crucible iko tayari kufunguliwa inapoweza kushikwa kwa glavu nzito (chini ya takriban 200 °C).
Fungua kibuyu cha kuyeyushia na utoe chuma cha malengelenge
Fungua kibuyu cha kuyeyushia na utoe chuma cha malengelenge
Vunja muhuri wa udongo wa mfinyanzi na uondoe mfuniko. Mkaa ulio ndani utakuwa umeteketea kwa sehemu — mwepesi zaidi na dhaifu zaidi kuliko kifurushi cha awali. Toa kwa uangalifu baa za chuma, sasa baa za chuma cha pua, kutoka kwenye kitanda cha mkaa. Uso utaonyesha malengelenge ya kipekee — matuta yaliyoinuka yanayosababishwa na gesi iliyonaswa chini ya ganda la uso wakati wa usambazaji wa kaboni. Hii ndiyo asili ya neno 'chuma cha malengelenge' na inathibitisha ukaboni uliofanikiwa.
Baa pia zitafunikwa na safu nyembamba ya ganda (oksidi ya chuma) na huenda zikawa na vipande vya mkaa vilivyoshikamana kwenye uso. Safisha uso kwa brashi ya waya au faili ili kufichua chuma kilicho chini. Rangi na umbile la uso vinatofautiana waziwazi na chuma kilichofuliwa cha awali — chuma cha pua kina chembe laini zaidi na mara nyingi rangi ya kijivu iliyokolea zaidi na sawa zaidi ikilinganishwa na kijivu chepesi chenye nyuzinyuzi cha chuma kilichofuliwa.
Zana zinazohitajika:
 Koleo la kaure ya kuyeyushiaGlavu ndefu za ngoziTupa ya chuma
Jaribu chuma kwa kupima cheche na kukikaza
Jaribu chuma kwa kupima cheche na kukikaza
Jaribio rahisi zaidi la uwanjani kwa kiwango cha kaboni ni jaribio la cheche: gusa chuma kwenye gurudumu la kusagia au faili korofi na uangalie cheche. Chuma cha kughushi (kaboni kidogo) hutoa mikondo mirefu, laini ya cheche za rangi ya chungwa-manjano yenye matawi machache. Chuma cha kaboni ya kati (0.4–0.6%) hutoa cheche fupi, angavu zaidi zenye matawi tofauti. Chuma cha kaboni nyingi (0.8%+) hutoa cheche fupi sana, nyeupe zinazong'aa sana zenye milipuko kwenye ncha. Linganisha cheche za chuma chako cha blister na kipande kinachojulikana cha chuma cha kughushi — tofauti inapaswa kuwa kubwa sana.
Kwa jaribio la uhakika, pasha kipande kidogo hadi rangi nyekundu ing'aayo ya cherry (takriban 800 °C) kisha kizamishe majini kwa kupoza haraka. Chuma cha kughushi hubaki laini baada ya kupozwa kwa kasi; chuma kilichonyonya kaboni ya kutosha kitakuwa kigumu kama kioo. Jaribu kukwangua kipande kilichopozwa kwa faili — ikiwa faili linateleza juu ya uso bila kukata, chuma kimekaziwa kwa mafanikio. Hii inathibitisha kiwango cha kaboni zaidi ya takriban 0.3%.
Zana zinazohitajika:
Tupa ya chuma Ndoo ya kupoza chuma
 Koleo la forji
Unganisha kwa kughushi chuma cha malengelenge (hiari: chuma cha kukatia)
Unganisha kwa kughushi chuma cha malengelenge (hiari: chuma cha kukatia)
Chuma cha malengelenge kutoka pitio moja la usementi huenda kikawa na usambazaji usio sawa wa kaboni — juu zaidi kwenye uso, chini zaidi kwenye kiini. Kwa aloi sare zaidi, chuma kinaweza kukunjwa na kuunganishwa kwa kughushi. Pasha upau hadi rangi ya manjano angavu-nyeupe (takriban 1100 °C), kikunje juu yake chenyewe, kisha nyundo kuunganisha mkunjo. Rudia mzunguko huu wa kukunja-na-kuunganisha mara 3–4. Kila mkunjo hupunguza nusu umbali ambao kaboni lazima isambae, na kazi ya kiufundi ya kupiga nyundo husambaza kaboni sawasawa zaidi katika sehemu nzima ya msalaba.
Bidhaa hii iliyokunjwa na kuunganishwa inaitwa chuma cha kukatia (kihistoria kilitumika kwa makasi na zana za kukata). Ni sare zaidi na cha kuaminika zaidi kuliko chuma ghafi cha malengelenge. Usafishaji zaidi — kuyeyusha chuma cha malengelenge kwenye kidhabu kwa takriban 1500 °C — hutoa chuma cha kidhabu (chuma cha wootz), chuma cha ubora wa juu kabisa kilichopatikana kabla ya mchakato wa Bessemer. Kuyeyusha chuma cha kidhabu kunahitaji joto zaidi ya linaloweza kufikiwa na mitambo mingi midogo, lakini usementi ukifuatiwa na kukunja hutoa chuma bora cha kufanyia kazi.
Zana zinazohitajika:
 Nyundo ya KufuaKoleo la forji
 FuaweMivuo
Andika matokeo ya usementi
Andika matokeo ya usementi
Pima baa za chuma zilizokamilika na ulinganishe na uzito wa awali. Ongezeko la uzito ni kaboni iliyofyonzwa — kwa lengo la kaboni 0.8%, gramu 500 za chuma zinapaswa kuongezeka takriban gramu 4. Ongezeko halisi litatofautiana kulingana na muda wa kuloweka, joto, na unene wa baa. Rekodi vigezo vya usementi: vipimo vya baa, aina na kiasi cha mkaa, muda wa kuloweka, joto linalokadiriwa, na matokeo ya jaribio la cheche.
Hifadhi chuma cha malengelenge mahali pakavu ili kuzuia kutu. Chuma hutu haraka kuliko chuma kilichosukwa kwa sababu mijumuisho ya kaboni huunda seli za kielektroniki zinazoharakisha kutu. Kwa hifadhi ya muda mrefu, paka mafuta au nta. Chuma sasa kiko tayari kufuliwa kuwa zana, visu, au matumizi yoyote yanayohitaji nyenzo ngumu na imara. Matibabu ya joto (kuimarisha na kulainisha) hurekebisha sifa za mwisho kulingana na matumizi mahususi — mada inayojengwa moja kwa moja juu ya misingi ya metallurgia ya mchoro huu.
Zana zinazohitajika:
Mizani ya dijitali ya usahihiVifaa
2- Kishikilia Nafasi
- 12 kgKishikilia Nafasi
Zana Zinazohitajika
16- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
Vifaa vya Michoro Iliyounganishwa

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
na Peter
Uchimbaji chuma

Making Charcoal from Hardwood — Pyrolysis in a Pit Kiln
na Charlie
Kemia

Building a Box Bellows — The Breath That Makes Metal Obey Fire
na Emma
Utengenezaji mbao

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
na Forge
Uchimbaji chuma
Mchoro huu unatengeneza

Blueprint zinazohusiana
Blueprint hizi zinashiriki maarifa — mbinu, vifaa au kanuni

Building a Bloomery & Smelting Iron — The Iron Age
na Forge
Uchimbaji chuma

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
na Mary
Uchimbaji chuma
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
na Peter
Uchimbaji chuma

Quench Hardening and Tempering a Steel Blade — Heat Treatment Fundamentals
na Forge
Kale
CC0 Umma Wote
Mchoro huu umetolewa chini ya CC0. Uko huru kunakili, kubadilisha, kusambaza, na kutumia kazi hii kwa madhumuni yoyote, bila kuomba ruhusa.
Saidia Mtengenezaji kwa kununua bidhaa kupitia Mchoro wao ambapo wanapata Kamisheni ya Mtengenezaji iliyowekwa na Wachuuzi, au unda marudio mapya ya Mchoro huu na uiunganishe kama kiungo katika Mchoro wako kuchangia mapato.