Ushirikiano
SANAA
UREMBO NA USTAWI
UJANJA
UTAMADUNI NA HISTORIA
BURUDANI
MAZINGIRA
CHAKULA NA VINYWAJI
UHANDISI WA KINYUME
SAYANSI
MICHEZO
TEKNOLOJIA
VAZI
English

Kulehemu wa Plastiki kwa Sauti
Hatua ya 2 ilimalizika kwa hatua yenye manufaa zaidi katika usanifu wa ukingo: pale sehemu inapokuwa ngumu sana kutoka kwenye zana, igawe sehemu mbili kisha ziunganishe baadaye. Hatua hii ni kuunganisha.
Gundi ndiyo jibu dhahiri na mara nyingi si sahihi — inahitaji muda wa kuponya, ni nyenzo ya tatu katika sehemu ambayo unaweza kutaka kuirejeleza, na kwenye poliolefini karibu haifanyi kazi kabisa. Njia mbadala ni kufanya nusu mbili **kuwa kipande kimoja**, jambo ambalo kwa thermoplastiki linamaanisha kuyeyusha kiolesura tu na si kingine.
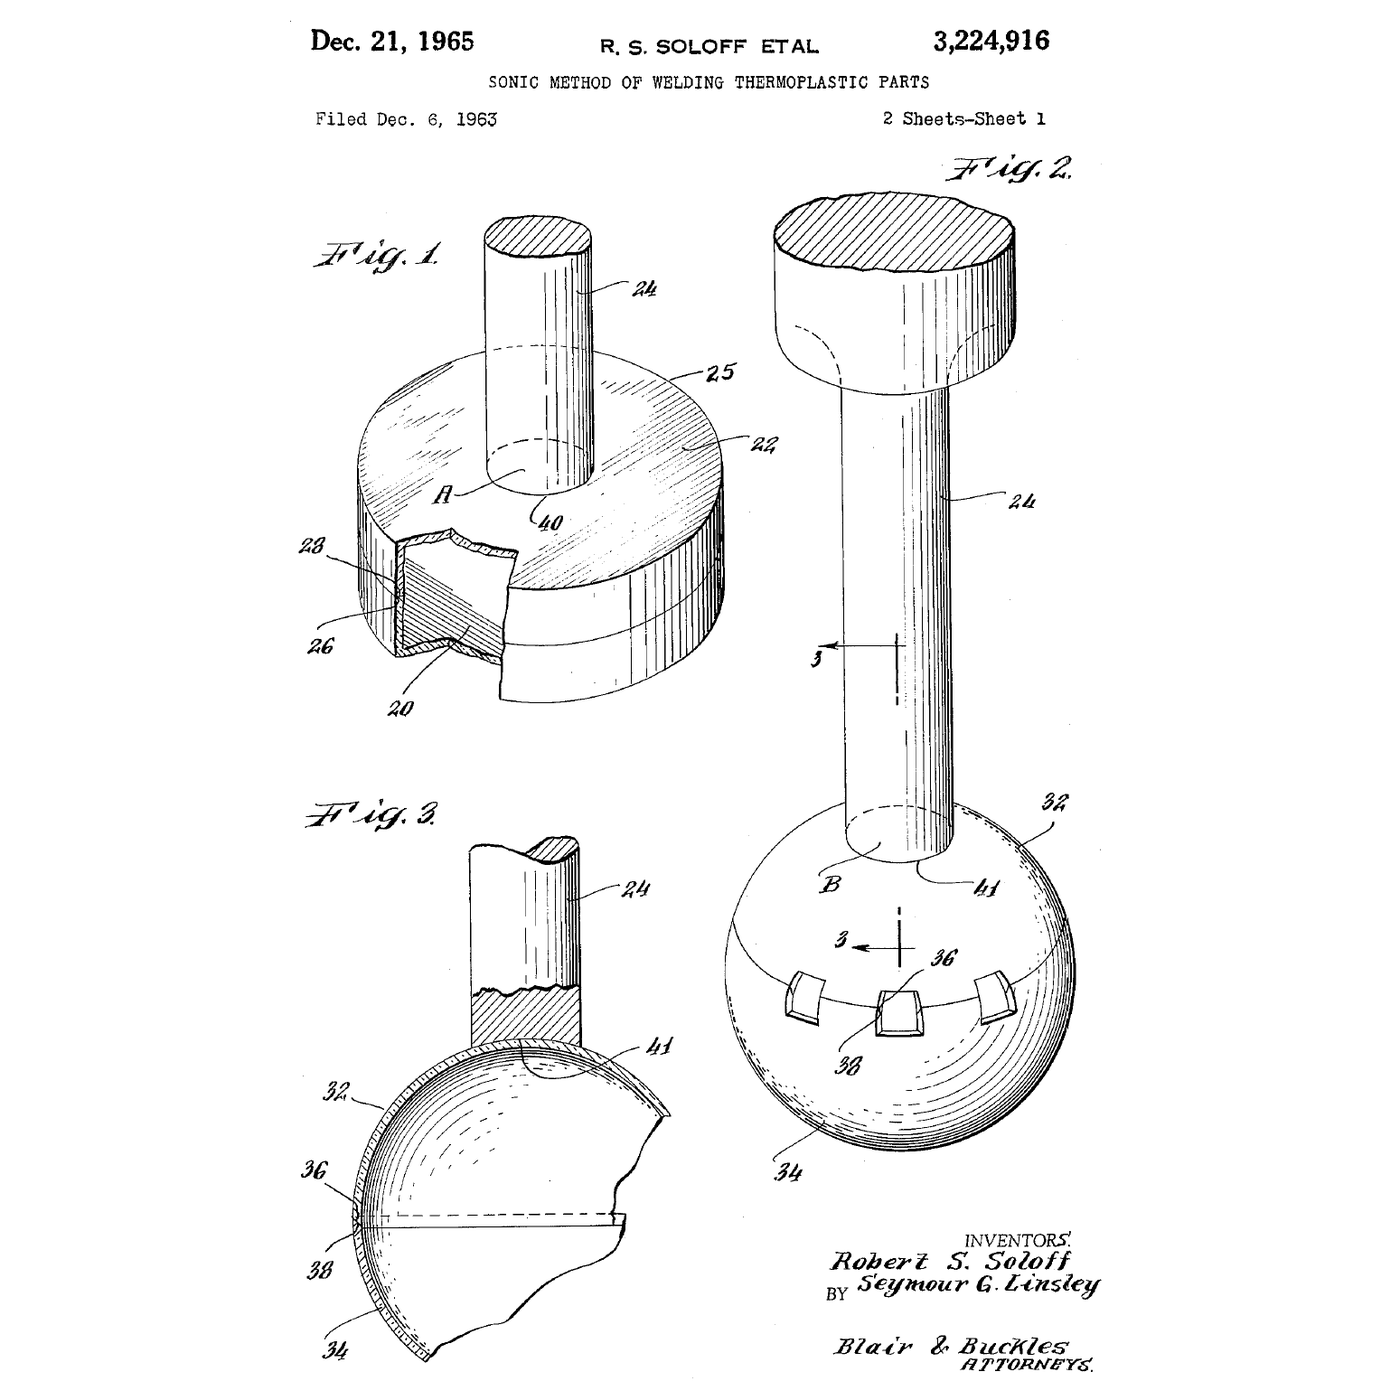
Hati miliki ya Robert Soloff ya 1963 inafanya hivyo kwa ultrasound: tetemesha kiungo kwa 20 kHz na uache msuguano wa ndani wa polima wenyewe uyeyushe ubavu mdogo wa pembetatu uliofinyangwa kwenye uso mmoja. Sehemu ya tano ya sekunde, bila vifaa vya matumizi, na weld yenye nguvu sawa na nyenzo mama.
Juu
Takriban saa 3
Maagizo
1
1
Soma dai, na utafute mkurugenzi wa nishati porini
Soma dai, na utafute mkurugenzi wa nishati porini
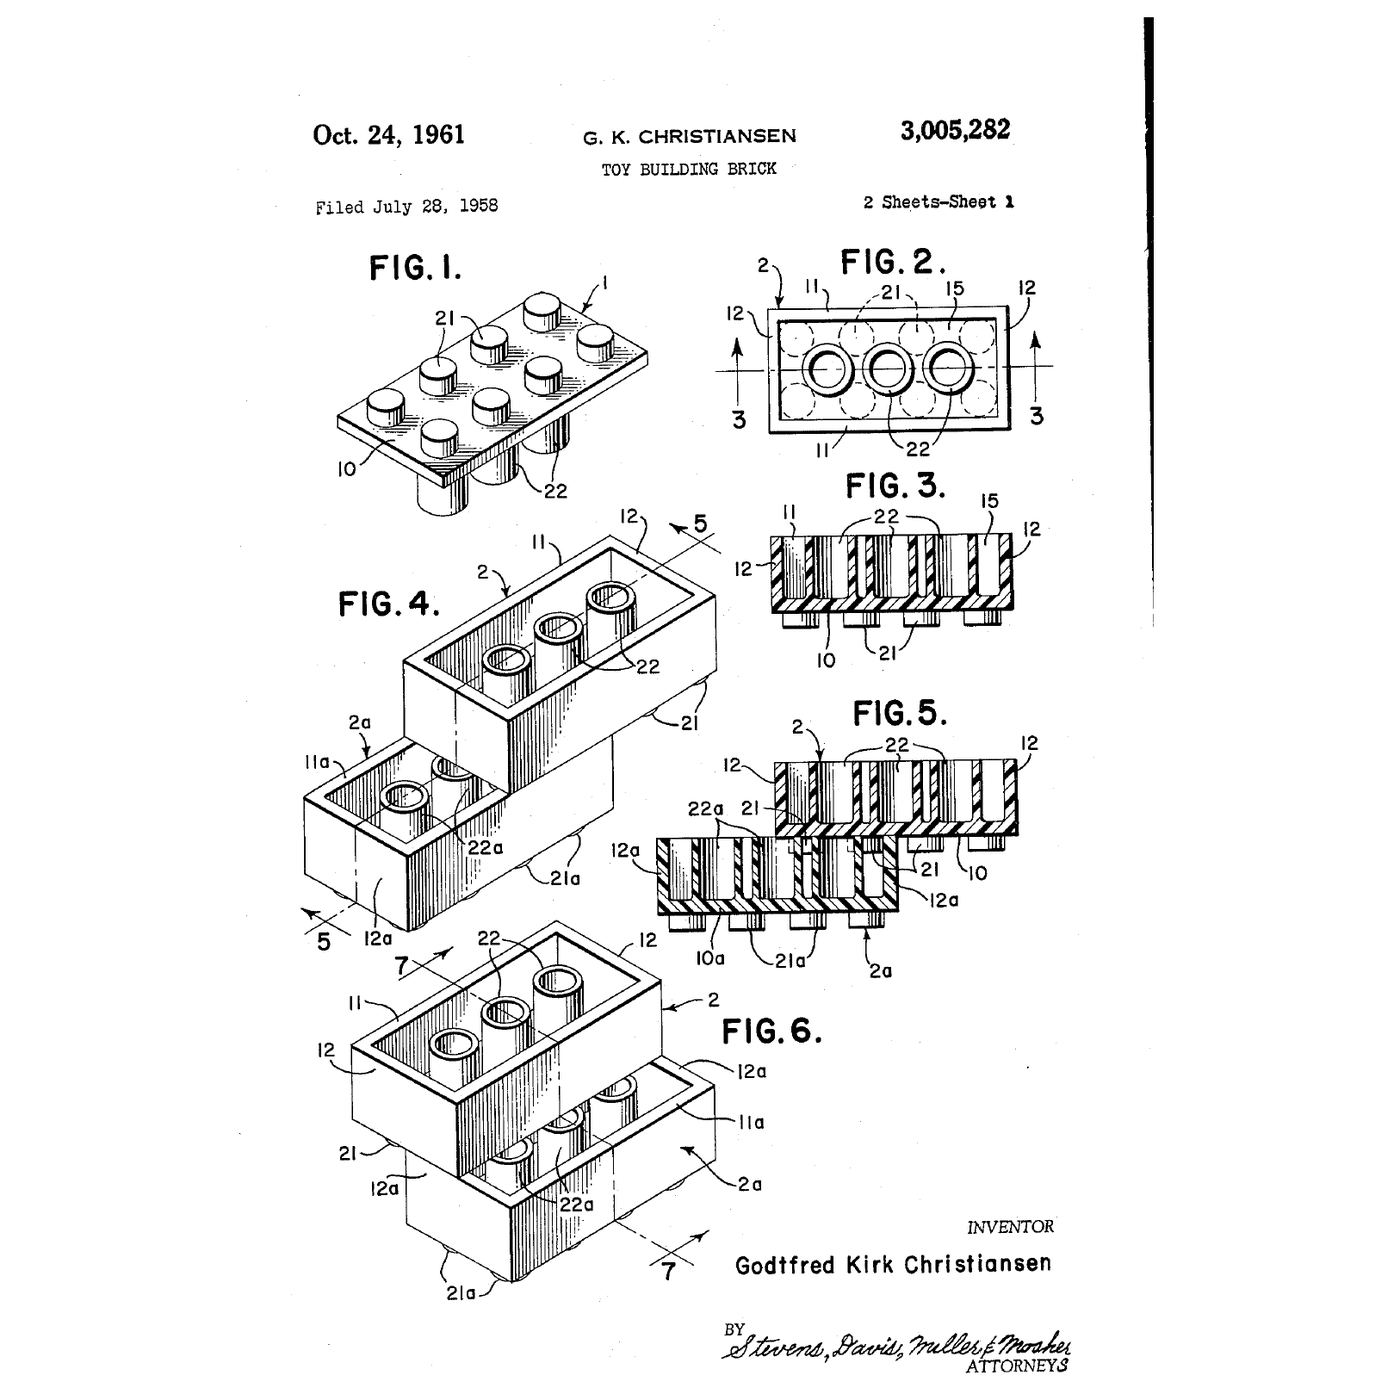
**US 3,224,916**, *Njia ya sauti ya kulehemu sehemu za thermoplastiki*, **Robert S. Soloff** na Seymour G. Linsley, waliokabidhiwa kwa **Branson Instruments**; iliwasilishwa **6 Desemba 1963**, Nambari ya Mfululizo 328,500, ilitolewa **21 Desemba 1965**; madai 8, darasa la US 156-73. Imeisha muda. Mchoro kwenye ukurasa huu ni karatasi 1 ya hataza yenyewe: FIG. 1 ni kiungo, FIG. 2 ni pembe, FIG. 3 ni sehemu ya msalaba.
Maelezo yanahusu *kulehemu mikusanyiko ya sehemu za thermoplastiki kwa* *chanzo cha nishati ya sauti yenye nguvu nyingi*, na yanaeleza wazi kwamba sehemu lazima ziletwe *katika mguso wa karibu*, na kwamba mbinu hiyo inahusu *nyenzo za thermoplastiki ambazo ni ngumu kuyeyuka* — ambalo ni dai la kuvutia, kwa sababu hizo ndizo ambazo gundi pia hushindwa nazo.
Sasa nenda ukatafute moja. Fungua kwa kukata mkusanyiko wa bei nafuu wa ukingo ambao hujali kuuharibu — kichezeo, mpini wa wembe unaotupwa, kiwiliwili cha kalamu, au kifuniko cha kifaa kidogo. Angalia nyuso zinazogusana chini ya darubini.
Kwenye kiungo kilichochomezwa utaona, upande mmoja tu, **ukingo mdogo wa pembetatu** unaozunguka mstari wa kiungo — urefu wake ni sehemu ndogo ya milimita na mara nyingi upana wake chini ni karibu sawa. Hiyo ndiyo mkurugenzi wa nishati. Kwenye sehemu ambayo tayari imeshachomezwa, itakuwa imebanwa na kuyeyuka kutatoka pembeni kama mstari mwembamba wa shanga.
Pima ukingo huo kwa darubini na kwa kalipa. Hatua ya 4 inaonyesha kwa nini ukubwa huo na si mwingine.
Zana zinazohitajika:
 Hadubini ya Dijitali
 Kipima-unene cha dijitali cha inchi 6
 Kisu cha kazi za mikono
 Miwani ya usalama
2
2
Unganisha sehemu mbili kwa kulehemu, kisha tafuta nishati ilikwenda wapi
Unganisha sehemu mbili kwa kulehemu, kisha tafuta nishati ilikwenda wapi
Ikiwa unayo ufikiaji wa mashine ya kulehemu ya ultrasonic — ya plastiki, si ya chuma wala ya kuoshea — fanya zoezi hili ipasavyo. Usipokuwa nayo, hatua ya 3 inatoa mbadala wa benchi inayofundisha utaratibu uleule.
Chapisha au tengeneza kwa ukungu vipande viwili vya gorofa (coupons) vyenye uso wa kiungio wa 40 × 10 mm. Kwenye kimoja, weka mwelekezi wa nishati wa pembetatu wenye urefu wa 0.4 mm na upana wa 0.5 mm, unaoenea urefu wote. Acha jozi nyingine ikiwa tambarare kwa ulinganisho.
Weka mashine ya kulehemu: kifaa kigumu chini ya sehemu ya chini, pembe (horn) tambarare juu ya sehemu ya juu, kisha anza kwa muda mfupi wa kulehemu na nguvu ndogo. Lehemu, kisha vuta kiungio kutenganisha kwenye kibanio kwa kutumia kipimo cha spring, kisha rekodi nguvu na **mahali kilipovunjika**.
Pitia vigezo vitatu, kimoja kwa wakati, na chora grafu ya kila kimoja:
- **Muda wa kulehemu** — ukiwa mfupi sana, mwelekezi haujaanguka; ukiwa mrefu sana, kiyeyushwa kinabanwa nje na kiungio kinakosa malighafi.
- **Nguvu** — ikiwa ndogo, nyuso hazibaki zikigusana wakati wote wa mzunguko; ikiwa kubwa, mwelekezi unaponda kabla ya kuyeyuka, jambo linaloua upashaji joto wa msuguano wa kukata (shear heating).
- **Amplitude**, ikiwa mashine yako inaruhusu.
Kulehemu zuri huvunjika kwenye **nyenzo mzazi** karibu na kiungio, si kwenye kiungio chenyewe. Kidhibiti kilicho na uso tambarare kitashikilia kwa shida sana, ndicho kiini cha mwelekezi.
Vifaa vya ultrasonic ni vya sauti kubwa kwa namna ambayo kipimo kinaonyesha kuwa ni cha wastani — sehemu kubwa ya nguvu iko juu ya usikivu wa binadamu, lakini subharmonics siyo. Vaa kinga ya masikio, weka vidole mbali na njia ya pembe, na usiwahi kugusa pembe iliyokuwa ikifanya kazi.
Vifaa kwa hatua hii:
 Uzi wa ABS1 kipande
 Uzi wa PLA1 kipande
Zana zinazohitajika:
 Mashine ya kuunganisha plastiki kwa mawimbi ya sauti
 Kichapishi cha 3D
 Kibano cha meza ya kazi
 Kipima-nguvu (mizani ya springi)Hadubini ya DijitaliKipima-unene cha dijitali cha inchi 6
 Kinga ya masikio (vifunika masikio, SNR 30 dB)Miwani ya usalama
 Glavu za Kazi za Ngozi
 Daftari la maabara (lenye nakala)
3
3
Benchi badala ya mtetemo wa ultrasonic: msuguano, kiyeyusho na blade moto
Benchi badala ya mtetemo wa ultrasonic: msuguano, kiyeyusho na blade moto
Njia tatu za kuyeyusha kiolesura bila stack ya ultrasonic, kila moja ikifundisha sehemu tofauti ya wazo lilelile. Fanya zote tatu kisha linganisha mivunjiko.
**Kuunganisha kwa mzunguko (spin welding).** Bana kijitundu cha silinda kilichochapishwa kwenye mashine ya kuchimba, shikilia mwenzake kwenye vaisi chini, endesha kwa mizunguko mia chache kwa dakika (rpm) na ubonyeze pamoja. Msuguano huyeyusha kiolesura ndani ya sekunde moja au mbili; simamisha spindo na shikilia shinikizo wakati kinaganda. Hii ni mekanika sawa na patent — kazi ya kimitambo kuingia kwenye kiolesura — ikiwa na mzunguko badala ya mtetemo. Hufanya kazi tu kwenye viungio vya duara, ndiyo maana ultrasound ilistahili kuvumbuliwa.
**Kuunganisha kwa kiyeyusho (solvent welding).** Kwenye ABS au akriliki, gundi ya kiyeyusho haishikamani tu: **huyeyusha** nyuso zote mbili ili minyororo ichanganyike, kisha huyeyuka na kuacha kipande kimoja. Paka kidogo kwenye nyuso zote mbili, bonyeza, funga kwa klampu, na acha muda mrefu zaidi ya unavyohisi ni lazima — kiungio cha kiyeyusho baada ya saa moja ni sehemu ndogo tu ya nguvu yake ya mwisho. Jaribu gundi hiyo hiyo kwenye polipropilini: hakuna kitu kitakachotokea, kwa sababu hakuna kiyeyusho cha kawaida kinachogusa poliolefini. Kushindwa huko kunafaa kutengenezwa kwa makusudi.
**Kuunganisha kwa sahani moto (hot-plate welding).** Bonyeza nyuso zote mbili dhidi ya sahani safi yenye joto la takriban 30 °C juu ya kiwango cha kuyeyuka hadi shanga itengeneze, ondoa, kisha bonyeza pamoja. Ni ya kizamani, polepole, na hutengeneza kiungio imara zaidi kati ya hivi vitatu kwenye polyethilini na polipropilini — ndivyo bomba za plastiki zinavyounganishwa ardhini.
Vunja zote na uangalie nyuso za mvunjiko chini ya darubini. Weld halisi huonyesha polima iliyonyooshwa, yenye nyuzi; iliyoshindwa huonyesha nyuso mbili laini ambazo hazikuwahi kuwa kitu kimoja.
Gundi za kiyeyusho ni tete na mara nyingi ni hatari — tumia kabati ya moshi au nje, glavu za nitrile, na epuka vyanzo vyote vya moto. Sahani moto bado ni hatari kwa muda mrefu baada ya kuzimwa.
Vifaa kwa hatua hii:
Uzi wa ABS1 kipandeZana zinazohitajika:
 Kekee cha NguzoKibano cha meza ya kazi
 Sahani ya Kupasha Joto
 Kipimajoto cha infraredHadubini ya DijitaliKipima-nguvu (mizani ya springi)
 Saa ya kupima muda
 Glavu za NaitriliMiwani ya usalama
 Kabati la kutoa mvuke (lenye bomba)
 Kizima motoDaftari la maabara (lenye nakala)
 Bamba la polipropilini (A4)
 Bamba la Akriliki
 Kiyeyusho cha kuunganisha plastiki
4
4
Kile ambacho pembe hufanya, na kwa nini kielekezi (director) ni kidogo
Kile ambacho pembe hufanya, na kwa nini kielekezi (director) ni kidogo
Inapakia daftari la Jupyter…
Zana zinazohitajika:
 Karatasi ya gridi
5
5
Historia na muktadha
Historia na muktadha
**Sifa.** US 3,224,916, *Sonic method of welding thermoplastic parts*, Robert S. Soloff na Seymour G. Linsley, waliokabidhi haki kwa Branson Instruments; iliwasilishwa tarehe 6 Desemba 1963, ilitolewa tarehe 21 Desemba 1965, na muda wake umeisha. Mchoro kwenye ukurasa huu ni wa hataza yenyewe.
**Kwa nini ilienea haraka sana.** Kulehemu kwa ultrasonic hakuhitaji vitu vinavyotumika, hakuna muda wa kuponya, hakuna kiyeyusho cha kushughulikia wala nyenzo ya tatu katika sehemu hiyo. Mzunguko mmoja huchukua sehemu ya sekunde, hivyo unafaa kwenye mstari wa uzalishaji kwa kasi ya ukingaji, na kwa kuwa huacha sehemu ikiwa baridi, inaweza kushughulikiwa mara moja. Karibu kila kasha la bidhaa la plastiki lililoundwa ambalo halifungwi kwa skrubu huunganishwa kwa njia hii.
**Kielekezi cha nishati ndicho uvumbuzi halisi.** Ultrasound inayowekwa kwenye kiungio tambarare huongeza joto kidogo kwa kila kitu lakini haiunganishi chochote; hatua ya 4 inaonyesha kwa nini. Kujikita kwa mkazo ndani ya pembetatu ndogo iliyoundwa ndiko kunakogeuza tatizo la kupasha joto lililosambaa kuwa la kuyeyusha kwa eneo dogo, na halina gharama, kwa sababu hukatwa kwenye zana mara moja tu.
**Hili linavyohusiana na ngazi ya gundi.** Michoro ya gundi katika katalogi inahusu kuunganisha vifaa *tofauti* kwa dutu ya tatu. Kulehemu ni kinyume chake: polima ile ile, bila dutu ya tatu, na kiungio hufanana kabisa na sehemu zenyewe. Pale ambapo yote mawili yanawezekana, kulehemu hushinda kwa kasi, nguvu na uwezo wa kutumika tena; gundi hushinda vifaa vinapotofautiana, pale kiungio kinapohitaji kuziba pengo, au pale sehemu zisipoweza kubanwa pamoja.
**Mipaka ya kweli.** Kulehemu kwa ultrasonic ni kwa **thermoplastics pekee** na kwa polima *ile ile* pande zote mbili katika karibu kesi zote; polima tofauti hazisambai ndani ya nyingine. Inahitaji kipengele cha kiungio kilichoundwa ndani ya ukingo, hivyo lazima kibuniwe tangu mwanzo na hakiwezi kuongezwa baadaye. Polima nusu-fuwele kama polypropylene na nylon hulehemeka kwa urahisi mdogo zaidi kuliko zile zisizo na fuwele kama ABS, kwa sababu nishati huenda kwenye kuyeyusha fuwele badala ya kuinua kiungio juu ya glass transition. Na vifaa hivyo si vya bei nafuu wala visivyo na madhara, ndiyo sababu hatua ya 3 ipo.
Vifaa
2- 1 kipandeKishikilia Nafasi
- 1 kipandeKishikilia Nafasi
Zana Zinazohitajika
22- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Daftari la maabara (lenye nakala)Kamisheni 10%Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
Blueprint zinazohusiana
Blueprint hizi zinashiriki maarifa — mbinu, vifaa au kanuni
The Clutch Fit: An Interference That Survives Ten Thousand Pulls
na Martin
Mitambo
55
0
0
0
0
0

What a Glue Joint Is: Why a Good One Breaks Everywhere Except the Glue
na Woody
Utengenezaji mbao
53
0
0
0
0
0
Choosing the Adhesive: Open Time, Gap Fill, and What It Has to Survive
na Mary
UJANJA
46
0
0
0
0
0
The Crimp: A Good One Is a Cold Weld, Not a Squeeze
na Volt
TEKNOLOJIA
55
0
0
0
0
0
CC0 Umma Wote
Mchoro huu umetolewa chini ya CC0. Uko huru kunakili, kubadilisha, kusambaza, na kutumia kazi hii kwa madhumuni yoyote, bila kuomba ruhusa.
Saidia Mtengenezaji kwa kununua bidhaa kupitia Mchoro wao ambapo wanapata Kamisheni ya Mtengenezaji iliyowekwa na Wachuuzi, au unda marudio mapya ya Mchoro huu na uiunganishe kama kiungo katika Mchoro wako kuchangia mapato.