협업
예술
뷰티 및 웰니스
공예
문화 및 역사
엔터테인먼트
환경
음식 및 음료
역공학
과학
스포츠
기술
웨어러블
English


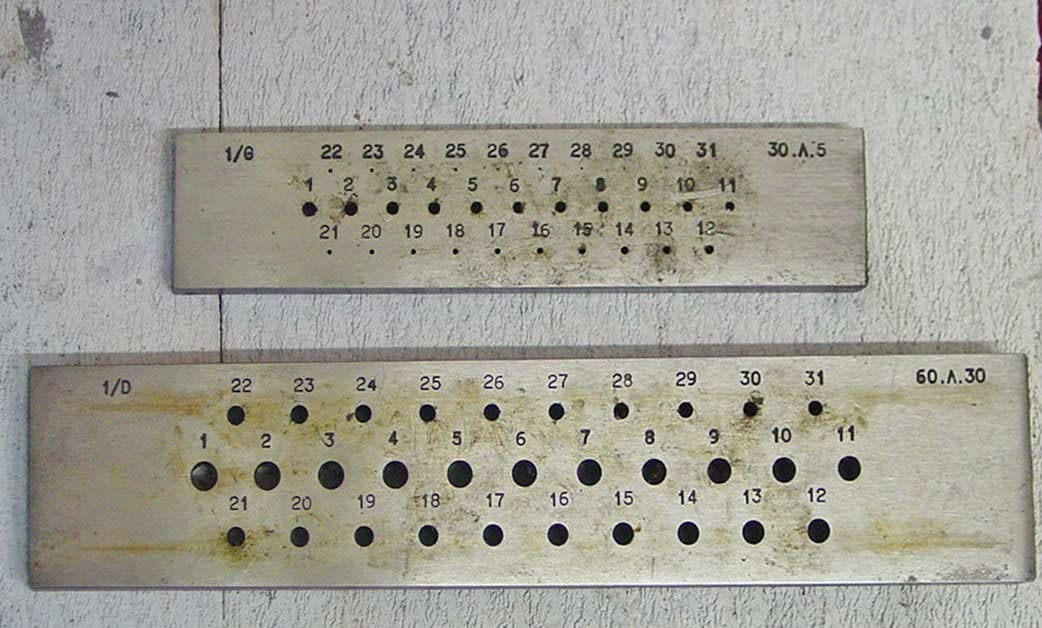
베어링 강선(52100): 드로플레이트를 통해 봉강에서 인발
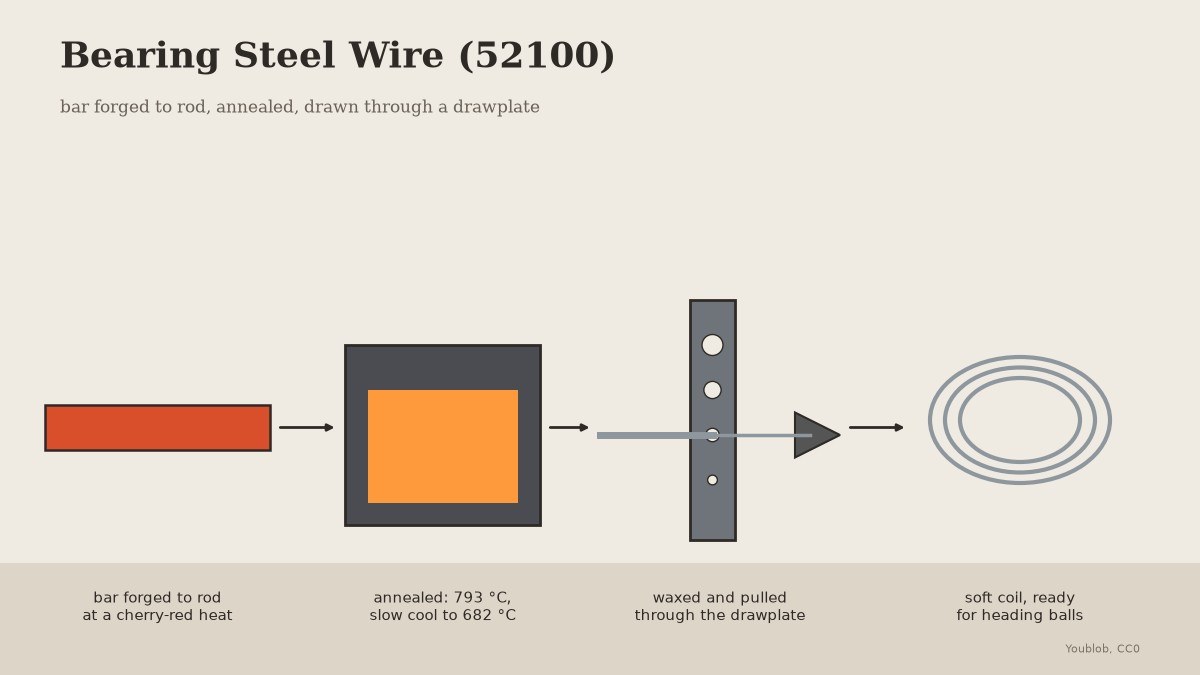
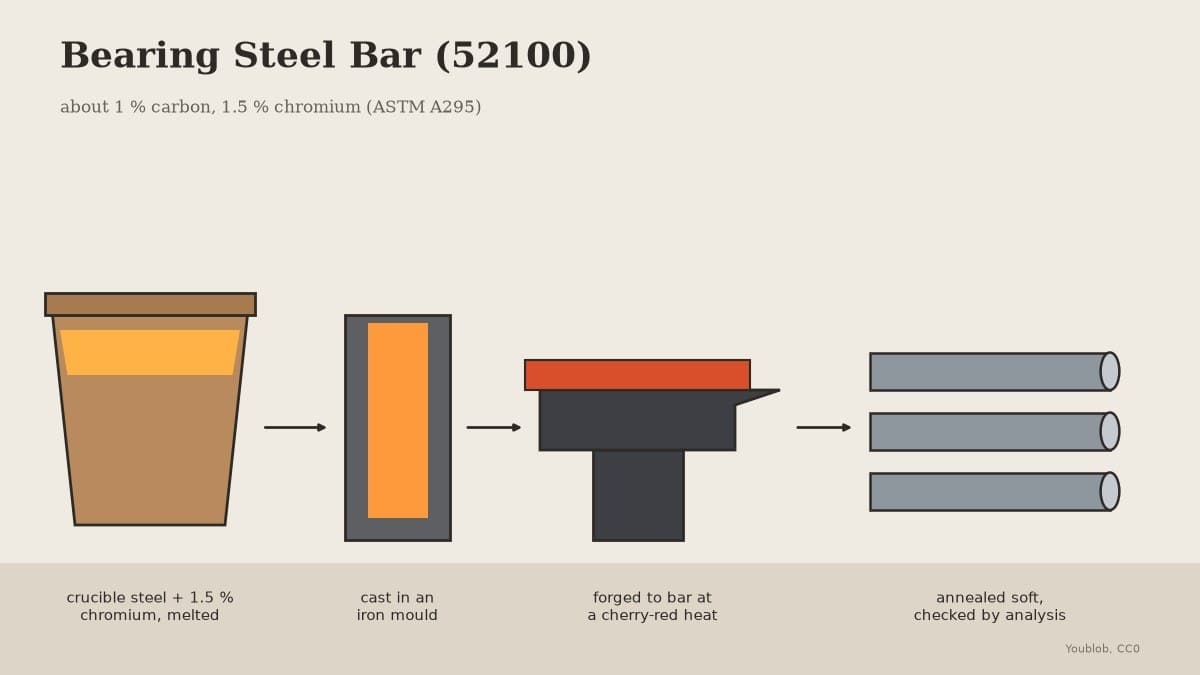
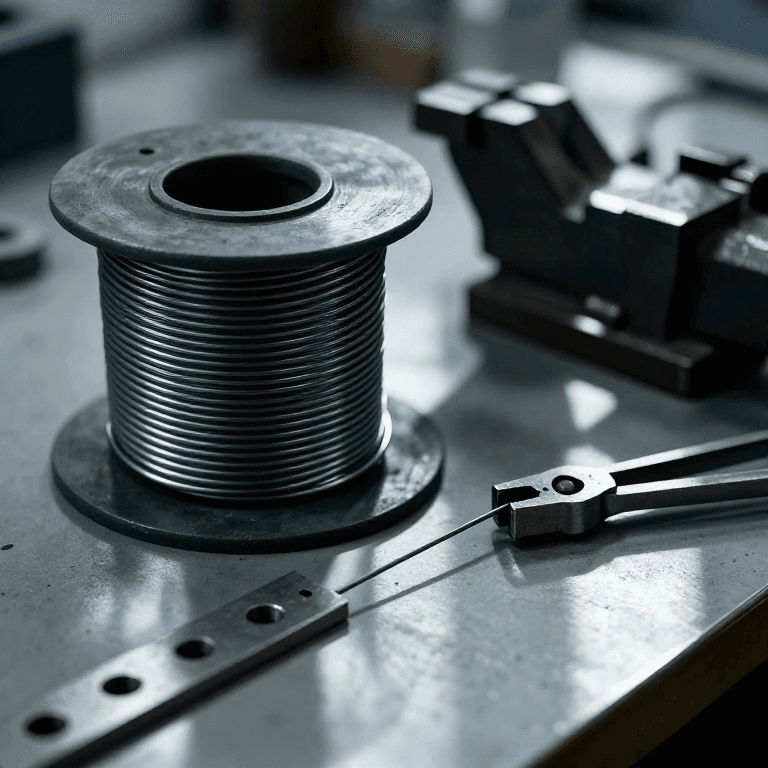
베어링 볼은 52100 강의 굵은 선재로 헤딩 가공합니다. 여기서는 52100 봉강을 단조하여 봉(rod)으로 만든 뒤 드로플레이트를 통해 인발합니다. 탄소 함량이 1%이므로 연강보다 훨씬 단단하여, 인발 전에 연화 풀림 처리하고 두 개의 다이 구멍을 통과할 때마다 다시 풀림 처리합니다. 이때 Verhoeven이 권장하는 52100 풀림 방식을 사용합니다.
그림: 봉강에서 코일까지, 저희의 인발 공정입니다.
고급
2일
안내
1
1
막대로 단조하기
막대로 단조하기
막대를 체리색 열까지만 달구고 그 이상 과열하지 말고, 드로우플레이트의 가장 큰 구멍보다 약간 두꺼운 둥근 막대가 될 때까지 모루 위에서 늘려 뽑으세요.
이 단계의 재료:
 베어링강 봉(52100)1 kg
 숯1 as required
필요한 도구:
 대장간 화덕
 모루
 가로 쐐기머리 망치
 대장간 집게
 용접 장갑
 보안경
2
2
풀림
풀림
오븐에서 793 °C(1460 °F)에서 30분 동안 유지한 후, 오븐 안에서 시간당 500 °C를 넘지 않는 속도로 682 °C(1260 °F)까지 냉각한 다음 공기 중에서 냉각합니다.
필요한 도구:
 열처리로
 표시기 달린 열전대대장간 집게용접 장갑
3
3
깨끗이 닦고 테이퍼 가공
깨끗이 닦고 테이퍼 가공
스케일을 모두 털어낸 다음, 첫 번째 구멍을 지나도록 처음 3cm에 길게 테이퍼를 줄로 가공하십시오.
필요한 도구:
 와이어 브러시 세트
 줄 세트
 바이스(만력)
4
4
왁스 칠하기 및 뽑기
왁스 칠하기 및 뽑기
바이스에 드로플레이트를 고정하세요. 막대에 왁스를 바르고, 테이퍼를 미끄러지지 않는 첫 번째 구멍에 밀어 넣은 다음, 드로 집게로 한 번에 꾸준히 곧게 잡아당기세요.
이 단계의 재료:
 밀랍20 g
필요한 도구:
 강철 인발판
 인발 집게바이스(만력)
 가죽 작업 장갑
5
5
두 개의 구멍마다 풀림 처리
두 개의 구멍마다 풀림 처리
다음 구멍을 건너뛰지 않고 차례로 통과시킵니다. 두 개의 구멍을 지날 때마다 와이어를 코일로 감고 다시 풀림 처리합니다. 즉, 793 °C(1460 °F)에서 30분 동안 유지한 다음, 시간당 500 °C를 넘지 않는 속도로 오븐 안에서 682 °C(1260 °F)까지 식히고, 이후 공기 중에서 식힙니다.
이 단계의 재료:
밀랍1 개필요한 도구:
강철 인발판인발 집게열처리로표시기 달린 열전대6
6
마감 연화
마감 연화
볼에 필요한 직경에서 멈추고, 캘리퍼스로 확인한 뒤, 헤딩 가공을 위해 코일을 마지막으로 풀림 처리하여 부드럽게 만드십시오.
필요한 도구:
 디지털 캘리퍼스 6인치열처리로표시기 달린 열전대
7
7
문제 해결
문제 해결
베어링 강선 문제 해결.
Flow
Loading...
이 블루프린트로 만드는 것
관련 블루프린트
이 블루프린트들은 지식을 공유합니다 — 기술, 재료 또는 원리
CC0 퍼블릭 도메인
이 블루프린트는 CC0로 공개되었습니다. 어떤 목적으로든 자유롭게 복사, 수정, 배포 및 사용할 수 있습니다.
제품 구매를 통해 메이커를 지원하세요. 판매자가 설정한 메이커 커미션 을 받거나, 이 블루프린트의 새로운 반복을 만들어 연결로 포함시킬 수 있습니다.