협업
예술
뷰티 및 웰니스
공예
문화 및 역사
엔터테인먼트
환경
음식 및 음료
역공학
과학
스포츠
기술
웨어러블
English


크라운 유리법으로 창유리 만들기 — 용융 유리를 회전시켜 평평한 판으로 만들기
크라운 유리법은 중세 시대부터 19세기 초까지 평판 창유리를 만드는 지배적인 기술이었다. 유리 기술자가 취관으로 용융된 소다석회 유리를 떠내어 속이 빈 구체를 불어 만든 뒤, 이를 폰틸 막대로 옮기고, 취관 쪽 끝을 열어 개방된 용기를 빠르게 회전시킨다. 원심력에 의해 유리는 지름 1.0–1.5미터 정도의 커다란 원형 원판으로 펴지며, 이를 '크라운' 또는 '테이블'이라고 부른다. 서냉(annealing)을 거쳐 식힌 후, 원판에서 직사각형 판유리를 잘라낸다. 중앙에 남는 특유의 불스아이(bull's-eye), 즉 막대가 붙어 있던 자리의 폰틸 자국은 역사적인 크라운 유리 창의 상징적 특징이다.
고급
6-8시간 (서냉 포함)
안내
1
1
유리 용해로 준비
유리 용해로 준비
유리 용해로를 약 1100°C의 작업 온도로 가열하십시오. 용해로는 몇 시간 동안 일정한 열을 유지해야 합니다. 별도의 서냉로(lehr)는 약 500°C로 미리 예열해 두어야 합니다.
필요한 도구:
 벽돌 가마
 긴 자루 부젓가락
2
2
배치로 도가니를 채운다
배치로 도가니를 채운다
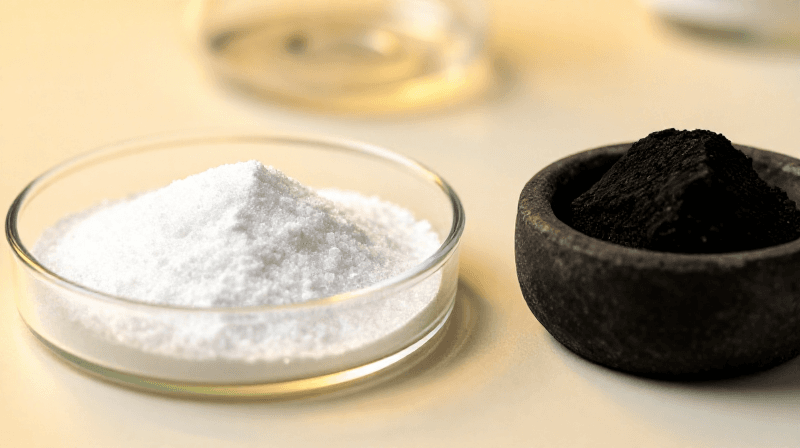
로 내부의 내화 도가니에 미리 혼합된 소다석회유리 배치를 채운다: 중량 기준으로 약 60% 규사, 25% 소다회, 15% 분쇄 석회석. 배치가 4~6시간에 걸쳐 완전히 용융되도록 한다.
이 단계의 재료:
 규사3 kg
 탄산나트륨 (소다회)1.25 kg
 탄산칼슘 — 부순 석회암750 g
필요한 도구:
 내화 점토 도가니
3
3
용융 유리 정제하기
용융 유리 정제하기
용융물을 용융 후 1-2시간 동안 최고 온도에서 그대로 두십시오. 가스 기포가 표면으로 올라와 빠져나갑니다. 용융물을 균질화하기 위해 스틸 막대로 가끔 저어 주십시오. 유리는 보이는 기포 없이 막대에서 연속된 실처럼 매끄럽게 흘러내릴 때 준비가 된 것입니다.
4
4
블로우파이프에 유리 모으기
블로우파이프에 유리 모으기
용광로 입구에서 철 블로우파이프 끝을 미리 예열하십시오. 파이프를 도가니에 넣고 천천히 돌려 큰 오렌지 크기 정도의 대칭적인 용융 유리 덩어리('그러모으기')를 감아 올리십시오. 꺼낸 뒤 마버 위에서 굴려 고르게 모양을 잡으십시오.
필요한 도구:
 유리 부는 대롱
5
5
초기 기포 불기
초기 기포 불기
파이프를 통해 짧고 조절된 숨을 불어 넣어 글로리를 지름 약 20-25cm의 속이 빈 구체로 부풀립니다. 부드러운 유리가 처지지 않도록 파이프를 계속 회전시키세요. 유리가 굳으면 용광로 입구('글로리 홀')에서 잠시 다시 가열하세요.
6
6
구슬 마버링 및 성형하기
구슬 마버링 및 성형하기
속이 채워진 구슬을 평평한 철판이나 돌 마버 위에서 굴려 벽 두께를 고르게 맞춥니다. 벽은 균일하게 얇아야 하며, 약 2-3 mm 정도여야 합니다. 올바른 크기에 이르도록 필요하면 다시 가열하고 불어 주세요.
필요한 도구:
 화강암 판
7
7
폰틸 막대 부착하기
폰틸 막대 부착하기
쇠로 된 폰틸 막대 끝에 뜨거운 유리를 소량 묻힌다. 이를 불어 만든 구체의 바닥(블로우파이프의 반대편 면)에 단단히 눌러 붙인다. 완전히 융합되도록 둔다. 폰틸은 정확히 중앙에 위치해야 하며, 원반은 이 축을 중심으로 회전하게 된다.
필요한 도구:
 폰틸 대
8
8
블로우파이프 떼어내기
블로우파이프 떼어내기
유리가 블로우파이프와 만나는 부분에 물 한 방울을 떨어뜨리거나 젖은 쇠를 대십시오. 열충격으로 목 부분 주변에 깨끗한 금이 생깁니다. 파이프를 가볍게 두드리면 구체가 분리되어 이제 펀틸 막대에만 지지됩니다. 블로우파이프가 연결되었던 개구부는 바깥쪽을 향합니다.
9
9
열린 구체 재가열하기
열린 구체 재가열하기
열린 구체가 달린 폰틸을 용광로 입구에 대고 일정하게 회전시키십시오. 유리는 균일하게 부드러워지고 빛을 내야 하며, 약 800-900°C여야 합니다. 중력과 열의 영향으로 입구가 약간씩 넓어지기 시작할 것입니다.
10
10
크라운 플래시 — 회전하여 평평하게 펴기
크라운 플래시 — 회전하여 평평하게 펴기
이것이 핵심 단계입니다. 열린 용기를 용광로 입구 근처에 들고 있는 동안 폰틸 막대를 빠르게 회전시킵니다. 원심력이 연화된 유리를 바깥쪽으로 당기며, 개구부가 극적으로 넓어집니다. 구체는 펼쳐져 큰 평평한 원반이 되며, 이를 '크라운' 또는 '테이블'이라고 하며 일반적으로 지름 1.0-1.5미터입니다. 원반은 중심부에서 폰틸에 계속 붙어 있습니다.
11
11
원반 두께 조절하기
원반 두께 조절하기
원반이 평평하고 고르게 유지되도록 각도와 속도를 조정하며 계속 안정적으로 회전시키세요. 가장자리가 식어 두꺼워지면 용광로 입구에서 잠시 다시 가열하세요. 완성된 원반은 대부분의 표면에서 두께가 2~3mm여야 하며, 불스아이 중심 부근은 약간 더 두꺼워야 합니다.
12
12
폰틸에서 떼어내기
폰틸에서 떼어내기
원반이 완전한 크기에 도달하고 굳어지기 시작하면, 폰틸이 연결된 부분에 젖은 쇠막대나 물방울을 바릅니다. 원반이 깔끔하게 분리되면서 중앙에 솟은 덩어리가 남는데, 이것이 특징적인 '불스아이(bull's-eye)' 자국입니다.
13
13
어닐링 오븐으로 옮기기
어닐링 오븐으로 옮기기
긴 손잡이 피일 또는 나무 패들을 사용하여 뜨거운 디스크를 약 500°C로 예열된 어닐링 오븐(lehr)에 밀어 넣습니다. 열응력과 균열을 방지하려면 디스크가 천천히 그리고 고르게 식어야 합니다.
14
14
12-24시간에 걸쳐 천천히 서냉하기
12-24시간에 걸쳐 천천히 서냉하기
렌더 온도를 점진적으로 낮추십시오. 임계 범위(500-350°C)를 통과하는 동안에는 시간당 20-30°C를 넘지 않도록 하고, 그 이후에는 더 빠르게 냉각해도 됩니다. 전체 서냉 주기는 디스크 두께에 따라 12-24시간이 걸립니다. 이 기간 동안에는 오븐을 열지 마십시오.
15
15
annealed 디스크 검사하기
annealed 디스크 검사하기
완전히 식은 디스크를 오븐에서 꺼내십시오. 빛에 비추어 균열, 기포 또는 고르지 않은 두께가 있는지 검사하십시오. 크라운 유리는 현대의 플로트 유리에 비해 특유의 약간의 물결 무늬와 찬란한 표면을 가지고 있습니다. 불스아이(bull's-eye) 중심부는 더 두껍고 투명도가 낮습니다.
16
16
직사각형 유리 조각 긋기 및 절단
직사각형 유리 조각 긋기 및 절단
평평하고 패드가 깔린 표면에 원반을 올려놓으세요. 다이아몬드 스크라이버나 유리 절단 휠을 사용하여 직선을 그어 원반을 직사각형 유리 조각으로 나누세요. 바깥쪽 링에서 안쪽으로 절단하세요. 가장 바깥쪽 유리 조각이 가장 맑고 균일합니다. 불스아이(중심부)는 보통 가장 저렴한 등급으로, 덜 눈에 띄는 창문에 사용됩니다.
필요한 도구:
 다이아몬드 금긋기 바늘
17
17
판유리 쪼개기 및 가장자리 다듬기
판유리 쪼개기 및 가장자리 다듬기
긁힌 유리를 작업대 모서리에 올리고 긁힌 선을 따라 단단히 눌러 쪼갭니다. 거칠은 가장자리는 그라인딩 플라이어(작은 유리 조각을 떼어내는 평평한 턱의 플라이어)로 조금씩 뜯어내어 다듬습니다.
필요한 도구:
 유리 집게
18
18
완성된 판유리 등급 분류 및 보관
완성된 판유리 등급 분류 및 보관
절단된 판유리를 투명도와 크기별로 분류합니다. 곡률이 가장 적은 가장자리 판유리가 최고 등급입니다. 긁힘을 방지하기 위해 종이 또는 천 separator를 사이에 두고 수직으로 쌓습니다. 크라운 유리 판유리는 이제 창틀에 납 끼움 작업을 할 준비가 되었습니다.
재료
5- 3 kg플레이스홀더
- 1.25 kg플레이스홀더
- 750 g플레이스홀더
- 1 개플레이스홀더
- 1 개플레이스홀더
연결된 블루프린트 재료


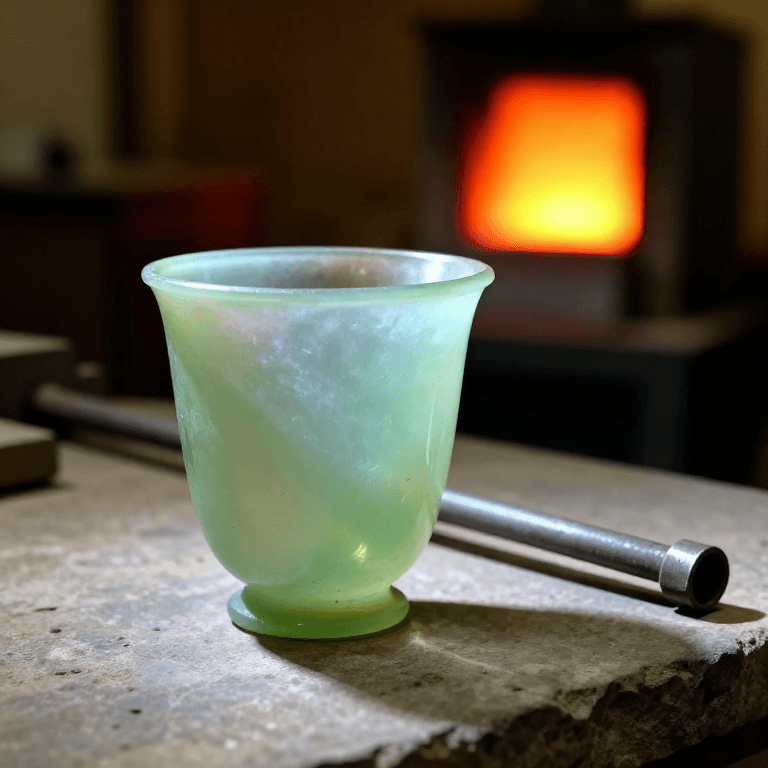
이 블루프린트로 만드는 것
관련 블루프린트
이 블루프린트들은 지식을 공유합니다 — 기술, 재료 또는 원리


CC0 퍼블릭 도메인
이 블루프린트는 CC0로 공개되었습니다. 어떤 목적으로든 자유롭게 복사, 수정, 배포 및 사용할 수 있습니다.
제품 구매를 통해 메이커를 지원하세요. 판매자가 설정한 메이커 커미션 을 받거나, 이 블루프린트의 새로운 반복을 만들어 연결로 포함시킬 수 있습니다.