협업
예술
뷰티 및 웰니스
공예
문화 및 역사
엔터테인먼트
환경
음식 및 음료
역공학
과학
스포츠
기술
웨어러블
English

플라스틱을 소리로 용접하기
2단계는 사출 금형 설계에서 가장 유용한 방법으로 끝났습니다: 부품이 금형에서 빼내기에는 너무 복잡할 때는 두 조각으로 나눈 뒤 나중에 접합하라는 것입니다. 이번 단계는 그 접합에 관한 것입니다.
접착제가 가장 명백한 답이지만 종종 잘못된 선택입니다. 접착제는 경화 시간이 필요하고, 재활용하려는 부품에 세 번째 재료를 더하는 것이며, 폴리올레핀에는 거의 효과가 없습니다. 대안은 두 반쪽을 **하나의 조각이 되게** 만드는 것인데, 열가소성 수지의 경우 계면만 녹이면 됩니다.
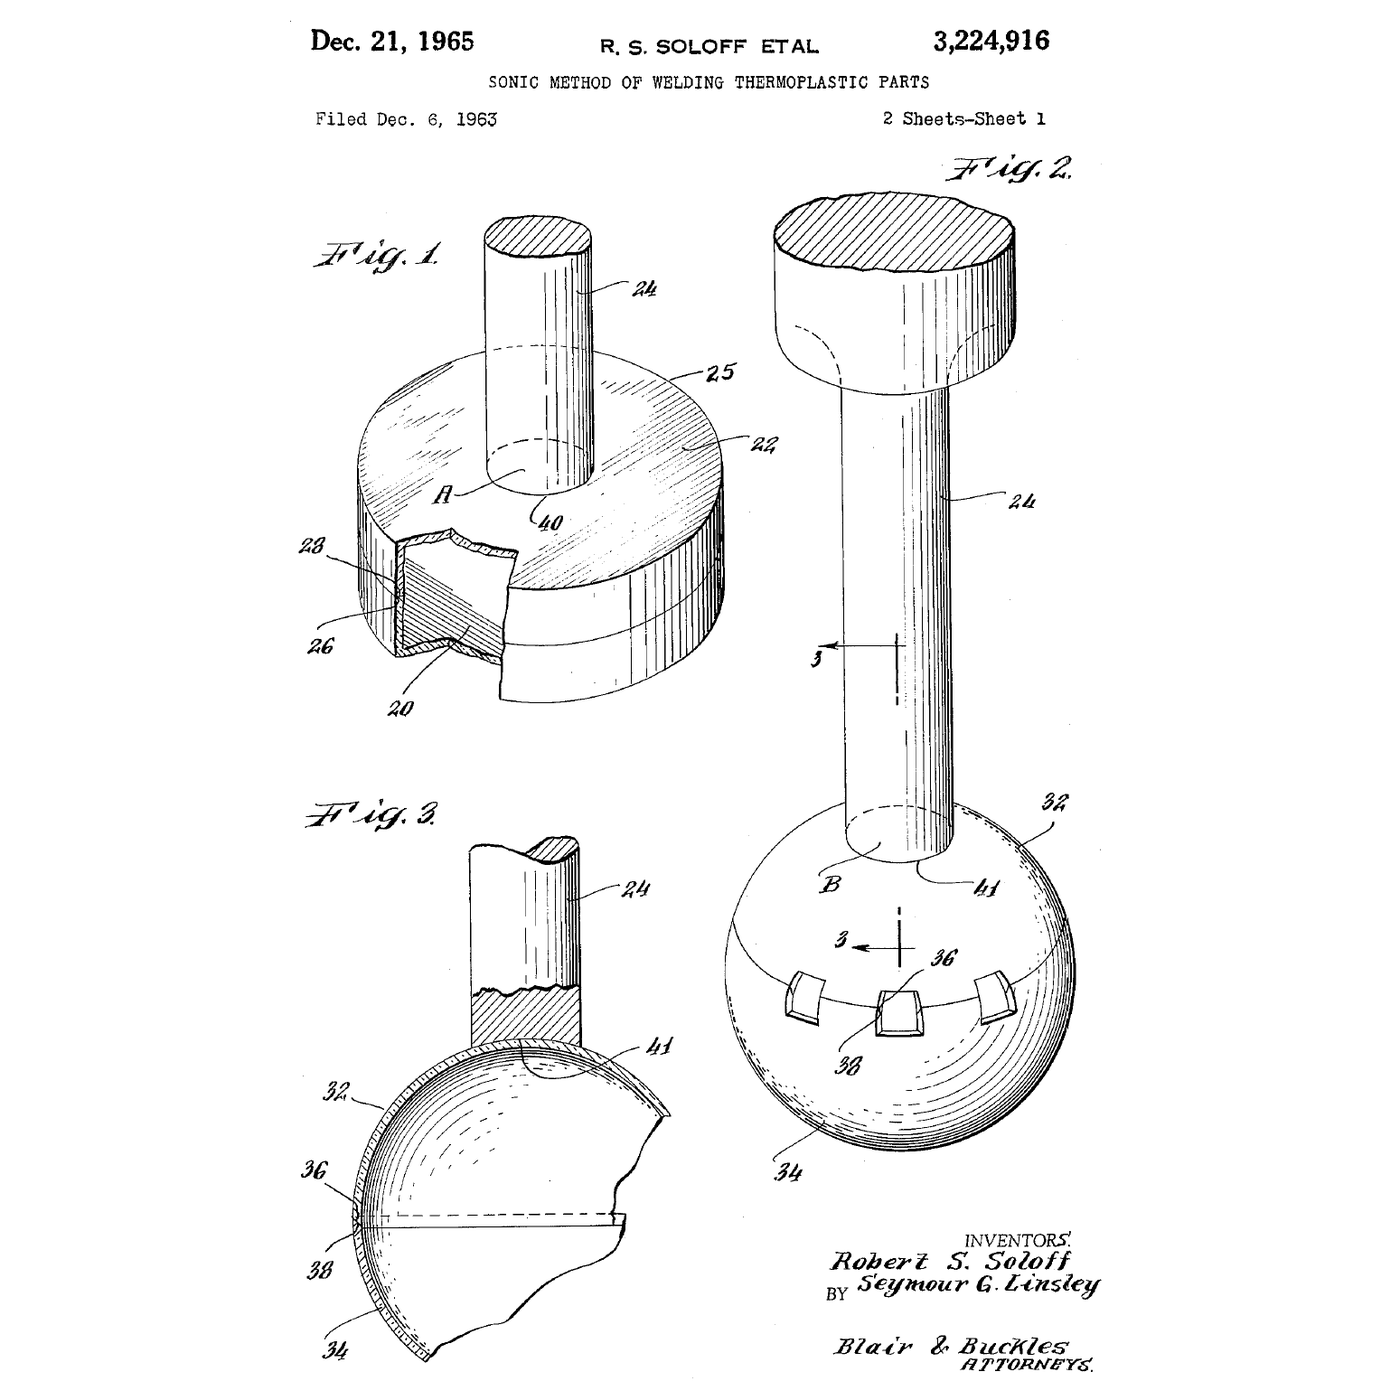
Robert Soloff의 1963년 특허는 초음파를 사용합니다. 접합부를 20 kHz로 진동시키면 폴리머 자체의 내부 마찰이 한 면에 성형된 작은 삼각형 리브를 녹입니다. 0.2초가 걸리며 소모품이 필요 없고, 모재만큼 강한 용접이 됩니다.
고급
약 3시간
안내
1
1
클레임을 읽고, 실제 제품에서 에너지 디렉터를 찾아보라
클레임을 읽고, 실제 제품에서 에너지 디렉터를 찾아보라
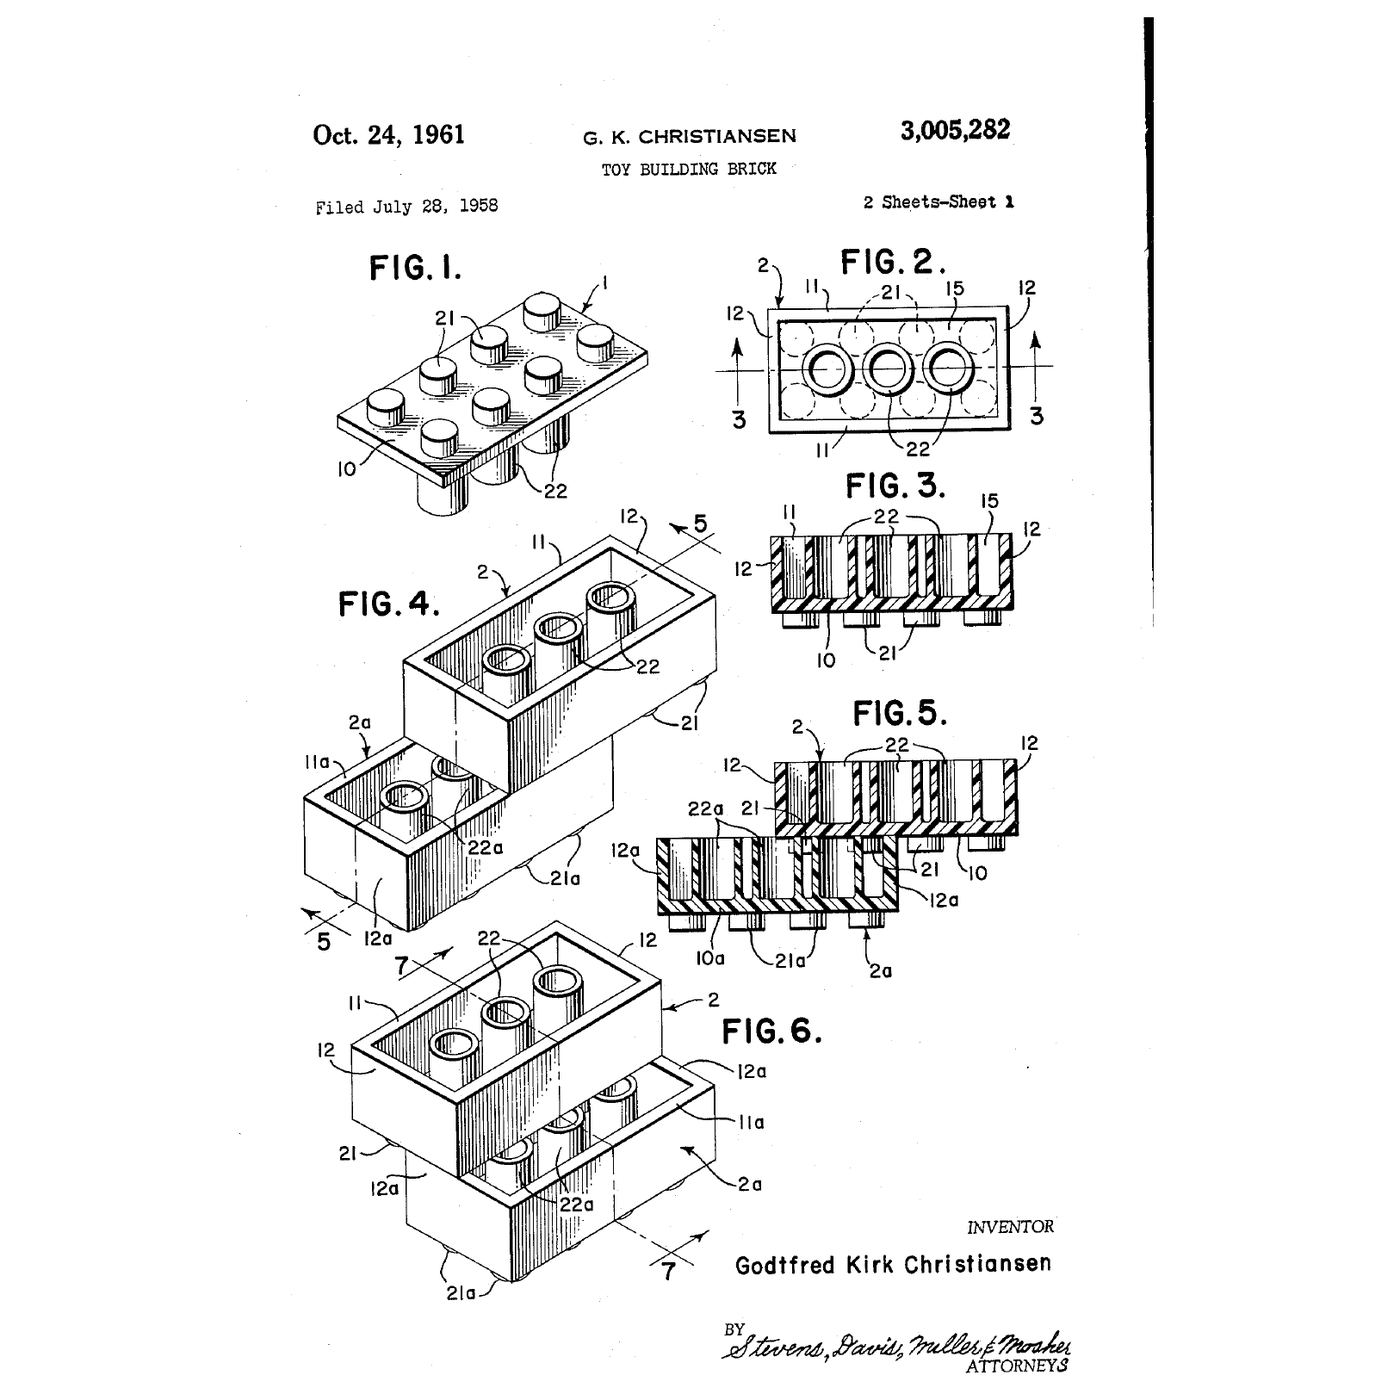
**US 3,224,916**, *Sonic method of welding thermoplastic parts*, **Robert S. Soloff** 및 Seymour G. Linsley, 양수인 **Branson Instruments**; 출원일 **1963년 12월 6일**, 일련번호 328,500, 등록일 **1965년 12월 21일**; 청구항 8개, 미국 분류 156-73. 만료됨. 이 페이지의 도면은 특허 원본의 시트 1입니다: FIG. 1은 접합부, FIG. 2는 혼(horn), FIG. 3은 단면입니다.
명세서는 *열가소성 부품의 용접 조립체를 고강도 음향 에너지원으로* 다루며, 부품들이 *밀착*되어야 하고 이 방법이 *용융하기 어려운 열가소성 소재*까지 확장된다고 명시하고 있습니다. 이것이 흥미로운 청구 내용인데, 바로 그런 소재에서는 접착제도 실패하기 때문입니다.
이제 실제로 찾아봅시다. 파괴해도 괜찮은 저가 사출 조립품, 예를 들어 장난감, 일회용 면도기 손잡이, 펜 배럴, 소형 가전 하우징을 갈라 보십시오. 맞닿는 면을 현미경으로 관찰하십시오.
용접된 접합부에서는 한쪽 면에만 접합선을 따라 도는 **작은 삼각형 리브**를 찾을 수 있습니다. 높이는 1밀리미터의 일부이고, 밑변 너비는 보통 그와 비슷합니다. 이것이 에너지 디렉터입니다. 이미 용접된 부품에서는 이 리브가 납작해지고, 용융된 재료가 양쪽으로 가는 비드 형태로 밀려나와 있습니다.
현미경과 캘리퍼스로 리브를 측정하십시오. 4단계에서 왜 그 크기가 다른 크기가 아니어야 하는지 설명합니다.
필요한 도구:
 디지털 현미경
 디지털 캘리퍼스 6인치
 공예용 칼
 보안경
2
2
두 부품을 용접하고, 에너지가 어디로 갔는지 확인하기
두 부품을 용접하고, 에너지가 어디로 갔는지 확인하기
초음파 용접기가 있다면(금속이나 세정조용이 아닌 플라스틱용) 이 실험을 제대로 진행하십시오. 없다면 3단계에서 같은 원리를 보여주는 벤치 대체 방법을 제시합니다.
접합면이 40 × 10 mm인 평평한 시편 두 개를 출력하거나 성형합니다. 그중 하나에는 높이 0.4 mm, 너비 0.5 mm의 삼각형 에너지 디렉터를 전체 길이에 걸쳐 설치합니다. 나머지 한 쌍은 비교를 위해 평평한 상태로 둡니다.
용접기를 설정합니다: 하부 부품 아래에 견고한 지그를 고정하고, 상부 부품 위에 혼을 평평하게 대고, 짧은 용접 시간과 낮은 힘으로 시작합니다. 용접 후 바이스에서 스프링 저울로 접합부를 떼어내며 힘을 기록하고 **어디에서 파단되었는지**를 기록합니다.
세 가지 변수를 한 번에 하나씩 바꿔 가며 각각을 그래프로 나타냅니다:
- **용접 시간** — 너무 짧으면 디렉터가 붕괴되지 않고, 너무 길면 용융물이 밀려 나와 접합부가 부족해집니다.
- **힘** — 너무 작으면 사이클 동안 접촉면이 유지되지 않고, 너무 크면 디렉터가 용융되기 전에 찌그러져 전단 발열이 사라집니다.
- **진폭** (기계가 허용하는 경우).
양호한 용접은 접합부가 아니라 접합부 옆의 **모재**에서 파단됩니다. 평평한 면의 대조군은 거의 버티지 못하는데, 이것이 바로 디렉터의 핵심 효과입니다.
초음파 장비는 측정기에 비해 덜 시끄럽게 나타나는 방식으로 소음이 큽니다. 전력의 대부분은 가청 주파수 위에 있지만 subharmonic(준조화파)은 그렇지 않습니다. 청력 보호구를 착용하고, 손가락을 혼의 경로에서 떨어뜨리며, 작동 중이던 혼은 절대 만지지 마십시오.
이 단계의 재료:
 ABS 필라멘트1 개
 PLA 필라멘트1 개
필요한 도구:
 초음파 플라스틱 용착기
 3D 프린터
 바이스(만력)
 힘 측정기(스프링 저울)디지털 현미경디지털 캘리퍼스 6인치
 청력 보호구(귀덮개, SNR 30 dB)보안경
 가죽 작업 장갑
 실험 노트 (복사지 포함)
3
3
벤치 대체 방법: 마찰, 용매, 뜨거운 날
벤치 대체 방법: 마찰, 용매, 뜨거운 날
음파 진동 스택 없이 계면을 녹이는 세 가지 방법이며, 각각 같은 원리의 서로 다른 측면을 가르쳐 준다. 세 가지를 모두 해 보고 파단면을 비교하라.
**스핀 용접.** 인쇄된 원통형 보스를 드릴 프레스 척에 물리고, 짝이 되는 부품을 아래 바이스에 고정한 뒤, 분당 수백 회전으로 돌리면서 두 부품을 눌러 붙인다. 마찰이 1~2초 만에 계면을 녹이며, 스핀들을 멈추고 굳는 동안 압력을 유지한다. 이는 특허와 같은 메커니즘으로, 기계적 일을 계면에 가하되 진동 대신 회전을 사용한다. 원형 접합부에서만 작동하며, 이것이 바로 초음파가 발명될 가치가 있었던 이유이다.
**용매 용접.** ABS 또는 아크릴에서 용매 접착제는 접착하는 것이 아니라 두 면을 **용해**하여 사슬이 상호 확산되게 한 뒤, 증발하면서 하나의 조각으로 남긴다. 양쪽 면에 조금씩 도포하고, 눌러 고정한 후, 필요하다고 느끼는 것보다 훨씬 오래 방치하라. 한 시간 된 용매 접합부는 최종 강도의 일부에 불과하다. 같은 접착제를 폴리프로필렌에 시도해 보라. 아무 일도 일어나지 않는데, 이는 폴리올레핀에 닿는 공통 용매가 없기 때문이다. 이 실패는 의도적으로 재현해 볼 가치가 있다.
**열판 용접.** 깨끗한 열판에 두 면을 용융점보다 약 30 °C 높은 온도로 누르고, 비드가 형성될 때까지 기다린 뒤 떼어내고 두 부품을 맞붙인다. 투박하고 느리지만, 폴리에틸렌과 폴리프로필렌에서는 세 가지 중 가장 강한 접합부를 만든다. 이것이 바로 플라스틱 배관이 현장에서 접합되는 방식이다.
세 가지 모두 파단한 후 파단면을 현미경으로 관찰하라. 실제 용접부는 늘어진 섬유상 고분자를 보여 주고, 실패한 접합부는 원래 하나였던 적이 없는 두 개의 매끄러운 면을 보여 준다.
용매 접착제는 휘발성이 강하고 종종 유해하다. 흄후드 안이나 야외에서 사용하고, 니트릴 장갑을 착용하며, 점화원을 피하라. 열판은 전원을 끈 후에도 오랫동안 위험한 상태를 유지한다.
이 단계의 재료:
ABS 필라멘트1 개필요한 도구:
 탁상 드릴바이스(만력)
 전열판(핫플레이트)
 적외선 온도계디지털 현미경힘 측정기(스프링 저울)
 스톱워치
 니트릴 장갑보안경
 흄 후드(배기 덕트형)
 소화기실험 노트 (복사지 포함)
 폴리프로필렌 판(A4)
 아크릴 판
 플라스틱용 용제 접착제
4
4
혼(horn)이 하는 일과 디렉터가 작은 이유
혼(horn)이 하는 일과 디렉터가 작은 이유
Jupyter 노트북 불러오는 중…
필요한 도구:
 모눈종이
5
5
역사와 배경
역사와 배경
**출처.** US 3,224,916, *Sonic method of welding thermoplastic parts*, 발명자 Robert S. Soloff 및 Seymour G. Linsley, 양수인 Branson Instruments; 출원일 1963년 12월 6일, 등록일 1965년 12월 21일, 만료. 이 페이지의 도면은 특허 원문의 것입니다.
**왜 그토록 빠르게 퍼졌나.** 초음파 용접에는 소모품이 없고, 경화 시간이 없으며, 다룰 용제가 없고, 부품 안에 제3의 재료가 없습니다. 한 사이클은 1초의 일부에 불과해 성형 속도에 맞춘 조립 라인에 들어갈 수 있고, 부품을 차갑게 남기기 때문에 즉시 취급할 수 있습니다. 나사로 조이지 않는 거의 모든 사출 성형 소비자 하우징이 이 방식으로 용접됩니다.
**에너지 디렉터가 진정한 발명입니다.** 평평한 접합면에 초음파를 가하면 모든 것이 약간 가열될 뿐 아무것도 용접되지 않습니다. 그 이유는 4단계에서 보여줍니다. 변형을 작은 성형 삼각형에 집중시키는 것이, 넓게 퍼진 가열 문제를 국소적 용융 문제로 바꿔 줍니다. 그리고 금형에 한 번 가공해 두면 되므로 추가 비용이 들지 않습니다.
**접착 단계와의 관계.** 카탈로그의 접착제 청사진은 제3의 물질을 이용해 *서로 다른* 재료를 접합하는 것에 관한 것입니다. 용접은 정반대의 경우입니다. 같은 고분자, 제3의 물질 없음, 그리고 접합부가 부품과 구별되지 않게 됩니다. 둘 다 가능할 때 용접은 속도, 강도, 재활용성에서 유리하고, 접착은 재료가 다를 때, 접합부가 틈을 밀봉해야 할 때, 또는 부품을 서로 압착할 수 없을 때 유리합니다.
**솔직한 한계.** 초음파 용접은 **열가소성 수지 전용**이며, 거의 모든 경우 양쪽이 *동일한* 고분자여야 합니다. 서로 다른 고분자는 상호 확산하지 않기 때문입니다. 성형 시 접합 형상이 미리 포함되어야 하므로 처음부터 설계에 반영해야 하며, 나중에 추가할 수 없습니다. 폴리프로필렌과 나일론 같은 반결정성 고분자는 비정질 고분자인 ABS보다 훨씬 덜 쉽게 용접되는데, 이는 에너지가 접합부를 유리전이 온도 이상으로 올리는 대신 결정을 녹이는 데 쓰이기 때문입니다. 또한 장비는 저렴하지도 무해하지도 않으며, 이것이 3단계가 존재하는 이유입니다.
필요 도구
22- 플레이스홀더
- 플레이스홀더
- 플레이스홀더
- 플레이스홀더
- 플레이스홀더
- 플레이스홀더
- 플레이스홀더
- 플레이스홀더
- 플레이스홀더
- 플레이스홀더
- 실험 노트 (복사지 포함)10% 수수료플레이스홀더
- 플레이스홀더
- 플레이스홀더
- 플레이스홀더
- 플레이스홀더
- 플레이스홀더
- 플레이스홀더
- 플레이스홀더
- 플레이스홀더
- 플레이스홀더
- 플레이스홀더
- 플레이스홀더
관련 블루프린트
이 블루프린트들은 지식을 공유합니다 — 기술, 재료 또는 원리
The Clutch Fit: An Interference That Survives Ten Thousand Pulls
Martin 작성
역학
50
0
0
0
0
0

What a Glue Joint Is: Why a Good One Breaks Everywhere Except the Glue
Woody 작성
목공
52
0
0
0
0
0
Choosing the Adhesive: Open Time, Gap Fill, and What It Has to Survive
Mary 작성
공예
44
0
0
0
0
0
The Crimp: A Good One Is a Cold Weld, Not a Squeeze
Volt 작성
기술
55
0
0
0
0
0
CC0 퍼블릭 도메인
이 블루프린트는 CC0로 공개되었습니다. 어떤 목적으로든 자유롭게 복사, 수정, 배포 및 사용할 수 있습니다.
제품 구매를 통해 메이커를 지원하세요. 판매자가 설정한 메이커 커미션 을 받거나, 이 블루프린트의 새로운 반복을 만들어 연결로 포함시킬 수 있습니다.