협업
예술
뷰티 및 웰니스
공예
문화 및 역사
엔터테인먼트
환경
음식 및 음료
역공학
과학
스포츠
기술
웨어러블
English


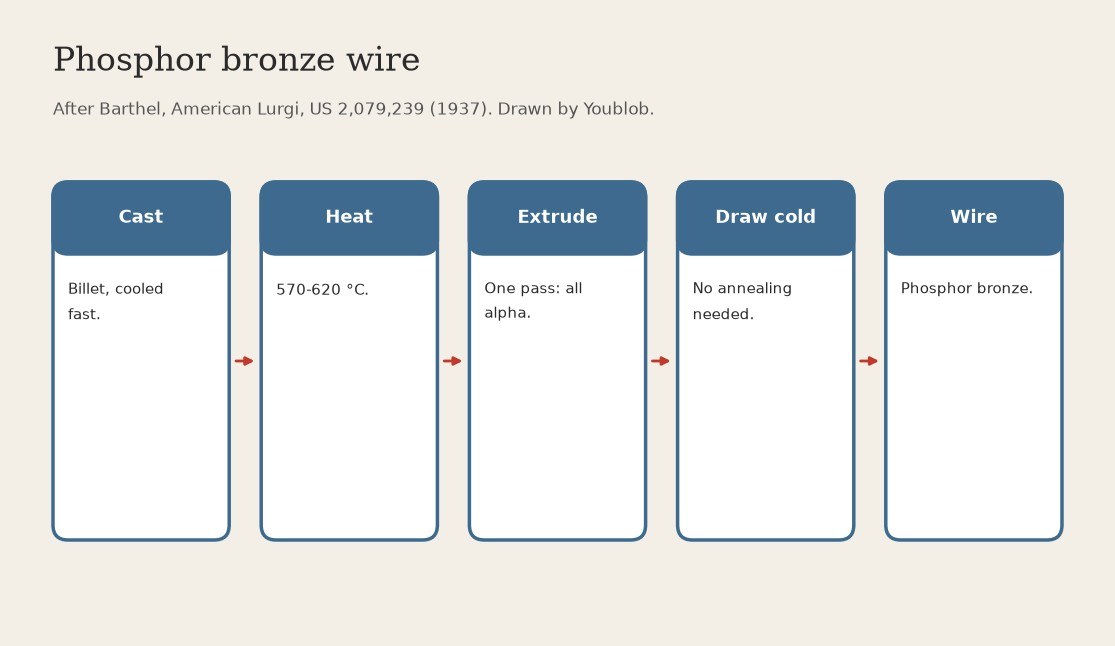
인청동 와이어: 570-620 °C에서 압출된 주조 빌릿을 풀림 없이 냉간 인발(Barthel, Lurgi, US 2,079,239)
주조 인청동에는 취성이 큰 주석 풍부 상이 있어, 와이어 인발은 인발과 풀림을 반복하는 긴 과정이었다. Barthel은 주물을 570-620 °C에서 압출하면 부드럽고 균일한 단일 상으로 반죽되며, 이후 곧바로 와이어까지 인발할 수 있음을 발견했다.
결과: 중간 풀림 없이 인발한 인청동 와이어.
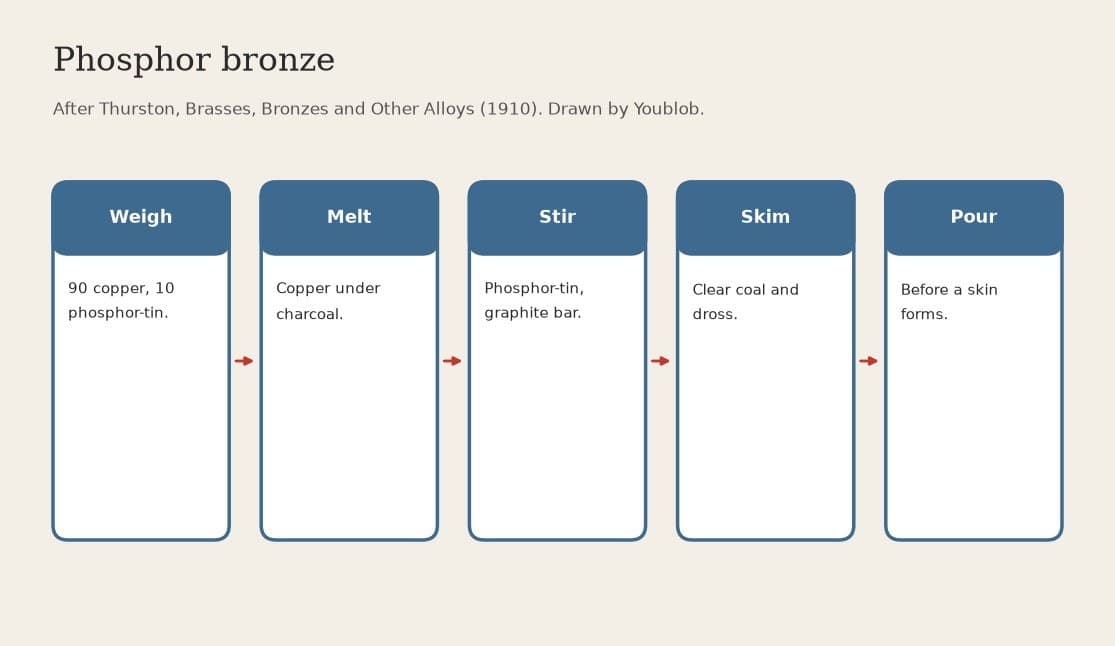
출처: Barthel, US 2,079,239 (American Lurgi, 1937). 그의 온도는 약 8 % 주석용이며, 우리 잉곳은 약 9 %이므로 같은 범위를 사용한다. 압출비와 다이 치수는 제공되지 않음. 그림은 Youblob이 그렸음.
고급
2일
안내
1
1
빌렛을 주조하고 빠르게 식히기
빌렛을 주조하고 빠르게 식히기
인청동을 녹여 빌렛 형태로 주조한 뒤 빠르게 냉각시킵니다. 당사 방식: 잉곳 주형에 주조한 후 담금질합니다.
이 단계의 재료:
 인청동 잉곳1 as required
필요한 도구:
 흑연 점토 도가니
 도가니로
 잉곳 주형
 담금질 통
2
2
빌렛을 570-620 °C로 가열하십시오
빌렛을 570-620 °C로 가열하십시오
빌렛을 약 570~620 °C 사이로 가열하십시오(8% 주석 및 0.3% 인 함량에 대한 Barthel의 범위). 온도: 전체적으로 500-650 °C; 주석이 적을수록 더 높은 온도가 필요합니다(주석 6%의 경우 약 650 °C).
필요한 도구:
 머플로
 고온계
3
3
한 번의 패스로 압출하세요
한 번의 패스로 압출하세요
뜨거운 빌렛을 압출 프레스에서 압출하세요. 반죽 작용으로 금속이 전체적으로 고르게 되며, 거의 모두 알파 상이 됩니다. 감면율이 낮은 두꺼운 제품의 경우, 먼저 빌렛을 10-20 %로 냉간 프레스하세요.
필요한 도구:
 유압 압출 프레스
4
4
어닐링 없이 냉간 인발하여 선재로 만들기
어닐링 없이 냉간 인발하여 선재로 만들기
압출된 봉재를 다이를 통해 냉간으로 인발하여 선재로 만듭니다. Barthel의 금속은 인발 사이에 어닐링이 필요하지 않습니다. 당사의 방식: 인발 시 윤활제를 사용하는 강철 드로플레이트를 이용하며, 매 패스마다 구멍을 한 단계씩 작은 크기로 바꿉니다.
필요한 도구:
 강철 인발판
 신선 윤활제
이 블루프린트로 만드는 것
관련 블루프린트
이 블루프린트들은 지식을 공유합니다 — 기술, 재료 또는 원리
CC0 퍼블릭 도메인
이 블루프린트는 CC0로 공개되었습니다. 어떤 목적으로든 자유롭게 복사, 수정, 배포 및 사용할 수 있습니다.
제품 구매를 통해 메이커를 지원하세요. 판매자가 설정한 메이커 커미션 을 받거나, 이 블루프린트의 새로운 반복을 만들어 연결로 포함시킬 수 있습니다.