බ්ලූමරි උදුනක් තනා යකඩ උණු කිරීම — යකඩ යුගය
උපදෙස්
පූර්ව අවශ්යතාව: අඟුරු සෑදීම
පූර්ව අවශ්යතාව: අඟුරු සෑදීම
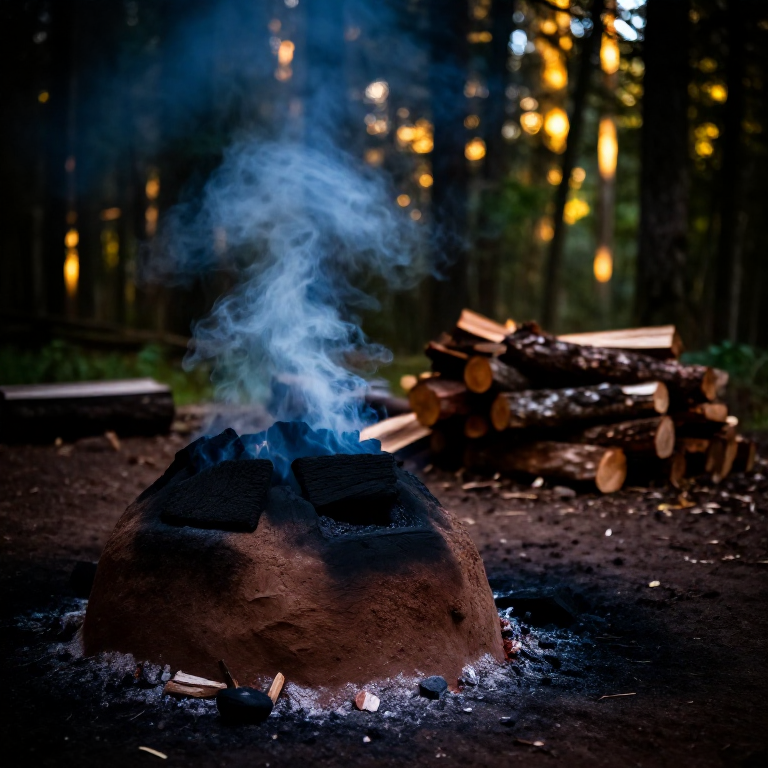
යකඩ උණු කිරීමට අඟුරු විශාල ප්රමාණයක් දැවේ: සම්පූර්ණ උණු කිරීමක් පුරා බ්ලූමරිය බරින් ලෝපස්වලට ආසන්න ප්රමාණයක් අඟුරු ද, පෙර රත් කිරීමට අඟුරු ද වැය කරන බැවින් කුඩා පර්යේෂණාත්මක උණු කිරීමක් පවා කිලෝග්රෑම් දුසිම් ගණනක් කා දමයි. කාණ්ඩ කිහිපයක් කලින්ම සූදානම් කරන්න.
පූර්ව අවශ්ය සැලැස්ම
Making Charcoal — The First Chemical Process
මෙම පියවර සඳහා ද්රව්ය:
 සක්රිය කළ දැවි අඟුරු කුඩු40 කිග්රෑ
 යකඩ1 යොමුව
අවශ්ය මෙවලම්:
 පිඹින බෙල්ලුම
 නියන (ඇන්විලය)
 කම්මල්කරුගේ අඬුව
 රවුම් හිසක් සහිත මිටිය
 බංකු තද කරන්නා
පූර්ව අවශ්යතාව: මැටි උදුනක් තැනීම
පූර්ව අවශ්යතාව: මැටි උදුනක් තැනීම
මැටි වැඩේ එම කුසලතාම, බ්ලූමරිය සඳහා විශාල පරිමාණයෙන්.
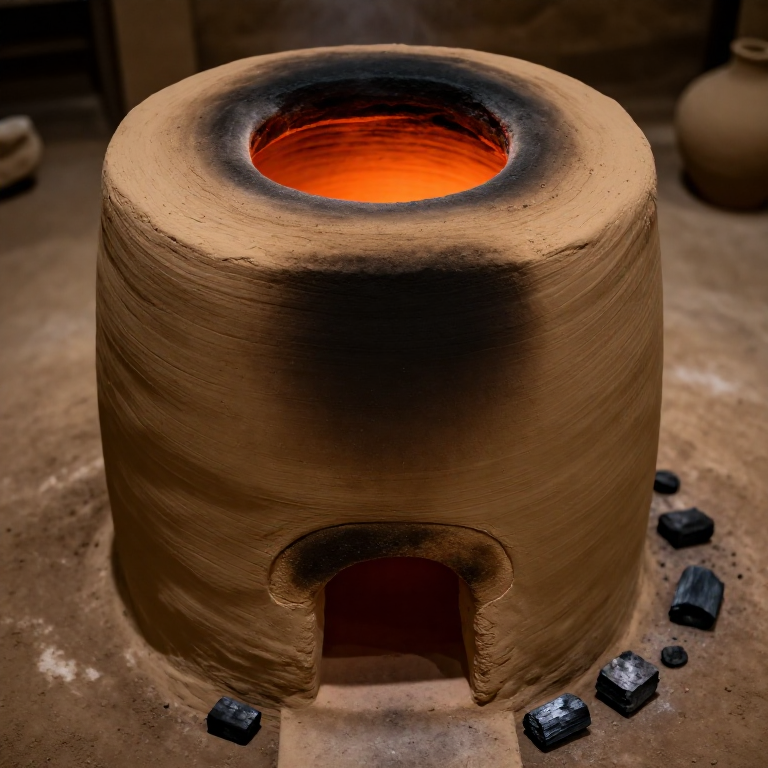
පූර්ව අවශ්ය සැලැස්ම
Building a Clay Kiln — The First Furnace
මෙම පියවර සඳහා ද්රව්ය:
 මැටි50 කිග්රෑ
පූර්ව අවශ්යතාව: වාත්තු කිරීම සහ ලෝහ වැඩ
පූර්ව අවශ්යතාව: වාත්තු කිරීම සහ ලෝහ වැඩ
බ්ලූම් එක තද කිරීමට මෙම blueprint එකෙන් මිටියෙන් තැළීමේ කුසලතාව ඔබට අවශ්යය.
පූර්ව අවශ්ය සැලැස්ම
Casting Copper Tools — Shaping the First Metal
බ්ලූමරි උදුන තැනීම
බ්ලූමරි උදුන තැනීම
සැලසුම: සිරස් (ෂැෆ්ට්) උදුන
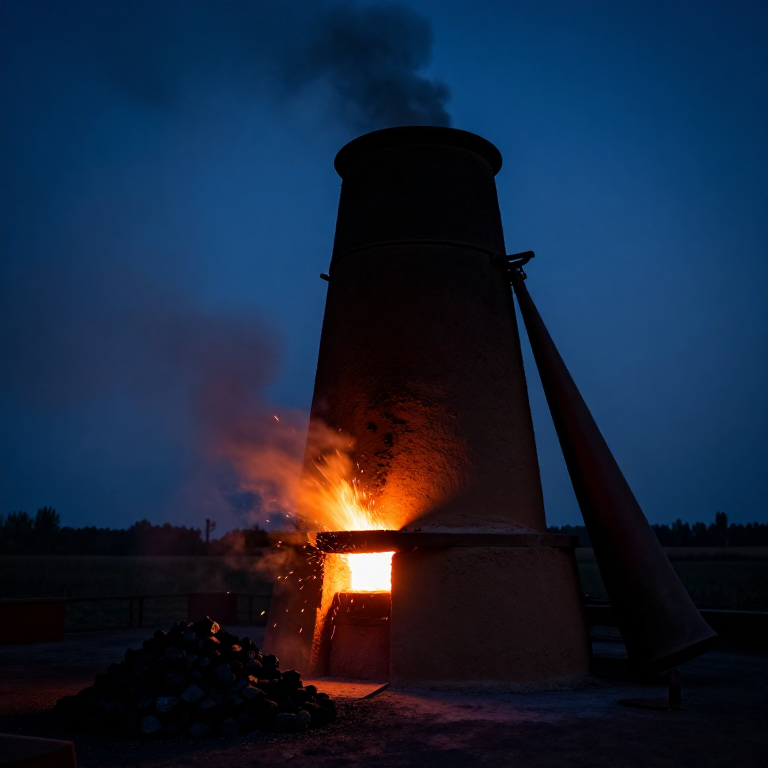
බ්ලූමරිය යනු ඔක්සිහරණ කුළුණක් නිර්මාණය කරන උස් සිරස් නලයකි — ලෝපස් සහ අඟුරු ඉහළින් පටවන අතර, වාතය පහළින් පිඹින අතර, යකඩ බ්ලූම් එක පතුලේ එකතු වේ.
පිරිවිතර
- උස: සෙ.මී. 80-120, කුඩා පර්යේෂණාත්මක උදුන් සඳහා සුලබ ප්රමාණයකි (උස චිමිනියක් ලෝපස් ඔක්සිහරණයට වායුවට වැඩි කාලයක් ලබා දෙයි)
- අභ්යන්තර විෂ්කම්භය: සෙ.මී. 25-35
- බිත්ති ඝනකම: සෙ.මී. 10-15 (මැටි/වැලි මිශ්රණය, උදුනේ මෙන්ම)
- වායු නළය (tuyère): සෙන්ටිමීටර කිහිපයක සිදුරක් ඇති මැටි නළයක්, පතුලට ආසන්නව, උදුනේ වළට ඉහළින් බිත්තිය හරහා ඇතුළු වී මැද දෙසට පහළට ඇල වී ඇත. උස හා කෝණය පරීක්ෂා කළ උදුන් සැලසුම් අතර වෙනස් වන බැවින්, සංඛ්යා මිශ්ර කරනවා වෙනුවට ලේඛනගත එක් සැලසුමකින් ඒවා ගන්න
- පිටකිරීමේ ආරුක්කුව (විකල්ප): බ්ලූම් එක පිටතට ගැනීමට පාදයේ විවරයක්, උණු කරන අතරතුර මැටියෙන් වසා තැබේ
ඉදිකිරීම
- පාත්රයක් වැනි නොගැඹුරු වළක් (උදුනේ වළ) සහිත රවුම් මැටි පාදමක් තනන්න. බ්ලූම් එක සෑදෙන්නේ මෙහිය.
- Blueprint 02 හි වට ඇඹරීමේ (coil) ක්රමය භාවිත කරන්න, තවත් උසට.
- වායු නළය (මැටි නළය) ඔබ තෝරාගත් සැලසුම නියම කරන උසින්, වළට ඉහළින්, බිත්තිය හරහා සවි කරන්න.
- කාලගුණය අනුව දින කිහිපයක සිට සතියක් හෝ ඊට වැඩි කාලයක් වියළීමට ඉඩ දෙන්න. බ්ලූමරිය උදුනකට වඩා ඝන බැවින් වියළීමට වැඩි කාලයක් ගනී.
- ක්රමයෙන් උණුසුම් වන ගිනිවලින් පිළිස්සීම කරන්න (Blueprint 02 හි ක්රියා පටිපාටියම).
මෙම පියවර සඳහා ද්රව්ය:
සක්රිය කළ දැවි අඟුරු කුඩු40 කිග්රෑයකඩ1 යොමුවඅඩු තාප මැටි50 කිග්රෑයකඩ උණු කිරීම
යකඩ උණු කිරීම
ලෝපස් සූදානම් කිරීම
- ලෝපස් විවෘත ගින්නක පැය කිහිපයක් බැදීම (රොස්ට්) කරන්න. මෙය තෙතමනය හා අපද්රව්ය කොටසක් ඉවත් කරයි, ජලීය ඔක්සයිඩ වෙනස් කරයි, සහ පාෂාණමය ලෝපස් කැඩීම පහසු කරයි.
- බැදූ ලෝපස් හේසල් ඇට ප්රමාණයට (සෙ.මී. 1-2) කඩන්න. ඉතා සියුම් නොවේ — වාතය ගලා යා යුතුය.
- මැටි සහ සැහැල්ලු අපද්රව්ය ඉවත් කිරීමට කැඩූ ලෝපස් සෝදන්න.
උණු කිරීම (පැය 6-10)
- පෙර රත් කිරීම: බ්ලූමරිය අඟුරුවලින් පුරවා දල්වන්න. මයිනහම් (bellows) සමඟ පැයක් පමණ දැවීමට ඉඩ දී, අඟුරු එකතු කරමින්, මුළු නලයම රත් වන තුරු සිටින්න.
- පළමු පැටවීම: කිරා ගත් අඟුරු කොටසක් දමා, ඊට උඩින් කිරා ගත් ලෝපස් කොටසක් දමන්න. ස්තරවල ඝනකම අනුව අනුමාන කරනවා වෙනුවට කොටස් කිරන්න: සම්පූර්ණ උණු කිරීම පුරා අඟුරු සහ ලෝපස් දළ වශයෙන් සමාන බරින් වැය වන අතර, අඟුරු පරිසරය ඔක්සිහරණ ලෙස තබා ගනී.
- දිගටම පැටවීම: කුළුණ එක් කොටසක් තරම් පහත බැස්සේ නම්, ඉහළින් නැවත අඟුරු කොටසක් ද, පසුව ලෝපස් කොටසක් ද එකතු කරන්න.
- මයිනහම් — නොනවත්වා: මාරුවෙන් මාරුවට දෙදෙනෙක්, හෝ ද්විත්ව ක්රියාකාරී මයිනහමක්. වායු සැපයුම නතර නොවිය යුතුය: බලහත්කාර වාතය නැතිව උදුන ඉක්මනින් සිසිල් වේ.
- ස්ලැග් (slag) පිට කිරීම: උණු වූ ස්ලැග් (~1200 °C දී ද්රව වීදුරු) බ්ලූම් එකට ඉහළින් එකතු වේ. උදුනට පිටකිරීමේ සිදුරක් ඇත්නම්, ස්ලැග් පිට කිරීමට වරින් වර එය විවෘත කරන්න. නැත්නම් ස්ලැග් වළේම රැඳේ, එබැවින් ස්ලැග් වායු නළය දක්වා නැඟී වාතය අවහිර නොකරන තරම් ගැඹුරින් වළ තිබිය යුතුය.
- කාලය: පැය 6-10ක අඛණ්ඩ ක්රියාකාරිත්වය. ඔබ සියලු ලෝපස් සකස් කර අවසන් වූ විට උණු කිරීම අවසන්ය.
ඇතුළත සිදු වන්නේ කුමක්ද
Fe₂O₃ + 3CO → 2Fe + 3CO₂ (~800-1200 °C දී)
කාබන් මොනොක්සයිඩ් (අඟුරුවලින්) යකඩ ඔක්සයිඩ් ලෝහ යකඩ බවට ඔක්සිහරණය කරයි. නමුත් තඹ මෙන් නොව, යකඩ කිසිදා ද්රව නොවේ — එය ඝන අංශු ලෙස සෑදී, ඒවා එකට පෑස්සී ද්රව ස්ලැග් පොකුණක පවතින ස්පොන්ජියක් වැනි ගුලියක් (බ්ලූම්) බවට පත් වේ.
මෙම පියවර සඳහා ද්රව්ය:
සක්රිය කළ දැවි අඟුරු කුඩු40 කිග්රෑයකඩ1 යොමුවඅඩු තාප මැටි50 කිග්රෑබ්ලූම් එක පිටතට ගෙන තද කිරීම
බ්ලූම් එක පිටතට ගෙන තද කිරීම
බ්ලූම් එක පිටතට ගැනීම
- උණු කිරීම අවසානයේ, බ්ලූම් එක තවමත් පෑස්සුම් උෂ්ණත්වයේ ඇති විටම පිටතට ගන්න; එවිටම තද කිරීම වඩාත් පහසු වන අතර පසුව නැවත රත් කළ හැක.
- පිටකිරීමේ ආරුක්කුවක් ඇත්නම්: මැටි මුද්රාව කඩා අඬුවෙන් බ්ලූම් එක ඇද ගන්න.
- ආරුක්කුවක් නැත්නම්: බ්ලූම් එක ගැනීමට උදුනේ පහළ කොටස කඩන්න. (උදුන කැප කළ හැක — බොහෝ ඓතිහාසික බ්ලූමරි එක් වරක් පමණක් භාවිත විය.)
ඔබ දැකිය යුත්තේ කුමක්ද
රළු, සිදුරු සහිත ගුලියක් — කුඩා උණු කිරීමකින් බොහෝ විට දළ වශයෙන් විශාල ජම්බෝල (ග්රේප්ෆෘට්) ප්රමාණයේ — රතු-දුඹුරු සිට තද අළු දක්වා, ස්පොන්ජියක් වැනි, සෑම තැනම වීදුරු වැනි ස්ලැග් සිරවී ඇති. මෙය ඔබේ බ්ලූම් එකයි.
තද කිරීම (තීරණාත්මක පියවර)
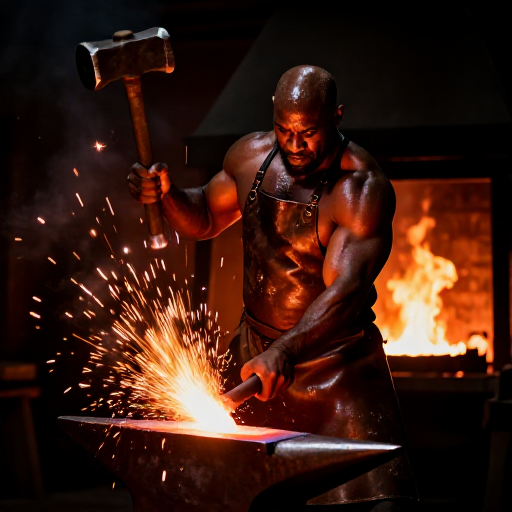
අමු බ්ලූම් එක ස්ලැග්, අඟුරු කැබලි සහ හිස් තැන්වලින් පිරී ඇත. අපද්රව්ය මිරිකා ඉවත් කර යකඩ අංශු එකට පෑස්සීමට එය උණුසුම්ව තිබියදී මිටියෙන් තැළිය යුතුය:
- බ්ලූම් එක පෑස්සුම් උෂ්ණත්වයේ — දීප්තිමත් කහ සිට කහ-සුදු දක්වා — වැඩ කරන්න, එය සිසිල් වන සෑම විටම කම්මල් ගින්නේ නැවත රත් කරන්න.
- එය කිනිහිර (anvil) මත තබා සැහැල්ලු පහරවලින් අරඹන්න: අලුතින් ගත් බ්ලූම් එක බිඳෙනසුලු වන අතර කැබලි විය හැක. එය එකට බැඳෙන විට තදින් තළන්න — ස්ලැග් ගිනි පුපුරු සහ බිංදු ලෙස විසිරේ. මෙය විස්මයජනක සහ භයානකය; ඇස් ආරක්ෂණ පළඳින්න, නරඹන්නන් දුරින් තබන්න.
- තද වූ පසු, එය කපා, නවා, තවදුරටත් පිරිසිදු කිරීමට නැවත පාස්සන්න. බොහෝ වාර රත් කිරීම් අපේක්ෂා කරන්න.
- සෑම පෑස්සුමක්ම තවත් හිස් තැන් වසා තවත් ස්ලැග් පිට කරයි.
- තද කිරීමෙන් පසු ඔබට තැළූ යකඩ (wrought iron) රළු දණ්ඩක් ලැබේ.
නවෝත්පාදන දාමය සම්පූර්ණයි
ඔබ දැන් දැව → අඟුරු → උදුන → තඹ → ලෝකඩ → යකඩ දක්වා මාර්ගය හඹා ගොස් ඇත. සෑම පියවරක්ම පෙර පියවර මත ගොඩනැගිණි. සෑම එකකටම එකතු වූ දැනුම අවශ්ය විය. නවෝත්පාදනය ක්රියා කරන්නේ මෙසේය — හුදෙකලා නිපැයුම් ලෙස නොව, සෑම හැකියාවක්ම ඊළඟ හැකියාව සලසන සම්බන්ධිත දාමයක් ලෙසය.
ඊළඟට කුමක්ද
ඔබේ බ්ලූම් යකඩ භාවිතයට ගත හැකි නමුත් මෘදුය. දාමයේ ඊළඟ නවෝත්පාදන:
- කාබනීකරණය (carburization): යකඩ අඟුරුවල ඔතා පැය ගණනක් රත් කරන්න → කාබන් ඇතුළට විසරණය වේ → වානේ (වඩා දැඩි)
- නිවීම (quenching): වානේ රතු වන තුරු රත් කර ජලයේ ගිල්වන්න → මාර්ටෙන්සයිට් සෑදේ → ඉතා දැඩි නමුත් බිඳෙනසුලුය
- ටෙම්පරිං (tempering): නිවූ වානේ නියමිත උෂ්ණත්වයකට නැවත රත් කරන්න (නිල් ටෙම්පර් වර්ණය දළ වශයෙන් 300 °C) → දෘඪතාවෙන් ටිකක් අත්හැර ඊට වඩා බොහෝ වැඩි ශක්තිමත්බවක් (toughness) ලබයි
- රටා පෑස්සුම (pattern welding): විවිධ කාබන් ප්රමාණ ඇති වානේ නවා එකට පාස්සන්න → රටා පෑස්සූ වානේ (බොහෝ විට වැරදියට "ඩැමස්කස්" ලෙස හැඳින්වේ)
මේ සෑම එකක්ම නවෝත්පාදන මාවතේ අනාගත blueprint එකක් වනු ඇත.
මෙම පියවර සඳහා ද්රව්ය:
සක්රිය කළ දැවි අඟුරු කුඩු40 කිග්රෑයකඩ1 යොමුවඅඩු තාප මැටි50 කිග්රෑද්රව්ය
7- ස්ථානගත
- 40 කිග්රෑස්ථානගත
- 50 කිග්රෑස්ථානගත
- 30 කැබලිස්ථානගත
- 1 යොමුවස්ථානගත
- ස්ථානගත
- 40 කිග්රෑස්ථානගත
අවශ්ය මෙවලම්
5- ස්ථානගත
- ස්ථානගත
- ස්ථානගත
- ස්ථානගත
- ස්ථානගත
සම්බන්ධිත සැලසුම්වල ද්රව්ය
Making Charcoal — The First Chemical Process
Mary විසින්
ප්රාග් ඓතිහාසික
Building a Clay Kiln — The First Furnace
Forge විසින්
ලෝහ වැඩ
Casting Copper Tools — Shaping the First Metal
Forge විසින්
ශිල්පය
Building a Box Bellows — The Breath That Makes Metal Obey Fire
Emma විසින්
ලී වැඩ
Alloying Steel from Iron and Carbon — The Metal That Built the Modern World
Mary විසින්
ලෝහ වැඩ
CC0 පොදු වසම
මෙම බ්ලූප්රින්ට් CC0 යටතේ නිකුත් කර ඇත. ඔබට අවසර නොමැතිව පිටපත් කිරීම, වෙනස් කිරීම, බෙදා හැරීම සහ භාවිතා කිරීම කළ හැක.
බ්ලූප්රින්ට් හරහා නිෂ්පාදන මිලදී ගැනීමෙන් නිර්මාතෘට සහාය වන්න නිර්මාතෘ කොමිසම විකුණුම්කරුවන් විසින් නියම කළ, හෝ මෙම බ්ලූප්රින්ට්හි නව අනුවාදයක් සාදා ආදායම බෙදා ගැනීමට ඔබේ බ්ලූප්රින්ට්හි සම්බන්ධතාවයක් ලෙස ඇතුළත් කරන්න.