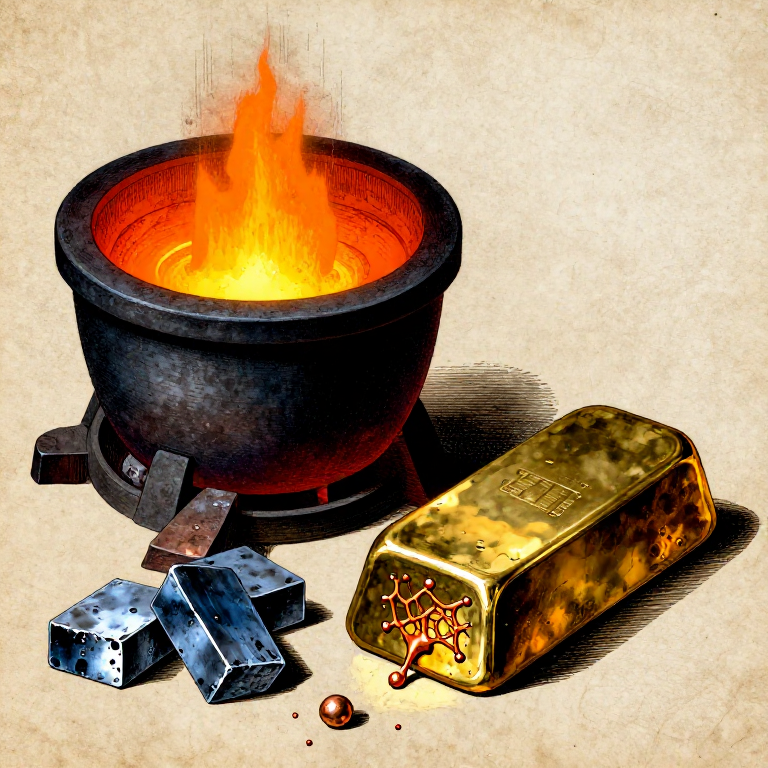
Цайр ба зэсийг хайлуулан гууль хийх нь — алт биш, хүрэл биш боловч алтлаг өнгөтэй металл
Гууль нь зэс ба цайрын хайлш бөгөөд хүний түүхэн дэх хамгийн ашигтай материалуудын нэг юм. Энэ нь цэвэр зэсээс илүү хатуу, зэвэрлэлтэд илүү тэсвэртэй бөгөөд хүрэлээс хялбар цутгаж, боловсруулж болдог. Түүний алтлаг өнгө нь хоёр мянга гаруй жилийн турш гоёл чимэглэл, мөнгөн тэмдэгт, шинжлэх ухааны багажд тэргүүлэх металл болгосон. Патрон хайрцаг, хөлөгийн тоног төхөөрөмж, хөгжмийн зэмсэг, сантехникийн хавхлага, цагийн араа, хаалганы төхөөрөмж зэрэг бүгд уламжлалт байдлаар гуулиар хийгдсэн.
Гуулийг хайлуулах нь эртний металлчдад цайр металл мэдэгдээгүй байсан тул ихээхэн металлургийн бэрхшээл байв. Цайр 907 °C-т буцалдаг бөгөөд зэсийн 1085 °C-ийн хайлах цэгээс хамаагүй доогуур байдаг. Хэрэв та цайр металлыг хайлсан зэсэнд шууд хольвол цайр хайлшлахаас өмнө ууршиж, шатдаг. Эртний шийдэл нь цементжилт байсан: зэсийг цайрын хүдэр (каламин, цайрын карбонат/силикат эрдэс) болон нүүрсний хамт битүү тигелд халаадаг. Цайр хүдрээс өндөр температурт ангижирч, тигель битүү байсан тул цайрын уур зэс рүү орохоос өөр аргагүй болж, зэсэнд уусч гуул үүсгэдэг. Энэ процесс Ромын үеэс 18-р зуун хүртэл ашиглагдсан.
Шууд хайлшлах — эхлээд зэсийг хайлуулж, дараа нь хайлсан металлын гадаргуугаас доош металл цайр нэмэх арга — цайрыг металл хэлбэрээр тусгаарласны дараа л боломжтой болсон (Энэтхэгт 13-р зуунд, Европт 18-р зуунд). Энэ загвар нь металл зэс ба металл цайр ашиглан шууд хайлшлах аргыг авч үзэж, жингийнхээ дагуу ойролцоогоор 70% зэс, 30% цайр агуулсан стандарт шар гуулийг үйлдвэрлэнэ.
HAZARD: Хайлсан металл хүнд түлэлт үүсгэдэг. Цайрын утаа хорт — цайрын ислийн утаа амьсгалахад «металл утааны халдвар» үүсгэдэг бөгөөд халуурах, чичрэх, булчин өвдөх шинжтэй ханиад төст өвчин гардаг. Гадаа эсвэл хүчтэй агааржуулалттай газар ажиллана. P100 амьсгалын хамгаалалтын хийц, хамгаалалтын нүдний шил, хонгор гар хамгаалагч, арьсан дуфл өмсөнө. Шаардлагатайгаас илүү халуун зэсэнд цайр хэзээ ч бүү нэм — өндөр температур нь цайрын ууршилт, утаа ихэсгэдэг.
Зааварчилгаа
Цайрын-зэсийн фазын диаграм ба гууны металлургийг ойлгох
Цайрын-зэсийн фазын диаграм ба гууны металлургийг ойлгох
Гуулі нь орлуулах хатуу уусмал юм: цайрын атомууд гадны гурвалжин төвт кубын торонд зэсийн атомуудыг орлодог. Ойролцоогоор 35% хүртэл цайр зэсэнд уусаж альфа (α) гуул — нэг фазтай, сунадаг, хүйтнээр амархан боловсруулагддаг, алтан шар хайлш — үүсгэдэг. 35%-иас дээш цайрт хоёр дахь фаз (бета, β) үүсдэг: илүү хатуу, хэврэг. Стандарт шар гуул (C26000, 'сумны гуул') нь 70% Cu / 30% Zn бөгөөд альфа фазын хязгаарт ойрхон, сунадаг чанараа хадгалан хатуулгийг хамгийн их болгодог.
Гуул хийхэд гол бэрхшээл бол цайрын буцлах цэг (907 °C) зэсийн хайлах цэг (1085 °C)-тэй харьцуулахад бага байдаг явдал юм. Зэс бүрэн хайлсан үед гадаргуу дээр нэмсэн цайр шууд ууршдаг. Шийдэл: зэсийг хайлуулж, бага зэрэг хөргөөд хайлах цэгээсээ дээш байлгаж, цайрын хэсгүүдийг хайлмалын гадаргуугаас доош нэмнэ — тэдгээр нь буцалж гарахаас өмнө уусдаг. Боломжит хамгийн бага температурт ажиллах нь цайрын ууршилтаас алдагдлыг багасгадаг.
Ууршилтаас алдагдсан цайр бүр 1% нь хайлшийн найрлага болон шинж чанарыг өөрчилдөг. Зорилтот найрлагад хүрэхийн тулд температурыг анхааралтай хянах, цайрыг хурдан нэмэх нь чухал.
Цэнэглэх жингийг тооцоолж, зэсийг бэлдэх
Цэнэглэх жингийг тооцоолж, зэсийг бэлдэх
70% зэс / 30% цайрын зорилтот найрлагад зориулж, 70 грамм зэс ба 35–38 грамм цайраас эхэлнэ. Нэмэлт цайр (онолын 30 граммаас 5–8 грамм илүү) нь хайлуулах явцад исэлдэлт ба ууршилтаар алдагдахыг нөхнө — цэнэглэсэн цайрын 15–20%-ийг алдагдуулна гэж бодоорой. Яг алдагдал нь температурын хяналт ба хайлмал нэгдэх хурдаас хамаарна.
Хайлуулах процессыг хурдасгахын тулд зэсийг жижиг хэсгүүдэд (2 см-ээс бага) тасалж эсвэл хугална. Зэсийн шодой, хог зэсийн хоолой эсвэл зэсийн хуудас бүгд тохиромжтой — зэс мөнхүү цэвэр байх тусам хайлшийн үр дүн таамаглахад хялбар. Гуулин бүрээстэй эсвэл бүрсэн материалаас зайлсхий. Зэсийг шалгуурт нарийн жинлээрэй.
Энэ алхмын материал:
 Зэс гулдмай1 ширхэг
Шаардлагатай багаж:
 Нарийн дижитал жин
Цинкийн цэнэгийг бэлтгэх
Цинкийн цэнэгийг бэлтгэх
Цинкийг 1 см-ээс бага хэмжээтэй жижиг хэсгүүдэд огтлох буюу хугалах. Жижиг хэсгүүд зэсийн хайлмалд илүү хурдан уусч, цинк өндөр температурт өртөх хугацааг багасгаж, ууршилтын алдагдлыг бууруулна. Цинк зөөлөн бөгөөд хэвтээ хугарамтгай — хавчаар эсвэл алхаар хялбархан хугардаг. 35–38 грамм жинлэнэ.
Цинкийн хэсгүүдийг ойролцоогоор 100–150 °C хүртэл урьдчилан халаана (зууханд бус, зууханд ойрхон байрлуулна). Хайлсан зэсэнд хүйтэн цинк нэмэх нь хэсэг бүрийн эргэн тойронд хайлмал орон нутагт хөлдөж, уусалтыг удаашруулна. Халуун цинк илүү хурдан, жигд уусдаг. Нэмэх мөч хүртэл гадаргуу исэлдэхээс сэргийлж цинкийг таглаж байлгана.
Энэ алхмын материал:
 Цайрын гулдмай1 ширхэг
Тигель болон зууханг бэлтгэх
Тигель болон зууханг бэлтгэх
Гүн шавар эсвэл графит тигель ашиглана — графит тигельийг зэсийн хайлшид илүү сайн сонгодог, учир нь тэд шаардлагатай температурт илүү тэсвэртэй бөгөөд хайлмалтай урвалд ордоггүй. Тигель нь нийлмэл цэнэгээр дөрөв дутуугаар дүүрэх хэмжээтэй байх ёстой бөгөөд хутгах болон хайлмалыг бүрхэх зайг үлдээх хэрэгтэй.
Тигелийг сармагчин хөөстэй нүүрсний зууханд эсвэл пропан зууханд байрлуулна. Халууны цочролоос болж хагарахаас сэргийлэхийн тулд хоосон тигелийг аажмаар урьдчилан халаана. Зэс 1085 °C-д хайлдаг — та ойролцоогоор 1100–1150 °C-ийг хадгалах шаардлагатай. Энэ нь сайн баригдсан нүүрсний зуух, сармагчин хөөс эсвэл пропан шатаагчаар амархан хийгдэж болно.
Энэ алхмын материал:
 Модны нүүрс5 кг
Шаардлагатай багаж:
 Шавран тигель — гүн
 Хөөрөг
 Галд тэсвэртэй тоосго
Зэсийг хайлуулах
Зэсийг хайлуулах
Халсан тигельд зэсийн хэсгүүдийг нэмж, бүрэн хайлтад хүргэ. Нүүрсэн зууханд, сарлагийн хөөсөн уутаар (bellows) ажиллахад цэнэгийн жин болон зууханы үр ашгаас хамааран 30–60 минут шаардагдана. Зэс эхлээд улаан гэрэлтэж, хайлалт руу ойртох тусам улбар шар-шар өнгөтэй болно. Бүрэн хайлсан зэс нь улбар шар-шар гадаргуутай, гялалзсан, толин шиг гөлгөр шингэн юм.
Дулааныг хадгалах, исэлдэлтийг бууруулахын тулд тигельийг таг эсвэл шатсан шавар тоосгоор сул бүрхэ. Хайлмал гадаргуун дээрх нүүрсний тоос эсвэл нунтаг бура нь флюс болж, исэл үүсэхийг бууруулна. Зэсийн исэл (Cu₂O) хайлмалд уусч, цутгамалд сүвэрхэг байдал (хийн нүх) үүсгэдэг — исэлдэлтийг багасгавал нягт, найдвартай хайлш гарна.
Шаардлагатай багаж:
 Тигелийн хямсаа
 Урт ханцуйтай арьсан бээлий
 Битүү хамгаалалтын нүдний шил
Цайг нэмэхээс өмнө температурыг бага зэрэг бууруулна
Цайг нэмэхээс өмнө температурыг бага зэрэг бууруулна
Зэс бүрэн хайлсны дараа халааltыг бага зэрэг бууруулна. Зорилго нь хайлмалыг зэсийн хайлах цэгээс дээш, ойролцоогоор 1100 °C-д байлгах бөгөөд 1200+ °C биш. Өндөр температур нь цайны ууршилтын алдагдлыг эрс нэмэгдүүлнэ: 1100 °C-д цайны ойролцоогоор 15% алдагдана; 1200 °C-д алдагдал 30%-иас давж болно.
Сууж буй салхилуурын хүчийг бууруулах эсвэл зуухны агаарын оруулгыг хэсэгчлэн хаана. Бага халаалтад хайлмалыг 2–3 минут тогтооно. Гадаргуу шингэн хэвээр байх ёстой боловч гэрэлтэлт гялалзсан шар өнгөөс гүн улбар шар руу бүдгэрэх ёстой. Хэрэв гадаргуу дээр нимгэн хальс үүсвэл температур хэт бага байна — халааltыг богино хугацаанд нэмэгдүүлнэ.
Цайрыг хайлмалын гадаргуугийн доор нэмнэ
Цайрыг хайлмалын гадаргуугийн доор нэмнэ
Хурдан ажиллаж, P100 амьсгалын хамгаалалтын маск зүүгээрэй — цайрын утаа хортой. Урт бариултай сөөнгөөр урьдчилан халаасан цайрын хэсгүүдийг хайлсан зэсийн гадаргуугийн доор хийнэ. Цайрыг гадаргуу дээр бүү унагаа — тэр дор нь ууршиж, цагаан цайрын исэлийн утааны дөлийг үүсгэж, материалыг үрэх болно. Хэсэг бүрийг тигелийн ёроолд түлхэж, уусах хүртэл живүүлж барина (хэсэг бүр 5–15 секунд).
Бүх цайрыг 2–3 минутанд нэмнэ. Хурд чухал: хайлмал өндөр температурт байх тутам хайлшаас илүү их цайр ууршина. Сайн арга техникийн үед ч цагаан утаа (цайрын исэлийн утаа) гарахаас зайлсхийх аргагүй — иймд амьсгалын хамгаалалт болон гадаа ажиллах шаардлагатай. Цайр уусах тусам хайлмалын өнгө цэвэр зэсийн улбар шар өнгөөс илүү тод, шар өнгө рүү шилжинэ.
Шаардлагатай багаж:
 Урт ишт хавчаар
 P100 амьсгалын хамгаалалтУрт ханцуйтай арьсан бээлий
 Арьсан хормогч
Хайлмалыг жигд болгохын тулд хутгана
Хайлмалыг жигд болгохын тулд хутгана
Урьдчилан халаасан ган эсвэл графитан саваагаар хайлшийг 30–60 секунд зөөлөн хутгана. Хутгах нь цайрыг хайлмал даяар жигд тараахад хүргэдэг — хутгахгүйгээр хайлш нь цайр ихтэй болон цайр багатай хэсгүүдтэй болж, цутгамалд жигд бус өнгө болон механик шинж чанар үүсгэж болзошгүй.
Хутгасны дараа гадаргуун дээрх шаарыг (исэлийн хальс) хавтгай металл хусуур эсвэл хутгах саваагийн ирмэгээр авна. Шар нь зэсийн исэл болон цайрын исэлээс бүтсэн хар, хатуу давхарга юм. Цутгахаас өмнө түүнийг арилгах нь гадаргуугийн чанар сайтай, цэвэр цутгамал гаргаж өгдөг.
Шаардлагатай багаж:
 Зөөлөн ганан дугуй баганз
Хайлшийг шингэн хүрлийн тэгшин хэлбэрт асга
Хайлшийг шингэн хүрлийн тэгшин хэлбэрт асга
Тигелийн хавчаараар тигелийг зуухнаас өргөж, халаасан шингэн хүрлийн хэлбэр (ган, цутгамал төмөр, эсвэл элсэн чулуу)-т хайлсан хүрлийг нэг жигд урсгалаар асга. Хүрэл амархан урсах ёстой — хэрэв удаан эсвэл зуурмаг шиг бол температур хэт буурсан байна. Хайлмал цаашид хөрөхөөс өмнө хурдан асга. Асгалтыг зогсоож дахин эхлүүлж болохгүй — энэ нь хүйтэн залгааны согогийг үүсгэдэг (хэсэгчлэн хатуурсан металл нийлж чадаагүй харагдах шугам).
Хайлсан хүрэл нь гялалзсан алтан шар шингэн бөгөөд цэвэр зэсийн улаавтар-улбар шараас тодорхой ялгагдана. Энэ өнгө нь цайрыг зэстэй хайлмал болгосон баталгаа юм. Хүрэл хэлбэрт хөрөхөд гадаргуу нь шар-цагаан гялбаанаас бүдэг улаан өнгө рүү, дараа нь хатуу хүрлийн шинж чанартай алтан шар өнгө рүү шилждэг.
Шаардлагатай багаж:
Тигелийн хямсаа Элсэн чулууны гулдмайн хэв
Хөрөөдөж, хэвнээс гаргах
Хөрөөдөж, хэвнээс гаргах
Гууныг хэвэнд бүрэн хатуурах хүртэл хөрөх зайлшгүй — 100 граммын шоогийн хувьд ойролцоогоор 10–15 минут. Гэрэлтэж байх үед усанд хийж хурдан хөрөөж болохгүй (ус руу шидэх): гууны хурдан хөрөлт дотоод хүчдэлийг үүсгэж, хагарал гаргаж болзошгүй. Гэрэл бүрэн алга болтол агаарт хөрүүлж, дараа нь хүсвэл эцсийн хөрөлтийг хурдасгахын тулд усанд хийж болно.
Хэвийг хаяж, шоог цохиж гаргана. Хэрэв наалдвал цаашид хөрүүлнэ — металлын дулаан агшилт эцэстээ түүнийг суллана. Шоогийн доод гадаргуу жигд (хэвтэй харьцсан) байх ёстой, дээд гадаргуу бага зэрэг бүдүүр эсвэл хотгор байна (хамгийн сүүлд хатуурсан, агшилттай чөлөөт гадаргуу).
Сплавыг өнгө болон шинж чанараар баталгаажуулах
Сплавыг өнгө болон шинж чанараар баталгаажуулах
Гангийн шингэн хайлшийг шалгана уу. Стандарт 70/30 шар гангийн (C26000) дулаан, баялаг алтлаг шар өнгөтэй — бронзаас (хайлшид агуулагдах цагаан тугалганаас шалтгаалсан улаавтар өнгөтэй) илт шар, цэвэр цайраас (цэнхэр-саарал) илт улаан байна. Хэрэв өнгө нь улаавтар эсвэл зэсийн өнгөтэй бол цайрын агуулга бага байна (хэт их цайр ууршсан); хэрэв маш цонхигор эсвэл бараг цагаан шар бол цайр илүүдэл байж магадгүй.
Механик шинж чанарыг шалгана уу: шар гангийн хатуулаг цэвэр зэсээс мэдэгдэхүйц өндөр байх ёстой. Цохиход тод дуугаар дуугарна — хөгжмийн зэмсэгт тохиромжтой болгодог 'хонхны металл' чанар. Жижиг хэсгийг халхлана уу: шар гангийн гадаргуу тод алтлаг, нарийн, жигд үртэй халхлагдана. Энэ нь хугарахгүйгээр нугалах боломжтой байх ёстой — энэ нь уян харимхай альфа-шар гангийн хүрээнд (цайр 35%-иас бага) байгааг баталгаажуулна.
Цэвэрлэгээг аюулгүйгээр хийж, хайлшийг баримтжуулах
Цэвэрлэгээг аюулгүйгээр хийж, хайлшийг баримтжуулах
Цайрын утаа конденсацлагдсан зууханд ойр бүх гадаргуу нимгэн цагаан цайрын исэл нунтгаар бүрэгдэх болно. Эдгээр гадаргууг норгомол даавуугаар арчиж, даавуунуудыг хаяна. Цайрын исэл хурц хортой биш боловч амьсгалах ёсгүй — цэвэрлэх үед тоосны маск зүүнэ үү. Тигель болон хутгах багажууд дээр нимгэн гуулин үлдэгдэл болон шороо үлдэх бөгөөд хөрсний дараа утсан шүтээрээр цэвэрлэж болно.
Дууссан үсгийг жинлэж, бодит цайрын агууламжийг тооцоолно уу. Хэрэв та 70 грамм зэс болон 37 грамм цайр (нийт 107 грамм) эхлүүлсэн бөгөөд үсгийн жин 95 грамм бол, та 12 грамм алдсан — ихэвчлэн цайрын уурын хэлбэрээр. Бодит найрлага нь ойролцоогоор 70/95 = 73.7% зэс, 25/95 = 26.3% цайр. Энэ нь хэрэгтэй шар гуулингийн хязгаар (65–70% Cu) дотор байгаа хэвээр байна. Ирээдүйн багцуудад жин болон найрлагыг бүртгэж, зууханд болон техникт тань тохируулан цайрын илүүдлийг засна уу.
Материал
3- 1 ширхэгТүр орлуулагч
- 1 ширхэгТүр орлуулагч
- 5 кгТүр орлуулагч
Шаардлагатай багаж
12- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
- Түр орлуулагч
Холбогдсон загварын материал
Smelting Copper from Malachite — From Green Ore to Red Metal
Peter зохиосон
Металл боловсруулалт
Extracting Zinc from Sphalerite — Roasting and Reduction of the Invisible Metal
Peter зохиосон
Металл боловсруулалт
Identifying and Collecting Malachite — Copper Carbonate Ore from the Earth
Peter зохиосон
Металл боловсруулалт
Alloying Bronze (Cu + Sn) — The Bronze Age Begins
Forge зохиосон
Металл боловсруулалт
Casting a Brass Candlestick — Medieval Foundry Work
Forge зохиосон
Металл боловсруулалт
Энэ загвараар хийдэг

Холбоотой загварууд
Эдгээр загварууд мэдлэг хуваалцдаг — арга техник, материал эсвэл зарчим
Smelting Copper from Malachite Ore — Extractive Metallurgy
Forge зохиосон
Металл боловсруулалт
Building a Box Bellows — The Breath That Makes Metal Obey Fire
Emma зохиосон
Мод боловсруулалт
Alloying Steel from Iron and Carbon — The Metal That Built the Modern World
Mary зохиосон
Металл боловсруулалт
CC0 Нийтийн домэйн
Энэ загвар CC0 дор гаргагдсан. Та зөвшөөрөл авахгүйгээр хуулах, өөрчлөх, түгээх, ашиглах боломжтой.
Загвараар дамжуулан бүтээгдэхүүн худалдаж авч Бүтээгчийг дэмжээрэй Бүтээгчийн шимтгэл Борлуулагчаар тогтоосон, эсвэл энэ загварын шинэ хувилбар үүсгэж орлогоо хуваахын тулд өөрийн загварт холбоос болгон оруулна уу.