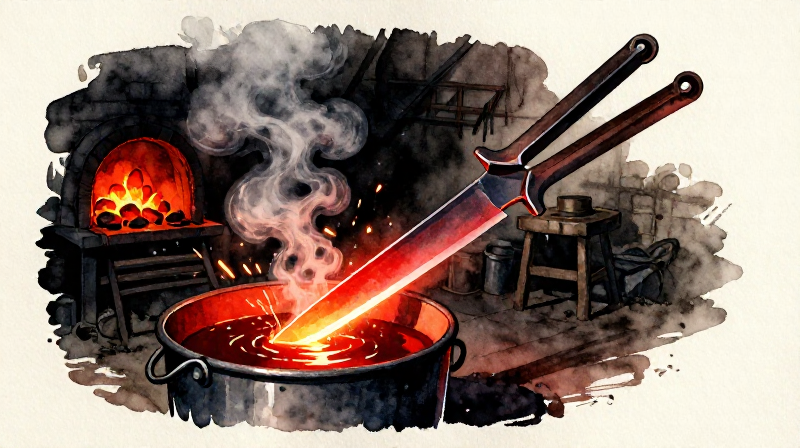


Закалка и отпуск стальной клинка — основы термической обработки
Сырая сталь из кузницы прочна, но относительно мягка — она не удерживает режущую кромку долго. Термическая обработка превращает тот же кусок стали в клинок, который может брить волосы, сохранять заточку при рубке кости или упруго возвращаться после изгиба. Физика здесь поразительна: контролируя скорость охлаждения стали, кузнец перестраивает кристаллическую структуру атомов железа на молекулярном уровне, ничего не добавляя.
Процесс состоит из двух этапов. Сначала закалка: нагрев стали до критической температуры (около 800°C, ярко-вишнёвое свечение) и погружение в масло или воду. Быстрое охлаждение захватывает атомы углерода внутри кристаллической решётки железа, образуя мартенсит — структуру настолько твёрдую, что она может царапать стекло, но настолько хрупкую, что раскалывается как керамика. Затем отпуск: повторный нагрев закалённой стали до более низкой температуры (200–350°C), чтобы слегка снять напряжения в мартенсите, восстановив вязкость при сохранении большей части твёрдости.
Средневековые кузнецы определяли температуру по цветам оксидной плёнки, которая образуется на полированной стали при нагреве — бледно-соломенный при 220°C для бритв, бронзовый при 260°C для ножей, синий при 300°C для пружин. Эта система, основанная на цвете, до сих пор используется кузнецами, работающими вручную, и не требует термометра.
Зааварчилгаа
Тохиромжтой ган хайлшийн хоосон зайг сонгоно уу
Тохиромжтой ган хайлшийн хоосон зайг сонгоно уу
Дунд эсвэл өндөр нүүрстөрөгчтэй ган хэсгээс эхэлнэ — нүүрстөрөгчөөр баяжуулсан блүүм төмөр, эсвэл ойролцоогоор 0.4-0.8% нүүрстөрөгчтэй аливаа ган. Нүүрстөрөгч багатай ханасан төмөр (0.3%-с доош) хурдан хөргөлтөөр ихээр хатуурахгүй. Шатаах хавтгай дээр оч гаргаж шалгана: өндөр нүүрстөрөгчтэй ган урт, салаалсан оч гаргана; нүүрстөрөгч багатай төмөр богино, бүдэг улбар шар оч гаргаж, салаалахгүй.
Энэ алхмын материал:
 Блум төмөр (хөвөн төмөр)1 ширхэг
Шаардлагатай багаж:
 Элсэн чулуу (зүлгүүр)
Хоосон хавтгайг ир хэлбэрт хуурах
Хоосон хавтгайг ир хэлбэрт хуурах
Нүүрсэн зууханд ган металлыг тод улбар шар-шар өнгө (ойролцоогоор 900-1000°C) хүртэл халаана. Түүнийг хавтгай чулуу эсвэл үйлдвэрийн сүхэн дээр алхаж, ирний хэлбэрт татан гаргана — нэг үзүүр нь нарийсдаг иш, ирний бие үзүүр рүүгээ өргөснө. Хоёр талыг нь жигд ажиллана. Ирний нуруу хэсэг нь ойролцоогоор 3-5 мм зузаантай, ирний ирмэг дээр ойролцоогоор 1 мм хүртэл нарийсах ёстой. Ирмэгийг одоохондоо хурц болгохыг бүү оролдоорой — ирмэгийг одоохондоо ойролцоогоор 1 мм зузаантай үлдээнэ.
Энэ алхмын материал:
 Модны нүүрс2 кг
Шаардлагатай багаж:
 Дархны алх
 Дархны хямсаа
 Хавтгай чулуун хавтан
 Хөөрөг
Болатыг стресс суллахын тулд нормалчилна
Болатыг стресс суллахын тулд нормалчилна
Хуурахын дараа болат нь үл жигд халаалт болон цохилтоос үүдэлтэй дотоод стресстэй байна. Ирийг жигд гилас улаан (ойролцоогоор 800°C) хүртэл халаагаад, галд тэсвэртэй тоосго эсвэл хуурай элсэн дээр агаарт хөргөнө. Бүү шүршиж хөргө — агаараар хөргөх нь зайлшгүй шаардлагатай. Энэ нормалчлах алхам нь үр тарианы бүтцийг сайжруулж, хуурахын стрессийг суллаж, хатууруулахад жигд эхлэлийн цэг бүрдүүлдэг. Хамгийн сайн үр дүнд хүрэхийн тулд 2-3 удаа давтана.
Энэ алхмын материал:
Модны нүүрс1 кгШаардлагатай багаж:
Дархны хямсааХөөрөгХутгын профайлыг файлдаж, жигдлэх
Хутгын профайлыг файлдаж, жигдлэх
Хэвийн болгосон хутгыг бэхлээд металл файл ашиглан профайлыг нарийвчлан боловсруулна. Алхны тэмдгүүдийг арилгаж, ирмэгийн шугамыг шулуун болгож, иштэй хэсгийг цэвэрлэнэ. Хатаахаас өмнө хутга эцсийн хэлбэртэйгээ байх ёстой, учир нь орчин үеийн хэрэгслгүйгээр хатуу гангийг файлдах нь бараг боломжгүй. Нэг хавтгай талыг элсэн чулуугаар гялалзтал өнгөлнө. Энэ гялалзсан хэсэг нь чанаржуулах үед таны температурын үзүүлэгч болж ажиллана.
Шаардлагатай багаж:
 Металлын гилбэрЭлсэн чулуу (зүлгүүр)
Закалочная среда бэлтгэх
Закалочная среда бэлтгэх
Закалочны саванд тосыг иртэй бүрэн живэх гүнтэй хүртэл дүүргэ. Үйрмэгийн тос, тэжээвэр нярайн тос эсвэл ямар ч ногоон тос тохиромжтой. Тос нь усаас удаан хөрдөг тул хагарах эсвэл гажих эрсдлийг бууруулдаг — нарийн ир дээр чухал. Тос нь өрөөний температурт эсвэл бага зэрэг халуун (30-40°C) байх ёстой. Нимгэн ирэнд хүйтэн ус хэзээ ч бүү хэрэглэ — температурын цочрол ихэвчлэн хагарал үүсгэдэг. Саванг тавгийн гар хүрэх зайд байрлуулаарай.
Энэ алхмын материал:
 Маалингын тос2 литр
Шаардлагатай багаж:
 Хатууруулах тэвш
Хутгыг эгнээний критик температур хүртэл халаа
Хутгыг эгнээний критик температур хүртэл халаа
Хутгыг мөнгөн уурхайд байрлуулж жигд халаана. Өнгийг анхааралтай ажигла. Зорилт нь жигд гэрэлтсэн анхилуун улаан өнгө — дунд нүүрстөрөгчтэй ган-д ойролцоогоор 800°C. Бүдэг гэрэлд энэ нь харанхуй толбогүй, хүчтэй гэрэлтсэн улаан мэт харагдана. Чухал туршилт: соронзыг хутганд ойртуулж (хүрэлгүйгээр) бариад үз. Ган критик температурдаа хүрэхэд соронзонд татагдахаа больж, соронзгүй болдог. Соронз ганд татагдахаа больсон мөч austenite хувиргалт бүрэн дууссан бөгөөд хутга шингээхэд бэлэн болсон гэсэн үг.
Энэ алхмын материал:
Модны нүүрс1 кгШаардлагатай багаж:
Дархны хямсааХөөрөгБолатыг тосонд чийгшүүлэх
Болатыг тосонд чийгшүүлэх
Хурдан ажиллаж, хавчаараар иртийг иштэй хэсгээс бариад ирмэгээр нь нэг жигд хөдөлгөөнөөр тосонд хийнэ. Шууд доош түлхэх — хэзээ ч налуулах эсвэл эргүүлэхгүй, учир нь энэ нь жигд бус хөрөлт ба гажилт үүсгэдэг. Тосны гадаргуу дээр товч хугацаанд гал авалцах нь хэвийн бөгөөд аюултай биш. Иртийг бүрэн живүүлэн, 10-15 секунд хүртэл (хажуу тийш биш, урд хойш) зөөлөн хөдөлгөөнөөр байлгана, шүшүүртэй дуу зогтол. Хурдан хөрөлт нь төмрийн тор дахь нүүрстөрөгчийн атомуудыг барьж, гангийн хамгийн хатуу бүтэц болох мартенситийг үүсгэдэг.
Шаардлагатай багаж:
Дархны хямсааХатууруулах тэвшХатуулагийг шалгах
Хатуулагийг шалгах
Ирийг тосноос гаргаж, цэвэрхэн арчина. Хатуулагийг нэн даруй шалга: ирмэг дээгүүр металл файл гүйлгэ. Хэрэв закалк амжилттай болсон бол файл гадаргуун дээр шилэн мэдрэмжтэйгээр гулсаж, ямар ч тэмдэг үлдээхгүй — ган одоо файлаас илүү хатуу болсон байна. Хэрэв файл гантай зууралдаж, гадаргууд орвол закалк бүтэлгүйтсэн байна — ир хангалттай халаагүй, гангийн нүүрстөрөгч хэт бага, эсвэл закалк хэт удаан байсан гэсэн үг. Зөв закалсан ир шил шиг хатуу боловч мөн шил шиг хэврэг — унавал хугарна.
Шаардлагатай багаж:
Металлын гилбэрЦэвэрлэж, темперлэхэд зориулан ир хиймэл гадаргууг өнгөлөх
Цэвэрлэж, темперлэхэд зориулан ир хиймэл гадаргууг өнгөлөх
Чулуун эсвэл элсэн чулуугаар хаягдсан ирийг үрж, бүх масштаб, тос үлдэгдэл болон хар исэлийг арилга. Дор хаяж нэг хавтгай гадаргууг гялалзсан, толин шиг өнгөлөгдсөн болтол гүйцээ. Энэ өнгөлсөн гадаргуу нь маш чухал — темперлэх явцад таны температурын хэмжигч болдог. Цэвэр болдог ганд халах явцад үүсэх исэлийн өнгө нь дотоод температурыг 10°C-ын нарийвчлалтайгаар илтгэдэг. Өнгөлөгдсөн гадаргуугүйгээр темперийн өнгийг уншиж чадахгүй.
Шаардлагатай багаж:
Элсэн чулуу (зүлгүүр)Закалкийг эхлүүлэх — нуруугаас аажмаар халаана
Закалкийг эхлүүлэх — нуруугаас аажмаар халаана
Ирийг нуруугаараа доош харуулан хөргөсөн төмрийн хавтан дээр эсвэл гал дүрэлзсэн нүүрсний дээр тавь (шууд галд биш). Зорилго нь ирийг нуруунаас ирмэг рүү аажмаар, жигд халаах явдал юм. Өнгөлсөн гадаргууг ажигла. Температур нэмэгдэх тусам нимгэн исэлэн хальс үүсэж, урьдчилан таамаглах боломжтой дарааллаар өнгө өөрчлөгдөнө: цайвар шаргал зэс (220°C), бараан шаргал (240°C), хүрэн хүрэн (260°C), ягаан (280°C), хөх (300°C), цайвар хөх (320°C), саарал (340°C+).
Энэ алхмын материал:
Модны нүүрс1 кгШаардлагатай багаж:
Дархны хямсааТемпературын өнгийг унших ба зорилтот газарт шингээх
Температурын өнгийг унших ба зорилтот газарт шингээх
Өнгөний зурвасыг нуруунаас ирмэг рүү шилжихийг ажигла. Хутга эсвэл ажлын зүсгүүрийн хувьд: ирмэг хар шаргалаас хүрэн хүрэл (240-260°C) хүрэх үед шингээ — ингэснээр ирмэгийг барих хатуу, чипрэхээс сэргийлэх тэсвэртэй ир гарна. Пүрш эсвэл сэлмийн хувьд: өнгийг хөх (300°C) болтол дэвшүүл — хамгийн их уян хатан чанар. Сахлын хутга эсвэл сийлбэрийн багажийн хувьд: цайвар шаргал (220°C) үед шингээ — хамгийн их хатуулаг, хамгийн бага тэсвэр. Зорилтот өнгө зүсэх ирмэгт хүрэх үед ирийг тос руу нэн даруй буцаан дүрнэ.
Шаардлагатай багаж:
Дархны хямсааХатууруулах тэвшХатаасан ирмэгийг шалгах
Хатаасан ирмэгийг шалгах
Ирмэг одоо хатуу, нурууны хэсэг нь уян хатан байх ёстой — энэ нь сайн хатаасан хэрэгслийн онцлог шинж юм. Бариулыг бэхлээд ирмэгийг бага зэрэг нугалан шалгана уу. Зөв хатаасан хутга бага зэрэг нугалж, дахин эргэж эдгэрнэ. Хэрвээ хугарвал хатаалт хэт хатуу байсан тул (6-р алхмаас дахин эхлүүлж, илүү өндөр өнгийн зорилт тавина уу). Хэрвээ нугарч, нугарсан хэвээр үлдвэл хатаалт хэт зөөлөн байсан. Ирмэгийг шалгахын тулд хатуу модны хэсгээс үс хусах замаар туршина уу — сайн хатаасан ирмэг чипсгүйгээр цэвэрхэн зүсэх ёстой.
Хусуур дээр эцсийн зүлгэлт хийх
Хусуур дээр эцсийн зүлгэлт хийх
Хатаасан ирмэгийг норсон элсэн чулуун дээр зүлгэж, тал бүрт ойролцоогоор 15-20 градусын тогтмол өнцгийг барина. Чангатгасан ган нь чангатгаагүй төмрөөс илүү нарийн ирмэг авдаг — энэ бол дулаан боловсруулалтын гол зорилго юм. Боломжтой бол гөлгөр арьсан дээр зөөлрүүлэн дуусгана. Ир одоо бүрэн боллоо: удаан хугацааны хэрэглээнд ирмэгээ хадгалах хангалттай хатуу, цохилтод хугарахгүй хангалттай бат бөх.
Шаардлагатай багаж:
Элсэн чулуу (зүлгүүр)Материал
3- 1 ширхэгТүр орлуулагч
- 5 кгТүр орлуулагч
- 2 литрТүр орлуулагч
Холбогдсон загварын материал



Энэ загвараар хийдэг
Холбоотой загварууд
Эдгээр загварууд мэдлэг хуваалцдаг — арга техник, материал эсвэл зарчим


CC0 Нийтийн домэйн
Энэ загвар CC0 дор гаргагдсан. Та зөвшөөрөл авахгүйгээр хуулах, өөрчлөх, түгээх, ашиглах боломжтой.
Загвараар дамжуулан бүтээгдэхүүн худалдаж авч Бүтээгчийг дэмжээрэй Бүтээгчийн шимтгэл Борлуулагчаар тогтоосон, эсвэл энэ загварын шинэ хувилбар үүсгэж орлогоо хуваахын тулд өөрийн загварт холбоос болгон оруулна уу.