Kerjasama
SENI
KECANTIKAN & KESEJAHTERAAN
KRAFTANGAN
BUDAYA & SEJARAH
HIBURAN
ALAM SEKITAR
MAKANAN & MINUMAN
KEJURUTERAAN TERBALIK
SAINS
SUKAN
TEKNOLOGI
BOLEH PAKAI
English


Mengekstrusi Profil, dan Meniup Filem
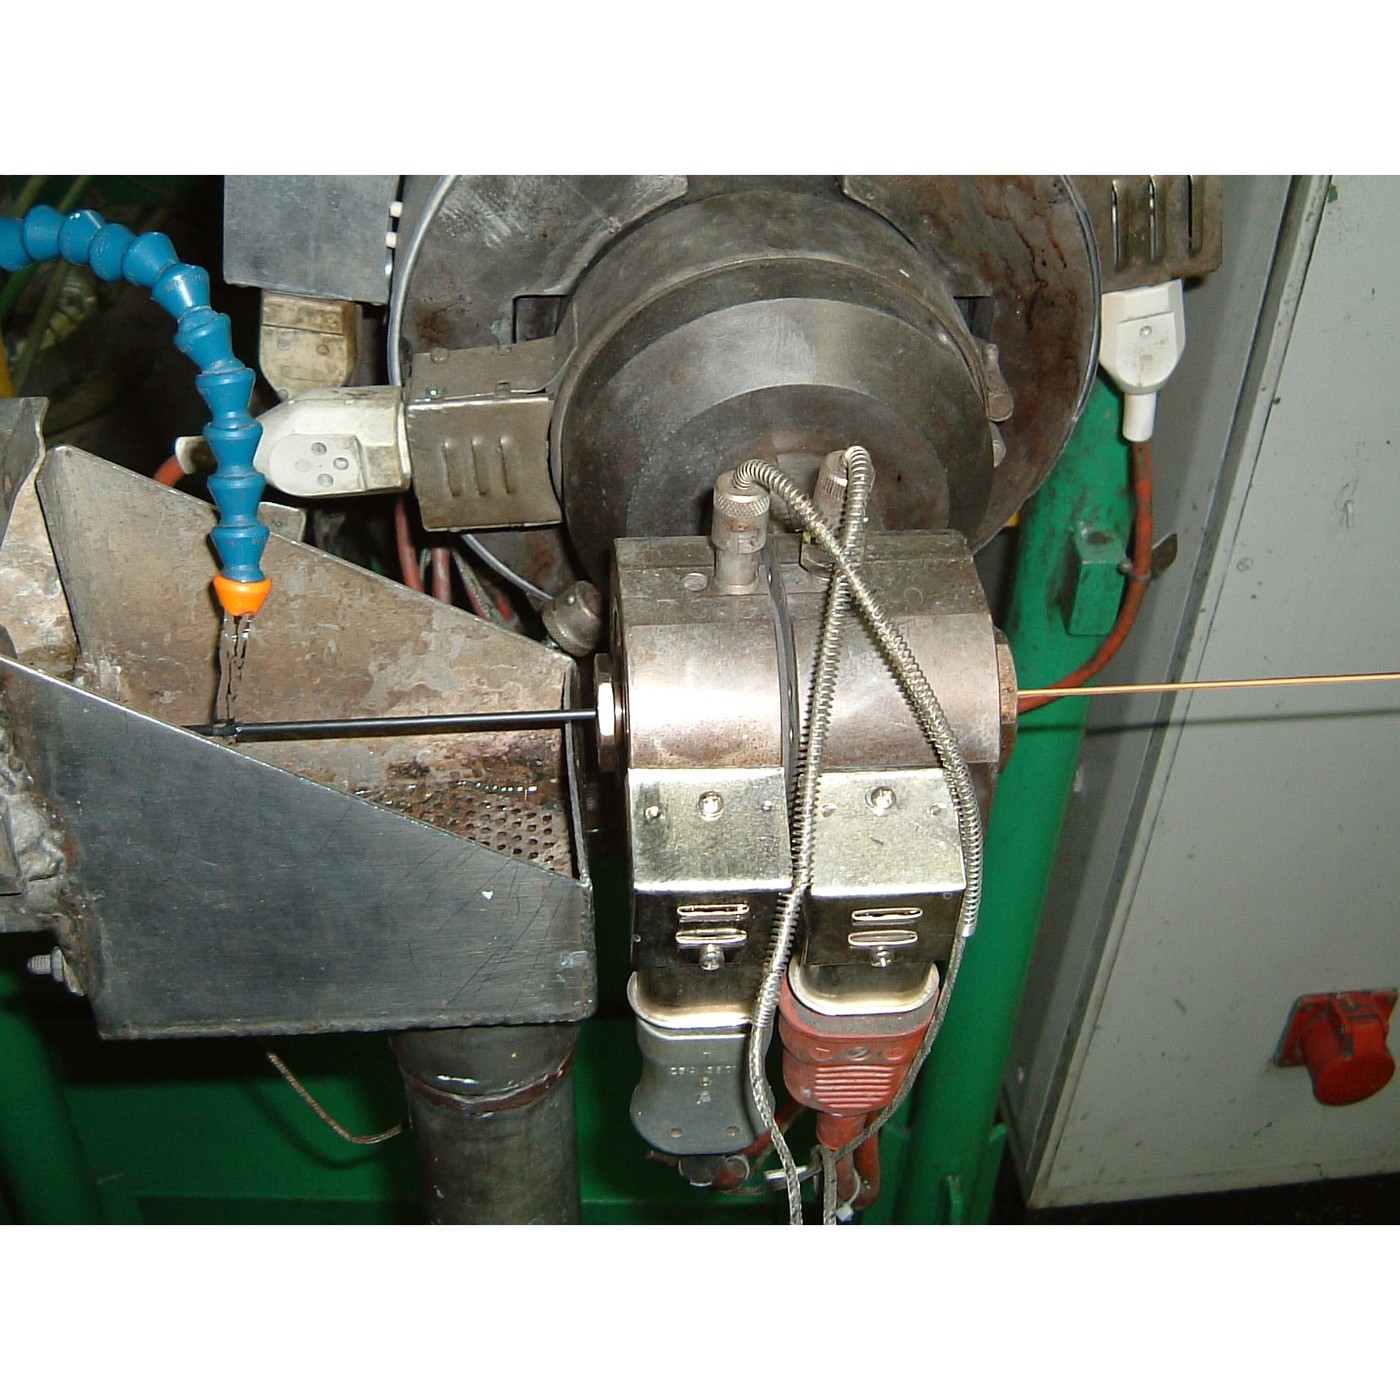
Pengacuanan menghasilkan satu bahagian pada satu masa dan memerlukan alat untuk setiap satu. Ekstrusi melakukan sebaliknya: satu acuan menghasilkan panjang berterusan bagi keratan rentas yang malar, selagi anda terus menyuapnya, dan kos alat itu dikongsi merentasi kilometer dan bukannya bahagian.
Paip, bingkai tingkap, penebat kabel, filamen, hos taman, pengedap cuaca, kepingan yang menjadi permulaan pembentukan vakum peringkat 2, dan — selepas satu lagi peringkat — filem pembungkusan paling nipis di dunia, kesemuanya dihasilkan daripada pengekstrud.
Masalahnya ialah **acuan tidak menentukan bentuk**. Polimer melantun semula apabila keluar — pengembangan acuan — dan penarik keluar meregangkannya kembali ke saiz asal. Mendapatkan keratan rentas yang betul adalah soal memotong acuan dengan cara yang tepat salah sehingga kedua-duanya saling membatalkan.
Pertengahan
Kira-kira 3 jam
Arahan
1
1
Lihat pembengkakan die berlaku pada mesin yang sudah anda miliki
Lihat pembengkakan die berlaku pada mesin yang sudah anda miliki
Muncung pencetak 3D ialah die penyemperitan, dan ia membengkak seperti die. Ini ialah demonstrasi paling bersih yang boleh dijalankan di atas meja kerja.
Panaskan hot end ke suhu cetakan dengan muncung jauh dari katil, dan semperitkan perlahan-lahan ke udara. Tangkap jalur tersebut, biarkan ia sejuk, dan ukurnya dengan mikrometer.
Ia **lebih besar daripada muncung**. Muncung 0.4 mm biasanya menghasilkan jalur bebas sebanyak 0.45 hingga 0.55 mm, bergantung pada polimer dan suhu. Lakukan ini untuk PLA, PETG dan ABS dan jadualkan nisbah pembengkakan bagi setiap satu.
Kemudian ubah keadaan dan perhatikan nisbah itu berubah:
- **Semperit lebih laju.** Pembengkakan meningkat, kerana rantai ditarik lebih kuat di dalam die dan melantun balik lebih banyak.
- **Semperit lebih panas.** Pembengkakan berkurang, kerana rantai mempunyai masa untuk berehat sebelum membeku.
Sekarang batalkannya. Semperit ke udara dan, dengan penyepit, tarik jalur itu menjauh lebih laju daripada ia keluar. Ukur semula: jalur itu lebih nipis daripada muncung. Itulah **draw-down**, dan dalam talian sebenar, ia ialah haul-off yang melakukan perkara ini pada kadar terkawal.
Dua kesan ini, yang bertentangan, ialah keseluruhan kawalan penyemperitan profil. Langkah 4 meletakkan nombor pada gabungan tersebut.
Bahan untuk langkah ini:
 Filamen PLA1 keping
 Filamen PETG1 keping
 Filamen ABS1 keping
Alatan diperlukan:
 Pencetak 3D
 Mikrometer
 Angkup Digital 6 Inci
 Termometer Inframerah
 Jam Randik
 Penyepit berhujung tirus
 Cermin mata keselamatan
 Buku catatan makmal (dengan salinan)
2
2
Tarik satu profil, dan cari land
Tarik satu profil, dan cari land
Sekarang buat bahagian berbentuk, bukan yang bulat. Anda memerlukan acuan kecil: plat dengan slot atau salib dipotong melaluinya, dipasang di tempat jalur itu keluar.
Versi kerja yang paling murah ialah **plat acuan untuk muncung pencetak**: plat tipis loyang atau aluminium, digerudi dan diketam dengan slot 2 mm, dipegang satu milimeter di bawah muncung dalam pengapit supaya ekstrudat dipaksa melaluinya. Kasar, panas dan rumit, tetapi ia menunjukkan dua perkara yang penting.
**Land.** Bahagian selari acuan, selepas bahagian tirus. Land yang pendek memberi lebih pengembangan dan permukaan yang lebih kasar; land yang lebih panjang membenarkan rantai berehat di dalam acuan dan menghasilkan bahagian yang lebih stabil dan tepat. Buat dua plat, satu dengan land 1 mm dan satu dengan 4 mm, dan bandingkan ekstrudatnya.
**Aliran tidak sekata.** Ekstrudkan melalui slot yang lebih lebar di satu hujung. Leburan keluar lebih laju di tempat acuan lebih terbuka, jadi profil melengkung ke arah sisi yang perlahan semasa ia keluar. Setiap profil tidak simetri berbuat demikian, dan acuan ekstrusi sebenar dipotong dengan panjang land yang sengaja tidak sama untuk mengimbangi aliran. Itulah sebabnya acuan ekstrusi ditala dengan tangan pada mesin dan tidak dimuktamadkan pada peringkat CAD.
Sejukkan ekstrudat seperti talian sebenar: lalukannya melalui dulang air cetek beberapa sentimeter dari acuan. Perhatikan bahawa penyejukan terlalu cepat membekukan bahagian luar sementara bahagian dalam masih mengecut, dan bahagian itu melengkung.
Polimer cair pada 200–260 °C, plat loyang panas dan air berdekatan. Gunakan pelindung muka, sarung tangan, pengapit yang stabil, dan jangan sekali-kali cuba menangkap jalur panas yang jatuh dengan tangan.
Bahan untuk langkah ini:
Filamen PLA1 keping Kepingan aluminium1 keping
Alatan diperlukan:
Pencetak 3D Kikir (Kikir Tangan)
 Set Kikir
 Gerudi Tiang
 Ragum BangkuAngkup Digital 6 InciMikrometerTermometer Inframerah
 Perisai MukaCermin mata keselamatan
 Sarung Tangan Kerja Kulit
 Kabinet wasap (bersalur)Buku catatan makmal (dengan salinan)
3
3
Tiupkan filem, dan rasai perbezaan yang dihasilkan oleh orientasi
Tiupkan filem, dan rasai perbezaan yang dihasilkan oleh orientasi
Filem tiup ialah penyemperitan dengan regangan yang ditingkatkan: lebur keluar dari acuan anulus sebagai tiub nipis, udara mengembangkannya sehingga beberapa kali ganda diameternya manakala sepit menariknya ke atas dengan kelajuan berkali-kali lebih pantas daripada semasa ia keluar. Ia membeku di udara, diregangkan ke dua arah serentak.
Anda tidak boleh meniup filem di atas bangku, tetapi anda boleh menghasilkan *sifat* yang dimilikinya dan membuktikan bahawa ia penting, dan itulah bahagian yang berbaloi untuk diketahui.
Ambil beg membeli-belah atau sekeping filem pembungkusan. Potong dua jalur, satu mengikut arah gulungan dan satu merentasinya — arah gulungan biasanya jelas daripada garisan lipatan atau daripada sebarang cetakan.
Koyakkan kedua-duanya dengan tangan. Satu koyak dengan bersih dan mudah dalam garis lurus; yang satu lagi menentang dan terpesong. Kemudian tarik kedua-duanya hingga musnah menggunakan penimbang spring dan rekodkan dayanya.
Perbezaan itu ialah **orientasi**: rantai tersusun lebih banyak dalam satu arah berbanding arah lain, jadi filem itu kuat di sepanjangnya dan terbelah di antaranya. Beg yang koyak dengan cantik sepanjang panjangnya tetapi tidak merentasinya ialah beg yang nisbah tiupan dan nisbah tarikan ke bawahnya tidak seimbang.
Sekarang lakukan ujian yang sama pada sekeping filem **tuang** — filem cling, atau kepingan yang dipotong daripada stok anak tangga pembentukan vakum. Ia berkelakuan jauh lebih seragam dalam kedua-dua arah, dan ia juga lebih lemah. Itulah pertukarannya: orientasi memberikan kekuatan dalam arah yang anda orientasikan, dan mengambilnya daripada arah yang satu lagi.
Simpan keputusan itu. Anak tangga seterusnya membawanya jauh lebih jauh dan menghasilkan botol daripadanya.
Alatan diperlukan:
 Meter Daya (Neraca Spring)Angkup Digital 6 InciMikrometer
 Pembaris
 Pisau Kraf
 Mikroskop Digital
 Kertas GrafCermin mata keselamatanBuku catatan makmal (dengan salinan)
 Kepingan polipropilena (A4)
 Filem polietilena
4
4
Pembengkakan, tarikan turun dan tolok filem
Pembengkakan, tarikan turun dan tolok filem
Memuatkan buku nota Jupyter…
Alatan diperlukan:
Kertas Graf5
5
Sejarah dan konteks
Sejarah dan konteks
**Atribusi, dinyatakan dengan jujur.** Tiada satu paten tunggal yang dituntut untuk peringkat ini. Penyemperitan skru plastik berkembang daripada industri getah sepanjang abad kesembilan belas dan telah mantap sepenuhnya menjelang 1930-an, dan katalog ini sudah memasukkan peringkat penyemperitan paip plumbum sebagai nenek moyang pengerjaan logam. Berpuluh-puluh permohonan paten meliputi acuan, skru dan pampasan pengembangan acuan tertentu; tiada satu pun daripadanya ialah *paten* penyemperitan itu, dan mendakwa satu sedemikian bermakna mereka-reka suatu keteraturan yang tidak wujud dalam sejarah.
**Apa yang dilakukannya untuk ekonomi.** Penyemperitan ialah cara termurah untuk menukar polimer kepada geometri yang berguna, kerana alat beroperasi secara berterusan dan kosnya dibahagikan mengikut panjang dan bukannya mengikut bahagian. Sebab itulah objek plastik termurah di dunia — filem, beg, paip, profil — dihasilkan melalui penyemperitan, dan mengapa bahagian acuan tuang yang kecil boleh berharga lebih daripada satu meter bahagian tersemperit yang beratnya sepuluh kali ganda.
**Orientasi ialah idea untuk dibawa ke hadapan.** Segala sesuatu di hilir acuan dalam talian filem atau gentian wujud untuk meregangkan polimer semasa ia membeku, kerana peregangan menjajarkan rantai, dan rantai yang terjajar jauh lebih kuat. Peringkat seterusnya ialah prinsip yang sama, dilaksanakan secara sengaja dalam dua arah, untuk menghasilkan botol yang mampu menahan lima bar.
**Had yang jujur.** Penyemperitan menghasilkan keratan malar dan tiada yang lain — sebarang variasi di sepanjang panjang mesti ditambah kemudian. Toleransinya jauh lebih longgar berbanding acuan tuang, dan ia berubah mengikut kelajuan talian, suhu leburan dan penyejukan. Pengembangan acuan tidak boleh dikira dengan ketepatan yang berguna untuk sebatian sebenar, maka acuan dipotong, dijalankan, diukur dan dipotong semula; kerja bangku dalam langkah 2 ialah versi kecil yang jujur bagi gelung yang tepat sama. Proses ini juga tidak memaafkan bahan suapan yang basah: polimer higroskopik mesti dikeringkan, jika tidak air akan menyejat menjadi stim di dalam acuan dan ekstrudat keluar berbuih dan bergaris.
Bahan
4- 1 kepingPemegang Tempat
- 1 kepingPemegang Tempat
- 1 kepingPemegang Tempat
- 1 kepingPemegang Tempat
Alatan Diperlukan
22- Pemegang Tempat
- Pemegang Tempat
- Pemegang Tempat
- Pemegang Tempat
- Pemegang Tempat
- Pemegang Tempat
- Pemegang Tempat
- Buku catatan makmal (dengan salinan)10% komisenPemegang Tempat
- Pemegang Tempat
- Pemegang Tempat
- Pemegang Tempat
- Pemegang Tempat
- Pemegang Tempat
- Pemegang Tempat
- Pemegang Tempat
- Pemegang Tempat
- Pemegang Tempat
- Pemegang Tempat
- Pemegang Tempat
- Pemegang Tempat
- Pemegang Tempat
- Pemegang Tempat
Blueprint berkaitan
Blueprint ini berkongsi pengetahuan — teknik, bahan atau prinsip


CC0 Domain Awam
Blueprint ini dikeluarkan di bawah CC0. Anda bebas menyalin, mengubah, mengedar, dan menggunakan karya ini untuk sebarang tujuan, tanpa meminta kebenaran.
Sokong Pembuat dengan membeli produk melalui Blueprint mereka di mana mereka memperoleh Komisen Pembuat ditetapkan oleh Penjual, atau cipta iterasi baru Blueprint ini dan sertakan ia sebagai sambungan dalam Blueprint anda sendiri untuk berkongsi hasil.