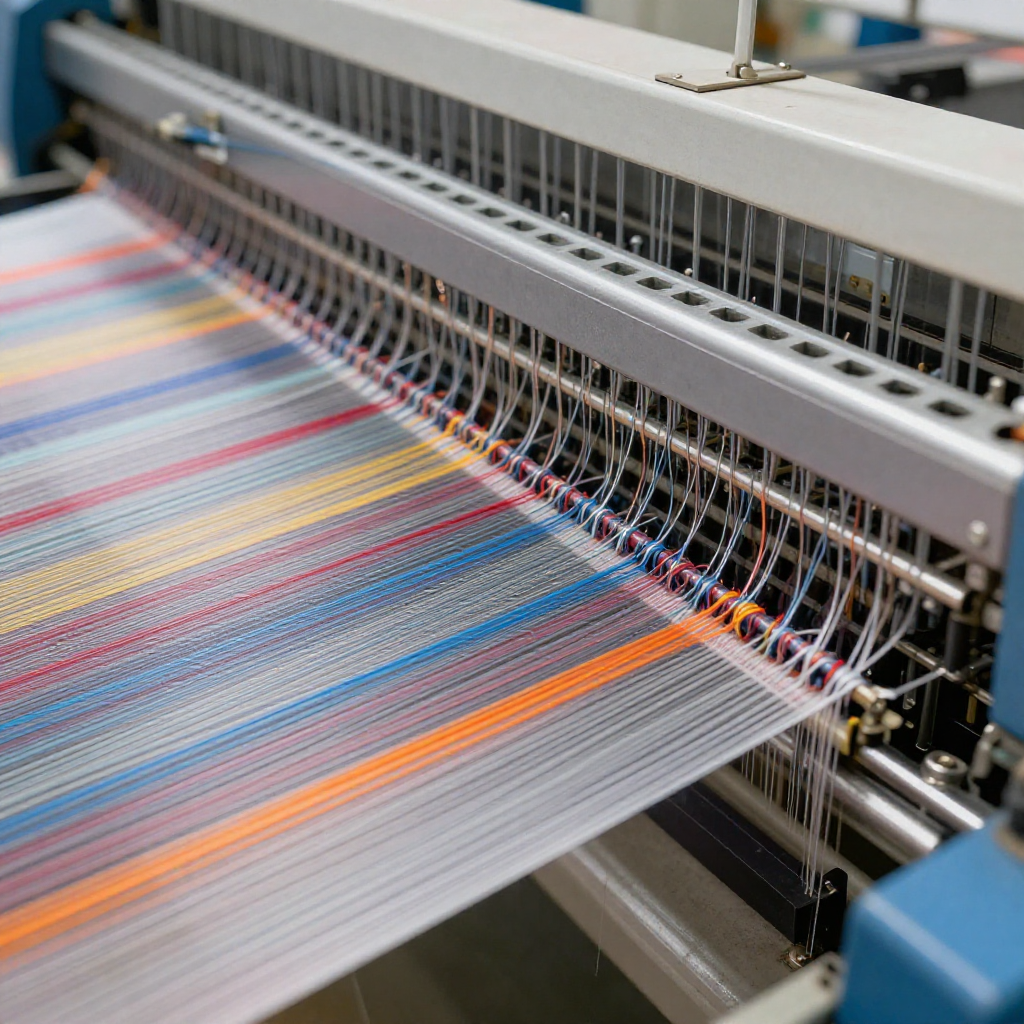

Rajutan Lungsin — Teknologi Pembentukan Fabrik Terpantas dalam Tekstil
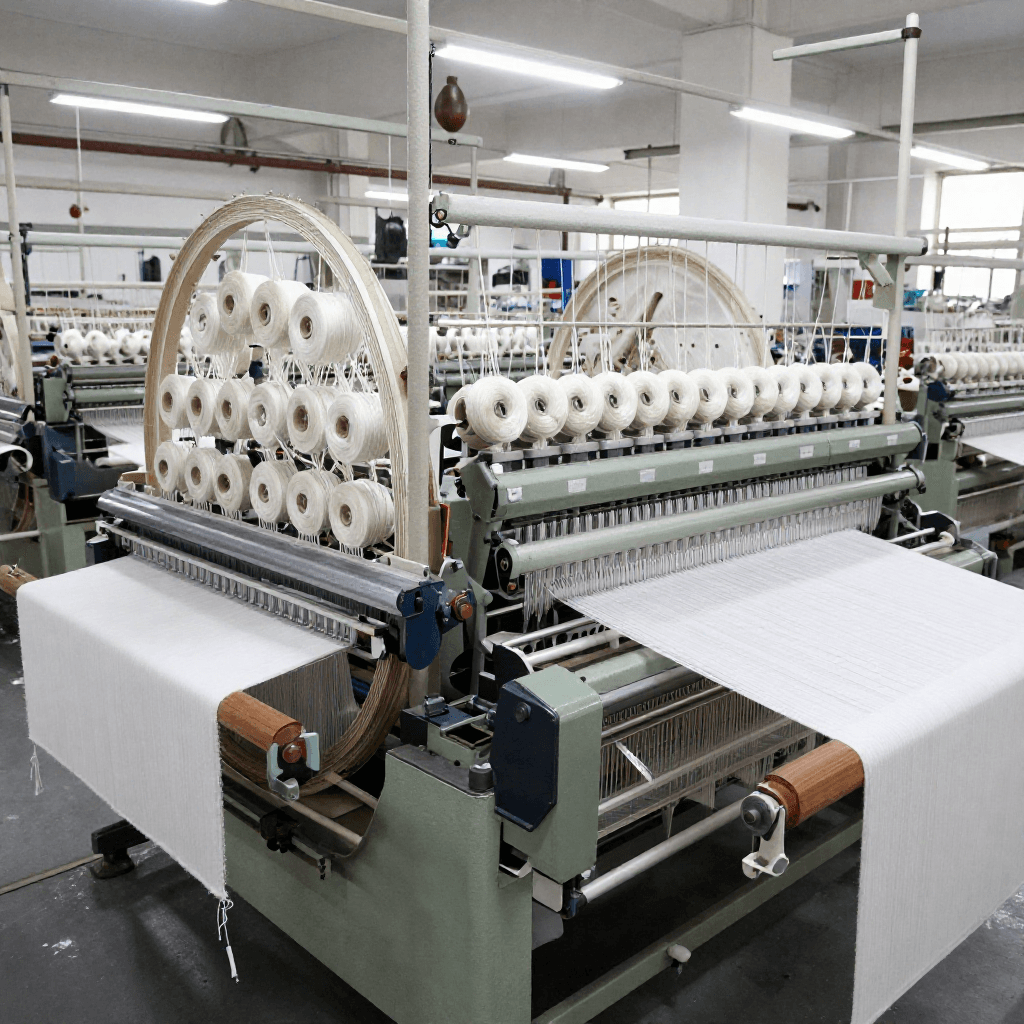
Rajutan lungsin ialah kaedah pembentukan fabrik di mana ratusan atau ribuan benang, setiap satu disuap dari rasuk lungsinnya sendiri, serentak dijalin menjadi gelung oleh satu barisan jarum yang dikawal secara bebas. Berbeza dengan rajutan pakan (di mana satu benang berzig-zag merentasi lebar fabrik), rajutan lungsin menggunakan satu benang bagi setiap jarum — setiap benang lungsin membentuk lajur gelungnya sendiri, dan lajur bersebelahan disambungkan melalui pergerakan melintang pemandu benang. Hasilnya ialah fabrik yang menggabungkan kelenturan dan kesesuaian rajutan dengan kelajuan pengeluaran yang jauh mengatasi semua proses tekstil lain.
Konsep ini bermula dengan bingkai stoking yang dicipta oleh William Lee pada 1589, namun rajutan lungsin moden muncul pada 1940-an–1960-an apabila Karl Mayer dan Liba membangunkan mesin tricot dan raschel berkelajuan tinggi dengan kawalan palang pemandu elektronik. Mesin tricot Karl Mayer moden beroperasi pada 3,000–4,000 baris seminit — menghasilkan fabrik sehingga 3 meter seminit merentasi lebar 3.3 meter. Ini bersamaan kira-kira 600 meter persegi fabrik sejam daripada satu mesin, menjadikan rajutan lungsin teknologi pembentukan fabrik terpantas yang wujud, kira-kira 10 kali lebih pantas daripada tenunan dan 3–5 kali lebih pantas daripada rajutan pakan bulat.
Fabrik rajutan lungsin terdapat di mana-mana: pakaian dalam dan pakaian sokongan (struktur tricot yang licin dan tahan larian), pakaian sukan dan pakaian renang (rajutan lungsin dengan spandeks), kelambu nyamuk (jaring raschel), renda (mesin renda raschel dengan kawalan corak Jacquard), sarung kerusi automotif, geotekstil, kain teduh pertanian, dan tekstil teknikal untuk komposit. Keupayaan teknologi ini untuk menggabungkan pelbagai jenis benang (poliester, nilon, spandeks, gentian kaca, gentian karbon) dalam satu binaan fabrik menjadikannya amat serba boleh. Lebih 5 juta tan fabrik rajutan lungsin dihasilkan di seluruh dunia setiap tahun.
Arahan
Memahami perbezaan antara kniting pakan dan kniting lusi
Memahami perbezaan antara kniting pakan dan kniting lusi
Dalam kniting pakan (jenis yang dilakukan oleh pengkniting tangan dan mesin kniting bulat), satu benang berjalan secara mendatar merentasi kain, membentuk gelung pada jarum yang berturutan. Jika satu gelung putus, kain boleh 'run' — terurai sepanjang lajur. Dalam kniting lusi, setiap jarum mempunyai benang khusus sendiri yang berjalan secara menegak (dalam arah lusi). Benang-benang ini membentuk gelung yang saling mengunci dengan benang jiran melalui pergerakan sisi yang terkawal. Oleh kerana setiap jarum mempunyai benang sendiri, kain kniting lusi tahan run — benang yang putus hanya menjejaskan satu gelung, bukan keseluruhan lajur. Perbezaan struktur ini menjadikan kniting lusi sesuai untuk pakaian dalam, stokin, dan kain teknikal di mana kestabilan dimensi adalah penting.
Siapkan rasuk lungsin
Siapkan rasuk lungsin
Gulungkan beribu-ribu benang selari pada rasuk lungsin berbahagian — gelendong silinder besar yang dipasang pada mesin kniting lungsin. Mesin tricot biasa memerlukan 2–4 rasuk lungsin, setiap satu memuatkan 2,000–5,000 hujung benang. Semua benang pada satu rasuk mesti mempunyai ketegangan dan panjang yang sama — walaupun variasi kecil menyebabkan kecacatan yang kelihatan (gelung ketat atau longgar) pada kain. Penyediaan lungsin untuk kniting lungsin adalah sama dari segi prinsip dengan penyediaan lungsin untuk tenunan, dan ia merupakan bahagian yang paling memakan masa dalam proses ini — pertukaran rasuk boleh mengambil masa berjam-jam pada mesin yang lebar.
Bahan untuk langkah ini:
 Benang loseng2 kg
Sebatang pemandu benang
Sebatang pemandu benang
Setiap rasuk lungsin menyalurkan benangnya melalui satu bar pemandu — bar panjang dan rata yang merentangi lebar mesin, dilengkapi satu mata pemandu bagi setiap benang. Bar pemandu menahan benang di kedudukannya dan menggerakkannya secara melintang (ke kiri atau kanan) antara lajur jarum untuk mencipta corak saling mengunci. Mesin tricot mempunyai 2–4 bar pemandu; mesin raschel boleh mempunyai sehingga 78. Setiap bar pemandu bergerak secara bebas mengikut corak yang diprogramkan — gabungan semua pergerakan bar pemandu menentukan struktur kain. Bar pemandu ialah 'alat tenun' dalam kniting lungsin: ia mentakrifkan corak sebagaimana heddle mentakrifkan anyaman.
Perhatikan kitaran rajutan: overlap dan underlap
Perhatikan kitaran rajutan: overlap dan underlap
Kitaran rajutan warp mempunyai dua pergerakan asas. Overlap ialah pergerakan sisi bar panduan semasa jarum berada dalam kedudukan mengait — benang membelit jarum untuk membentuk gelung. Underlap ialah pergerakan sisi semasa jarum berada dalam kedudukan tidak mengait — benang terapung merentasi bahagian belakang kain ke kedudukan jarum yang baharu. Overlap menentukan jarum mana setiap benang membelit; underlap menentukan sejauh mana setiap benang bergerak secara sisi antara baris. Bersama-sama, kedua-duanya menentukan struktur kain — daripada tricot ringkas (overlap 1-jarum, underlap 1-jarum) kepada corak multibar yang kompleks.
Hasilkan kain tricot asas
Hasilkan kain tricot asas
Tricot (daripada bahasa Perancis tricoter, untuk merajut) ialah struktur rajutan warp yang paling mudah dan paling biasa. Ia menggunakan dua bar panduan. Bar panduan hadapan melilit ke satu arah (contohnya, kanan), dan bar panduan belakang melilit ke arah bertentangan (kiri). Ini menghasilkan kain dengan permukaan licin yang menunjukkan rusuk menegak halus (wales) dan bahagian belakang bertekstur yang menunjukkan apungan mendatar. Tricot ialah kain standard untuk pakaian dalam wanita, lapisan dalam, dan fleece berbulu. Mesin tricot Karl Mayer HKS menghasilkan kain ini pada kelajuan 3,000–4,000 courses seminit — setiap course menambah satu baris gelung merentasi keseluruhan lebar mesin secara serentak.
Hasilkan kain jaring atau renda raschel
Hasilkan kain jaring atau renda raschel
Mesin raschel menggunakan jarum berkait (bukan jarum kompaun tricot) dan boleh menampung benang yang jauh lebih berat dan lebih pelbagai. Dengan bar panduan yang dikawal Jacquard, mesin raschel menghasilkan struktur terbuka: jaring, jala, dan corak renda yang rumit. Sistem Jacquard mengawal setiap pergerakan melilit bagi setiap benang dalam bar panduan secara individu, membolehkan corak unik bagi setiap benang — keupayaan yang menghasilkan reka bentuk floral dan geometri kompleks renda buatan mesin. Mesin renda raschel dengan 78 bar panduan dan kawalan Jacquard menghasilkan kain yang sangat kompleks pada kelajuan industri.
Gabungkan spandeks untuk kain regang
Gabungkan spandeks untuk kain regang
Kniting warp ialah teknologi utama untuk menghasilkan kain regang — pakaian renang, pakaian aktif, pakaian bentuk, dan pakaian mampatan. Benang spandeks disalurkan melalui bar panduan khusus pada ketegangan terkawal. Spandeks dikniting ke dalam struktur kain bersama benang asas poliester atau nilon. Corak bar panduan menentukan sama ada spandeks memberikan regangan sehala (arah warp atau weft) atau regangan dua hala (kedua-dua arah). Kain pakaian renang tipikal mengandungi 78–82% nilon dan 18–22% spandeks, dikniting warp pada mesin Karl Mayer — struktur kain yang sama yang membolehkan sut renang pertandingan moden.
Hasilkan fabrik spacer untuk alas empuk
Hasilkan fabrik spacer untuk alas empuk
Mesin raschel double-needle-bar boleh menghasilkan fabrik spacer tiga dimensi — dua lapisan fabrik luar yang disambungkan oleh lapisan benang monofilamen yang memisahkan lapisan, mencipta struktur sandwic yang boleh dimampatkan dan bernafas. Ketebalan lapisan spacer boleh mencapai 2–20 mm. Fabrik ini menggantikan span busa dalam tilam, tapak kasut, alas kerusi kereta, dan alas sukan kerana ia bernafas (udara beredar melalui lapisan spacer), boleh dibasuh, boleh dikitar semula (polimer tunggal), dan mengekalkan keanjalannya melalui berjuta-juta kitaran mampatan.
Hasilkan kain multiaxial untuk komposit
Hasilkan kain multiaxial untuk komposit
Mesin rajut lungsin yang disesuaikan untuk tekstil teknikal boleh menghasilkan kain multiaxial — lapisan benang lurus (tidak berkedut) yang diorientasikan pada 0°, 90°, +45°, dan -45°, dipegang bersama oleh jahitan rajut lungsin yang ringan. Kain ini digunakan sebagai pengukuh dalam komposit bertetulang gentian untuk bilah turbin angin, struktur pesawat terbang, bot, dan komponen automotif. Oleh kerana gentian pengukuh kekal lurus (tidak berkedut seperti kain tenunan), kain rajut lungsin multiaxial memberikan sifat mekanikal yang lebih tinggi bagi setiap unit berat berbanding pengukuh tenunan. Benang boleh terdiri daripada gentian kaca, gentian karbon, atau aramid (Kevlar).
Mewarnakan dan siapkan kain rajutan lusi
Mewarnakan dan siapkan kain rajutan lusi
Kain rajutan lusi diwarnakan dan diproses akhir pada peralatan yang sama digunakan untuk kain tenunan — mesin celup jet, rangka stenter, dan kalender. Walau bagaimanapun, kain rajutan lusi memerlukan kawalan ketegangan yang teliti semasa pemprosesan basah kerana ia lebih boleh regang berbanding kain tenunan dan boleh herot secara kekal jika ditarik berlebihan. Penetapan haba pada stenter pada suhu 180–200°C menstabilkan dimensi rajutan lusi poliester dan nilon. Bagi bulu fleece bersikat (produk rajutan lusi utama), permukaan kain dinaikkan pada mesin pengusik — penggulung berwayar berputar menarik gelung gentian ke permukaan, menghasilkan timbul lembut dan penebat bagi jaket dan selimut fleece.
Memahami ekonomi kniting warp
Memahami ekonomi kniting warp
Kelebihan kelajuan kniting warp berbanding teknologi pembentukan fabrik yang lain adalah ketara. Satu mesin tricot Karl Mayer HKS 3-1 yang beroperasi pada 3,500 courses seminit dengan gauge 28 jarum setiap inci merentasi 130 inci menghasilkan kira-kira 500–600 meter persegi fabrik sejam. Sebuah mesin tenun yang setara (rapier, 600 picks seminit, lebar 130 inci) menghasilkan kira-kira 40–60 meter persegi sejam. Kniting warp adalah 10 kali lebih pantas. Pertukarannya ialah fleksibiliti: menukar struktur fabrik memerlukan penukaran rasuk warp dan susunan guide bar, satu proses yang mengambil masa berjam hingga berhari, berbanding minit bagi mesin kniting weft. Kniting warp unggul dalam pengeluaran berjumlah tinggi bagi fabrik piawai.
Memahami kedudukan kniting lusi dalam teknologi tekstil
Memahami kedudukan kniting lusi dalam teknologi tekstil
Kniting lusi menduduki kedudukan unik di antara tenunan dan kniting pakan. Ia menghasilkan fabrik lebih pantas daripada kedua-duanya, dengan sifat yang boleh meniru kedua-duanya — stabil dan terkawal dimensinya seperti fabrik tenun, namun kenyal dan selesa dipakai seperti fabrik kniting. Evolusi teknologi ini daripada kawalan corak mekanikal (rantai gelung) kepada Jacquard elektronik (kawalan jarum individu) telah memperluas keupayaannya daripada tricot pakaian dalam ringkas kepada tekstil teknikal kompleks untuk komposit aeroangkasa. Karl Mayer, pengeluar yang dominan, terus mendorong kelajuan dan keupayaan — mesin terkini menggabungkan pemantauan kualiti atas mesin, penyelenggaraan ramalan, dan reka bentuk corak digital. Kniting lusi mewakili pendekatan terdekat industri tekstil kepada pembuatan proses berterusan — pengoptimuman tanpa henti prinsip pembentukan gelung yang telah memacu jentera tekstil sejak stocking frame William Lee pada 1589.
Bahan
1- 2 kgPemegang Tempat
Bahan Blueprint Bersambung
The Rapier Loom — Shuttleless Weaving That Ended 200 Years of Shuttle Technology
oleh Tex
Tekstil & Kulit
Knitting a Flat Swatch on Two Needles — The Knit Stitch and Garter Stitch
oleh Tex
Tekstil & Kulit
The Jacquard Mechanism — Punch Card Programmable Pattern Weaving
oleh Tex
Tekstil & Kulit
Blueprint ini membuat
Blueprint berkaitan
Blueprint ini berkongsi pengetahuan — teknik, bahan atau prinsip
CC0 Domain Awam
Blueprint ini dikeluarkan di bawah CC0. Anda bebas menyalin, mengubah, mengedar, dan menggunakan karya ini untuk sebarang tujuan, tanpa meminta kebenaran.
Sokong Pembuat dengan membeli produk melalui Blueprint mereka di mana mereka memperoleh Komisen Pembuat ditetapkan oleh Penjual, atau cipta iterasi baru Blueprint ini dan sertakan ia sebagai sambungan dalam Blueprint anda sendiri untuk berkongsi hasil.