SINING
BEAUTY AT WELLNESS
CRAFTS
KULTURA AT KASAYSAYAN
LIBANGAN
KAPALIGIRAN
PAGKAIN AT INUMIN
REVERSE ENGINEERING
AGHAM
ISPORTS
TEKNOLOHIYA
MGA WEARABLE
Isinalang

Pagpapalabas ng Aluminyo: Mga Bar, Tubo at Profile
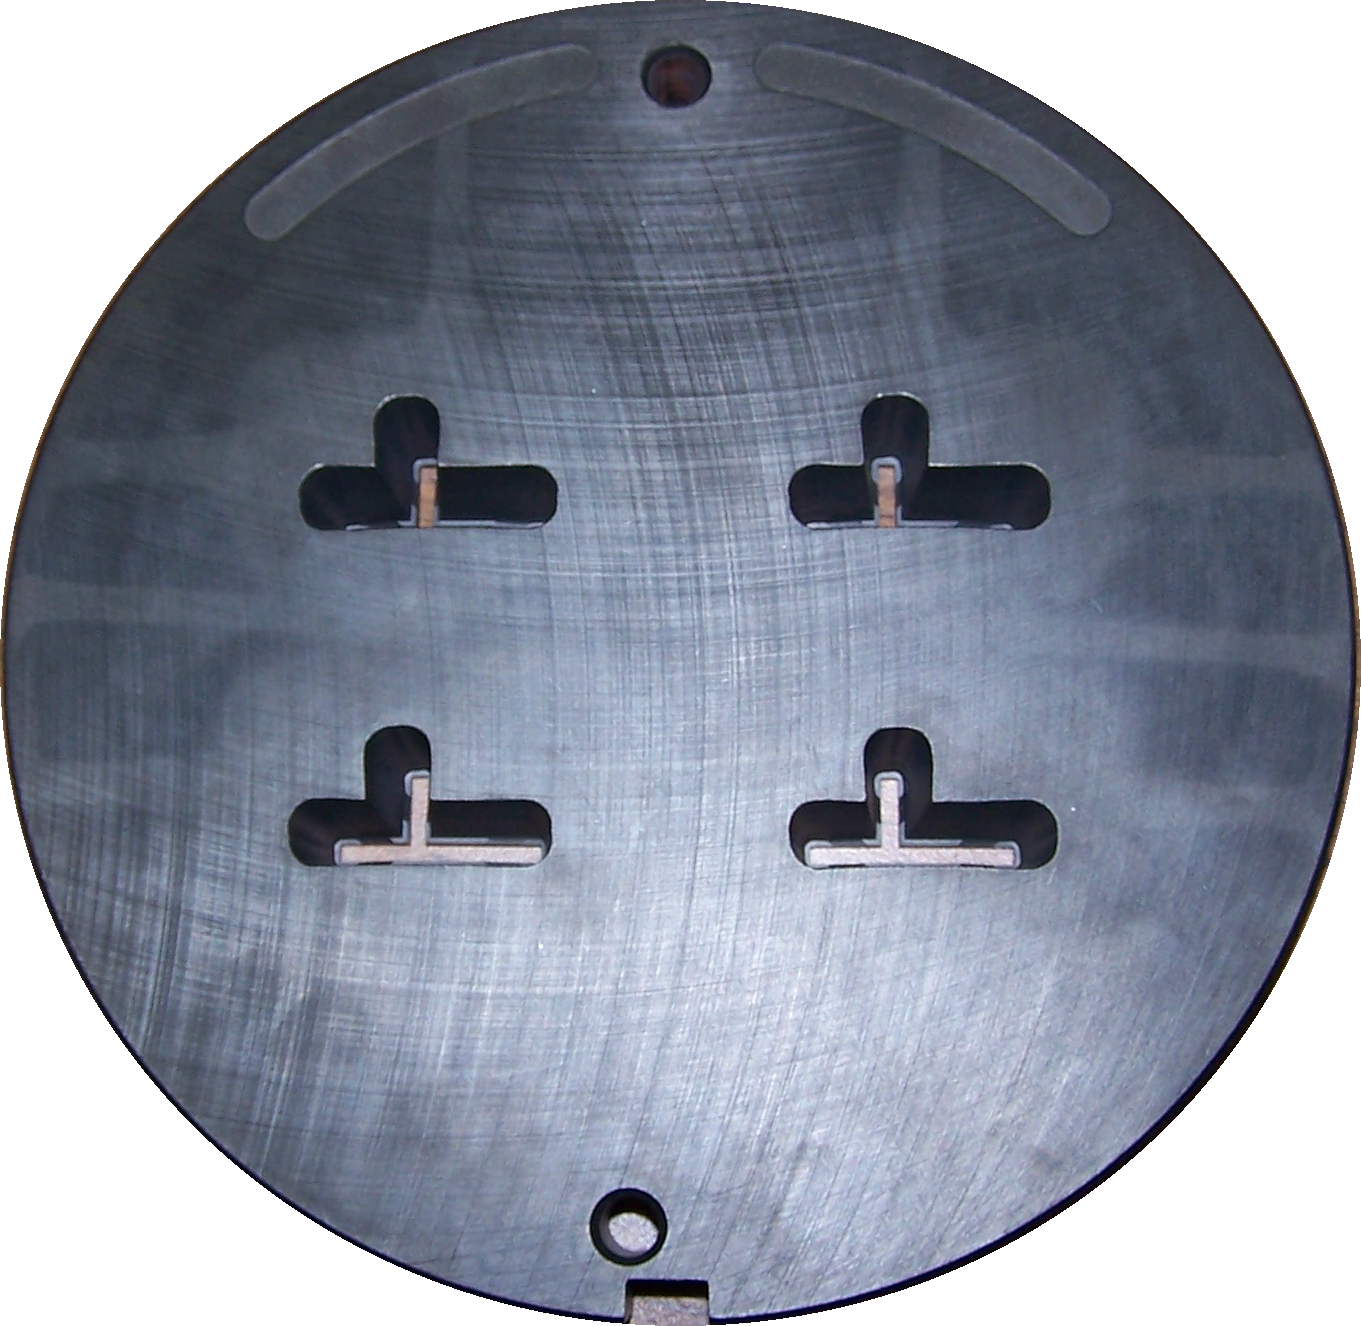
Halos bawat aluminum bar, tubo, angle at T-slot profile ay ginagawa sa pamamagitan ng extrusion: ang silindro ng aluminyo, ang billet, ay pinainit sa humigit-kumulang 350–500 °C, inilalagay sa isang makapal ang pader na lalagyan at itinutulak ng ram sa pamamagitan ng bakal na die na ang bukana ay kapareho ng hugis ng produkto, tulad ng toothpaste na lumalabas sa tubo. Ang mga press ay mula humigit-kumulang 230 hanggang 11,000 tonelada. Ang mga hollow na hugis tulad ng tubo ay dumadaan sa paligid ng mandrel o sa isang die na naghahati at muling nagdurugtong sa metal. Ang mahabang extrusion ay pinalalamig, hinihila upang maituwid, pinuputol ayon sa haba at, para sa mas matibay na alloy, dumadaan sa heat treatment.
Isa itong prosesong industriyal; ipinapaliwanag nito kung paano ginagawa ang mga stock na binibili ng mga gumagawa.
Abantado
Minuto bawat billet (industriyal)
Mga Tagubilin
1
1
Ihagis at putulin ang mga billet
Ihagis at putulin ang mga billet
Ang mga aluminum ingot ay muling tinutunaw kasama ang mga alloy additive at hinuhulma bilang mahahabang bilog na log, pagkatapos ay sinisimento upang maging mga billet.
Mga materyales para sa hakbang na ito:
 Bareta ng aluminyo100 kg
2
2
Painitin ang billet
Painitin ang billet
Ang bawat billet ay pinapainit sa humigit-kumulang 350–500 °C, sapat ang lambot para dumaloy ngunit malayo pa sa punto ng pagkatunaw.
Mga kailangang kasangkapan:
 Pugon ng pagpapalambot
3
3
Ilagay at itulak
Ilagay at itulak
Ang billet ay inilalagay sa press container sa harap ng die; itinutulak ito ng ram sa pamamagitan ng presyong sampu hanggang daan-daang megapascal. Ang bukana ng die ang nagtatakda ng profile.
Mga kailangang kasangkapan:
 Hidrolikong pisaan para sa extrusion
 Die ng extrusion
4
4
Palamig at iunat
Palamig at iunat
Ang profile ay inilalabas sa isang mesa, pinapalamig ng hangin o tubig, at pagkatapos ay hinahawakan sa magkabilang dulo at iniuunat nang tuwid.
5
5
Putulin at gamutin
Putulin at gamutin
Ito ay pinuputol ayon sa haba; ang mga heat-treatable na haluang metal ay pagkatapos pinatatanda hanggang sa buong lakas.
Mga kailangang kasangkapan:
Pugon ng pagpapalambot6
6
Suriin ang profile
Suriin ang profile
Ang mga seksyon ay sinusukat batay sa mga dimensyon at tolerance ng drowing.
Mga kailangang kasangkapan:
 Digital na Kalibrador 6 Pulgada
Mga Materyales
1- 100 kgPlaceholder
Mga Kinakailangang Kasangkapan
4- Placeholder
- Placeholder
- Placeholder
- Placeholder
Ang blueprint na ito ay gumagawa ng



Kaugnay na Blueprint
Ang mga blueprint na ito ay nagbabahagi ng kaalaman — mga teknik, materyales, o prinsipyo

CC0 Pampublikong Domain
Ang blueprint na ito ay inilabas sa ilalim ng CC0. Malaya kang kumopya, magbago, mamahagi, at gumamit nang walang pahintulot.
Suportahan ang Maker sa pamamagitan ng pagbili ng mga produkto sa kanilang Blueprint Komisyon ng Maker itinakda ng mga Vendor, o lumikha ng bagong bersyon ng Blueprint na ito at isama bilang koneksyon sa iyong Blueprint upang ibahagi ang kita.