
Pakikipagtulungan
SINING
BEAUTY AT WELLNESS
CRAFTS
KULTURA AT KASAYSAYAN
LIBANGAN
KAPALIGIRAN
PAGKAIN AT INUMIN
REVERSE ENGINEERING
AGHAM
ISPORTS
TEKNOLOHIYA
MGA WEARABLE
Paggawa ng Salamin para sa Bintana Gamit ang Paraan ng Crown Glass — Pag-ikot ng Tinunaw na Salamin upang Maging Patag na mga Plaka
English
Forge

Nilikha ni

Forge

26. Mayo 2026NO
88
0
0
2
0

Paggawa ng Salamin para sa Bintana Gamit ang Paraan ng Crown Glass — Pag-ikot ng Tinunaw na Salamin upang Maging Patag na mga Plaka

Ang paraan ng crown glass ang pangunahing teknik sa paggawa ng patag na salamin para sa bintana mula sa panahong medyebal hanggang sa unang bahagi ng ika-19 na siglo. Kumukuha ang isang glassblower ng tinunaw na soda-lime glass sa isang blowpipe, hinihipan ito upang maging guwang na sphere, inililipat sa isang pontil rod, binubuksan ang sphere sa dulo ng blowpipe, at pagkatapos ay mabilis na pinapaikot ang bukas na sisidlan. Pinapatag ng centrifugal force ito bilang malaking pabilog na disk na tinatawag na 'crown' o 'table,' karaniwang 1.0–1.5 metres ang lapad. Kapag na-anneal at lumamig na, pinuputol ang mga hugis-parihabang plaka mula sa disk. Ang katangiang bull's-eye sa gitna — ang pontil mark kung saan nakakabit ang rod — ay tanda ng mga makasaysayang bintanang crown glass.

Abantado
6-8 oras (kasama ang annealing)

Mga Tagubilin

1

Ihanda ang glass furnace

Painitin ang glass furnace hanggang sa working temperature na humigit-kumulang 1100°C. Dapat mapanatili ng furnace ang tuloy-tuloy na init sa loob ng ilang oras. Ang hiwalay na annealing oven (lehr) ay dapat i-pre-heat hanggang sa humigit-kumulang 500°C.

Mga kailangang kasangkapan:

Hurnong ladrilyoHurnong ladrilyo
Sipit ng apoy na mahaba ang hawakanSipit ng apoy na mahaba ang hawakan
2

Lagyan ng batch ang crucible

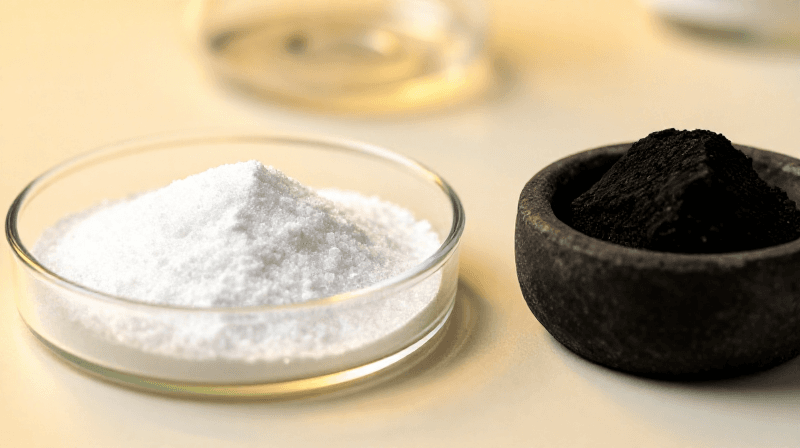
Punuin ang isang refractory crucible sa loob ng pugon ng paunang hinalong soda-lime glass batch: humigit-kumulang 60% silica sand, 25% soda ash, at 15% dinurog na limestone ayon sa bigat. Hayaang ganap na matunaw ang batch sa loob ng 4-6 na oras.

Mga materyales para sa hakbang na ito:
Buhangin ng KuwarsoBuhangin ng Kuwarso3 kg
Karbonatong Sodyo (abo ng soda)Karbonatong Sodyo (abo ng soda)1.25 kg
Karbonatong Kalsyo - Dinurog na ApogKarbonatong Kalsyo - Dinurog na Apog750 g

Mga kailangang kasangkapan:

Krisol na Luwad na Matibay sa ApoyKrisol na Luwad na Matibay sa Apoy
3

Pinong-pinuhin ang tunaw na salamin

Hayaang manatili ang tinunaw sa buong temperatura nang 1-2 oras pagkatapos matunaw. Ang mga bula ng gas ay umaakyat sa ibabaw at nakatakas. Haluin paminsan-minsan gamit ang steel rod upang maging homogeneous ang tinunaw. Handa na ang salamin kapag dumadaloy ito nang maayos mula sa rod sa tuloy-tuloy na sinulid nang walang nakikitang bula.
4

Kumuha ng salamin sa blowpipe

Painitin muna ang dulo ng bakal na blowpipe sa bibig ng hurno. Ipasok ang pipe sa crucible at dahan-dahang paikutin upang makakuha ng simetrikong bola ng tunaw na salamin (ang 'gather') na may sukat na halos kasing laki ng malaking dalandan. Hilahin palabas at igulong sa marver upang pantay ang hugis.

Mga kailangang kasangkapan:

Tubong panghihip ng salaminTubong panghihip ng salamin
5

Hipan ang unang bula

Humihip ng maikli at kontroladong hangin sa pamamagitan ng tubo upang mapalaki ang kumpol ng salamin na maging guwang na sphere na may diyametro na humigit-kumulang 20-25 cm. Panatilihing umiikot ang tubo upang maiwasan ang paglubog ng malambot na salamin. Painitin muli sandali sa bibig ng hurno (ang 'glory hole') kung tumigas ang salamin.
6

Ipahid at hubugin ang sphere

I-roll ang napalobong sphere sa patag na bakal o batong marver upang mapantay ang kapal ng pader. Dapat na pantay at manipis ang mga pader — mga 2-3 mm. Initin muli at hipan ulit kung kinakailangan upang maabot ang tamang laki.

Mga kailangang kasangkapan:

Losang granitoLosang granito
7

Ikabit ang pontil rod

Kumuha ng maliit na tipak ng mainit na salamin sa dulo ng bakal na pontil rod. Idiin ito nang mahigpit sa ibaba ng hinipan na sphere (ang panig na nasa tapat ng blowpipe). Hayaan itong dumikit nang matibay. Dapat nasa eksaktong gitna ang pontil — iikot ang disc sa axis na ito.

Mga kailangang kasangkapan:

Baras na pontilBaras na pontil
8

Basagin ang blowpipe

Maglagay ng isang patak ng tubig o idampi ang basang bakal sa salamin kung saan ito nagtatagpo sa blowpipe. Ang thermal shock ay lumilikha ng malinis na bitak sa paligid ng leeg. Dahan-dahang tapikin ang pipe at maghihiwalay ang sphere, na ngayon ay hawak na lamang ng pontil rod. Ang butas kung saan ikinabit ang blowpipe ay nakaharap palabas.
9

Initin muli ang bukas na sphere

Hawakan ang pontil na may bukas na sphere sa bunganga ng hurno, habang tuloy-tuloy na umiikot. Ang salamin ay dapat maging pantay na malambot at nagniningning — humigit-kumulang 800-900°C. Ang bukana ay magsisimulang bahagyang lumawak dahil sa grabidad at init.
10

I-flash ang crown — ikutan para patagin

Ito ang kritikal na hakbang. Mabilis na ikutan ang pontil rod habang hawak ang bukas na sisidlan malapit sa bibig ng hurno. Ang centrifugal force ay humihila ng lumambot na salamin palabas, at mabilis na lumalawak ang bukana. Ang sphere ay bumubukas bilang isang malaki at patag na disc — ang 'crown' o 'table' — karaniwang 1.0-1.5 metro ang diyametro. Nananatiling nakakabit ang disc sa pontil sa gitna nito.
11

Kontrolin ang kapal ng disc

Patuloy na paikutin nang tuloy-tuloy, inaayos ang anggulo at bilis upang manatiling patag at pantay ang disc. Kung lumamig at lumapot ang mga gilid, saglit itong painitin muli sa bunganga ng pugon. Ang natapos na disc ay dapat na 2-3 mm ang kapal sa halos buong ibabaw nito, bahagyang mas makapal malapit sa sentrong bull's-eye.
12

Basagin ang pontil

Kapag ang disc ay naabot na ang buong laki at tumitigas na, maglagay ng basang bakal o patak ng tubig sa punto ng pontil. Malinis na humihiwalay ang disc, na nag-iiwan ng nakataas na bukol sa gitna — ang natatanging marka na 'bull's-eye'.
13

Ilipat sa annealing oven

Ilagay ang mainit na disc sa isang paunang pinainit na annealing oven (lehr) na may temperaturang humigit-kumulang 500°C gamit ang mahabang hawakang pala o kahoy na sagwan. Dapat dahan-dahan at pantay ang paglamig ng disc upang maiwasan ang thermal stress at pagbitak.
14

Patigasin nang dahan-dahan sa loob ng 12-24 oras

Dahan-dahang babaan ang temperatura ng lehr — hindi lalampas sa 20-30°C kada oras sa kritikal na saklaw (500-350°C), pagkatapos ay maaari na itong lumamig nang mas mabilis. Ang buong annealing cycle ay tumatagal ng 12-24 oras depende sa kapal ng disc. Huwag buksan ang oven sa panahong ito.
15

Siyasatin ang na-anneal na disc

Alisin ang ganap nang pinalamig na disc mula sa oven. Itapat ito sa liwanag at siyasatin kung may mga bitak, bula, o hindi pantay na kapal. Ang crown glass ay may katangiang bahagyang pagkukulot at makinang na ibabaw kumpara sa modernong float glass. Ang sentro ng bull's-eye ay mas makapal at hindi gaanong transparent.
16

Markahan at putulin ang mga parihabang pane

Ilatag ang disc sa patag at may padding na ibabaw. Gamit ang diamond scriber o glass-cutting wheel, markahan ang mga tuwid na linya upang hatiin ang disc sa mga parihabang pane. Putulin mula sa panlabas na singsing papasok — ang pinakalabas na mga pane ang pinakamalinaw at pinakapantay. Ang sentro ng bull's-eye ay karaniwang pinakamurang grado, ginagamit sa mga bintanang hindi gaanong nakikita.

Mga kailangang kasangkapan:

Panggurit na DiyamantePanggurit na Diyamante
17

I-snap at i-dress ang mga pane

Ilagay ang na-score na salamin sa ibabaw ng gilid ng workbench at pindutin nang mahigpit pababa upang mag-snap sa kahabaan ng score line. Linisin ang anumang magaspang na gilid sa pamamagitan ng pagkagat-kagat gamit ang grozing pliers — mga flat-jawed pliers na nagtatanggal ng maliliit na piraso ng salamin.

Mga kailangang kasangkapan:

Plais na panggigil ng salaminPlais na panggigil ng salamin
18

Markahan at itabi ang mga tapos na pane

Ayusin ang mga pinutol na pane ayon sa linaw at laki. Ang mga pinakalabas na pane na may pinakakaunting kurba ang pinakamataas ang grado. Patayuing salansanan na may papel o telang pampaghiwalay upang maiwasan ang pagkakamot. Ang mga crown glass pane ay handa na ngayon para ikabit sa mga frame ng bintana.

Mga Materyales

5

Mga Kinakailangang Kasangkapan

8

Ang blueprint na ito ay gumagawa ng

CC0 Pampublikong Domain

Ang blueprint na ito ay inilabas sa ilalim ng CC0. Malaya kang kumopya, magbago, mamahagi, at gumamit nang walang pahintulot.

Suportahan ang Maker sa pamamagitan ng pagbili ng mga produkto sa kanilang Blueprint Komisyon ng Maker itinakda ng mga Vendor, o lumikha ng bagong bersyon ng Blueprint na ito at isama bilang koneksyon sa iyong Blueprint upang ibahagi ang kita.

Talakayan

(0)

Mag-login upang sumali sa talakayan

Naglo-load ng mga komento...