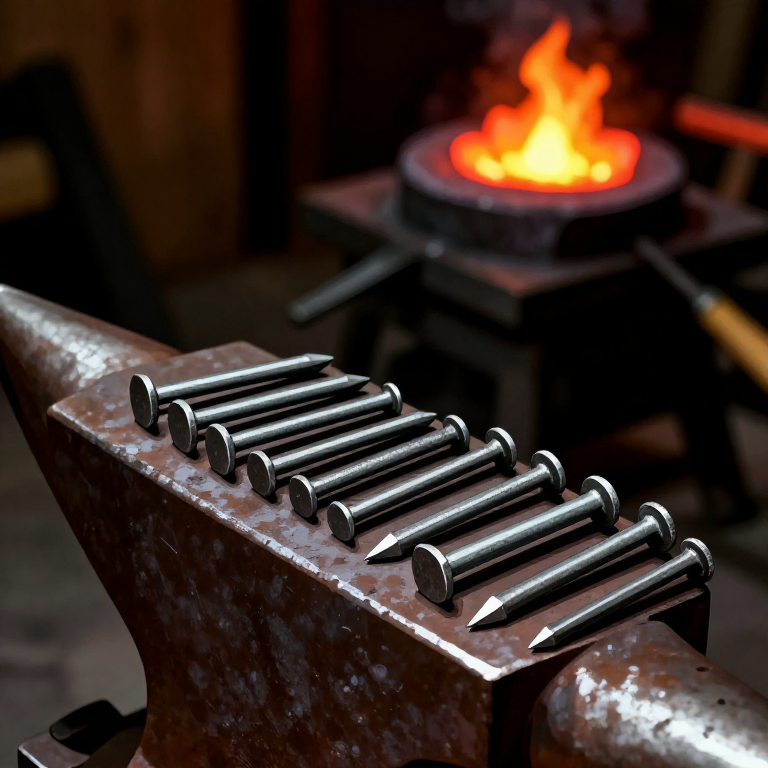

Greek Iron Nail — Pagpapanday ng mga Pinukpok na Bakal na Pako
Mga Tagubilin
Painitin ang Iron Rod sa Forge
Painitin ang Iron Rod sa Forge
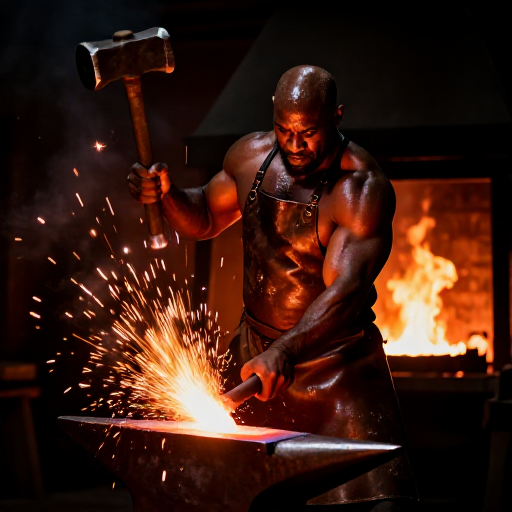
Ilagay ang dulo ng wrought iron o mild steel rod sa forge at painitin ito hanggang sa maging maliwanag na dilaw-kahel na kulay, humigit-kumulang 900-1050 degrees Celsius. Sa temperaturang ito, nagiging lubhang plastik ang bakal at maaari itong hubugin sa pamamagitan ng medyo magagaang hampas ng martilyo. Dapat pagtrabahuhin ang bakal nang mainit: hindi tulad ng bronse, na maaaring hampasin nang malamig at pahinain sa pamamagitan ng annealing, ang bakal sa temperatura ng silid ay masyadong matigas at malutong para sa mabisang paghubog. Ang pag-ampon ng mga Greek sa teknolohiya ng bakal (nagsimula noong humigit-kumulang 1050-900 BCE) ay nagmarka ng malaking pagbabago sa teknolohiya, dahil ang iron ore ay mas marami kaysa tanso at lata ngunit nangangailangan ng mas mataas na temperatura ng hurno at mas sopistikadong teknik ng pagtunaw. Ang unang bakal ng mga Greek ay ginawa sa maliliit na bloomery furnace na nagbunga ng mga malambot na masa ng wrought iron na halo-halo sa slag.
Mga materyales para sa hakbang na ito:
 Plantsang Malambot na Asero50-60 cm cm
 Uling na Dinurog3-5 kg kg
Mga kailangang kasangkapan:
 Pandayan
 Palihan
 Martilyong Pampanday
 Sipit ng Panday
 Panghulma ng ulo ng pako
 Pagsasanay sa henetika ng populasyon ni Hardy-Weinberg
Hilahin at Patulisin ang Tangkay ng Pako
Hilahin at Patulisin ang Tangkay ng Pako
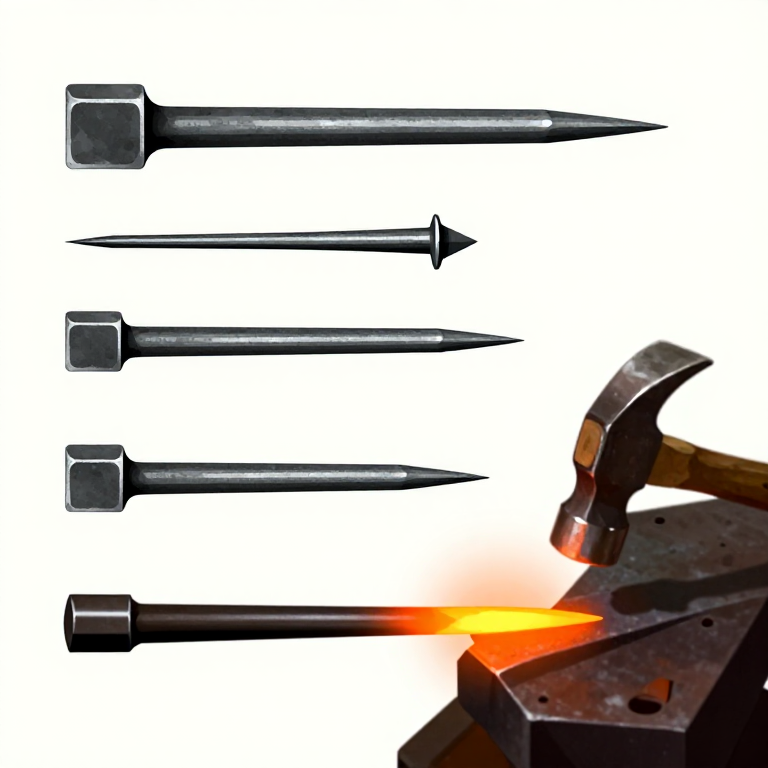
Alisin ang kumikinang na baras mula sa pandayan gamit ang sipit at ilagay ito sa yunan. Pukpukin ang pinainit na bahagi upang hilahin ito palabas (pahabain) habang pinapatulis ito sa dulo. Unahin ang dalawang magkatapat na mukha, pagkatapos ay paikutin ng 90 degrees at patulisin ang iba pang dalawang mukha, upang makalikha ng parisukat na seksyong pagpapatulis. Ang tapos na tangkay ng pako ay dapat unti-unting lumiit nang pantay mula humigit-kumulang 6 mm na parisukat sa dulong ulo hanggang sa matulis na dulo sa haba na 4-8 cm, depende sa nais na laki ng pako. Magtrabaho nang mabilis habang mainit pa ang bakal. Mayroon kang humigit-kumulang 30-60 segundo ng oras ng pagtatrabaho bago lumamig ang metal sa ibaba ng temperatura ng pandayan at kailangang painitin muli. Ibalik ang baras sa pandayan kung kinakailangan.
Putulin ang Pako mula sa Baras
Putulin ang Pako mula sa Baras
Initin muli ang bakal at ipwesto ang baras sa ibabaw ng hardy (isang kagamitang pamputol na nakakabit sa butas ng hardy ng yunque) sa puntong nais mong paghiwalayin ang pako mula sa orihinal na baras — mag-iwan ng humigit-kumulang 5-8 mm na dagdag na materyal sa itaas ng hiwa para sa paghubog ng ulo. Ihampas ang baras sa gilid ng hardy upang putulin ng humigit-kumulang tatlong-kapat ang lalim, pagkatapos ay baliin ang pako upang matanggal sa pamamagitan ng pagyuko. Bilang alternatibo, gumamit ng mainit na pamputol na pait na nakahawak sa baras habang may katulong na humahampas. Dapat malinis ang hiwa at nakaposisyon upang ang natitirang tuod sa itaas ng shank ay sapat na mapalapad (ma-upset) bilang ulo ng pako.
Hubugin ang Ulo ng Pako
Hubugin ang Ulo ng Pako
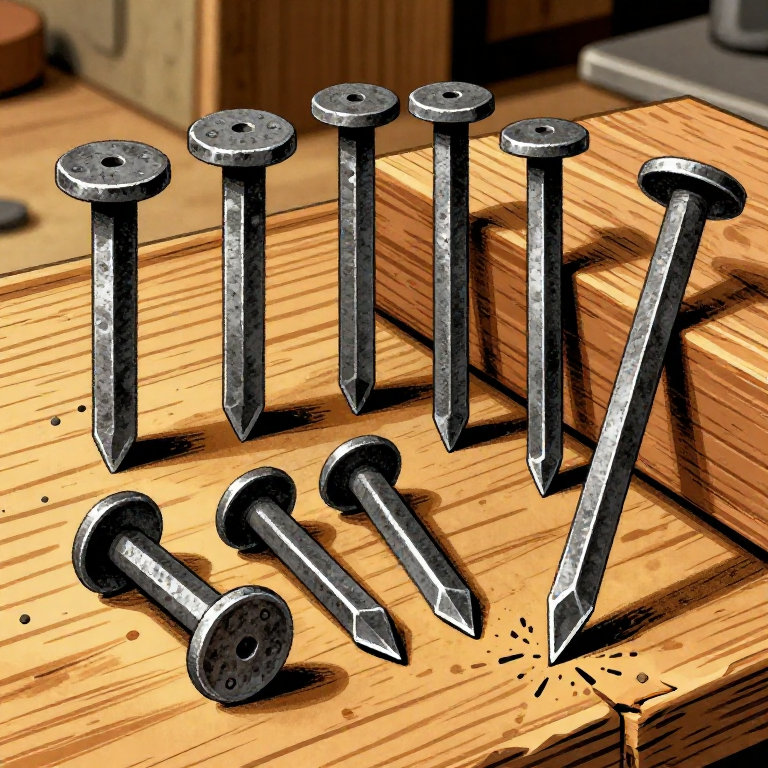
Painitin muli ang dulo lamang ng ulo ng pako hanggang maging dilaw ang init. Ipasok ang pako nang nakaturo ang dulo sa tapered na butas sa nail header (isang makapal na metal na plato na may countersunk na butas na sumusuporta sa pako habang hinuhubog ang ulo). Dapat lumabas ang shank sa butas, na ang materyal ng ulo lamang ang nakikita sa itaas. Hampasin nang mariin ang nakausling tuod gamit ang patag na mukha ng martilyo upang i-upset (ikalat) ito palabas, na bumubuo ng patag, bilog o parisukat na ulo. Tinatawag itong heading. Maaaring kailanganin ang dalawa o tatlong init upang mabuo ang maayos na hugis ng ulo. Dapat mas malapad ang ulo kaysa sa shank ng hindi bababa sa 3-4 mm sa lahat ng panig upang magbigay ng lakas ng pagkapit kapag itinutulak sa kahoy. Ang rose-head na mga pako (may bahagyang nakaumbok at may facet na ulo) ang pinakakaraniwang anyo noong unang panahon.
Patigasin at Subukin ang Tapos na Pako
Patigasin at Subukin ang Tapos na Pako
Kapag nabuo na ang ulo, patigasin ang pako sa tubig upang lumamig ito. Ang mga pakong gawa sa wrought iron ay hindi kailangang i-heat-treat tulad ng mga kasangkapang bakal — ang mababang carbon content ng wrought iron ay nangangahulugang hindi ito tumitigas nang malaki kapag pinatigas sa tubig. Ang tapos na pako ay dapat may tuwid, pantay na pagnipis na katawan na may matalas na dulo at patag, maayos ang pagkakabuo na ulo. Subukin sa pamamagitan ng pagpasok nito sa isang piraso ng malambot na kahoy — dapat itong pumasok nang tuwid nang hindi nayuyuko, at ang ulo ay dapat nakapatong nang patag o bahagyang nasa ibaba ng ibabaw ng kahoy. Ang isang bihasang panday ay makakagawa ng 200-400 pako bawat araw. Ang mga pakong hinubog sa kamay ay isang mahalagang kalakal noong sinaunang panahon — ang paggawa ng barko lamang ay kumonsumo ng napakaraming dami. Ang Athenian trireme (barkong pandigma) ay nangangailangan ng libu-libong pako at bolt na tanso at bakal upang ikabit ang tabla ng katawan nito, at ang mga naval arsenal ay nagpapanatili ng malalaking imbak ng pako bilang estratehikong materyales.
Mga Materyales
3- 50-60 cm cmPlaceholder
- 3-5 kg kgPlaceholder
- 50-60 cm pirasoPlaceholder
Mga Kinakailangang Kasangkapan
8- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
Ang blueprint na ito ay gumagawa ng
CC0 Pampublikong Domain
Ang blueprint na ito ay inilabas sa ilalim ng CC0. Malaya kang kumopya, magbago, mamahagi, at gumamit nang walang pahintulot.
Suportahan ang Maker sa pamamagitan ng pagbili ng mga produkto sa kanilang Blueprint Komisyon ng Maker itinakda ng mga Vendor, o lumikha ng bagong bersyon ng Blueprint na ito at isama bilang koneksyon sa iyong Blueprint upang ibahagi ang kita.