
Paghulma ng mga Kasangkapang Tanso — Paghubog ng Unang Metal
Mga Tagubilin
Kinakailangan: Pagtunaw ng Tanso
Kinakailangan: Pagtunaw ng Tanso
Kailangan mo ng copper ingots mula sa pagtunaw. Kumpletuhin muna ang blueprint na ito:
Paunang Blueprint
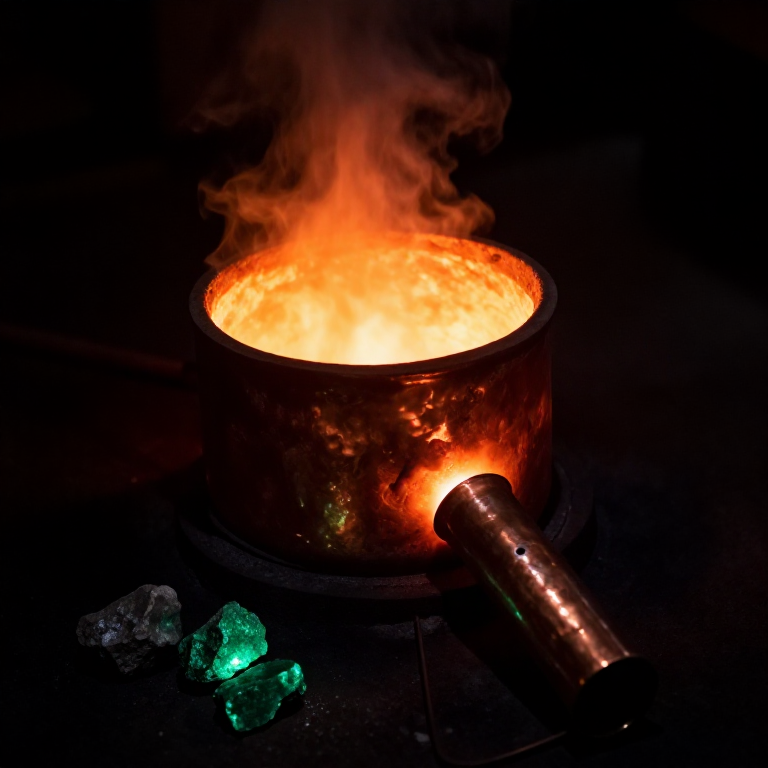
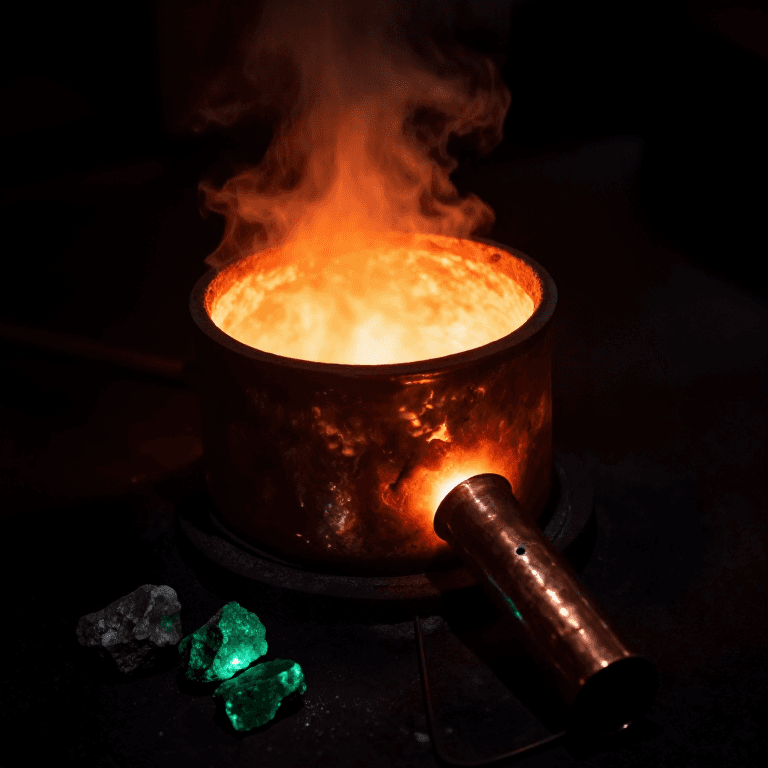
Smelting Copper from Malachite — The Birth of Metallurgy
Mga materyales para sa hakbang na ito:
Mga kailangang kasangkapan:
 Pugon
 Sipit ng Krisol
 Martilyong bilog ang isang ulo
 Palihan
 Papel de Liha
 Kahong panghulma na naiaayos
Paggawa ng Molde
Paggawa ng Molde
Open Mold Casting (Pinakasimpleng Pamamaraan)
Ang pinakaunang paraan ng paghuhulma: ukitin ang hugis ng iyong kagamitan sa patag na bato o siksik na buhangin, ibuhos ang tinunaw na tanso, at hayaang tumigas.
Stone Mold
- Maghanap ng isang piraso ng soapstone o sandstone — sapat na lambot para ukitin, at lumalaban sa init.
- Ukitin ang profile ng iyong kagamitan sa patag na ibabaw, 1-2cm ang lalim. Para sa simpleng ulo ng palakol, ukitin ang hugis trapezoid.
- Ukitin ang pouring channel mula sa gilid papunta sa lukab ng molde.
- Pakinisin ang lukab — ang magaspang na ibabaw ay nagreresulta sa magaspang na casting.
- Painitin nang maaga ang molde malapit sa kiln bago magbuhos. Malamig na molde = maagang pagtigas = hindi kumpletong punô.
Two-Part Mold (Advanced)
Para sa mas makapal na kagamitan (ulo ng palakol, pait), kailangan ng dalawang-bahaging molde:
- Ukitin ang kalahati ng hugis ng kagamitan sa bawat isa sa dalawang bato
- Ihanay ang mga ito gamit ang registration marks (mga uka na nagkakabit)
- Itali nang magkasama gamit ang basang luwad o lubid
- Magbuhos sa pamamagitan ng butas sa itaas
Ito ang pamamaraang ginamit para sa tansong palakol ni Ötzi — isang patag na palakol na inihulma sa dalawang-bahaging batong molde, pagkatapos ay pinukpok nang malamig upang mabuo ang huling talim.
Mga materyales para sa hakbang na ito:
 Luwad5 kg
Mga kailangang kasangkapan:
Kahong panghulma na naiaayosPagtunaw at Pagbuhos
Pagtunaw at Pagbuhos
Pagtunaw ng Tanso
- Ilagay ang mga piraso ng tanso sa crucible. Punuin nang maluwag — lumalawak ang tanso kapag pinainit.
- Ilagay ang crucible sa kiln, napapaligiran ng uling.
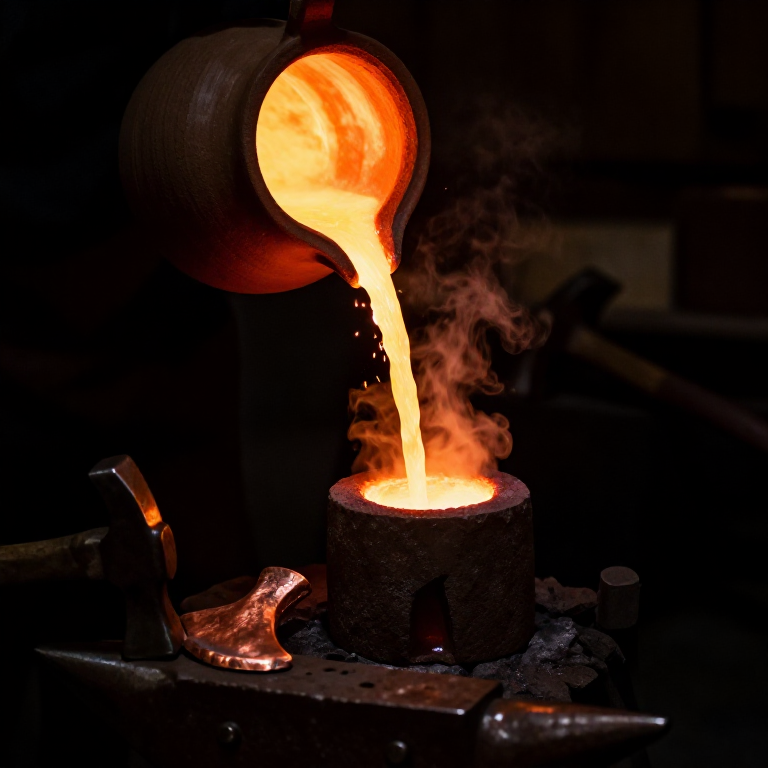
- Painitin hanggang sa buong temperatura gamit ang bellows. Natutunaw ang tanso sa 1085°C.
- Mga senyales ng pagtunaw: nagiging makintab na parang salamin ang ibabaw ng tanso, saka nagiging likido. Huwag painitin nang labis — ang sobrang temperatura ay nagdudulot ng porosity mula sa natunaw na mga gas.
- Tanggalin ang slag (maitim na crust) sa ibabaw gamit ang stick bago magbuhos.
Ang Pagbuhos
- Buhatin ang crucible gamit ang tongs. Galawin nang maayos — ang pag-alog = pagtapon.
- Ibuhos sa isang tuloy-tuloy at matatag na agos papunta sa pouring channel ng mold.
- Punuin nang lubusan ang mold — ang paghinto habang nagbubuhos ay nagdudulot ng cold-shut defects.
- Hayaang tumigas nang natural. Tumitigas ang tanso sa 30-60 segundo para sa maliliit na casting.
- Maghintay ng hindi bababa sa 5 minuto bago alisin sa mold.
Mga materyales para sa hakbang na ito:
 Krisol1 pc
 Pulbos na aktibong uling10 kg
Mga kailangang kasangkapan:
Kahong panghulma na naiaayosPagtatrabaho sa Malamig at Pagtatapos
Pagtatrabaho sa Malamig at Pagtatapos
Pagpapatigas sa Pamamagitan ng Paghampas (Work Hardening)
Ang hinubog na tanso ay medyo malambot. Natuklasan ng mga sinaunang panday na ang paghampas (malamig na pagtatrabaho) ay malaki ang itinataas ang tigas nito — ito ang work hardening, kung saan ang deformasyon ay nagpapasiksik sa istruktura ng kristal.
- Alisin ang hinubog na piraso mula sa molde. Baliin ang pouring sprue.
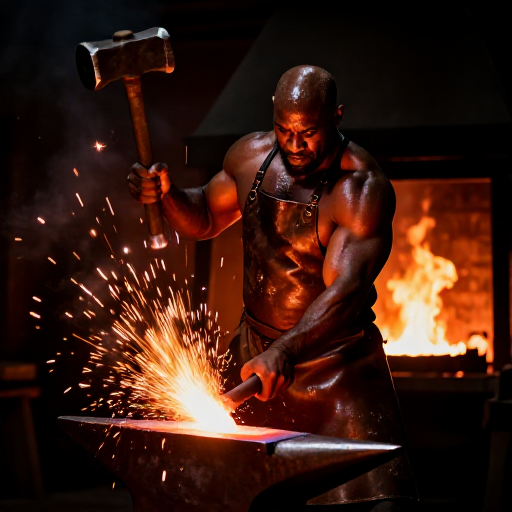
- Hampasin ang kasangkapan sa ibabaw ng yunque/patag na bato. Tumutok sa gilid na gagamitin (talim, ibabaw na pamputol).
- Maghampas sa magkakapatong na galaw mula sa gitna palabas. Paikutin ang piraso nang regular.
- Kapag ang tanso ay naging matigas at malutong (lumalaban sa karagdagang paghampas, nagsisimulang mabitak sa mga gilid), ito ay ganap nang work-hardened.
Annealing (Kung Kinakailangan)
Kung kailangan mong muling hubugin ang isang work-hardened na piraso:
- Painitin ito hanggang pulang-cherry (~600°C) sa hurno
- Patigasin sa tubig (quench)
- Ang tanso ay malambot na muli — maaari mo nang ipagpatuloy ang paghampas
Ang ikot ng init-hampas (anneal → cold work → anneal) ang naging pangunahing teknik sa metalurhiya sa loob ng 3,000 taon.
Pagtatapos
- Gilingin ang gilid na gagamitin sa sandstone upang makabuo ng matalas na talim.
- Pakinisin gamit ang unti-unting pinong abrasive (magaspang na buhangin → pinong buhangin → katad).
Ang Iyong Nagawa
Isang functional na kasangkapang tanso — ngunit malambot ito kumpara sa bato. Mabilis mawalan ng talas ang mga palakol na tanso. Upang makagawa ng tunay na mas mahusay na metal, kailangan mo ng lata — tingnan ang Blueprint 06: Extracting Tin at Blueprint 07: Alloying Bronze.
Mga materyales para sa hakbang na ito:
Luwad5 kgMga kailangang kasangkapan:
Kahong panghulma na naiaayosMga Materyales
5- 1 pirasoPlaceholder
- 5 kgPlaceholder
- Placeholder
- 10 kgPlaceholder
Mga Kinakailangang Kasangkapan
7- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
Mga Materyales ng Nakakonektang Blueprint
CC0 Pampublikong Domain
Ang blueprint na ito ay inilabas sa ilalim ng CC0. Malaya kang kumopya, magbago, mamahagi, at gumamit nang walang pahintulot.
Suportahan ang Maker sa pamamagitan ng pagbili ng mga produkto sa kanilang Blueprint Komisyon ng Maker itinakda ng mga Vendor, o lumikha ng bagong bersyon ng Blueprint na ito at isama bilang koneksyon sa iyong Blueprint upang ibahagi ang kita.