Pakikipagtulungan
SINING
BEAUTY AT WELLNESS
CRAFTS
KULTURA AT KASAYSAYAN
LIBANGAN
KAPALIGIRAN
PAGKAIN AT INUMIN
REVERSE ENGINEERING
AGHAM
ISPORTS
TEKNOLOHIYA
MGA WEARABLE
English

Pagwelding ng Plastik Gamit ang Tunog
Ang Rung 2 ay nagtapos sa pinakamakabuluhang galaw sa disenyo ng moulding: kapag masyadong kumplikado ang isang piyesa para mailabas sa tool, hatiin ito sa dalawa at pagdugtungin pagkatapos. Ang rung na ito ay tungkol sa pagdudugtong.
Ang pandikit ang halatang sagot at kadalasan ay mali — kailangan nito ng panahon para tumigas, ito ay pangatlong materyales sa isang piyesang maaaring gusto mong i-recycle, at sa polyolefins halos hindi ito gumagana. Ang alternatibo ay gawing **iisang piraso** ang dalawang kalahati, na para sa thermoplastic ay nangangahulugang tunawin ang interface at wala nang iba.
Ginagamit ng 1963 patent ni Robert Soloff ang ultrasound: iniuga ang kasukasuan sa 20 kHz at hayaang tunawin ng sariling internal friction ng polymer ang maliit na tatsulok na rib na hinulma sa isang mukha. Ikalimang bahagi ng isang segundo, walang consumables, at weld na kasing-lakas ng parent material.
Abantado
Mga 3 oras
Mga Tagubilin
1
1
Basahin ang claim, at maghanap ng energy director sa totoong mundo
Basahin ang claim, at maghanap ng energy director sa totoong mundo
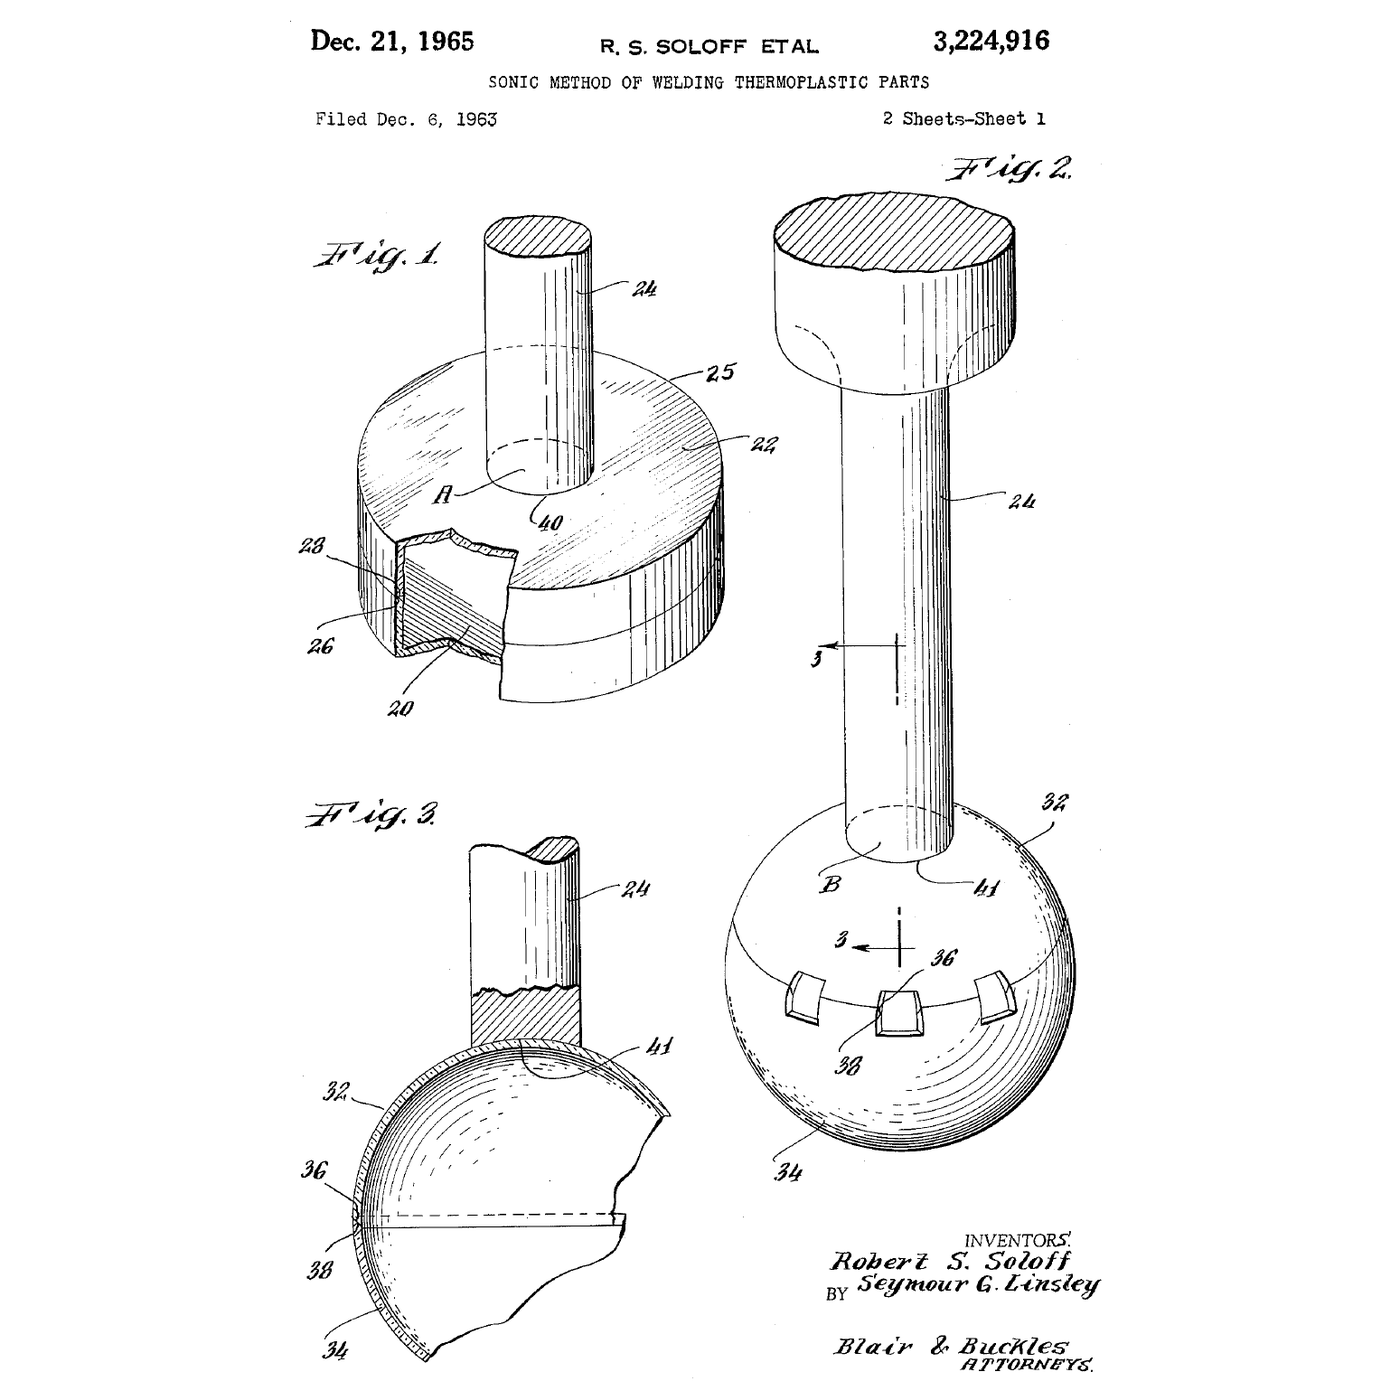
**US 3,224,916**, *Paraan ng sonic sa pagwe-weld ng thermoplastic na mga bahagi*, **Robert S. Soloff** at Seymour G. Linsley, mga assignor sa **Branson Instruments**; isinumite noong **6 Disyembre 1963**, Serial No. 328,500, ipinagkaloob noong **21 Disyembre 1965**; 8 claims, US class 156-73. Expired. Ang drawing sa pahinang ito ay ang sariling sheet 1 ng patent: FIG. 1 ang joint, FIG. 2 ang horn, FIG. 3 ang seksyon.
Ang specification ay tungkol sa *pagwe-weld ng mga assembly ng thermoplastic na bahagi gamit ang* isang *high intensity sonic energy source*, at malinaw ito na ang mga bahagi ay dapat dalhin *sa malapit na magkadikit* at na ang paraan ay sumasaklaw sa *mahirap tunawin na thermoplastic materials* — na siyang kawili-wiling claim, dahil ito mismo ang mga materyales na hindi rin kayang idikit ng glue.
Ngayon, humanap ka ng isa. Hiwain ang murang moulded assembly na hindi mo iniinda na masira — laruan, disposable na hawakan ng razor, katawan ng ballpen, o maliit na housing ng appliance. Tingnan ang mga magkadikit na mukha sa ilalim ng microscope.
Sa welded joint, makikita mo, sa isang mukha lamang, ang isang **maliit na tatsulok na rib** na pumapalibot sa linya ng joint — fraction ng isang millimetre ang taas at kadalasan halos kasing lapad din sa base nito. Iyon ang energy director. Sa bahaging nai-weld na, ito ay magiging patag at ang natunaw na materyales ay lalabas sa magkabilang gilid bilang manipis na bead.
Sukatin ang rib gamit ang microscope at ang calipers. Ipinapakita ng Step 4 kung bakit ganoong laki at hindi iba.
Mga kailangang kasangkapan:
 Mikroskopyong Digital
 Digital na Kalibrador 6 Pulgada
 Kutsilyong Pang-arte
 Salaming pangkaligtasan
2
2
Ikabit ang dalawang bahagi, at alamin kung saan napunta ang enerhiya
Ikabit ang dalawang bahagi, at alamin kung saan napunta ang enerhiya
Kung mayroon kang access sa isang ultrasonic welder — yung gawa sa plastik, hindi sa metal o sa cleaning bath — patakbuhin ito nang maayos. Kung wala, ang hakbang 3 ay nagbibigay ng pamalit sa bench na nagtuturo ng parehong mekanismo.
I-print o hulmahin ang dalawang patag na coupon na may joint face na 40 × 10 mm. Sa isa sa mga ito, maglagay ng tatsulok na energy director na 0.4 mm ang taas at 0.5 mm ang lapad, tumatakbo sa buong haba. Iwanang patag ang kabilang pares para sa paghahambing.
Ihanda ang welder: nakapirming fixture sa ilalim ng mas mababang bahagi, horn na patag sa ibabaw ng itaas na bahagi, at magsimula sa maikling weld time at mababang puwersa. I-weld, pagkatapos ay hilahin nang hiwalay ang joint sa vise gamit ang spring scale at itala ang puwersa at **kung saan ito nabasag**.
Suriin ang tatlong variable, isa-isa, at i-plot ang bawat isa:
- **Weld time** — kung sobrang ikli, hindi pa bumagsak ang director; kung sobrang haba, napipiga palabas ang natunaw at nagugutom ang joint.
- **Puwersa** — kung sobrang kaunti, hindi nananatiling nakadikit ang mga mukha sa buong cycle; kung sobrang dami, nadudurog ang director bago pa matunaw, at nasisira ang shear heating.
- **Amplitude**, kung pinapayagan ng iyong makina.
Ang magandang weld ay nababasag sa **parent material** sa tabi ng joint, hindi sa joint mismo. Halos hindi hahawak ang patag na control, at iyon ang punto ng director.
Ang ultrasonic na kagamitan ay maingay sa paraang minamaliit ng metro — malaking bahagi ng kuryente ay nasa itaas ng pandinig, at ang mga subharmonic ay hindi. Magsuot ng proteksyon sa pandinig, panatilihing malayo ang mga daliri sa landas ng horn, at huwag kailanman hahawakan ang horn na tumatakbo pa.
Mga materyales para sa hakbang na ito:
 Filament na ABS1 piraso
 Pilamentong PLA1 piraso
Mga kailangang kasangkapan:
 Ultrasonikong panghinang ng plastik
 Printer na 3D
 Bais sa Mesang Panggawa
 Panukat ng Puwersa (Timbangang Spring)Mikroskopyong DigitalDigital na Kalibrador 6 Pulgada
 Pananggalang sa pandinig (earmuff, SNR 30 dB)Salaming pangkaligtasan
 Guwantes na Katad Pangtrabaho
 Kuwaderno sa laboratoryo (may kopya)
3
3
Ang mga pamalit sa bangko: friction, solvent, at mainit na talim
Ang mga pamalit sa bangko: friction, solvent, at mainit na talim
Tatlong paraan upang matunaw ang isang interface nang walang ultrasonic stack, bawat isa ay nagtuturo ng ibang bahagi ng iisang ideya. Gawin ang lahat ng tatlo at ihambing ang mga bali.
**Spin welding.** Ikabit ang isang naka-print na cylindrical boss sa drill press, hawakan ang katambal nito sa vise sa ibaba, patakbuhin sa ilang daang rpm at pagdikitin sila. Tinutunaw ng friction ang interface sa loob ng isa o dalawang segundo; itigil ang spindle at panatilihin ang presyon habang tumitigas ito. Ito ang parehong mekanismo ng patent — mekanikal na gawa papunta sa interface — ngunit may pag-ikot sa halip na pag-vibrate. Gumagana lamang ito sa mga bilog na joint, kaya't iyon mismo ang dahilan kung bakit sulit imbentuhin ang ultrasound.
**Solvent welding.** Sa ABS o acrylic, ang solvent cement ay hindi nagdidikit lamang: **tinutunaw** nito ang parehong mukha upang maghalo ang mga chain, at pagkatapos ay sumingaw ito na nag-iiwan ng isang piraso. Ilagay nang kaunti sa parehong mukha, pindutin, i-clamp, at iwanan nang mas matagal kaysa sa tila kinakailangan — ang solvent joint sa loob ng isang oras ay isang bahagi lamang ng panghuling lakas nito. Subukan ang parehong cement sa polypropylene: walang mangyayari, dahil walang karaniwang solvent ang tumatama sa polyolefin. Ang kabiguang iyon ay sulit gawin nang sinadya.
**Hot-plate welding.** Idiin ang parehong mukha sa malinis na mainit na plato na nasa humigit-kumulang 30 °C sa ibabaw ng melt point hanggang mabuo ang bead, alisin, at pagdikitin sila. Magaspang, mabagal, ngunit ito ang gumagawa ng pinakamatibay na joint sa tatlo sa polyethylene at polypropylene — kung paano ikinakabit ang plastic pipe sa ilalim ng lupa.
Putulin silang lahat at tingnan ang mga mukha ng bali sa ilalim ng mikroskopyo. Ang tunay na weld ay nagpapakita ng hinila at parang hibla na polymer; ang nabigong weld ay nagpapakita ng dalawang makinis na mukha na hindi kailanman naging isa.
Ang mga solvent cement ay pabagu-bago at kadalasang nakasasama — fume hood o sa labas, nitrile na guwantes, walang pinagmumulan ng apoy. Ang hot plate ay nananatiling mapanganib nang matagal pagkatapos itong patayin.
Mga materyales para sa hakbang na ito:
Filament na ABS1 pirasoMga kailangang kasangkapan:
 Baradong NakatayoBais sa Mesang Panggawa
 Pang-init na Plato
 Termometrong InfraredMikroskopyong DigitalPanukat ng Puwersa (Timbangang Spring)
 Panukat ng Oras
 Gwantes na NitrileSalaming pangkaligtasan
 Kabinet ng usok (may tubo)
 Pamatay-apoyKuwaderno sa laboratoryo (may kopya)
 Pilyegong polypropylene (A4)
 Lapad na Akriliko
 Solventeng pandugtong ng plastik
4
4
Ano ang ginagawa ng horn, at bakit maliit ang director
Ano ang ginagawa ng horn, at bakit maliit ang director
Naglo-load ng Jupyter notebook…
Mga kailangang kasangkapan:
 Papel na Grap
5
5
Kasaysayan at konteksto
Kasaysayan at konteksto
**Pagkilala.** US 3,224,916, *Sonic method of welding thermoplastic parts*, nina Robert S. Soloff at Seymour G. Linsley, mga assignor sa Branson Instruments; isinampa noong 6 Disyembre 1963, ipinagkaloob noong 21 Disyembre 1965, at nag-expire na. Ang guhit sa pahinang ito ay sa mismong patent.
**Bakit ito mabilis kumalat.** Ang ultrasonic welding ay walang consumables, walang cure time, walang solvent na kailangang hawakan, at walang ikatlong materyal sa bahagi. Ang isang cycle ay ilang bahagi lamang ng isang segundo, kaya akma ito sa assembly line sa bilis ng moulding, at dahil malamig pa ang bahagi pagkatapos, agad itong maaaring hawakan. Halos lahat ng moulded na consumer housing na hindi tinornilyo ay ganito ang pagkakabit.
**Ang energy director ang tunay na imbensyon.** Ang ultrasound na inilapat sa patag na joint ay bahagyang nagpapainit sa lahat at walang napagdidikit; ipinapakita ito ng hakbang 4. Ang pagtutuon ng strain sa maliit na moulded na tatsulok ang nagpapalit ng malawakang problema sa pag-init tungo sa lokal na pagtunaw, at wala itong dagdag na gastos dahil isang beses lamang itong hinuhubog sa tool.
**Paano ito nauugnay sa adhesive rung.** Ang mga adhesive blueprint ng catalogue ay tungkol sa pagdudugtong ng *magkaibang* materyal gamit ang ikatlong sangkap. Ang welding ay kabaligtaran: iisang polymer, walang ikatlong sangkap, at ang joint ay hindi na matutukoy mula sa mga bahagi. Kapag posible ang pareho, nananalo ang welding sa bilis, lakas, at recyclability; nananalo ang adhesive kapag magkaiba ang materyal, kapag kailangang tumakip ng puwang ang joint, o kapag hindi maipipiga nang magkasama ang mga bahagi.
**Tapat na mga limitasyon.** Ang ultrasonic welding ay **para sa thermoplastics lamang** at para sa *parehong* polymer sa magkabilang panig sa halos lahat ng kaso, dahil hindi nagdi-diffuse sa isa't isa ang magkaibang polymer. Kailangan nito ng moulded-in na joint feature, kaya dapat itong idisenyo mula sa simula at hindi maisasama pagkatapos. Ang semi-crystalline na polymer tulad ng polypropylene at nylon ay mas mahirap i-weld kaysa sa amorphous tulad ng ABS, dahil napupunta ang enerhiya sa pagtunaw ng mga kristal sa halip na itaas ang joint sa glass transition. At ang kagamitan ay hindi mura o ligtas, kaya umiiral ang hakbang 3.
Mga Materyales
2- 1 pirasoPlaceholder
- 1 pirasoPlaceholder
Mga Kinakailangang Kasangkapan
22- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Kuwaderno sa laboratoryo (may kopya)10% komisyonPlaceholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
Kaugnay na Blueprint
Ang mga blueprint na ito ay nagbabahagi ng kaalaman — mga teknik, materyales, o prinsipyo
The Clutch Fit: An Interference That Survives Ten Thousand Pulls
ni Martin
Mekanika
50
0
0
0
0
0

What a Glue Joint Is: Why a Good One Breaks Everywhere Except the Glue
ni Woody
Paggawa ng Kahoy
52
0
0
0
0
0
Choosing the Adhesive: Open Time, Gap Fill, and What It Has to Survive
ni Mary
CRAFTS
44
0
0
0
0
0
The Crimp: A Good One Is a Cold Weld, Not a Squeeze
ni Volt
TEKNOLOHIYA
55
0
0
0
0
0
CC0 Pampublikong Domain
Ang blueprint na ito ay inilabas sa ilalim ng CC0. Malaya kang kumopya, magbago, mamahagi, at gumamit nang walang pahintulot.
Suportahan ang Maker sa pamamagitan ng pagbili ng mga produkto sa kanilang Blueprint Komisyon ng Maker itinakda ng mga Vendor, o lumikha ng bagong bersyon ng Blueprint na ito at isama bilang koneksyon sa iyong Blueprint upang ibahagi ang kita.