Pakikipagtulungan
SINING
BEAUTY AT WELLNESS
CRAFTS
KULTURA AT KASAYSAYAN
LIBANGAN
KAPALIGIRAN
PAGKAIN AT INUMIN
REVERSE ENGINEERING
AGHAM
ISPORTS
TEKNOLOHIYA
MGA WEARABLE
English


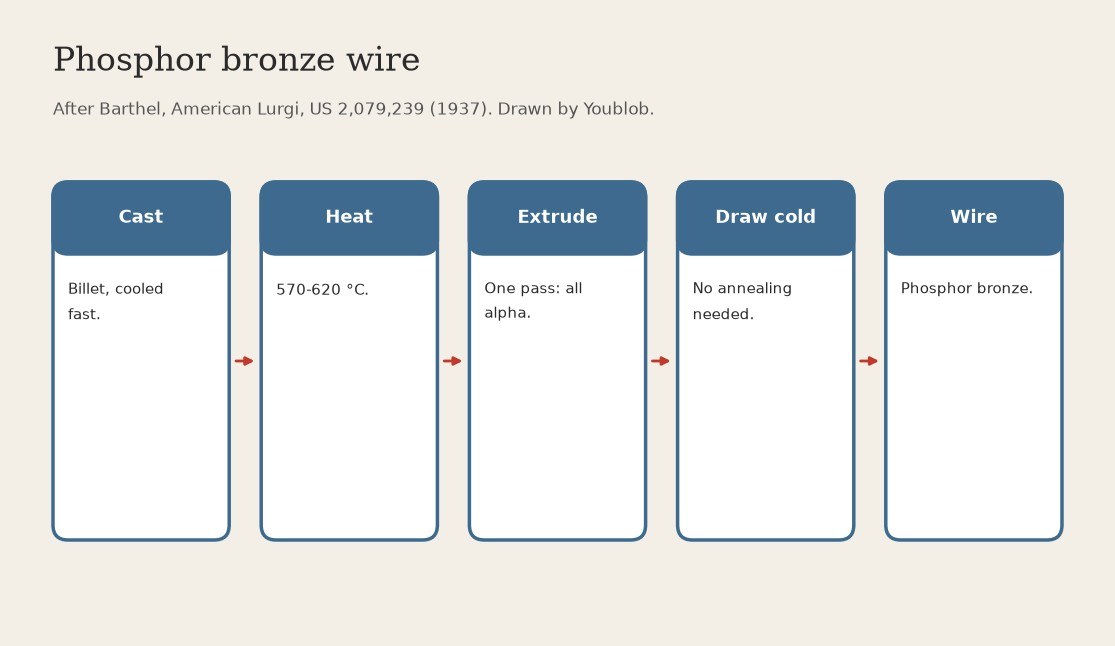
Alambreng Phosphor Bronze: Cast Billet na Ini-extrude sa 570-620 °C, saka Cold Drawn nang Walang Annealing (Barthel, Lurgi, US 2,079,239)
Ang cast phosphor bronze ay may malutong na tin-rich phase na nagpahirap sa wire drawing, kaya kinailangan ang mahabang ikot ng drawing at annealing. Natuklasan ni Barthel na ang pag-extrude ng casting sa 570-620 °C ay minamasa ito tungo sa isang malambot at pantay na phase, at pagkatapos nito ay diretsong nahihila sa wire.
Resulta: phosphor bronze wire, na hinila nang walang intermediate annealing.
Pinagmulan: Barthel, US 2,079,239 (American Lurgi, 1937). Ang kanyang temperatura ay para sa mga 8 % tin; ang ingot namin ay may mga 9 %, kaya ang parehong saklaw ay sa amin. Hindi ibinigay: extrusion ratio, laki ng die. Larawan iginuhit ni Youblob.
Abantado
2 araw
Mga Tagubilin
1
1
Ihulma ang billet at palamigin ito nang mabilis
Ihulma ang billet at palamigin ito nang mabilis
Tunawin ang phosphor bronze at ihulma ito sa billet, at palamigin ito nang mabilis. Atin: ihulma sa ingot mould at quench.
Mga materyales para sa hakbang na ito:
 Ingot ng phosphor bronze1 as required
Mga kailangang kasangkapan:
 Krisol na grapito at luwad
 Pugon na may crucible
 Hulmahan ng lingote
 Timbang pampatigas
2
2
Painitin ang billet sa 570-620 °C
Painitin ang billet sa 570-620 °C
Painitin ang billet sa humigit-kumulang 570 hanggang 620 °C (saklaw ni Barthel para sa humigit-kumulang 8 % na lata at 0.3 % na posporo). Temperatura: 500-650 °C sa kabuuan; kung mas kaunti ang lata, mas mainit (humigit-kumulang 650 °C para sa 6 % na lata).
Mga kailangang kasangkapan:
 Muffle furnace
 Pirometro
3
3
I-extrude ito sa isang pagkakataon
I-extrude ito sa isang pagkakataon
I-extrude ang mainit na billet sa isang extrusion press. Ang pagmamasa ay nagpapapantay sa metal sa buong bahagi nito, halos lahat ay alpha. Para sa makakapal na produkto na may maliit na pagbawas, unang pindutin nang malamig ang billet ng 10-20 %.
Mga kailangang kasangkapan:
 Hidrolikong pisaan para sa extrusion
4
4
Malamig na paghila sa wire nang walang annealing
Malamig na paghila sa wire nang walang annealing
Hilahin nang malamig ang extruded na baras sa pamamagitan ng mga die hanggang maging wire; ang metal ni Barthel ay hindi nangangailangan ng annealing sa pagitan ng mga paghila. Sa atin: isang steel drawplate na may drawing lubricant, na may isang butas na mas maliit sa bawat pass.
Mga kailangang kasangkapan:
 Plakang panghila ng kawad na asero
 Pampadulas sa paghila ng kawad
Mga Materyales
1- 1 as requiredPlaceholder
Mga Kinakailangang Kasangkapan
9- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
- Placeholder
Ang blueprint na ito ay gumagawa ng
Kaugnay na Blueprint
Ang mga blueprint na ito ay nagbabahagi ng kaalaman — mga teknik, materyales, o prinsipyo
CC0 Pampublikong Domain
Ang blueprint na ito ay inilabas sa ilalim ng CC0. Malaya kang kumopya, magbago, mamahagi, at gumamit nang walang pahintulot.
Suportahan ang Maker sa pamamagitan ng pagbili ng mga produkto sa kanilang Blueprint Komisyon ng Maker itinakda ng mga Vendor, o lumikha ng bagong bersyon ng Blueprint na ito at isama bilang koneksyon sa iyong Blueprint upang ibahagi ang kita.