Pakikipagtulungan
SINING
BEAUTY AT WELLNESS
CRAFTS
KULTURA AT KASAYSAYAN
LIBANGAN
KAPALIGIRAN
PAGKAIN AT INUMIN
REVERSE ENGINEERING
AGHAM
ISPORTS
TEKNOLOHIYA
MGA WEARABLE
English


Pagbasa sa Sirang Ngipin: Ano ang Sinasabi sa Iyo ng Pinsala
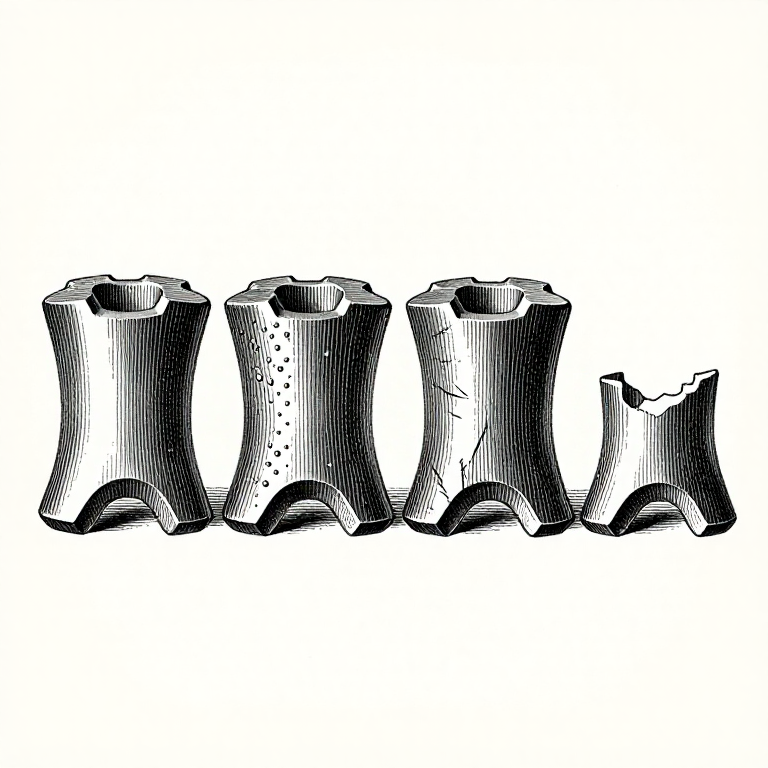
Ang gear na gumana na ay isang nakasulat na talaan. Ang pinsala sa gilid nito ay hindi lamang pagkasira — ito ay may pattern, at ang pattern ay nagpapangalan ng sanhi nito: kung saan sa ngipin ito matatagpuan, kung nasa isang ngipin lamang o sa lahat ng ngipin, at kung ang ibabaw ay makintab, may butas, punit o pasa.
Ang dahilan kung bakit ito binabasa sa halip na basta palitan ang gear ay dahil karamihan sa pagkabigo ng gear ay hindi kasalanan ng gear. Ang pitting sa dedendum ay nangangahulugang masyadong mataas ang contact stress; ang scuffing sa buong tip ay nangangahulugang bumagsak ang oil film; ang pinsala sa tatlong ngipin na pantay ang pagitan sa paligid ng gulong ay nangangahulugang driver gear na may tatlong sira, hindi gulong na may tatlong sira. Kung maglalagay ka ng bagong gear nang hindi binabasa ang luma, parehong paraan ang pagkabigo nito.
Ang baitang na ito ay tungkol sa bokabularyo, kung ano ang ibig sabihin ng bawat uri ng pinsala, at kung paano magpasya sa pagitan ng iwanan ito, bantayan ito, o itigil.
Katamtaman
3 oras
Mga Tagubilin
1
1
Normal na pagkasira, at kung saan dumadampi ang ngipin
Normal na pagkasira, at kung saan dumadampi ang ngipin
Bago ang pinsala, ang heometriya — dahil ang bawat uri ng pagkasira ay may tiyak na kinalalagyan at ang posisyon ay kalahati ng diagnosis.
**Ang pitch line ay kung saan ang kontak ay gumugulong nang walang pagdulas.** Sa itaas at sa ibaba nito, ang mga flank ay dumudulas laban sa isa't isa, sa magkasalungat na direksyon, at ang pagdulas ay pinakamabilis sa tip at sa root. Kaya ang oil film ay pinakamadaling mapanatili sa mga tip at root, kung saan nakakatulong ang bilis ng pagdulas sa pagbuo nito, at pinakamahirap sa pitch line, kung saan walang pagdulas na humihila ng langis.
**Kaya ang banda ng pinsala sa pitch line ay may ibang kahulugan kaysa sa pinsala sa mga tip.** Ang pinsala sa pitch line ay contact stress na may manipis na film; ang pinsala sa tip at root ay dulas at init.
**Ang running in** ay normal at kanais-nais: ang unang mga oras sa ilalim ng katamtamang karga ay nagpapakinis ng mga marka ng machining sa mga matataas na bahagi, lumalawak ang contact pattern, at ang surface ay nagiging mas makinis at mas maliwanag kaysa dati. Ang gear na tama ang pagkaka-run in ay may pantay na matte-to-bright na flank sa 70–80% ng face, na may orihinal na mga marka ng cutter na nakikita pa sa mga gilid ng pattern.
**Ang normal na pagkasira** pagkatapos nito ay mabagal, pantay na pagkawala ng metal sa buong aktibong flank. Katanggap-tanggap ito hanggang sa mabawasan ang kapal ng ngipin nang sapat upang maging mahalaga — ang karaniwang limitasyon sa shop ay 10% ng kapal ng ngipin para sa power gearing, at mas mababa para sa anumang gear na nagpoposisyon.
**Sukatin ito sa halip na husgahan.** Ang gear tooth caliper o sukat sa ibabaw ng pins, na ikinumpara sa talaang kinuha noong bago pa ang gear, ay nagbabago ng "mukhang pagod na" tungo sa isang numero at isang rate. Ang rate ang kapaki-pakinabang na bahagi.
Mga materyales para sa hakbang na ito:
 Set ng tuwid na gilingan (asero, 20 ngipin)1 piraso
Mga kailangang kasangkapan:
 Lupang Pampalaki
 Kalipers na Vernier
2
2
Pagkapagod ng ibabaw: pitting, micropitting at spalling
Pagkapagod ng ibabaw: pitting, micropitting at spalling
**Pitting** ay maliliit na lukab kung saan napagod ang metal palabas ng ibabaw. Ito ay problema ng contact stress, hindi ng lubrication.
*Initial o corrective pitting* ay lumilitaw sa unang mga linggo, sa isang banda sa ibaba mismo ng pitch line, sa mga matataas na bahagi ng hindi perpektong contact pattern. Humihinto ito kapag nasira na ang mga matataas na bahaging iyon at kumalat na ang karga. Maliit, nakahiwalay, hindi lumalaki — bantayan.
*Destructive pitting* ay kumakalat: lumalaki ang mga pits, nagdurugtong, at nababasag ang flank. Masyadong mataas ang karga para sa materyal, o nakatuon ang contact sa bahagi lamang ng face dahil sa misalignment. Hindi ito humihinto. Palitan, at ayusin ang sanhi.
**Micropitting o frosting** ay kulay-abo, mapurol na bahagi na mukhang pinong etching at isa itong pitting sa sukat na micrometres. Ibig sabihin, mas manipis ang oil film kaysa sa surface roughness — masyadong manipis na langis, masyadong mababang bilis, o masyadong magaspang na ibabaw. Ito ang pinakakaraniwang pinsala sa case-hardened gears at kadalasang solusyon ang mas mataas na viscosity na langis, mas makinis na finish, o pareho.
**Spalling** ay ang mas malaking kapatid ng pitting: mga tipak sa halip na mga butas, mula sa fatigue cracks na nagsimula sa ilalim ng ibabaw. Sa case-hardened gear, ibig sabihin ay masyadong manipis ang case para sa karga at nasa ilalim nito ang subsurface stress peak, sa malambot na core. Tapos na ang gear at tapos na rin ang specification.
**Kung nasaan ito ang nagpapasya kung alin ito.** Ang banda sa ibaba ng pitch line ay klasikong contact fatigue. Ang bahagi sa isang dulo ng face ay misalignment na gumagawa ng parehong bagay nang lokal. Ang pits sa iilang ngipin lamang ay pitch error o isang sirang ngipin sa katapat nito.
Mga materyales para sa hakbang na ito:
Set ng tuwid na gilingan (asero, 20 ngipin)1 pirasoMga kailangang kasangkapan:
Lupang Pampalaki3
3
Pagpapadulas at pinsalang dulot ng karga: scuffing, pagkasira, at plastic flow
Pagpapadulas at pinsalang dulot ng karga: scuffing, pagkasira, at plastic flow
**Scuffing (scoring)** ay radial na pagkapunit, karaniwang malapit sa mga dulo at ugat kung saan pinakamabilis ang pagdulas, kadalasan may maliwanag, pilas, at parang hinang na anyo. Bumagsak ang oil film, nagdikit ang mga ibabaw na metal sa metal at nagkaroon ng micro-welding, at pinunit ng galaw ang mga hinang. Mga sanhi: masyadong manipis na langis, masyadong mainit, masyadong mataas na karga, o isang bagong pares na masyadong mabigat ang pagpapatakbo. Ayusin muna ang langis at ang karga bago magkabit ng bagong gear.
**Abrasive wear** ay pino, pantay na mga gasgas sa direksyon ng pagdulas. Ito ay dumi: buhangin ng paghuhulma na naiwan sa kahon, mga labi ng pagkasira na hindi kailanman na-filter, o breather na walang filter. Linisin ang kahon, palitan ang langis, at hanapin kung saan pumapasok ang dumi.
**Plastic flow** ay metal na naitulak imbes na nawala. Ito ay burr o fin na nakabaluktot sa dulo, o isang tagaytay sa kahabaan ng pitch line. Ibig sabihin, nag-yield ang materyal dahil sa overload sa gear na masyadong malambot. Karaniwan ito sa mga through-hardened gear sa ilalim ng shock.
**Rippling** ay regular na pattern ng alon sa kabuuan ng flank, parang tagaytay ng buhangin. Kombinasyon ng vibration at mataas na contact stress. Tingnan muna kung ano ang nagtutulak ng torsional vibration bago sisihin ang gear.
**Corrosion at staining** ay kemikal na pag-atake: tubig sa langis, o additive package na umaatake sa bronze wheel. Sa worm wheel, ang berdeng kulay ay bronze na kinakalawang, at mali ang langis na ginamit.
**Interference marks sa ugat** — isang pinakintab o nahukay na banda sa pinakailalim ng tooth space — ibig sabihin ay tumatama ang dulo ng katapat na ngipin sa ugat. Masyadong magkalapit ang mga sentro, o hindi tama ang module ng isang gear sa inaakala.
Mga materyales para sa hakbang na ito:
Set ng tuwid na gilingan (asero, 20 ngipin)1 piraso Set ng tornilyong uod at gulong nito (asero at tanso-lata)1 piraso
Mga kailangang kasangkapan:
Lupang Pampalaki Set ng panukat ng siwang
4
4
Mga sirang ngipin, at ang desisyon
Mga sirang ngipin, at ang desisyon
**Ang fatigue break** ay nagsisimula bilang bitak sa root fillet sa loaded side, dahan-dahang kumakalat, at nag-iiwan ng fracture face na may beach marks at maliit na huling magaspang na zone. Ibig sabihin nito ay masyadong mataas ang bending stress para sa dami ng cycles — ang ngipin ay mababasag din sa huli. Napakahalaga rito ng kondisyon ng root fillet: ang matalim na cutter mark o grinding notch sa fillet ay nagpapakalahati ng buhay nito.
**Ang overload break** ay isang solong magaspang na fracture na walang beach marks. May na-jam, o may dayuhang bagay na dumaan sa mesh. Hanapin ito — nasa loob pa rin ng kahon.
**Isang ngipin ang sira, ang iba ay perpekto** ay halos palaging depekto sa mismong ngipin o isang beses na pangyayari. **Ilang ngipin ang sira sa regular na pagitan** ay sira ng mating gear, na paulit-ulit; bilangin ang pagitan at tutugma ito sa bilang ng ngipin ng katapat.
**Ang desisyon.**
*Iwan muna* — running-in polish, magaan at pantay na pagkasira, nakahiwalay na paunang pitting na hindi lumalaki. I-record ito at magtakda ng petsa.
*Bantayan* — anumang nagbabago. Kunan ng larawan ang parehong tatlong ngipin laban sa ruler, sukatin ang kapal ng ngipin o ang backlash, at ulitin ayon sa iskedyul. Ang bilis ng pagbabago ang nagpapasya, hindi ang itsura.
*Itigil ngayon* — anumang bitak sa root fillet, spalling, mapanirang pitting na kumakalat, o scuffing na aktibo pa rin. Ang sirang ngipin sa tumatakbong kahon ay sumisira sa katapat at sa mga bearing sa loob ng ilang minuto.
**At laging ayusin ang sanhi bago ikabit ang bagong gear.** Ang bago ay mauubos din sa parehong paraan, mas huli nga lang, at magbabayad ka ulit nang dalawang beses para matutunan ang parehong bagay.
Mga materyales para sa hakbang na ito:
Set ng tuwid na gilingan (asero, 20 ngipin)2 pirasoMga kailangang kasangkapan:
Lupang PampalakiKalipers na Vernier Dial Indicator
Mga Materyales
2- Placeholder
- Placeholder
Mga Kinakailangang Kasangkapan
4- Placeholder
- Placeholder
- Placeholder
- Placeholder
Kaugnay na Blueprint
Ang mga blueprint na ito ay nagbabahagi ng kaalaman — mga teknik, materyales, o prinsipyo

CC0 Pampublikong Domain
Ang blueprint na ito ay inilabas sa ilalim ng CC0. Malaya kang kumopya, magbago, mamahagi, at gumamit nang walang pahintulot.
Suportahan ang Maker sa pamamagitan ng pagbili ng mga produkto sa kanilang Blueprint Komisyon ng Maker itinakda ng mga Vendor, o lumikha ng bagong bersyon ng Blueprint na ito at isama bilang koneksyon sa iyong Blueprint upang ibahagi ang kita.