SINING
BEAUTY AT WELLNESS
CRAFTS
KULTURA AT KASAYSAYAN
LIBANGAN
KAPALIGIRAN
PAGKAIN AT INUMIN
REVERSE ENGINEERING
AGHAM
ISPORTS
TEKNOLOHIYA
MGA WEARABLE
Isinalang

Pagputol at Pagbubuo ng Sheet Metal: Mga Blank, Hinugot na Lata at mga Washer
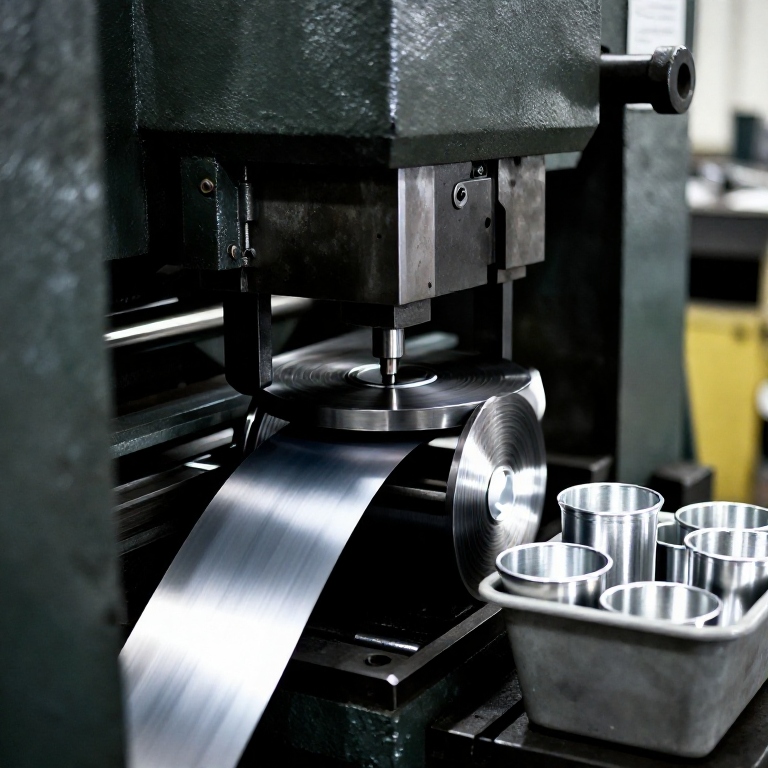
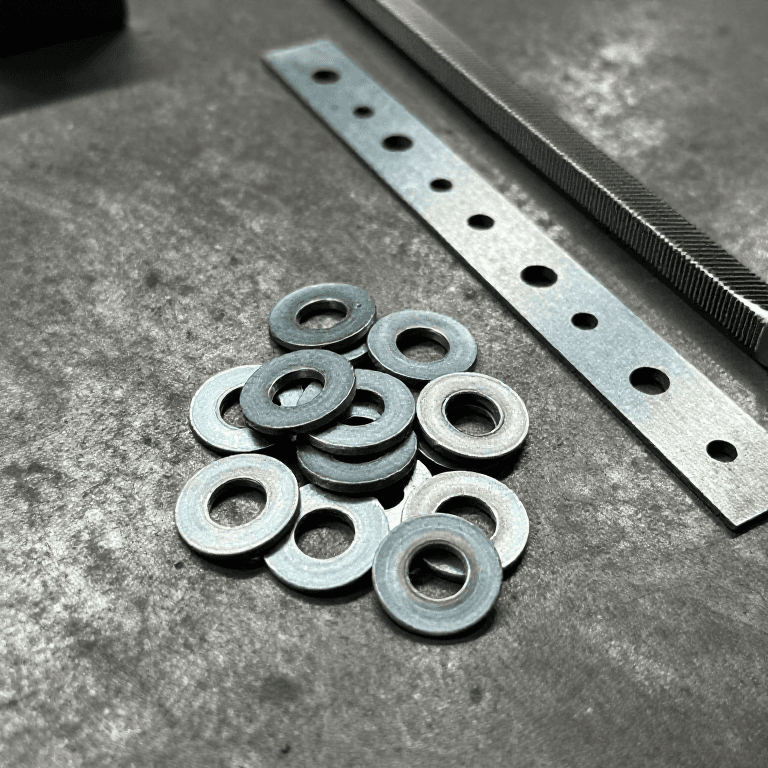
Ang stamping ay ginagawang mga piyesa ang coil sa bilis ng press. Ang coil ay inaalis ang pagkakapulupot, tinutuwid at ipinapasok sa isang press na ang die ang pumuputol at humuhubog dito: ang blanking ay pumuputol ng hugis, ang piercing ay sumusuntok ng mga butas, ang forming ay bumabaluktot, at ang drawing ay humihila ng patag na blank upang maging tasa. Ang washer ay isang blank na may butas sa gitna. Ang drink can ay isang blank na sinuntok mula sa matigas na cold-rolled na aluminum sheet (karaniwang alloy 3104-H19 o 3004-H19), hinugot upang maging tasang may lapad na mga tatlong pulgada, pagkatapos ay itinutulak sa pamamagitan ng ironing rings na nag-uunat at nagpapanipis sa dingding. Ang dulo nito ay hiwalay na sinuntok mula sa alloy 5182-H48 coil; ang conversion press ang bumubuo ng rivet button, gumagawa ng marka sa pagbubukas at inilalagay ang tab.
Abantado
Segundo bawat piyesa (industriyal)
Mga Tagubilin
1
1
Tanggalin ang pagkakabalot at ituwid
Tanggalin ang pagkakabalot at ituwid
Ang coil ay inilalagay sa isang uncoiler at ipinapasok sa pamamagitan ng mga straightening roll patungo sa press.
Mga materyales para sa hakbang na ito:
 Rolyo ng aluminyo100 kg
 Rolyo ng asero100 kg
2
2
Pagputol at pagbutas
Pagputol at pagbutas
Sa progressive die, bawat stroke ng press ay ginagalaw ang strip nang isang station: ang isang station ay bumubutas, ang kasunod nito ay pumuputol ng outline. Ganito ginagawa ang mga steel washer.
Mga kailangang kasangkapan:
 Pisaang pang-stamping
 Progresibong die
3
3
Gumuhit ng mga tasa
Gumuhit ng mga tasa
Para sa mga lata, ang mga bilog na blangko ng aluminyo ay ginuguhit upang maging mababaw na mga tasa.
Mga kailangang kasangkapan:
Pisaang pang-stampingProgresibong die4
4
Iguhit muli at plantsahin
Iguhit muli at plantsahin
Ang bawat tasa ay dinadaan sa mga singsing ng pamplantsa na nagpapahaba at nagpapanipis ng dingding; sabay na nabubuo ang simboryo ng ilalim.
Mga kailangang kasangkapan:
Pisaang pang-stamping5
5
Putulin, leeg at flange
Putulin, leeg at flange
Ang magaspang na itaas ay pinuputol at ang bukas na dulo ay pinipiga ang leeg at ginagawang flange upang maikabit ang takip.
Mga kailangang kasangkapan:
Pisaang pang-stamping6
6
Tatakan ang mga dulo
Tatakan ang mga dulo
Ang mga shell ay tinatatakan mula sa end-stock coil; ang conversion press ang bumubuo ng rivet button, nag-uukit ng butas at nagkakabit ng tab na ginawa mula sa hiwalay na strip.
Mga kailangang kasangkapan:
Pisaang pang-stampingProgresibong die7
7
Siyasatin
Siyasatin
Sinusukat ang mga piyesa laban sa drowing; sinusuri ang mga lata para sa kapal ng pader at mga tagas.
Mga kailangang kasangkapan:
 Digital na Kalibrador 6 Pulgada
Mga Materyales
2- 100 kgPlaceholder
- 100 kgPlaceholder
Ang blueprint na ito ay gumagawa ng

Kaugnay na Blueprint
Ang mga blueprint na ito ay nagbabahagi ng kaalaman — mga teknik, materyales, o prinsipyo

CC0 Pampublikong Domain
Ang blueprint na ito ay inilabas sa ilalim ng CC0. Malaya kang kumopya, magbago, mamahagi, at gumamit nang walang pahintulot.
Suportahan ang Maker sa pamamagitan ng pagbili ng mga produkto sa kanilang Blueprint Komisyon ng Maker itinakda ng mga Vendor, o lumikha ng bagong bersyon ng Blueprint na ito at isama bilang koneksyon sa iyong Blueprint upang ibahagi ang kita.