تعاون
فن
خوبصورتی اور تندرستی
دستکاری
ثقافت اور تاریخ
تفریح
ماحول
خوراک اور مشروبات
ریورس انجینئرنگ
سائنسز
کھیل
ٹیکنالوجی
پہننے والے آلات
English

پلاسٹک کی آواز سے ویلڈنگ
روپ 2 کا اختتام مولڈنگ ڈیزائن کی سب سے مفید تدبیر پر ہوا: جب کوئی حصہ اتنا ہوشیار ہو کہ ٹول سے نکالا نہ جا سکے، تو اسے دو حصوں میں تقسیم کریں اور بعد میں جوڑ دیں۔ یہ روپ اسی جوڑنے کے بارے میں ہے۔
گلو ظاہر جواب ہے اور اکثر غلط بھی — اسے کیور ہونے کے لیے وقت درکار ہوتا ہے، یہ ایک ایسے حصے میں تیسرا مواد ہے جسے آپ ری سائیکل کرنا چاہ سکتے ہیں، اور پولی اولیفنز پر یہ تقریباً کام ہی نہیں کرتا۔ متبادل یہ ہے کہ دونوں حصوں کو **ایک ٹکڑا بنا دیا جائے**، جو تھرمو پلاسٹک کے لیے صرف انٹرفیس کو پگھلانے کا مطلب ہے اور کچھ نہیں۔
Robert Soloff کا 1963 کا پیٹنٹ یہ کام الٹراساؤنڈ سے کرتا ہے: جوڑ کو 20 kHz پر ہلائیں اور پولیمر کی اپنی اندرونی رگڑ کو ایک چھوٹی مثلثی پسلی کو پگھلانے دیں جو ایک سطح پر مولڈ کی گئی ہو۔ پانچواں حصہ سیکنڈ، کوئی خرچ نہیں، اور ویلڈ اتنا مضبوط جتنا اصل مواد۔
اعلیٰ
تقریباً 3 گھنٹے
ہدایات
1
1
دعویٰ پڑھیں، اور حقیقی دنیا میں ایک انرجی ڈائریکٹر تلاش کریں
دعویٰ پڑھیں، اور حقیقی دنیا میں ایک انرجی ڈائریکٹر تلاش کریں
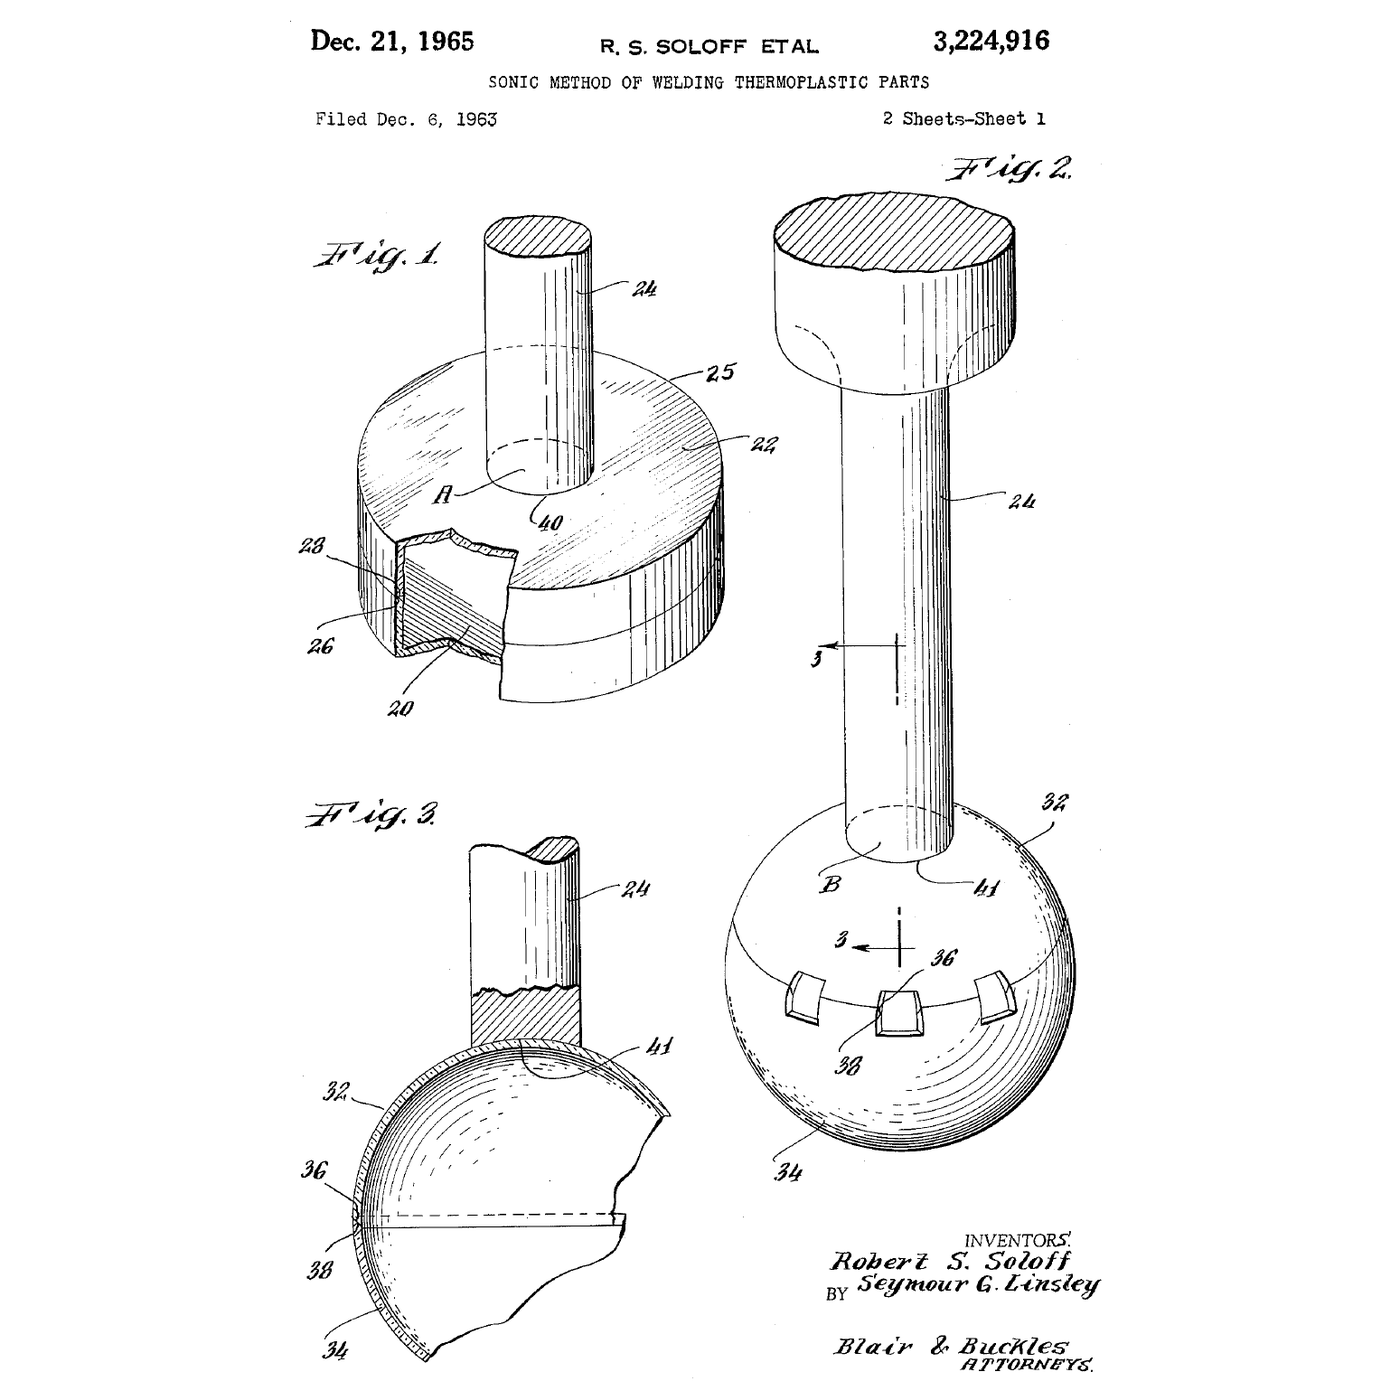
**US 3,224,916**، *تھرموپلاسٹک پرزوں کی ویلڈنگ کا سونک طریقہ*، **Robert S. Soloff** اور Seymour G. Linsley، جنہوں نے **Branson Instruments** کو تفویض کیا؛ **6 دسمبر 1963** کو دائر کیا گیا، سیریل نمبر 328,500، **21 دسمبر 1965** کو منظور ہوا؛ 8 دعوے، US class 156-73۔ میعاد ختم۔ اس صفحے پر موجود ڈرائنگ پیٹنٹ کی اپنی شیٹ 1 ہے: FIG۔ 1 جوڑ ہے، FIG۔ 2 ہارن ہے، FIG۔ 3 حصے کا تراشہ ہے۔
اس تفصیلی بیان کا تعلق *تھرموپلاسٹک پرزوں کے ویلڈنگ اسمبلیوں* سے ہے جن میں *اعلیٰ شدت کا سونک توانائی ذریعہ* استعمال ہوتا ہے، اور یہ واضح ہے کہ پرزوں کو *قریبی رابطے* میں لانا ضروری ہے، اور یہ طریقہ *پگھلنے میں مشکل تھرموپلاسٹک مواد* تک پھیلا ہوا ہے، جو دلچسپ دعویٰ ہے، کیونکہ یہی وہ مواد ہیں جن پر گوند بھی ناکام ہو جاتی ہے۔
اب ایک ایسا جوڑ تلاش کریں۔ ایک سستا مولڈ شدہ اسمبلی کھولیں جسے تباہ کرنے کا آپ کو افسوس نہ ہو، جیسے کھلونا، ایک ڈسپوزایبل ریزر کا ہینڈل، پین کا بیرل، یا ایک چھوٹے آلے کا ہاؤسنگ۔ خوردبین کے نیچے ملنے والی سطحوں کو دیکھیں۔
ویلڈ شدہ جوڑ پر آپ کو صرف ایک سطح پر، جوڑ کی لکیر کے گرد چلتی ہوئی **ایک چھوٹی مثلثی پسلی** ملے گی، جس کی اونچائی ایک ملی میٹر کے کسر سے بھی کم ہوتی ہے اور اس کی بنیاد کی چوڑائی عموماً اتنی ہی ہوتی ہے۔ یہی انرجی ڈائریکٹر ہے۔ جو پرزہ پہلے ہی ویلڈ ہو چکا ہو، اس میں یہ پسلی چپٹی ہو چکی ہوگی اور پگھلا ہوا مواد دونوں طرف باریک پٹی کی صورت میں نکل چکا ہوگا۔
خوردبین اور کیلیپرز سے پسلی کی پیمائش کریں۔ مرحلہ 4 بتاتا ہے کہ یہی سائز کیوں، کوئی اور کیوں نہیں۔
درکار اوزار:
 عددی خردبین
 ڈیجیٹل ورنیئر کیلیپر ۶ انچ
 دستکاری کا چاقو
 حفاظتی عینک
2
2
دو حصوں کو ویلڈ کریں، اور معلوم کریں کہ توانائی کہاں گئی
دو حصوں کو ویلڈ کریں، اور معلوم کریں کہ توانائی کہاں گئی
اگر آپ کے پاس الٹراسونک ویلڈر ہے — پلاسٹک والا، دھاتی یا صفائی کے غسل والا نہیں — تو اسے ٹھیک طریقے سے چلائیں۔ اگر نہیں ہے تو مرحلہ 3 ایک بینچ متبادل دیتا ہے جو وہی میکانزم سکھاتا ہے۔
40 × 10 mm جوڑ والی سطح کے دو چپٹے کوپن پرنٹ یا ڈھالیں۔ ان میں سے ایک پر 0.4 mm اونچا اور 0.5 mm چوڑا مثلثی انرجی ڈائریکٹر لگائیں، جو پوری لمبائی تک جائے۔ دوسری جوڑی موازنہ کے لیے چپٹی چھوڑ دیں۔
ویلڈر ترتیب دیں: نچلے حصے کے نیچے سخت فکسچر، اوپری حصے پر ہارن چپٹا رکھیں، اور چھوٹے ویلڈ ٹائم اور کم دباؤ سے شروع کریں۔ ویلڈ کریں، پھر اسپرنگ اسکیل کے ساتھ ویس میں جوڑ کو الگ کھینچیں، قوت ریکارڈ کریں اور **کہاں ٹوٹا** وہ نوٹ کریں۔
تین متغیرات کو ایک وقت میں ایک جانچیں اور ہر ایک کا گراف بنائیں:
- **ویلڈ ٹائم** — بہت کم ہو تو ڈائریکٹر نہیں بیٹھتا؛ بہت زیادہ ہو تو پگھلا مواد نچڑ کر باہر نکل جاتا ہے اور جوڑ خالی رہ جاتا ہے۔
- **قوت** — بہت کم ہو تو سطحیں پورے سائیکل میں رابطے میں نہیں رہتیں؛ بہت زیادہ ہو تو ڈائریکٹر پگھلنے سے پہلے ہی کچل جاتا ہے اور شیئر ہیٹنگ ختم ہو جاتی ہے۔
- **ایمپلیٹیوڈ**، اگر آپ کی مشین اجازت دے۔
اچھا ویلڈ جوڑ کے بجائے جوڑ کے ساتھ والے **پیرنٹ میٹیریل** میں ٹوٹتا ہے۔ چپٹی سطح والا کنٹرول مشکل سے ہی کچھ برداشت کرے گا، اور یہی ڈائریکٹر کا مقصد ہے۔
الٹراسونک آلات اس طرح شور کرتے ہیں کہ میٹر اسے معمولی دکھاتا ہے — ان کی زیادہ تر طاقت سماعت سے اوپر ہوتی ہے، مگر ذیلی ہارمونکس نہیں۔ کان کا حفاظتی سامان پہنیں، انگلیاں ہارن کے راستے سے دور رکھیں، اور چلتے ہوئے ہارن کو کبھی نہ چھوئیں۔
اس مرحلے کے لیے مواد:
 ABS فلامنٹ1 ٹکڑا
 PLA فلامنٹ1 ٹکڑا
درکار اوزار:
 فوق صوتی پلاسٹک ویلڈنگ مشین
 3D پرنٹر
 میز کا شکنجہ
 قوت پیما (کمانی ترازو)عددی خردبینڈیجیٹل ورنیئر کیلیپر ۶ انچ
 سماعت کی حفاظت (کان ڈھکن، SNR ۳۰ ڈیسی بل)حفاظتی عینک
 چمڑے کے کام کے دستانے
 تجربہ گاہی نوٹ بک (نقل کے ساتھ)
3
3
بنچ کے متبادل: رگڑ، محلل اور گرم بلیڈ
بنچ کے متبادل: رگڑ، محلل اور گرم بلیڈ
ایک الٹراسونک اسٹیک کے بغیر انٹرفیس پگھلانے کے تین طریقے، جن میں سے ہر ایک اسی خیال کا مختلف پہلو سکھاتا ہے۔ تینوں کریں اور فریکچر کا موازنہ کریں۔
**اسپن ویلڈنگ۔** پرنٹ شدہ بیلنڈرکل بوس کو ڈرل پریس میں چَک کریں، اس کے جوڑے کو نیچے ویس میں پکڑیں، چند سو rpm پر چلائیں اور دونوں کو ایک ساتھ دبائیں۔ رگڑ ایک یا دو سیکنڈ میں انٹرفیس کو پگھلا دیتی ہے؛ اسپنڈل روکیں اور جمنے تک دباؤ برقرار رکھیں۔ یہ وہی طریقۂ کار ہے جو پیٹنٹ میں ہے — انٹرفیس میں مکینیکل کام — لیکن کمپن کی بجائے گردش کے ساتھ۔ یہ صرف گول جوڑوں پر کام کرتا ہے، اور یہی وجہ ہے کہ الٹراساؤنڈ ایجاد کرنا قابلِ قدر تھا۔
**سالوینٹ ویلڈنگ۔** ABS یا ایکریلک پر، سالوینٹ سیمنٹ محض چپکاتا نہیں: یہ دونوں سطحوں کو **تحلیل** کرتا ہے تاکہ سالمی زنجیریں باہم پھیل جائیں، اور پھر بخارات بن کر ایک ہی ٹکڑا چھوڑ دیتا ہے۔ دونوں سطحوں پر کم مقدار میں لگائیں، دبائیں، کلیمپ لگائیں، اور اس سے کہیں زیادہ دیر چھوڑیں جتنی ضروری لگتی ہے — ایک گھنٹے پر سالوینٹ جوڑ اپنی حتمی مضبوطی کا محض ایک حصہ ہوتا ہے۔ یہی سیمنٹ پولی پروپیلین پر آزمائیں: کچھ نہیں ہوگا، کیونکہ کوئی عام سالوینٹ پولی اولیفن کو نہیں چھوتا۔ یہ ناکامی جان بوجھ کر پیدا کرنا قابلِ قدر ہے۔
**ہاٹ پلیٹ ویلڈنگ۔** دونوں سطحوں کو صاف گرم پلیٹ پر دبائیں جو پگھلنے کے نقطے سے تقریباً 30 °C اوپر ہو، جب تک کنارہ نہ بن جائے، ہٹا لیں، اور پھر دونوں کو ایک ساتھ دبائیں۔ یہ بھدا اور سست طریقہ ہے، مگر پولی ایتھیلین اور پولی پروپیلین پر تینوں میں سب سے مضبوط جوڑ بناتا ہے — زمین کے اندر پلاسٹک پائپ اسی طرح جوڑے جاتے ہیں۔
تینوں کو توڑیں اور فریکچر کی سطحوں کو خوردبین سے دیکھیں۔ اصل ویلڈ میں کھنچا ہوا، ریشے دار پالیمر نظر آتا ہے؛ ناکام ویلڈ میں دو ہموار سطحیں نظر آتی ہیں جو کبھی ایک تھیں ہی نہیں۔
سالوینٹ سیمنٹ بخارات بنتے ہیں اور اکثر نقصان دہ ہوتے ہیں — فیوم ہڈ میں یا کھلی جگہ پر کام کریں، نائٹرائل دستانے پہنیں، آگ کے کسی ذریعے سے دور رہیں۔ ہاٹ پلیٹ بند کرنے کے بعد بھی دیر تک خطرناک رہتی ہے۔
اس مرحلے کے لیے مواد:
ABS فلامنٹ1 ٹکڑادرکار اوزار:
 ستون والی مشق مشینمیز کا شکنجہ
 گرم پلیٹ
 زیریں سرخ تھرمامیٹرعددی خردبینقوت پیما (کمانی ترازو)
 اسٹاپ واچ
 نائٹرائل دستانےحفاظتی عینک
 دھوئیں کی الماری (نالی والی)
 آگ بجھانے کا آلہتجربہ گاہی نوٹ بک (نقل کے ساتھ)
 پولی پروپیلین چادر (A4)
 ایکریلک شیٹ
 پلاسٹک کے لیے محلل جوڑ مائع
4
4
ہارن کیا کرتا ہے، اور ڈائریکٹر چھوٹا کیوں ہوتا ہے
ہارن کیا کرتا ہے، اور ڈائریکٹر چھوٹا کیوں ہوتا ہے
Jupyter نوٹ بک لوڈ ہو رہی ہے…
درکار اوزار:
 خانہ دار کاغذ
5
5
تاریخ اور سیاق و سباق
تاریخ اور سیاق و سباق
**انتساب۔** امریکی پیٹنٹ US 3,224,916، *تھرموپلاسٹک پرزوں کو ویلڈ کرنے کا سونک طریقہ*، رابرٹ ایس سولوف اور سیمور جی لنسلے، جو برانسن انسٹرومنٹس کو تفویض کیا گیا؛ 6 دسمبر 1963 کو درخواست دی گئی، 21 دسمبر 1965 کو منظور ہوا، اور اب ختم ہو چکا ہے۔ اس صفحے پر موجود ڈرائنگ پیٹنٹ کی اپنی ہے۔
**یہ اتنی تیزی سے کیوں پھیلا۔** الٹراسونک ویلڈنگ میں کوئی خرچ ہونے والا مواد نہیں، کوئی کیورنگ کا وقت نہیں، کوئی سالوینٹ سنبھالنے کی ضرورت نہیں اور پرزے میں کوئی تیسرا مواد شامل نہیں ہوتا۔ ایک سائیکل سیکنڈ کے کسر میں مکمل ہوتا ہے، اس لیے یہ مولڈنگ کی رفتار پر اسمبلی لائن میں فٹ بیٹھتا ہے، اور چونکہ یہ پرزے کو ٹھنڈا چھوڑتا ہے، اسے فوراً ہاتھ میں لیا جا سکتا ہے۔ وہ تقریباً ہر مولڈڈ صارفی ہاؤسنگ جو پیچ سے نہیں جوڑی جاتی، اسی طرح ویلڈ کی جاتی ہے۔
**انرجی ڈائریکٹر ہی اصل ایجاد ہے۔** چپٹے جوڑ پر الٹراساؤنڈ لگانے سے ہر چیز ہلکی سی گرم ہوتی ہے اور کچھ بھی ویلڈ نہیں ہوتا؛ مرحلہ 4 اس کی وجہ دکھاتا ہے۔ تناؤ کو ایک چھوٹے مولڈ شدہ مثلث میں مرتکز کرنا ہی اس پھیلے ہوئے حرارتی مسئلے کو مقامی پگھلاؤ کے مسئلے میں بدل دیتا ہے — اور اس کی کوئی لاگت نہیں، کیونکہ یہ ٹول میں ایک بار ہی کاٹ دیا جاتا ہے۔
**یہ چپکنے والے زینے سے کیسے جڑتا ہے۔** کیٹلاگ کے چپکنے والے بلیو پرنٹس *مختلف* مواد کو ایک تیسرے مادے کے ذریعے جوڑنے کے بارے میں ہیں۔ ویلڈنگ اس کے برعکس صورت ہے: وہی پولیمر، کوئی تیسرا مادہ نہیں، اور جوڑ پرزوں سے ناقابلِ تمیز بن جاتا ہے۔ جب دونوں ممکن ہوں تو ویلڈنگ رفتار، مضبوطی اور دوبارہ قابلِ استعمال ہونے میں جیت جاتی ہے؛ چپکنے والا تب جیتتا ہے جب مواد مختلف ہوں، جب جوڑ کو خلا بند کرنا ہو، یا جب پرزوں کو دبایا نہ جا سکے۔
**ایماندارانہ حدود۔** الٹراسونک ویلڈنگ صرف **تھرموپلاسٹکس** کے لیے ہے اور تقریباً تمام صورتوں میں دونوں طرف *ایک ہی* پولیمر کے لیے — مختلف پولیمر ایک دوسرے میں منتشر نہیں ہوتے۔ اسے مولڈ شدہ جوڑ خصوصیت درکار ہوتی ہے، اس لیے اسے شروع ہی سے ڈیزائن کرنا ہوگا اور بعد میں نہیں لگایا جا سکتا۔ پولی پروپیلین اور نائلون جیسے نیم کرسٹلائن پولیمر امورفس پولیمر جیسے ABS کی نسبت کہیں کم آسانی سے ویلڈ ہوتے ہیں، کیونکہ توانائی جوڑ کو شیشے کی منتقلی سے اوپر لانے کے بجائے کرسٹلز پگھلانے میں صرف ہوتی ہے۔ اور اس آلات کا خرچ نہ سستا ہے نہ بے ضرر، یہی وجہ ہے کہ مرحلہ 3 موجود ہے۔
مواد
2- 1 ٹکڑاپلیس ہولڈر
- 1 ٹکڑاپلیس ہولڈر
درکار اوزار
22- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- تجربہ گاہی نوٹ بک (نقل کے ساتھ)10% کمیشنپلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
متعلقہ بلیو پرنٹ
یہ بلیو پرنٹ علم بانٹتے ہیں — تکنیک، مواد یا اصول
The Clutch Fit: An Interference That Survives Ten Thousand Pulls
Martin کی طرف سے
میکانکس
55
0
0
0
0
0

What a Glue Joint Is: Why a Good One Breaks Everywhere Except the Glue
Woody کی طرف سے
لکڑی کا کام
53
0
0
0
0
0
Choosing the Adhesive: Open Time, Gap Fill, and What It Has to Survive
Mary کی طرف سے
دستکاری
46
0
0
0
0
0
The Crimp: A Good One Is a Cold Weld, Not a Squeeze
Volt کی طرف سے
ٹیکنالوجی
55
0
0
0
0
0
CC0 پبلک ڈومین
یہ بلیو پرنٹ CC0 کے تحت جاری کیا گیا ہے۔ آپ اجازت لیے بغیر اس کام کو نقل، ترمیم، تقسیم اور کسی بھی مقصد کے لیے استعمال کرنے کے لیے آزاد ہیں۔
میکر کی حمایت کریں ان کے بلیو پرنٹ کے ذریعے پروڈکٹس خرید کر جہاں وہ میکر کمیشن وینڈرز کی طرف سے مقرر، کماتے ہیں، یا اس بلیو پرنٹ کی نئی تکرار بنائیں اور آمدنی شیئر کرنے کے لیے اسے اپنے بلیو پرنٹ میں کنکشن کے طور پر شامل کریں۔