تعاون
فن
خوبصورتی اور تندرستی
دستکاری
ثقافت اور تاریخ
تفریح
ماحول
خوراک اور مشروبات
ریورس انجینئرنگ
سائنسز
کھیل
ٹیکنالوجی
پہننے والے آلات
English


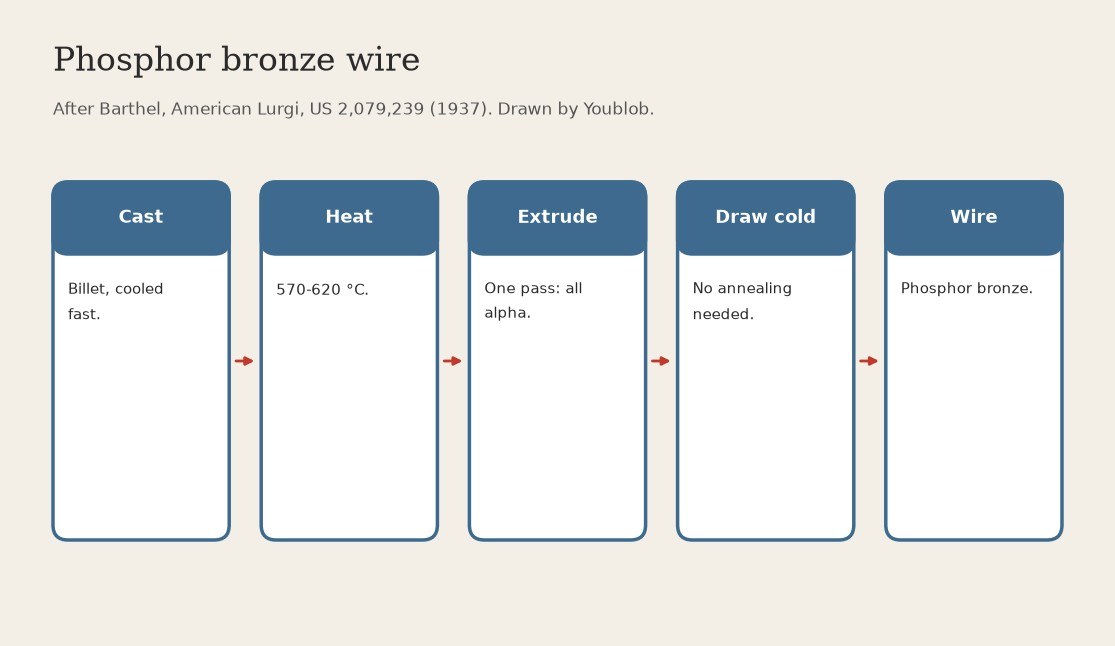
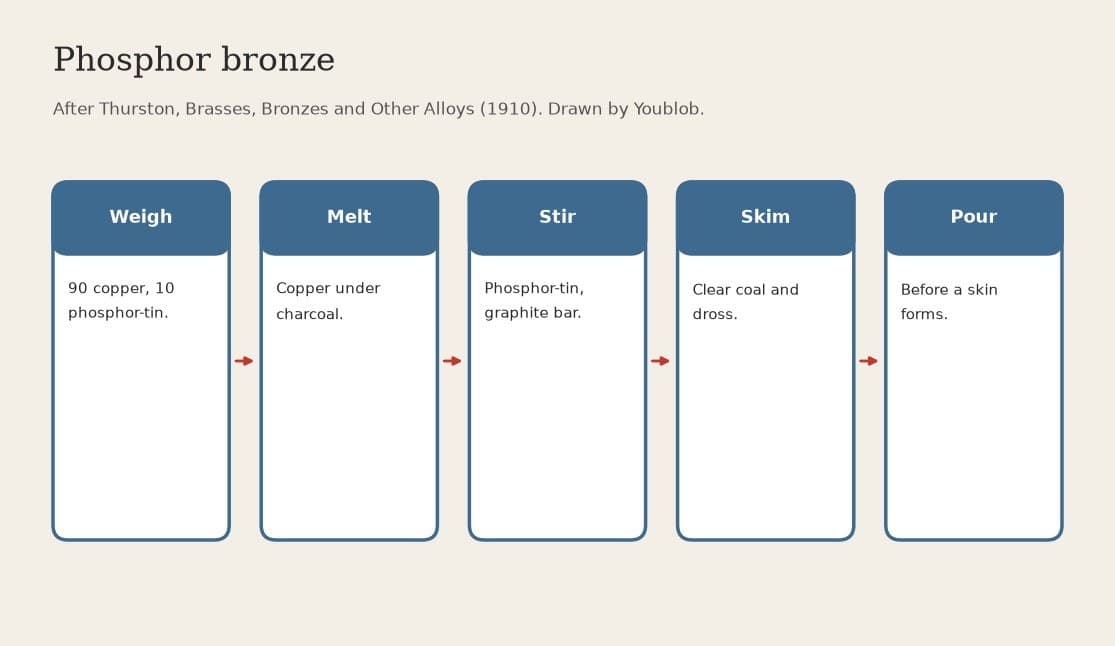
فاسفر برونز تار: کاسٹ بلٹ 570-620 °C پر ایکسٹروڈ، پھر بغیر اینیلنگ کے کولڈ ڈرا
کاسٹ فاسفر برونز میں ایک بھربھرا ٹن سے بھرپور مرحلہ ہوتا ہے جس کی وجہ سے تار کھینچنا ڈرائنگ اور اینیلنگ کا ایک طویل چکر بن جاتا تھا۔ بارتھل نے پایا کہ کاسٹنگ کو 570-620 °C پر ایکسٹروڈ کرنے سے وہ ایک نرم، یکساں مرحلے میں گوندھ دی جاتی ہے، جس کے بعد وہ سیدھا تار تک کھنچ جاتی ہے۔
نتیجہ: فاسفر برونز تار، درمیانی اینیلنگ کے بغیر کھینچا گیا۔
ماخذ: بارتھل، US 2,079,239 (American Lurgi, 1937)۔ ان کا درجہ حرارت تقریباً 8 % ٹن کے لیے ہے؛ ہماری انگوٹ میں تقریباً 9 % ہے، اس لیے یہی حد ہماری ہے۔ غیر فراہم: ایکسٹروژن تناسب، ڈائی کے سائز۔ تصویر Youblob نے بنائی۔
اعلیٰ
2 دن
ہدایات
1
1
بلٹ ڈالیں اور اسے تیزی سے ٹھنڈا کریں
بلٹ ڈالیں اور اسے تیزی سے ٹھنڈا کریں
فاسفر برانز کو پگھلائیں اور اسے بلٹ کی شکل میں ڈھالیں، اور اسے تیزی سے ٹھنڈا کریں۔ ہمارا طریقہ: اسے انگوٹ مولڈ میں ڈھال کر فوراً ٹھنڈا (کوئنچ) کریں۔
اس مرحلے کے لیے مواد:
 فاسفر برونز سلاخ1 as required
درکار اوزار:
 گریفائٹ اور مٹی کی کٹھالی
 کٹھالی بھٹی
 ڈلی کا سانچہ
 آب دینے کی بالٹی
2
2
بلٹ کو 570-620 °C تک گرم کریں
بلٹ کو 570-620 °C تک گرم کریں
بلٹ کو تقریباً 570 سے 620 °C کے درمیان گرم کریں (8 % ٹن اور 0.3 % فاسفورس کے لیے Barthel کی حد)۔ درجہ حرارت: مجموعی طور پر 500-650 °C؛ ٹن جتنا کم ہوگا، اتنا زیادہ گرم (6 % ٹن کے لیے تقریباً 650 °C)۔
درکار اوزار:
 مفل بھٹی
 پائرومیٹر
3
3
اسے ایک ہی پاس میں ایکسٹروڈ کریں
اسے ایک ہی پاس میں ایکسٹروڈ کریں
گرم بلیٹ کو ایکسٹروژن پریس میں ایکسٹروڈ کریں۔ گوندھنے کے عمل سے دھات پوری طرح یکساں ہو جاتی ہے، تقریباً تمام الفا۔ کم کمی والی موٹی مصنوعات کے لیے، پہلے بلیٹ کو 10-20 % تک ٹھنڈے دباؤ سے دبائیں۔
درکار اوزار:
 آبی دباؤ کا ایکسٹروژن پریس
4
4
بغیر ایニーلنگ کے ٹھنڈے حالت میں تار کھینچنا
بغیر ایニーلنگ کے ٹھنڈے حالت میں تار کھینچنا
ایکسٹروڈ کی گئی سلاخ کو ٹھنڈی حالت میں ڈائیز کے ذریعے تار تک کھینچیں؛ Barthel کی دھات کو کھینچائی کے درمیان ایニーلنگ کی ضرورت نہیں ہوتی۔ ہمارے ہاں: ڈرائنگ لubricant کے ساتھ ایک اسٹیل ڈرا پلیٹ استعمال ہوتی ہے، ہر پاس میں ایک سوراخ چھوٹا ہوتا جاتا ہے۔
درکار اوزار:
 فولادی تار کھینچنے کی پٹی
 تار کشی کی چکنائی
مواد
1- 1 as requiredپلیس ہولڈر
درکار اوزار
9- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
یہ بلوپرنٹ بناتا ہے
متعلقہ بلیو پرنٹ
یہ بلیو پرنٹ علم بانٹتے ہیں — تکنیک، مواد یا اصول
CC0 پبلک ڈومین
یہ بلیو پرنٹ CC0 کے تحت جاری کیا گیا ہے۔ آپ اجازت لیے بغیر اس کام کو نقل، ترمیم، تقسیم اور کسی بھی مقصد کے لیے استعمال کرنے کے لیے آزاد ہیں۔
میکر کی حمایت کریں ان کے بلیو پرنٹ کے ذریعے پروڈکٹس خرید کر جہاں وہ میکر کمیشن وینڈرز کی طرف سے مقرر، کماتے ہیں، یا اس بلیو پرنٹ کی نئی تکرار بنائیں اور آمدنی شیئر کرنے کے لیے اسے اپنے بلیو پرنٹ میں کنکشن کے طور پر شامل کریں۔