تعاون
فن
خوبصورتی اور تندرستی
دستکاری
ثقافت اور تاریخ
تفریح
ماحول
خوراک اور مشروبات
ریورس انجینئرنگ
سائنسز
کھیل
ٹیکنالوجی
پہننے والے آلات
English


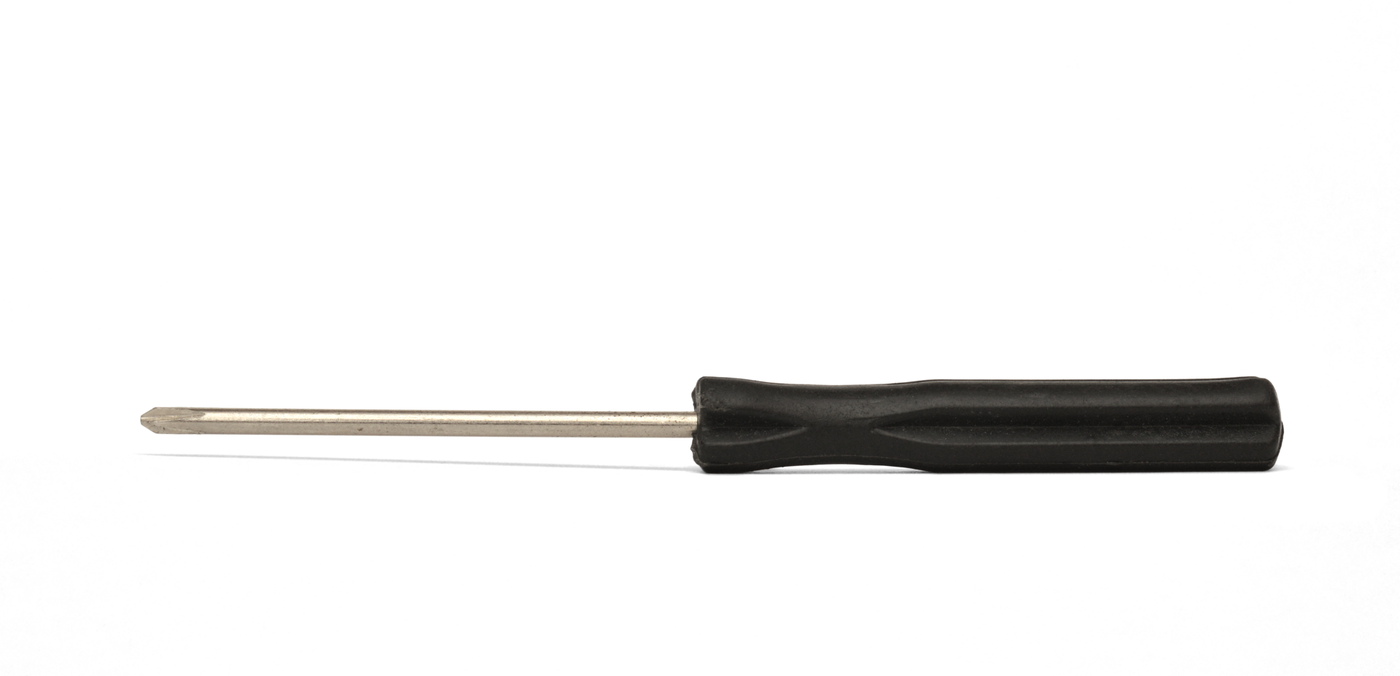
پیچ گوشت کھولنے والے: کھینچی ہوئی تار، ٹھنڈی شکل دی گئی نوکیں اور خراد شدہ ہینڈل
پیچ گوشت کھولنے والے کا شافٹ، یا سلاخ، مناسب سائز تک کھینچی گئی اور اینیل شدہ لپٹی ہوئی اسٹیل تار سے شروع ہوتا ہے، تقریباً 1,350 °F (732 °C) پر 12 گھنٹے کے لیے۔ اسے سیدھا کر کے ایک ٹھنڈے شکل دینے والے پریس میں ڈالا جاتا ہے جو اسے لمبائی کے مطابق کاٹتا ہے اور نوک اور وہ "ونگز" بناتا ہے جو ہینڈل میں لاک ہوتے ہیں؛ فلپس نوکوں کے چار کھانچے ایک علیحدہ آپریشن میں کاٹے جاتے ہیں۔ سلاخوں کو تقریباً 1,555 °F (846 °C) پر ان-لائن بھٹی میں سخت کیا جاتا ہے، تیل کے کوئنچ میں ڈالا جاتا ہے اور 450–500 °F (تقریباً 230–260 °C) پر ٹیمپر کیا جاتا ہے، پھر نکل پلیٹ کیا جاتا ہے۔ ہینڈل عموماً سیلولوز ایسیٹیٹ کے ہوتے ہیں، جنہیں سلاخوں میں ایکسٹروڈ کیا جاتا ہے، شکل دی جاتی ہے اور سوراخ کیا جاتا ہے، اور سلاخ کو ہائیڈرولک طریقے سے ہینڈل میں دبایا جاتا ہے۔
اعلیٰ
فیکٹری کا عمل
ہدایات
1
1
تار کو کھینچیں اور اسے انیل کریں
تار کو کھینچیں اور اسے انیل کریں
تار کے کنڈلی کو شافٹ کے قطر تک کھینچیں اور اسے تقریباً 1,350 °F (732 °C) پر 12 گھنٹے کے لیے انیل کریں۔
اس مرحلے کے لیے مواد:
 فولادی وائر راڈ کی کنڈلی1 as required
درکار اوزار:
 مسلسل تار کشی مشین
 تلدین کی بھٹی
2
2
کولڈ فارم
کولڈ فارم
تار کو سیدھا کریں اور ہر سلاخ کو ٹھنڈے طریقے سے شکل دیں: مطلوبہ لمبائی تک کاٹیں، سرے اور ان پروں کو بنائیں جو ہینڈل میں فٹ ہوں۔
درکار اوزار:
 کولڈ فارمنگ پریس
3
3
سخت کرنا اور نرم کرنا
سخت کرنا اور نرم کرنا
بارز کو ایک ان لائن بھٹی میں تقریباً 1,555 °F (846 °C) پر گرم کریں، پھر انہیں تیل میں ڈالیں، اور اس کے بعد 450–500 °F پر ٹیمپر کریں۔
درکار اوزار:
 تیل میں بجھانے والی مسلسل سختی بھٹی
 ٹیمپرنگ اوون
4
4
پلیٹ
پلیٹ
سلاخوں کو زنگ سے بچانے کے لیے ان پر نکل پلیٹنگ کریں۔
اس مرحلے کے لیے مواد:
 نکل1 as required
5
5
ہینڈلز بنائیں
ہینڈلز بنائیں
سیلولوز ایسیٹیٹ کو سلاخوں میں نکالیں، ہینڈلز کو شکل دیں اور ان میں سوراخ کریں۔
اس مرحلے کے لیے مواد:
 سیلولوز ایسیٹیٹ کے دانے1 as required
درکار اوزار:
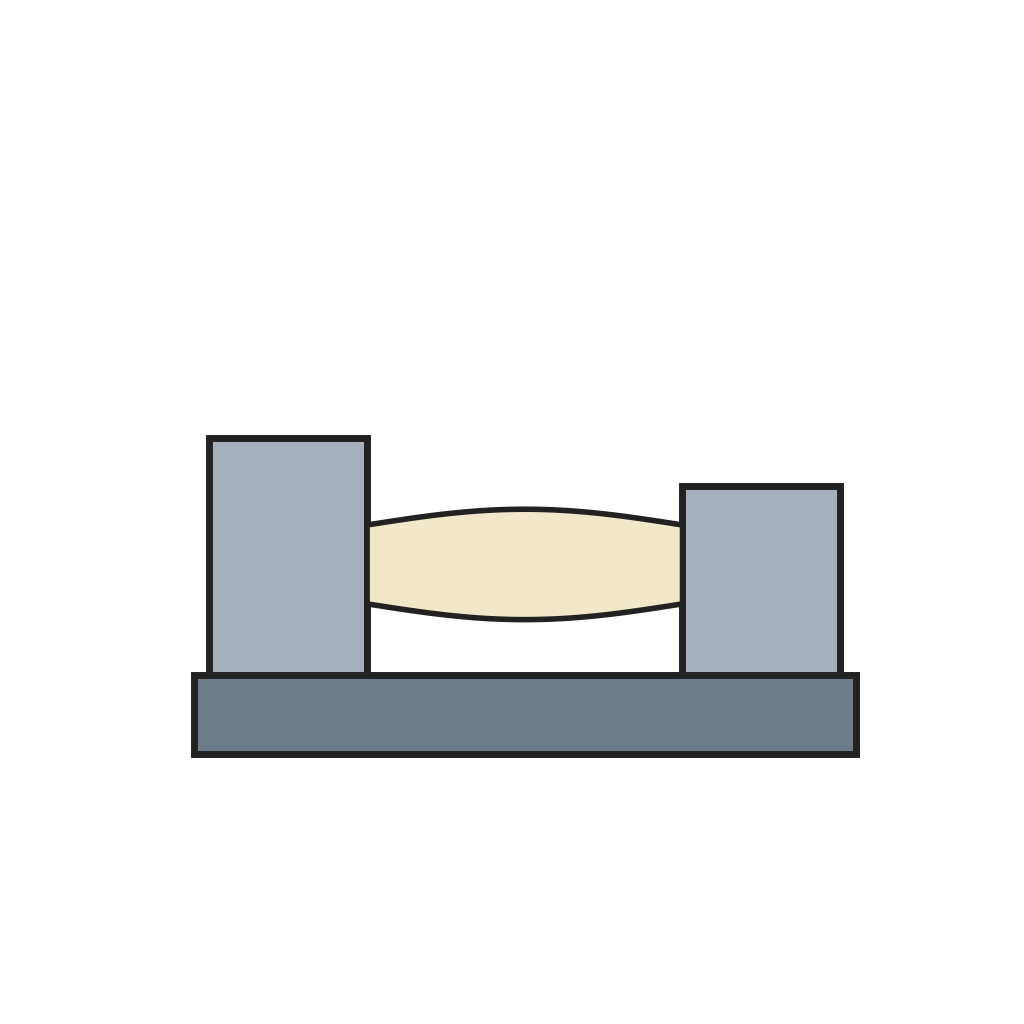 خودکار خراد مشین
6
6
اسمبل کریں
اسمبل کریں
ہر بار کو اس کے ہینڈل میں ہائیڈرولک طریقے سے دبائیں۔
درکار اوزار:
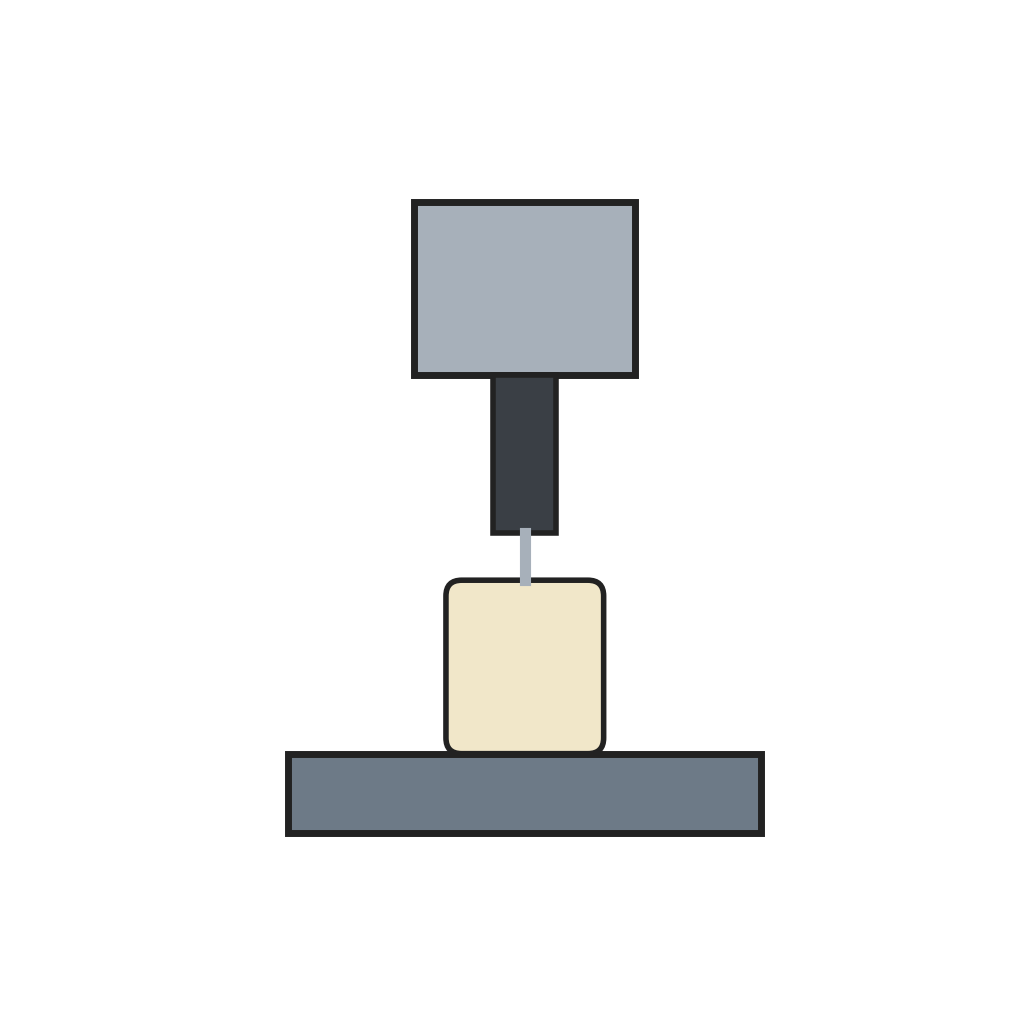 ہائیڈرولک اسمبلی پریس
مواد
3- 1 as requiredپلیس ہولڈر
- 1 as requiredپلیس ہولڈر
- 1 as requiredپلیس ہولڈر
درکار اوزار
7- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
یہ بلوپرنٹ بناتا ہے

متعلقہ بلیو پرنٹ
یہ بلیو پرنٹ علم بانٹتے ہیں — تکنیک، مواد یا اصول
CC0 پبلک ڈومین
یہ بلیو پرنٹ CC0 کے تحت جاری کیا گیا ہے۔ آپ اجازت لیے بغیر اس کام کو نقل، ترمیم، تقسیم اور کسی بھی مقصد کے لیے استعمال کرنے کے لیے آزاد ہیں۔
میکر کی حمایت کریں ان کے بلیو پرنٹ کے ذریعے پروڈکٹس خرید کر جہاں وہ میکر کمیشن وینڈرز کی طرف سے مقرر، کماتے ہیں، یا اس بلیو پرنٹ کی نئی تکرار بنائیں اور آمدنی شیئر کرنے کے لیے اسے اپنے بلیو پرنٹ میں کنکشن کے طور پر شامل کریں۔