تعاون
فن
خوبصورتی اور تندرستی
دستکاری
ثقافت اور تاریخ
تفریح
ماحول
خوراک اور مشروبات
ریورس انجینئرنگ
سائنسز
کھیل
ٹیکنالوجی
پہننے والے آلات
English


پلاسٹک سرنج سیٹ: مولڈ شدہ بیرل اور نرم پولی ایتھیلین پسٹن
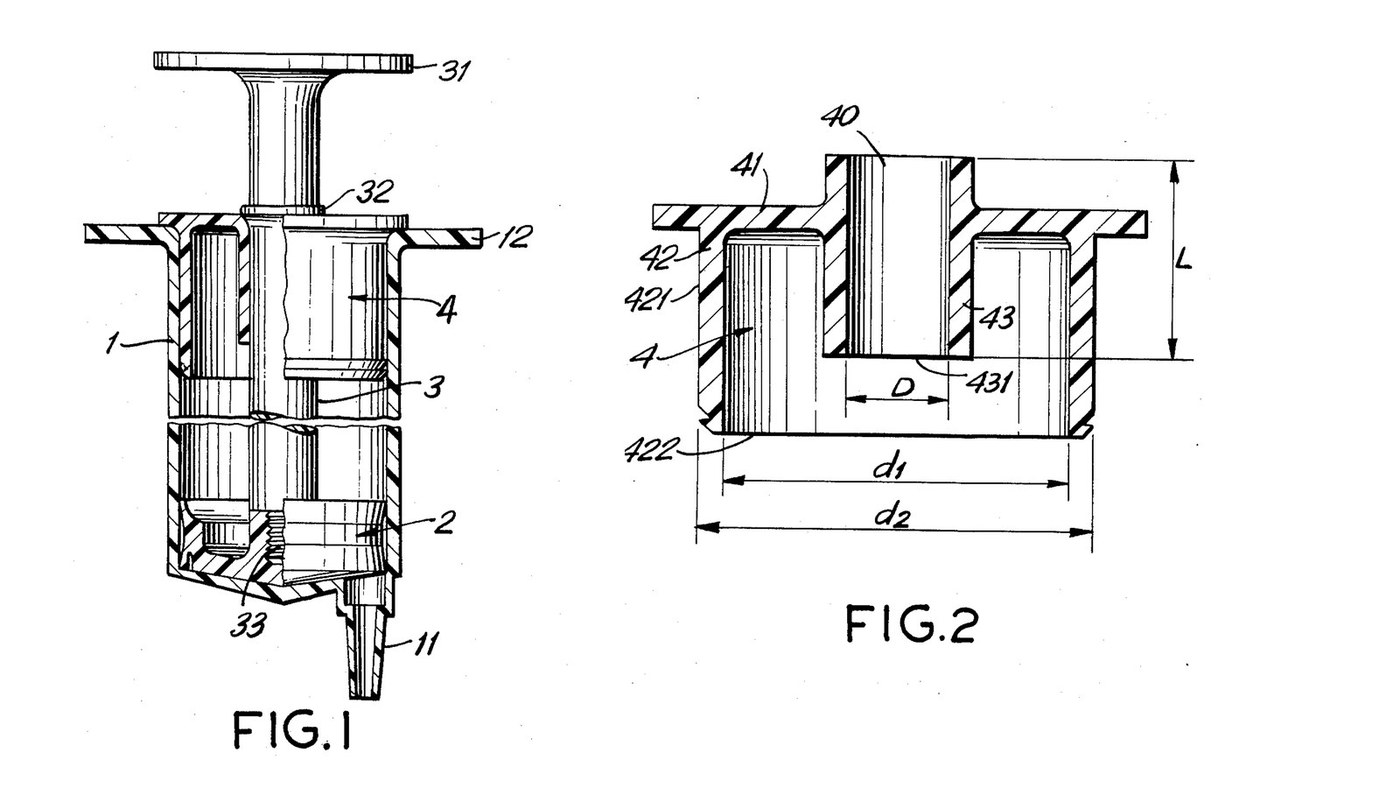
چار مولڈ شدہ حصے ایک پلاسٹک سرنج بناتے ہیں جس میں کوئی ربڑ کی مہر اور کوئی گریس نہیں ہوتی: ایک سخت بیرل جس میں ٹیپر نوزل ہے، ایک گھنٹی نما پسٹن جس کے پتلے پولی ایتھیلین ہونٹ دیوار کے خلاف مہر لگاتے ہیں، ایک پتلا پلنجر شافٹ، اور ایک کیپ جس کی لمبی آستین شافٹ کی رہنمائی کرتی ہے تاکہ وہ مڑ نہ سکے اور پسٹن کو جھکا نہ سکے (Adorján & Dávid، US 4,704,105، 1987)۔ ہائیڈرولک ماڈلز کے لیے سرنجوں کے سیٹ کے لیے ہر سائز کا ایک سیٹ مولڈ بنائیں۔
پسٹن کے اعداد و شمار پیٹنٹ کے ہیں۔ پولی پروپیلین، LDPE، سائز اور مولڈ سازی ہماری ہیں۔ طبی استعمال کے لیے نہیں۔ تصویر: Figs. 1-2۔
اعلیٰ
3 دن (مولڈز) + فی بیچ 1 گھنٹہ
ہدایات
1
1
مولڈنگ کا عمل
مولڈنگ کا عمل
خشک کرنا، سانچہ، انجیکشن، ٹھنڈا کرنا اور معائنہ سب اسی خاکے کی پیروی کرتے ہیں۔ نیچے دیئے گئے مراحل میں صرف وہ اضافہ شامل ہے جو سرنج کے لیے ضروری ہے۔
2
2
بیرل مولڈ کو ملنگ کریں
بیرل مولڈ کو ملنگ کریں
بیرل کے لیے دو پلیٹ والا مولڈ ملنگ کریں (1): ایک سخت دیواروں والی ٹیوب جو ایک سرے پر نوزل (11) سے بند ہو، جس میں معیاری سوئی ٹیپر (ہمارا: Luer ٹیپر) ہو، اور کھلے سرے پر دو فنگر گرپس (12)۔ جو سرنج سائز آپ چاہیں ہر ایک کے لیے ایک مولڈ، مثلاً 5، 50 اور 60 ml (ہمارے)۔
درکار اوزار:
 ملنگ مشین
 انجیکشن سانچے کا ایلومینیم بلاک (2 تختی)
 انجیکشن سانچے کا ڈھانچہ
3
3
پسٹن سانچے کو ملِل کریں
پسٹن سانچے کو ملِل کریں
پسٹن (2) ایک گھنٹی کی طرح ہے: ایک کنارہ 5-7 mm اونچا ہے جس کے دونوں سرے پھیل کر 0.3-0.5 mm موٹے ہونٹوں میں تبدیل ہوتے ہیں، ایک سامنے کا نالی دار حصہ 0.3-0.5 mm چوڑا اور 2-2.5 mm گہرا ہے، اور ایک مرکزی شینک۔ ہونٹوں کو بیرل بور سے 0.2-0.6 mm زیادہ چوڑا ہونا چاہیے؛ ان کے درمیان کا کنارہ بور سے زیادہ چوڑا نہ ہو۔
درکار اوزار:
ملنگ مشینانجیکشن سانچے کا ایلومینیم بلاک (2 تختی)انجیکشن سانچے کا ڈھانچہ ڈیجیٹل ورنیئر کیلیپر ۶ انچ
4
4
شافٹ اور کیپ کے سانچوں کو مِل کریں
شافٹ اور کیپ کے سانچوں کو مِل کریں
شافٹ (3): انگوٹھے کا سہارا (31)، ایک منکا (32) اور ایک آخری ابھار (33) جو پسٹن کے بور سے تھوڑا بڑا ہو۔ کیپ (4): ایک ڈسک جس کا بیرونی کالر (42) بیرل میں زبردستی فٹ ہوتا ہے اور اندرونی آستین (43) کم از کم اتنی لمبی ہو جتنی شافٹ موٹی ہے۔
درکار اوزار:
ملنگ مشینانجیکشن سانچے کا ایلومینیم بلاک (2 تختی)انجیکشن سانچے کا ڈھانچہ5
5
بیرلز کو سانچے میں ڈھالیں
بیرلز کو سانچے میں ڈھالیں
بیرلز کو ورجن پلاسٹک سے سانچے میں ڈھالیں۔ پیٹنٹ صرف ایک سخت پلاسٹک کا تقاضا کرتا ہے؛ ہمارا: پولی پروپیلین۔
اس مرحلے کے لیے مواد:
 پولی پروپیلین کے دانے1 batch
درکار اوزار:
 دانوں کا ڈرائر
 انجیکشن ڈھلائی مشین
6
6
پسٹن کو ڈھالیں
پسٹن کو ڈھالیں
پسٹن کو ورجن پولی ایتھیلین سے ڈھالیں، جسے پیٹنٹ 65-90 ڈگری شور پر چاہتا ہے (پیمانہ بیان نہیں کیا گیا)۔ ہمارا: LDPE; اپنے گریڈ کی ڈیٹا شیٹ چیک کریں۔
اس مرحلے کے لیے مواد:
 LDPE کے دانے1 batch
درکار اوزار:
دانوں کا ڈرائرانجیکشن ڈھلائی مشین7
7
شافٹ اور کیپس کو مولڈ کریں
شافٹ اور کیپس کو مولڈ کریں
شافٹ اور کیپس کو مولڈ کریں۔ یہ دوبارہ پروسیس شدہ پلاسٹک ہو سکتے ہیں، کیونکہ یہ کبھی مائع کو نہیں چھوتے۔ ہمارے: پولی پروپیلین۔
اس مرحلے کے لیے مواد:
پولی پروپیلین کے دانے1 batchدرکار اوزار:
انجیکشن ڈھلائی مشین8
8
ہونٹ کا سائز چیک کریں
ہونٹ کا سائز چیک کریں
بیرل کے بور اور پسٹن کے ہونٹوں کی پیمائش کریں۔ ہونٹ بور سے 0.2-0.6 mm زیادہ چوڑے ہونے چاہئیں۔ اگر نہیں تو مولڈ کو ایڈجسٹ کریں۔
درکار اوزار:
ڈیجیٹل ورنیئر کیلیپر ۶ انچ9
9
شافٹ کو پسٹن میں کلک کر کے بٹھائیں
شافٹ کو پسٹن میں کلک کر کے بٹھائیں
شافٹ کے ابھار کو پسٹن کے پیچھے موجود چھوٹے سوراخ سے دھکیلیں یہاں تک کہ وہ اس کے پیچھے موجود چوڑی گہرائی میں کلک کر کے بیٹھ جائے۔
10
10
جوڑیں
جوڑیں
پسٹن کو بیرل میں دھکیلیں۔ شافٹ کو کیپ کی آستین میں سے پروئیں اور کیپ کے بیرونی کالر کو بیرل کے کھلے سرے میں زور سے دبائیں۔ اب جب آپ پسٹن کو مکمل طور پر پیچھے کھینچیں گے تو اس کا اختتامی چہرہ اسے روک دے گا۔
11
11
ڈھکن کو لاک کریں
ڈھکن کو لاک کریں
ڈھکن کے کالر میں بیرل کی دیوار کے ذریعے دو ڈینٹ، ایک دوسرے کے مخالف، گرم اوزار سے دبائیں تاکہ ڈھکن باہر نہ نکل سکے۔ ہمارے ہاں: سولڈرنگ آئرن کی نوک۔
درکار اوزار:
 برقی سولڈرنگ آئرن
12
12
سیل کی جانچ کریں
سیل کی جانچ کریں
پانی کھینچیں اور پوری حرکت کے دوران اسے باہر دھکیلیں، بغیر کسی گریس کے۔ یہ شروع سے ہی ہموار حرکت کرنا چاہیے اور ہونٹوں کے اوپر سے رِس کر باہر نہیں آنا چاہیے۔ سائز نوٹ کریں اور اسے اپنے سیٹ میں فائل کر دیں۔
درکار اوزار:
 پانی
 شیشے کا بیکر
مواد
2- 1 batchپلیس ہولڈر
- 1 batchپلیس ہولڈر
درکار اوزار
9- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
یہ بلوپرنٹ بناتا ہے
متعلقہ بلیو پرنٹ
یہ بلیو پرنٹ علم بانٹتے ہیں — تکنیک، مواد یا اصول
CC0 پبلک ڈومین
یہ بلیو پرنٹ CC0 کے تحت جاری کیا گیا ہے۔ آپ اجازت لیے بغیر اس کام کو نقل، ترمیم، تقسیم اور کسی بھی مقصد کے لیے استعمال کرنے کے لیے آزاد ہیں۔
میکر کی حمایت کریں ان کے بلیو پرنٹ کے ذریعے پروڈکٹس خرید کر جہاں وہ میکر کمیشن وینڈرز کی طرف سے مقرر، کماتے ہیں، یا اس بلیو پرنٹ کی نئی تکرار بنائیں اور آمدنی شیئر کرنے کے لیے اسے اپنے بلیو پرنٹ میں کنکشن کے طور پر شامل کریں۔