تعاون
فن
خوبصورتی اور تندرستی
دستکاری
ثقافت اور تاریخ
تفریح
ماحول
خوراک اور مشروبات
ریورس انجینئرنگ
سائنسز
کھیل
ٹیکنالوجی
پہننے والے آلات
English

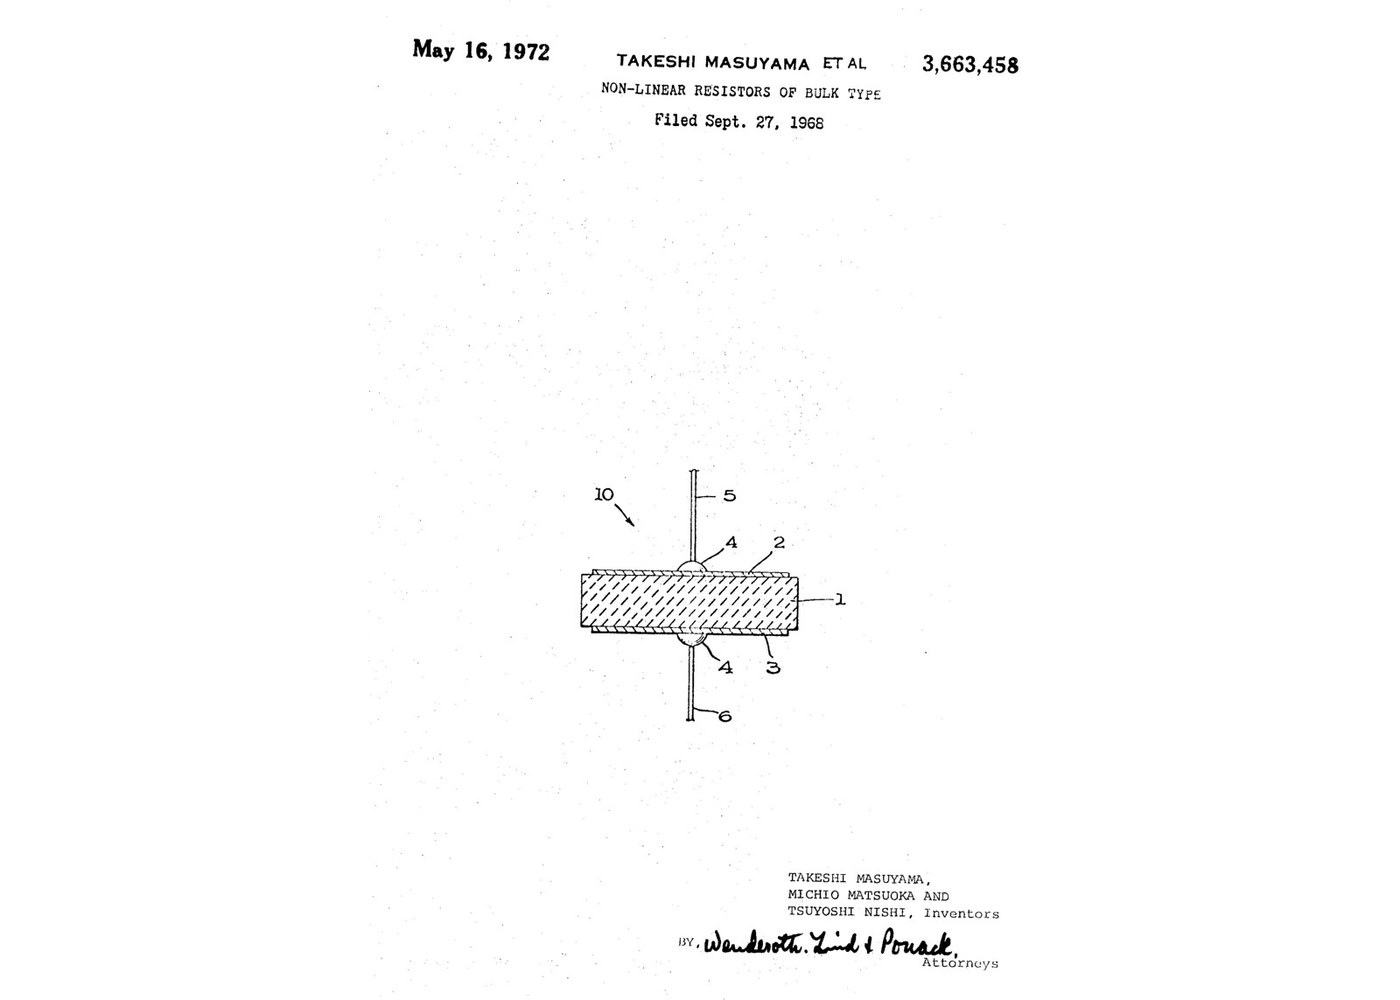
میٹل آکسائیڈ ورسٹر: زنک آکسائیڈ جس میں 0.5 % اینٹیمنی ٹرائی آکسائیڈ، بسمتھ-مینگنیز آکسائیڈ پیسٹ فائر کیا گیا (Masuyama 1972, Ex. 7)
ایک ورسٹر جس کے بسمتھ آکسائیڈ اور مینگنیز ڈائی آکسائیڈ دونوں پیسٹ سے فائر کیے جاتے ہیں: 99.5 % زنک آکسائیڈ جس میں مولز کے لحاظ سے 0.5 % اینٹیمنی ٹرائی آکسائیڈ ہے، 1350 °C پر سنٹر کیا گیا، 70 : 30 بسمتھ آکسائیڈ اور مینگنیز ڈائی آکسائیڈ پیسٹ سے کوٹ کیا گیا اور 800 °C پر فائر کیا گیا۔ ڈسک کی 1 mA پر C-value 140 اور nonlinearity exponent n 40.8 ماپی گئی۔
ماخذ: T. Masuyama, M. Matsuoka and T. Nishi (Matsushita), US 3,663,458 (1972), Example 7۔ نامعلوم: سلور پینٹ کیا ہے، اور پیسٹ کے ایپوکسی محلول کی طاقت کتنی ہے۔ اسپرے کرنا ہمارا ہے، US Army Corps of Engineers EM 1110-2-3401 (1999) کے مطابق۔ 10 g بیچ ہمارا حساب ہے۔ تصویر: پیٹنٹ کا ڈرائنگ۔
اعلیٰ
2 دن
ہدایات
1
1
99.5 : 0.5 کا وزن کریں اور 5 گھنٹے تک گیلا پیسیں
99.5 : 0.5 کا وزن کریں اور 5 گھنٹے تک گیلا پیسیں
زنک آکسائیڈ اور اینٹیمنی ٹرائی آکسائیڈ کو مولز کے لحاظ سے 99.5 : 0.5 کے تناسب سے ملائیں۔ ہمارے حساب کے مطابق، 10 g کے لیے: 9.823 g زنک آکسائیڈ، 0.177 g اینٹیمنی ٹرائی آکسائیڈ (ہمارا حساب)۔ 5 گھنٹے تک گیلا پیسیں، پھر مثال 1 کی طرح خشک کریں۔ نامعلوم: پیسنے والا مائع۔
اس مرحلے کے لیے مواد:
 زنک آکسائیڈ سفوف9.823 گرام
 اینٹیمنی ٹرائی آکسائیڈ0.177 گرام
درکار اوزار:
 پلڑوں والی ترازو
 لوہے کی بال مل
 سُکھانے کا تنور
2
2
13 ملی میٹر بائی 2.5 ملی میٹر پریس ڈسکس
13 ملی میٹر بائی 2.5 ملی میٹر پریس ڈسکس
13 ملی میٹر چوڑی اور 2.5 ملی میٹر موٹی پریس ڈسکس کو 340 کلوگرام/سینٹی میٹر² پر دبائیں، جیسا کہ مثال 1 میں ہے۔
درکار اوزار:
 ہائیڈرولک پریس
 ڈسک دبانے کا سانچا
 ورنیئر کیلیپر
3
3
1350 °C پر 1 گھنٹے تک سنٹر کریں اور بھٹی میں ٹھنڈا ہونے دیں
1350 °C پر 1 گھنٹے تک سنٹر کریں اور بھٹی میں ٹھنڈا ہونے دیں
ہوا میں 1350 °C پر 1 گھنٹے کے لیے سنٹر کریں اور ڈسکس کو بھٹی میں ٹھنڈا ہونے دیں۔
درکار اوزار:
 مفل بھٹی
4
4
دونوں سطحوں کو لیپ کریں
دونوں سطحوں کو لیپ کریں
دونوں سطحوں کو سلیکون کاربائیڈ گھرشن مادے سے لیپ کریں۔ مثال 7 میں موٹائی نہیں دی گئی ہے۔
درکار اوزار:
 سیلیکون کاربائیڈ کے دانےورنیئر کیلیپر
5
5
بزموتھ اور مینگنیز آکسائیڈ کے پیسٹ سے کوٹ کریں، 800 °C پر فائر کریں
بزموتھ اور مینگنیز آکسائیڈ کے پیسٹ سے کوٹ کریں، 800 °C پر فائر کریں
دونوں لیپ شدہ سطحوں کو ایسے پیسٹ سے کوٹ کریں جس کے ٹھوس اجزاء وزن کے لحاظ سے 70 % بزموتھ آکسائیڈ اور 30 % مینگنیز ڈائی آکسائیڈ ہوں، اور اسے ہوا میں 800 °C پر 30 منٹ تک فائر کریں۔ مثال 7 میں پیسٹ کے مائع جزو کا نام نہیں دیا گیا؛ ہمارا: مثال 4 کا ایپوکسی ریزن بیوٹائل الکحل محلول۔ نہیں دیا گیا: پیسٹ کی مقدار۔
اس مرحلے کے لیے مواد:
 بسمتھ آکسائیڈ1 as required
 مینگنیز ڈائی آکسائیڈ (پائرولوسائٹ)1 as required
درکار اوزار:
 ایپاکسی رال
 این-بیوٹانولمفل بھٹی
6
6
ایلومینیم الیکٹروڈز کا چھڑکاؤ کریں اور لیڈز منسلک کریں
ایلومینیم الیکٹروڈز کا چھڑکاؤ کریں اور لیڈز منسلک کریں
ایلومینیم کی میٹلائزڈ فلم کو دونوں سطحوں پر چھڑکیں۔ مثال 1 کی طرح، ہر ایک کے ساتھ کنڈکٹو سلور پینٹ سے ایک لیڈ تار منسلک کریں۔ ہمارا طریقہ، US Army Corps of Engineers EM 1110-2-3401 (1999) کے مطابق: 18-40 V DC آرک سے پگھلے اور کمپریسڈ ہوا سے ایٹمائز کیے گئے دو 3.2 mm تاروں سے ایلومینیم کو وائر-آرک سپرے کریں، ڈسک سے 15-20 cm کے فاصلے سے اور کسی بھی صورت 45° سے کم زاویے پر نہیں، کم از کم دو کوٹ میں، ہر ایک 50-75 µm کے زاویہ قائمہ پر۔ نامعلوم: پینٹ۔
اس مرحلے کے لیے مواد:
 ایلومینیم کی سل1 as 3.2 mm spray wire
 چاندی کا موصل رنگ1 as required
 تانبے کا تار2 ٹکڑے
درکار اوزار:
ورنیئر کیلیپر وائر آرک اسپرے گن
 صنعتی ہوا کا دابک
مواد
7- 9.823 گرامپلیس ہولڈر
- 0.177 گرامپلیس ہولڈر
- 1 as requiredپلیس ہولڈر
- 1 as requiredپلیس ہولڈر
- 1 as 3.2 mm spray wireپلیس ہولڈر
- 1 as requiredپلیس ہولڈر
- 2 ٹکڑےپلیس ہولڈر
درکار اوزار
12- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
- پلیس ہولڈر
یہ بلوپرنٹ بناتا ہے

متعلقہ بلیو پرنٹ
یہ بلیو پرنٹ علم بانٹتے ہیں — تکنیک، مواد یا اصول

Metal Oxide Varistor: Zinc Oxide with 0.2 % Bismuth Oxide, Sintered Disc (Masuyama 1972)
Ed کی طرف سے
صنعتی
4
0
0
0
0
0

Metal Oxide Varistor: Pure Zinc Oxide at 1350 °C, Bismuth Oxide Paste Fired at 800 °C (Masuyama 1972, Ex. 4)
Ed کی طرف سے
صنعتی
5
0
0
0
0
0
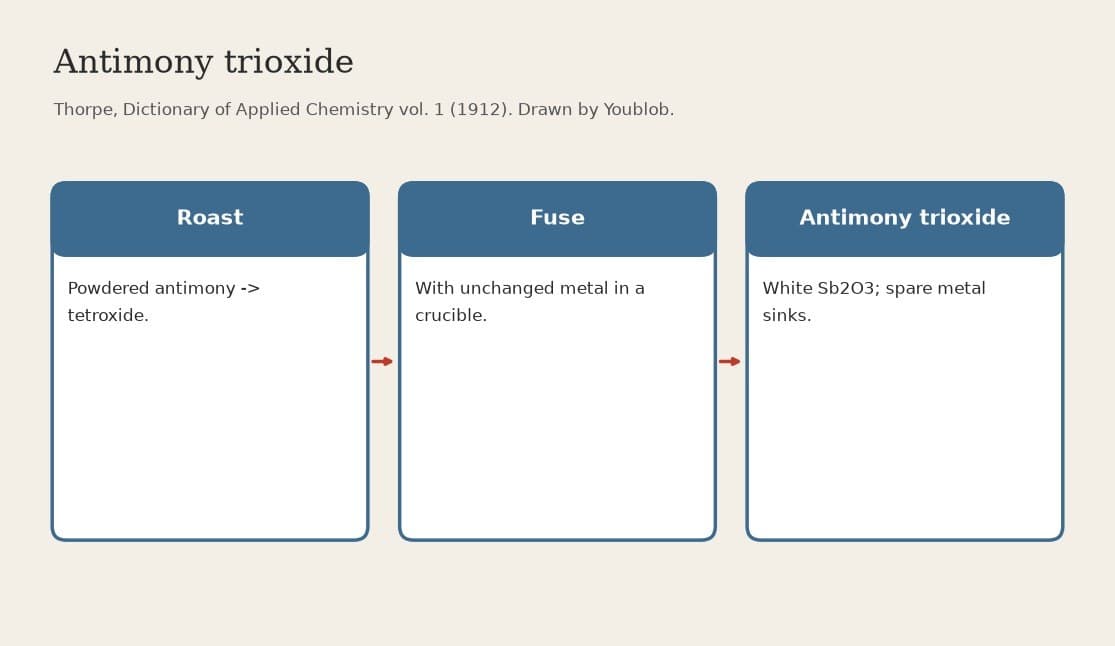
Antimony Trioxide: Roasted Antimony Fused with More Metal (Thorpe 1912)
Charlie کی طرف سے
صنعتی
13
0
0
0
0
0
CC0 پبلک ڈومین
یہ بلیو پرنٹ CC0 کے تحت جاری کیا گیا ہے۔ آپ اجازت لیے بغیر اس کام کو نقل، ترمیم، تقسیم اور کسی بھی مقصد کے لیے استعمال کرنے کے لیے آزاد ہیں۔
میکر کی حمایت کریں ان کے بلیو پرنٹ کے ذریعے پروڈکٹس خرید کر جہاں وہ میکر کمیشن وینڈرز کی طرف سے مقرر، کماتے ہیں، یا اس بلیو پرنٹ کی نئی تکرار بنائیں اور آمدنی شیئر کرنے کے لیے اسے اپنے بلیو پرنٹ میں کنکشن کے طور پر شامل کریں۔