SZTUKA
Piękno i dobre samopoczucie
RZEMIOSŁO
KULTURA I HISTORIA
ROZRYWKA
ŚRODOWISKO
JEDZENIE I NAPOJE
INŻYNIERIA ODWROTNA
NAUKI
LEKKOATLETYKA
TECHNOLOGIA
URZĄDZENIA DO NOSZENIA


Bearing Steel Wire (52100): Drawn from Bar Through a Drawplate
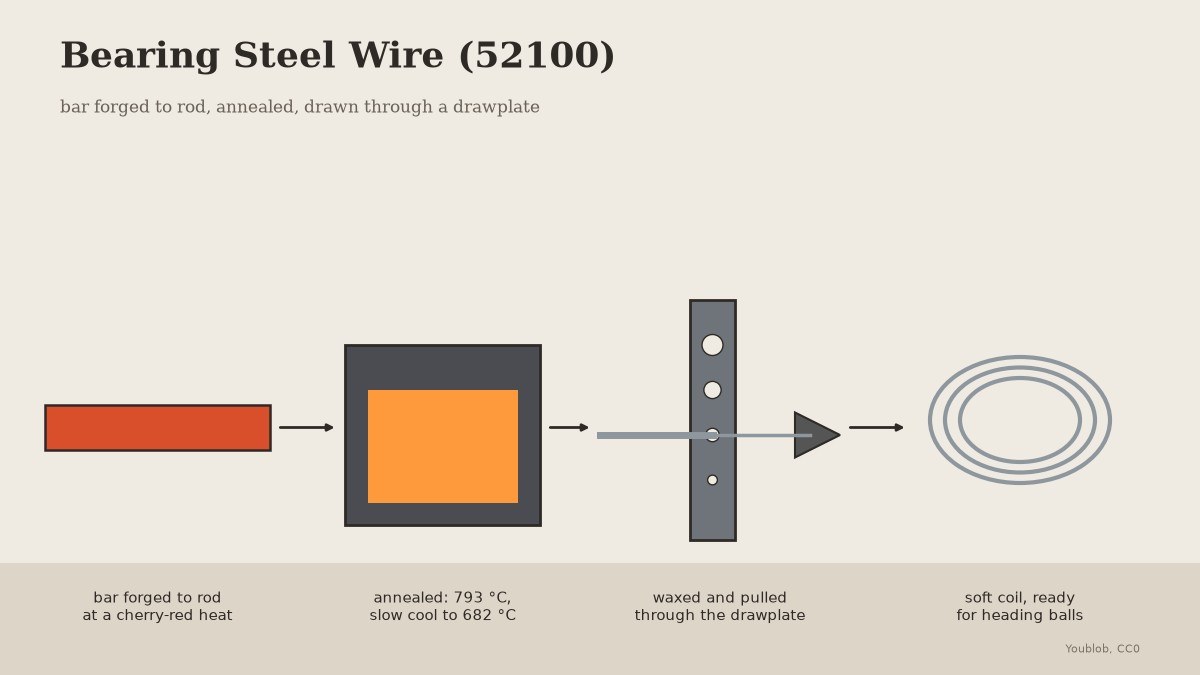
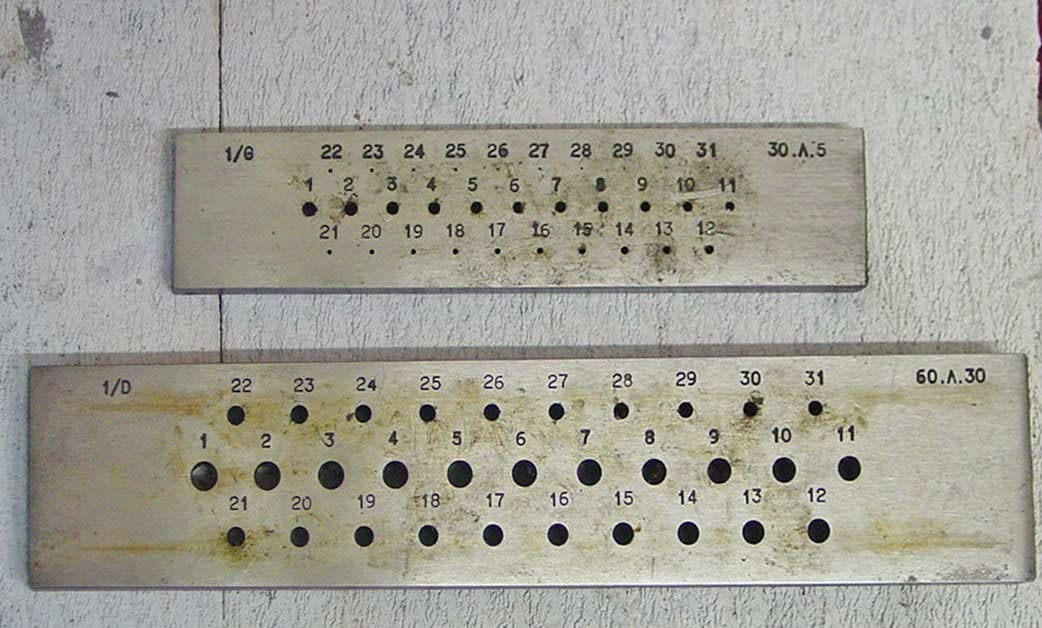
Bearing balls are headed from thick wire of 52100 steel. Here 52100 bar is forged to rod and drawn through a drawplate. At 1 % carbon it is much harder than mild steel, so it is annealed soft before drawing and again after every two holes, using the 52100 anneal Verhoeven recommends.
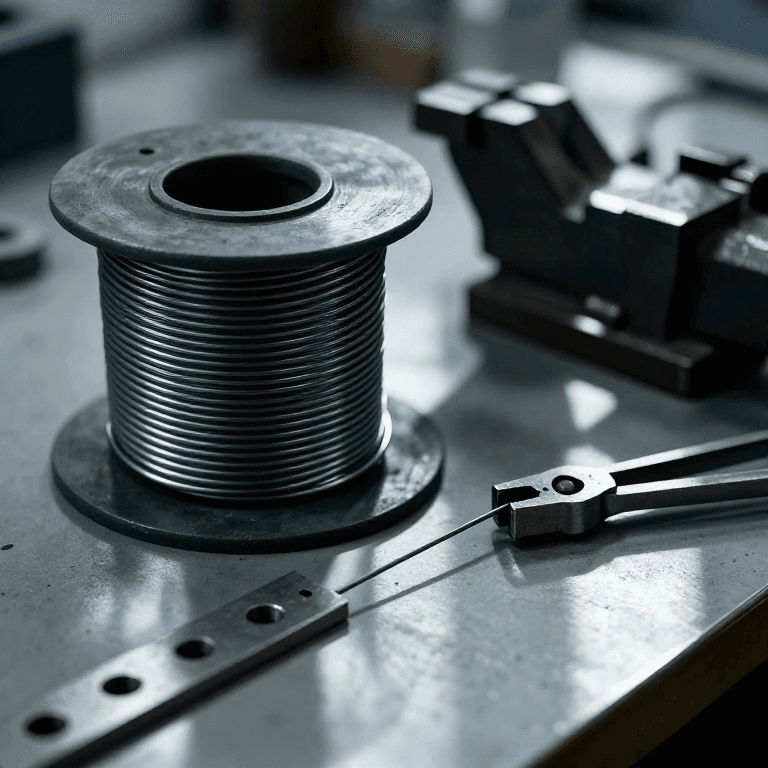
The picture: our drawing, bar to coil.
Zaawansowany
2 days
Instrukcje
1
1
Forge to rod
Forge to rod
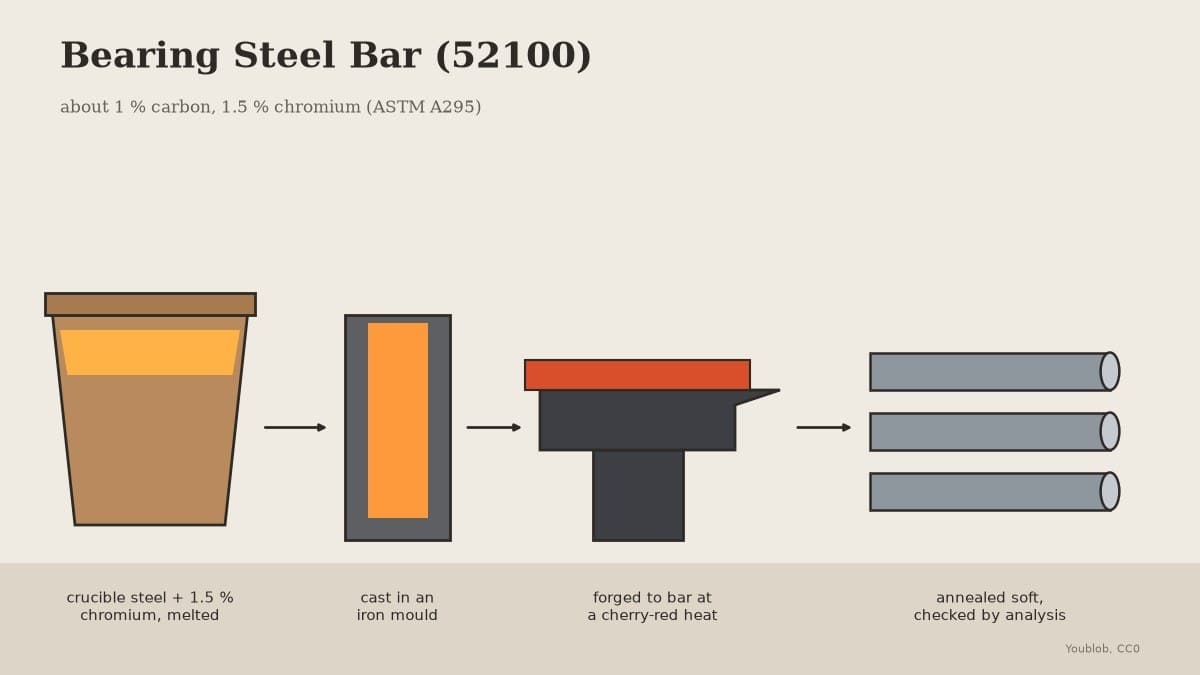
Heat the bar to a cherry-red heat and no hotter, and draw it out round on the anvil to a rod a little thicker than the drawplate's largest hole.
Materiały do tego kroku:
 Pręt ze stali łożyskowej (52100)1 kg
 Węgiel drzewny1 as required
Potrzebne narzędzia:
 Kuźnia kowalska
 Kowadło
 Młotek z rąbem poprzecznym
 Szczypce kowalskie
 Rękawice spawalnicze
 Okulary ochronne
2
2
Anneal
Anneal
In the oven, hold it at 793 °C (1460 °F) for 30 minutes, cool in the oven no faster than 500 °C an hour to 682 °C (1260 °F), then cool in air.
Potrzebne narzędzia:
 Piec do obróbki cieplnej
 Termopara z odczytemSzczypce kowalskieRękawice spawalnicze
3
3
Clean and taper
Clean and taper
Brush off all the scale, then file a long taper on the first 3 cm so it passes the first hole.
Potrzebne narzędzia:
 Zestaw szczotek drucianych
 Zestaw pilników
 Imadło warsztatowe
4
4
Wax and draw
Wax and draw
Clamp the drawplate in the vise. Wax the rod, push the taper through the first hole it does not slip through, and pull straight out with the draw tongs in one steady pull.
Materiały do tego kroku:
 Wosk pszczeli20 g
Potrzebne narzędzia:
 Ciągadło stalowe
 Kleszcze ciągarskieImadło warsztatowe
 Skórzane rękawice robocze
5
5
Anneal every two holes
Anneal every two holes
Draw through each next hole without skipping. After every two holes, coil the wire and anneal it again: hold it at 793 °C (1460 °F) for 30 minutes, cool in the oven no faster than 500 °C an hour to 682 °C (1260 °F), then cool in air.
Materiały do tego kroku:
Wosk pszczeli1 sztukaPotrzebne narzędzia:
Ciągadło staloweKleszcze ciągarskiePiec do obróbki cieplnejTermopara z odczytem6
6
Finish soft
Finish soft
Stop at the diameter your balls need, checked with the caliper, and give the coil a last anneal so it is soft for heading.
Potrzebne narzędzia:
 Suwmiarka cyfrowa 6 caliPiec do obróbki cieplnejTermopara z odczytem
7
7
Troubleshooting
Troubleshooting
Bearing steel wire troubleshooting.
Flow
Loading...
Materiały
3- Zastępnik
- 1 as requiredZastępnik
- 1 sztukaZastępnik
Wymagane narzędzia
15- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
Według tego planu powstaje
Powiązane blueprinty
Te blueprinty dzielą się wiedzą — technikami, materiałami lub zasadami
CC0 Domena publiczna
Ten plan jest udostępniany na licencji CC0. Możesz go swobodnie kopiować, modyfikować, rozpowszechniać i wykorzystywać do dowolnych celów, bez konieczności uzyskiwania zgody.
Wesprzyj Makera kupując produkty przez jego plan, za co zarabia Prowizja Makera ustalony przez sprzedawców, lub stwórz nową iterację tego planu i dołącz go jako połączenie w swoim własnym planie, aby dzielić się przychodami.