SZTUKA
Piękno i dobre samopoczucie
RZEMIOSŁO
KULTURA I HISTORIA
ROZRYWKA
ŚRODOWISKO
JEDZENIE I NAPOJE
INŻYNIERIA ODWROTNA
NAUKI
LEKKOATLETYKA
TECHNOLOGIA
URZĄDZENIA DO NOSZENIA
English
Zgrzewanie tworzyw sztucznych dźwiękiem
Szczebel 2 zakończył się najbardziej użytecznym posunięciem w projektowaniu form wtryskowych: gdy element jest zbyt sprytnie zaprojektowany, by dało się go wyjąć z narzędzia, dziel go na dwie części i połącz je później. Ten szczebel dotyczy właśnie łączenia.
Klej jest oczywistą odpowiedzią i często błędną — wymaga czasu utwardzania, stanowi trzeci materiał w części, którą być może chcesz poddać recyklingowi, a na poliolefinach praktycznie nie działa. Alternatywą jest sprawienie, by obie połówki **stały się jedną częścią**, co w przypadku termoplastu oznacza stopienie powierzchni styku i nic więcej.
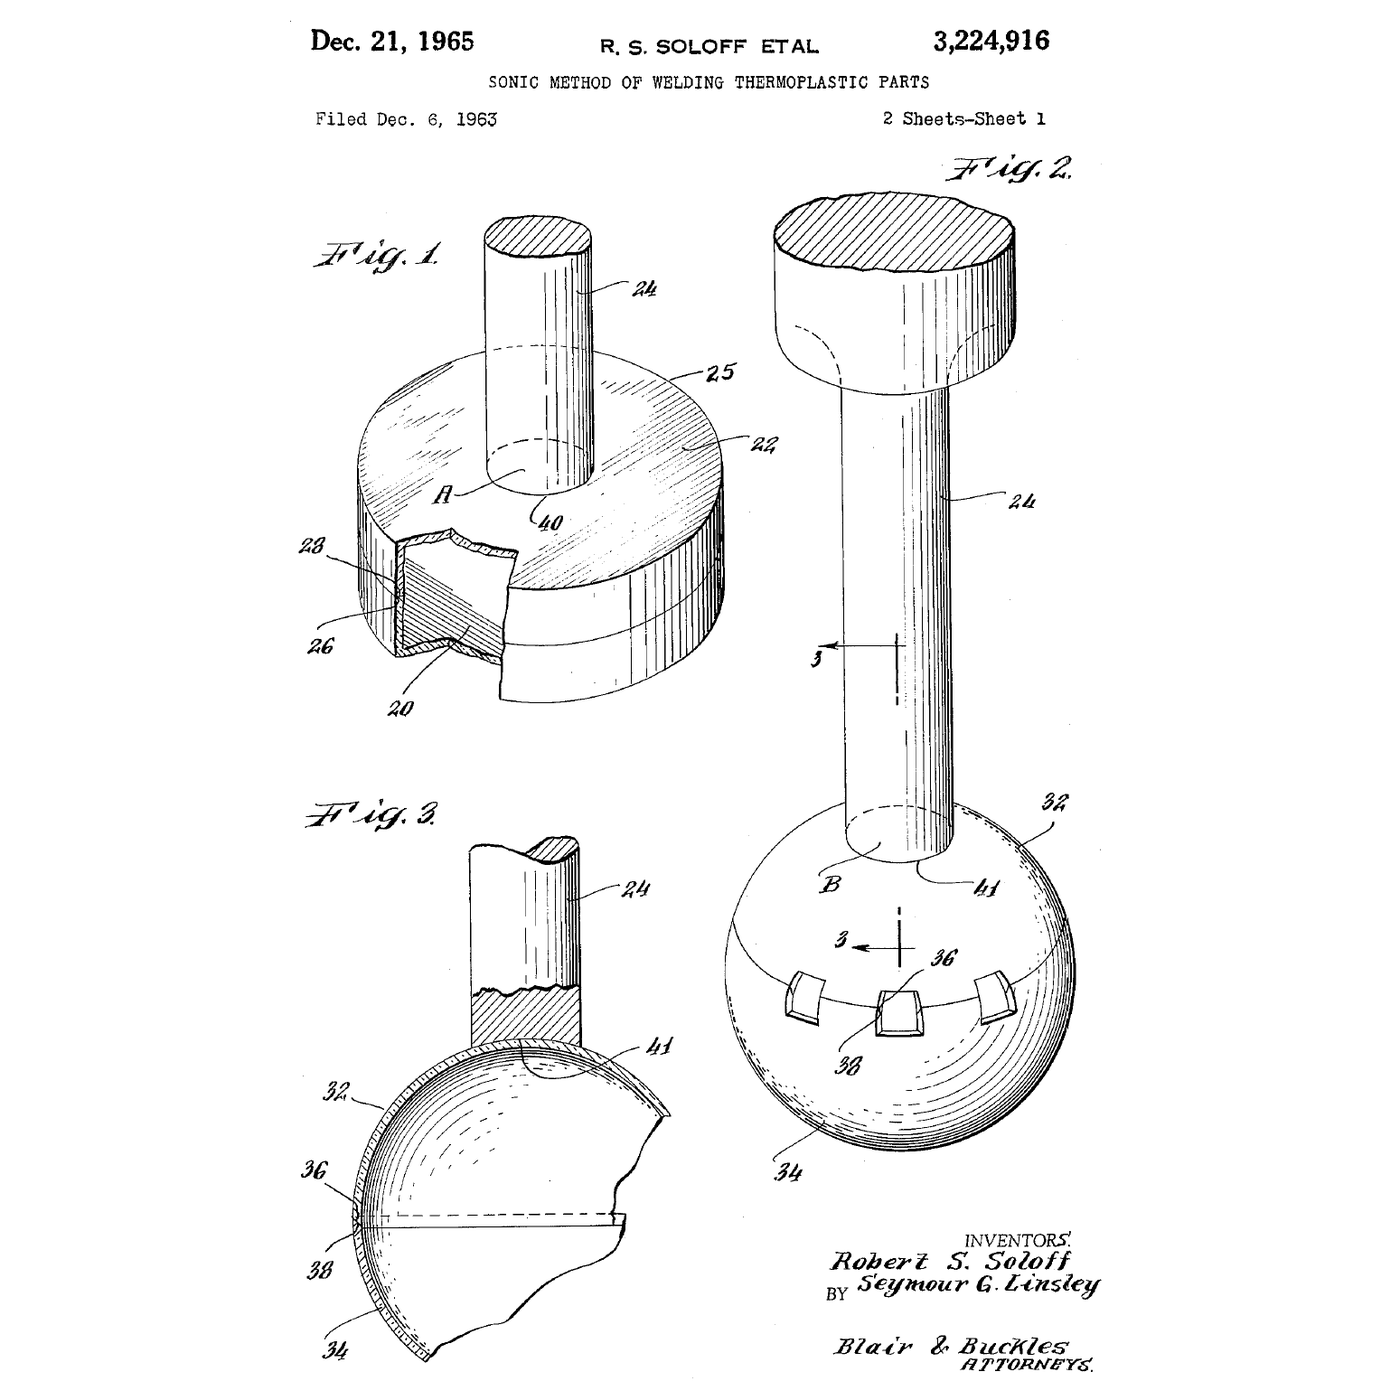
Skręcona przy tym w 1963 roku przez Roberta Soloffa technika wykorzystuje ultradźwięki: drgania złącza z częstotliwością 20 kHz powodują, że wewnętrzne tarcie polimeru topi niewielkie trójkątne żebro uformowane na jednej z powierzchni. Trwa to jedną piątą sekundy, nie wymaga materiałów eksploatacyjnych, a zgrzeina jest tak wytrzymała jak materiał podstawowy.
Zaawansowany
Około 3 godzin
Instrukcje
1
1
Przeczytaj zastrzeżenie i znajdź dyrektor energii w praktyce
Przeczytaj zastrzeżenie i znajdź dyrektor energii w praktyce
**US 3,224,916**, *Sonic method of welding thermoplastic parts*, **Robert S. Soloff** i Seymour G. Linsley, cesjonariusze **Branson Instruments**; zgłoszony **6 grudnia 1963**, numer seryjny 328,500, udzielony **21 grudnia 1965**; 8 zastrzeżeń, klasa US 156-73. Wygasły. Rysunek na tej stronie to arkusz 1 patentu: FIG. 1 to złącze, FIG. 2 to róg (sonotroda), FIG. 3 to przekrój.
W opisie mowa jest o *łączeniu zespołów z tworzyw termoplastycznych* za pomocą *źródła energii dźwiękowej o wysokiej intensywności*, i wyraźnie stwierdzono, że elementy muszą zostać doprowadzone *do ścisłego kontaktu*, a metoda obejmuje *trudno topliwe materiały termoplastyczne* — co jest interesującym zastrzeżeniem, ponieważ to właśnie w przypadku tych materiałów klej również zawodzi.
Teraz znajdź taki przykład. Przetnij tani formowany zespół, którego zniszczenie ci nie przeszkadza — zabawkę, jednorazową rączkę maszynki do golenia, korpus długopisu lub obudowę małego urządzenia. Obejrzyj powierzchnie styku pod mikroskopem.
Na zgrzanym złączu znajdziesz, tylko na jednej powierzchni, **mały trójkątny żebrowy występ** biegnący wokół linii złącza — o wysokości ułamka milimetra i zwykle o szerokości u podstawy zbliżonej do wysokości. To jest dyrektor energii. Na części, która została już zgrzana, będzie on spłaszczony, a stopiony materiał wyciśnięty na boki w postaci cienkiego wałeczka.
Zmierz żebro mikroskopem i suwmiarką. Krok 4 pokazuje, dlaczego właśnie taki rozmiar, a nie inny.
Potrzebne narzędzia:
 Mikroskop cyfrowy
 Suwmiarka cyfrowa 6 cali
 Nóż introligatorski
 Okulary ochronne
2
2
Zespaw dwa elementy i sprawdź, dokąd poszła energia
Zespaw dwa elementy i sprawdź, dokąd poszła energia
Jeśli masz dostęp do zgrzewarki ultradźwiękowej — plastikowej, a nie metalowej ani do kąpieli czyszczącej — przeprowadź to porządnie. Jeśli nie, krok 3 podaje zastępczy sposób na stanowisku pracy, który pokazuje ten sam mechanizm.
Wydrukuj lub uformuj dwie płaskie próbki z powierzchnią łączenia 40 × 10 mm. Na jednej z nich umieść trójkątny kierunkownik energii o wysokości 0,4 mm i szerokości 0,5 mm, biegnący na całej długości. Drugą parę pozostaw płaską do porównania.
Ustaw zgrzewarkę: sztywne mocowanie pod dolną częścią, końcówka (róg) płasko na górnej części i zacznij od krótkiego czasu zgrzewania oraz małej siły. Zgrzej, następnie rozciągnij połączenie w imadle za pomocą dynamometru sprężynowego i zapisz siłę oraz **gdzie nastąpiło pęknięcie**.
Zbadaj trzy zmienne, jedną po drugiej, i wykreśl każdą z nich:
- **Czas zgrzewania** — zbyt krótki i kierunkownik nie zapadnie się; zbyt długi i stopiony materiał zostanie wyciśnięty, a złącze zostanie pozbawione materiału.
- **Siła** — zbyt mała i powierzchnie nie utrzymają kontaktu przez cały cykl; zbyt duża i kierunkownik zostanie zgnieciony zanim się stopi, co zniweczy nagrzewanie przez ścinanie.
- **Amplituda**, jeśli maszyna na to pozwala.
Dobre zgrzewanie pęka w **materiale macierzystym** obok połączenia, a nie w miejscu łączenia. Kontrolna próbka z płaską powierzchnią będzie trzymać prawie wcale, i o to właśnie chodzi w kierunkowniku.
Sprzęt ultradźwiękowy jest głośny w sposób, który miernik pokazuje jako umiarkowany — duża część mocy leży poza zakresem słyszalnym, a podharmoniczne już nie. Używaj ochron słuchu, trzymaj palce z dala od drogi końcówki i nigdy nie dotykaj końcówki, która pracowała.
Materiały do tego kroku:
 Filament ABS1 sztuka
 Filament PLA1 sztuka
Potrzebne narzędzia:
 Zgrzewarka ultradźwiękowa do tworzyw
 Drukarka 3D
 Imadło warsztatowe
 Siłomierz (waga sprężynowa)Mikroskop cyfrowySuwmiarka cyfrowa 6 cali
 Ochronniki słuchu (nauszniki, SNR 30 dB)Okulary ochronne
 Skórzane rękawice robocze
 Dziennik laboratoryjny (z kopią)
3
3
Ławka zastępuje ultradźwięki: tarcie, rozpuszczalnik i gorące ostrze
Ławka zastępuje ultradźwięki: tarcie, rozpuszczalnik i gorące ostrze
Trzy sposoby stopienia granicy połączenia bez stosu ultradźwiękowego, każdy ilustruje inną część tej samej idei. Wykonaj wszystkie trzy i porównaj przełomy.
Materiały do tego kroku:
Filament ABS1 sztukaPotrzebne narzędzia:
 Wiertarka stołowaImadło warsztatowe
 Płyta grzejna
 Termometr na podczerwieńMikroskop cyfrowySiłomierz (waga sprężynowa)
 Stoper
 Rękawice nitryloweOkulary ochronne
 Dygestorium (z odciągiem)
 GaśnicaDziennik laboratoryjny (z kopią)
 Płyta polipropylenowa (A4)
 Płyta akrylowa
 Klej rozpuszczalnikowy do tworzyw
4
4
Co robi róg i dlaczego dyrektor jest mały
Co robi róg i dlaczego dyrektor jest mały
Wczytywanie notatnika Jupyter…
Potrzebne narzędzia:
 Papier milimetrowy
5
5
Historia i kontekst
Historia i kontekst
**Atrybucja.** US 3,224,916, *Sonic method of welding thermoplastic parts*, Robert S. Soloff i Seymour G. Linsley, przypisany firmie Branson Instruments; zgłoszony 6 grudnia 1963, udzielony 21 grudnia 1965, wygasły. Rysunek na tej stronie pochodzi z samego patentu.
**Dlaczego rozprzestrzenił się tak szybko.** Zgrzewanie ultradźwiękowe nie wymaga materiałów eksploatacyjnych, czasu utwardzania, rozpuszczalników ani trzeciego materiału w detalu. Cykl trwa ułamek sekundy, więc pasuje do linii montażowej w tempie formowania wtryskowego, a ponieważ pozostawia detal chłodnym, można go od razu przenosić. Praktycznie każda formowana obudowa urządzenia użytkowego, która nie jest skręcana śrubami, jest zgrzewana w ten sposób.
**Kierownik energii to prawdziwy wynalazek.** Ultradźwięki przyłożone do płaskiego połączenia lekko ogrzewają wszystko i nic nie zgrzewają; krok 4 pokazuje dlaczego. Skoncentrowanie naprężeń w małym formowanym trójkącie zamienia rozproszony problem nagrzewania w lokalne topienie — i nic nie kosztuje, bo jest wycięte w narzędziu raz.
**Jak to się ma do szczebla klejowego.** Schematy klejenia w katalogu dotyczą łączenia *różnych* materiałów za pomocą trzeciej substancji. Zgrzewanie jest przypadkiem przeciwnym: ten sam polimer, bez trzeciej substancji, a połączenie staje się nie do odróżnienia od części. Gdy oba są możliwe, zgrzewanie wygrywa szybkością, wytrzymałością i możliwością recyklingu; klej wygrywa, gdy materiały się różnią, gdy połączenie musi uszczelnić szczelinę lub gdy części nie można docisnąć do siebie.
**Uczciwe ograniczenia.** Zgrzewanie ultradźwiękowe dotyczy **wyłącznie termoplastów** i w prawie wszystkich przypadkach *tego samego* polimeru po obu stronach — różne polimery nie dyfundują wzajemnie. Wymaga formowanego elementu złącza, więc musi być zaprojektowane od początku i nie można go dodać później. Polimery półkrystaliczne, takie jak polipropylen i nylon, zgrzewają się znacznie gorzej niż amorficzne, takie jak ABS, ponieważ energia idzie na topienie kryształów, a nie na podniesienie złącza powyżej temperatury zeszklenia. A sprzęt nie jest ani tani, ani obojętny dla otoczenia, dlatego istnieje krok 3.
Materiały
2- 1 sztukaZastępnik
- 1 sztukaZastępnik
Wymagane narzędzia
22- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
- Zastępnik
Powiązane blueprinty
Te blueprinty dzielą się wiedzą — technikami, materiałami lub zasadami
The Clutch Fit: An Interference That Survives Ten Thousand Pulls
autor: Martin
Mechanika
58
0
0
0
0
0

What a Glue Joint Is: Why a Good One Breaks Everywhere Except the Glue
autor: Woody
Obróbka drewna
55
0
0
0
0
0
Choosing the Adhesive: Open Time, Gap Fill, and What It Has to Survive
autor: Mary
RZEMIOSŁO
48
0
0
0
0
0
The Crimp: A Good One Is a Cold Weld, Not a Squeeze
autor: Volt
TECHNOLOGIA
58
0
0
0
0
0
CC0 Domena publiczna
Ten plan jest udostępniany na licencji CC0. Możesz go swobodnie kopiować, modyfikować, rozpowszechniać i wykorzystywać do dowolnych celów, bez konieczności uzyskiwania zgody.
Wesprzyj Makera kupując produkty przez jego plan, za co zarabia Prowizja Makera ustalony przez sprzedawców, lub stwórz nową iterację tego planu i dołącz go jako połączenie w swoim własnym planie, aby dzielić się przychodami.