Сотрудничество
ИСКУССТВО
КРАСОТА И ЗДОРОВЬЕ
РЕМЕСЛО
КУЛЬТУРА И ИСТОРИЯ
РАЗВЛЕЧЕНИЯ
ЭКОЛОГИЯ
ЕДА И НАПИТКИ
ОБРАТНАЯ ИНЖЕНЕРИЯ
НАУКИ
СПОРТ
ТЕХНОЛОГИИ
НОСИМЫЕ УСТРОЙСТВА
English

Сварка пластика ультразвуком
Ребро 2 завершилось самым полезным приёмом в проектировании литьевых форм: когда деталь слишком сложна, чтобы извлечь её из инструмента, разделите её на две части и соедините их впоследствии. Этот этап посвящён соединению.
Клей — очевидный ответ, и часто неправильный: ему требуется время отверждения, он представляет собой третий материал в детали, которую вы можете захотеть переработать, а на полиолефинах он почти не работает. Альтернатива — заставить две половинки **стать одним целым**, что для термопласта означает расплавление границы раздела и ничего более.
Патент Роберта Солоффа 1963 года делает это с помощью ультразвука: встряхните стык на частоте 20 кГц и позвольте внутреннему трению полимера расплавить небольшое треугольное ребро, отлитое на одной из поверхностей. Одна пятая секунды, никаких расходных материалов, и сварной шов такой же прочный, как основной материал.
Продвинутый
Около 3 часов
Инструкции
1
1
Прочитайте формулу изобретения и найдите энергетический директор в природе
Прочитайте формулу изобретения и найдите энергетический директор в природе
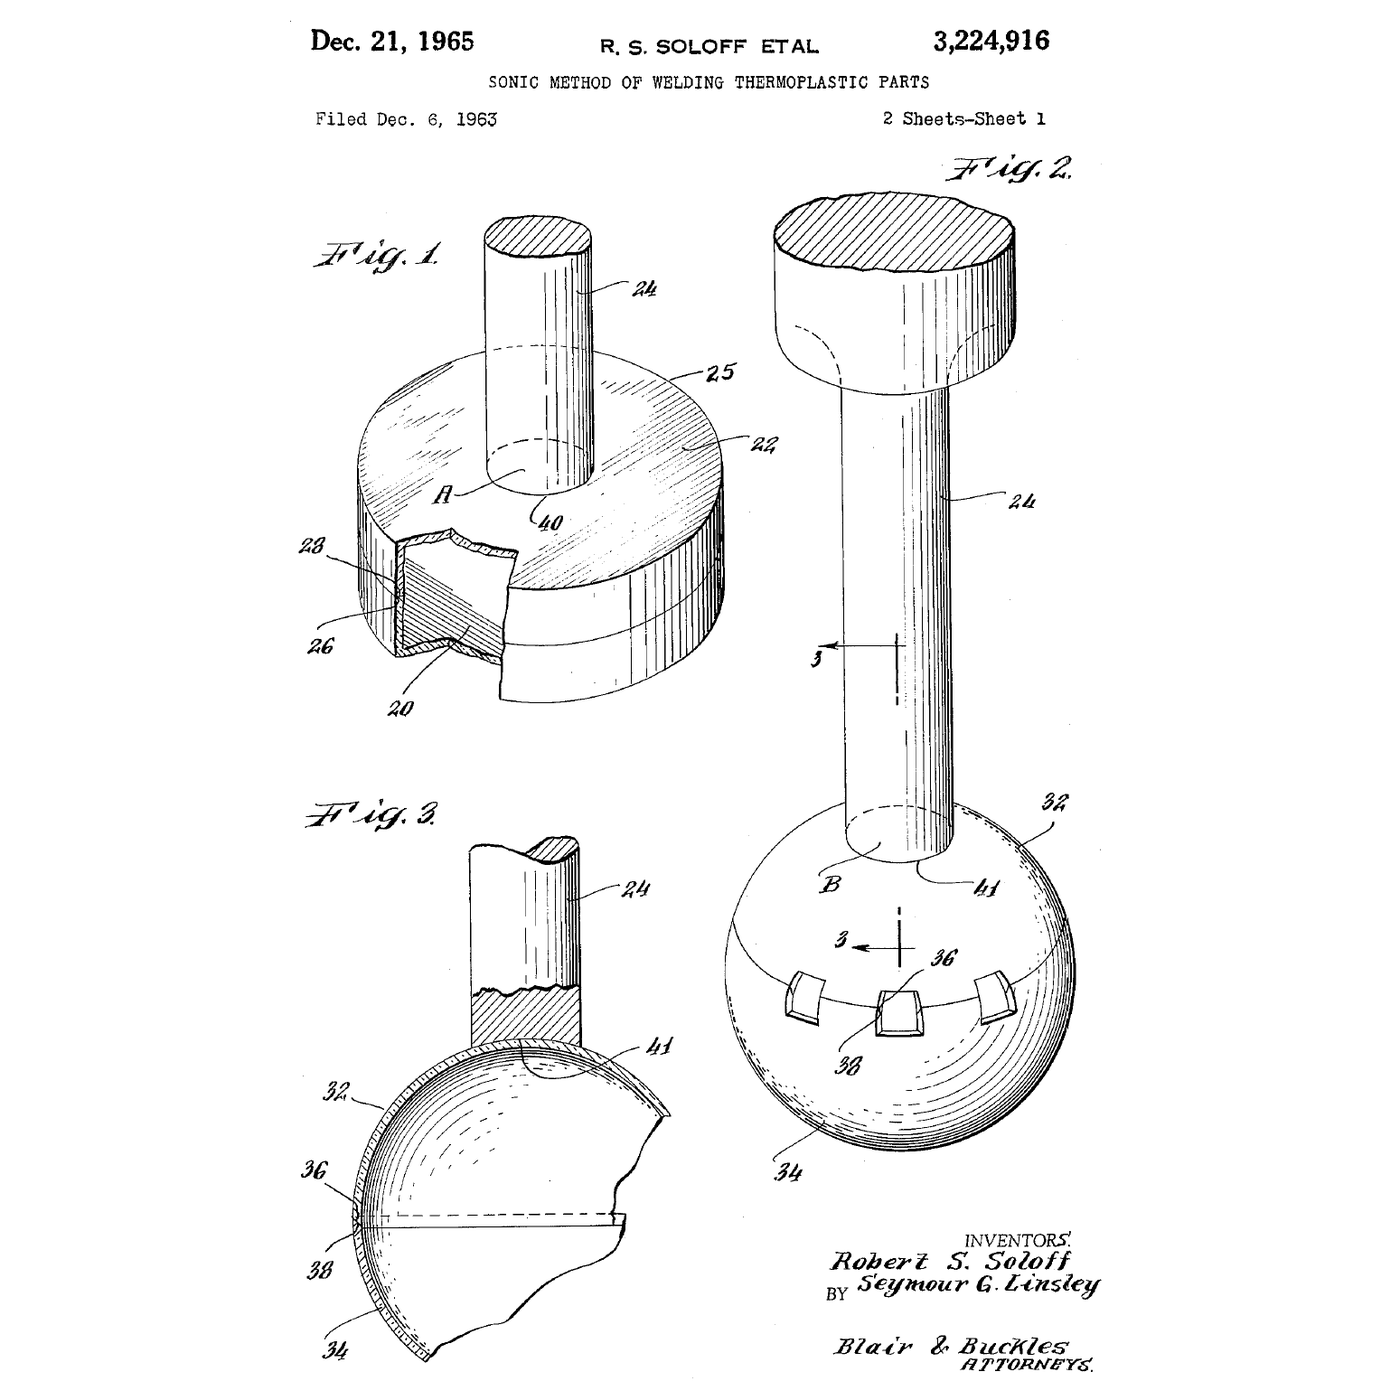
**US 3,224,916**, *Ультразвуковой способ сварки деталей из термопластов*, **Robert S. Soloff** и Seymour G. Linsley, правопреемник **Branson Instruments**; подана **6 декабря 1963**, серийный № 328,500, выдана **21 декабря 1965**; 8 пунктов формулы, класс США 156-73. Срок действия истек. Чертеж на этой странице — лист 1 патента: FIG. 1 — стык, FIG. 2 — рупор, FIG. 3 — разрез.
Описание посвящено *сварке сборок из термопластичных деталей с* *источником звуковой энергии высокой интенсивности*, и в нем прямо указано, что детали должны быть приведены в *тесный контакт*, а способ распространяется на *трудноплавкие термопластичные материалы* — и это самое интересное требование, поскольку именно с такими материалами не справляется и клей.
Теперь найдите такой пример. Разрежьте дешевую литую сборку, которой не жалко пожертвовать — игрушку, одноразовую ручку бритвы, корпус ручки, корпус небольшого прибора. Рассмотрите сопрягаемые поверхности под микроскопом.
На сварном соединении вы найдете только на одной поверхности **небольшой треугольный выступ**, проходящий по линии стыка, — высотой в долю миллиметра и обычно примерно такой же ширины у основания. Это и есть энергетический директор. На уже сваренной детали он будет сплющен, а расплав выдавлен по обе стороны в виде тонкого валика.
Измерьте выступ под микроскопом и штангенциркулем. Шаг 4 объясняет, почему именно такой размер, а не другой.
Необходимые инструменты:
 Цифровой микроскоп
 Цифровой штангенциркуль 6 дюймов
 Макетный нож
 Защитные очки
2
2
Сварите две детали и найдите, куда ушла энергия
Сварите две детали и найдите, куда ушла энергия
Если у вас есть ультразвуковой сварочный аппарат — пластиковый, а не для металла или ванны для очистки — выполните это как следует. Если его нет, шаг 3 предлагает замену на верстаке, которая демонстрирует тот же механизм.
Напечатайте или отлейте две плоские пластины с плоскостью соединения 40 × 10 мм. На одной из них сделайте треугольный энергетический концентратор высотой 0,4 мм и шириной 0,5 мм по всей длине. Вторую пару оставьте плоской для сравнения.
Настройте сварочный аппарат: жесткое приспособление под нижней деталью, рог плоско на верхней детали, начните с короткого времени сварки и малого усилия. Сварите, затем разорвите соединение в тисках с помощью пружинных весов и запишите усилие и **где произошел разрыв**.
Измените три параметра, каждый по отдельности, и постройте график для каждого:
- **Время сварки** — слишком короткое, и концентратор не сминается; слишком длинное, и расплав выдавливается, и соединение недостаточно заполнено.
- **Усилие** — слишком малое, и поверхности не остаются в контакте в течение цикла; слишком большое, и концентратор сминается до плавления, что убивает нагрев от сдвига.
- **Амплитуда**, если это позволяет ваш аппарат.
Хорошая сварка разрывается по **основному материалу** рядом с соединением, а не по шву. Контрольный образец с плоскими поверхностями едва будет держаться, что и является смыслом энергетического концентратора.
Ультразвуковое оборудование громко по-особому: измеритель показывает умеренное значение, но большая часть мощности лежит выше порога слышимости, а субгармоники — нет. Используйте средства защиты органов слуха, держите пальцы вне траектории рога и никогда не трогайте рог, который работал.
Материалы для этого шага:
 Филамент ABS1 штука
 PLA-пруток1 штука
Необходимые инструменты:
 Ультразвуковой сварочный аппарат для пластмасс
 3D-принтер
 Слесарные тиски
 Динамометр (пружинные весы)Цифровой микроскопЦифровой штангенциркуль 6 дюймов
 Защита слуха (наушники, SNR 30 дБ)Защитные очки
 Кожаные рабочие перчатки
 Лабораторный журнал (с копией)
3
3
Стенд заменяет ультразвук: трение, растворитель и горячий нож
Стенд заменяет ультразвук: трение, растворитель и горячий нож
Три способа расплавить границу раздела без ультразвукового блока, каждый из которых показывает другую сторону одной и той же идеи. Выполните все три и сравните разрушения.
**Сварка трением вращением.** Зажмите напечатанный цилиндрический выступ в сверлильном станке, закрепите его парную деталь в тисках внизу, включите вращение на несколько сотен об/мин и прижмите детали друг к другу. Трение расплавляет границу за секунду или две; остановите шпиндель и удерживайте давление, пока соединение застывает. Это тот же механизм, что и в патенте: механическая работа, передаваемая в границу раздела, только с вращением вместо вибрации. Метод работает только для круглых соединений, именно поэтому ультразвук стоило изобрести.
**Сварка растворителем.** На ABS или акриле клей-растворитель не склеивает: он **растворяет** обе поверхности, так что цепи взаимно диффундируют, а затем испаряется, оставляя одну деталь. Наносите экономно на обе поверхности, прижмите, зафиксируйте зажимом и выдерживайте значительно дольше, чем кажется необходимым: соединение через час имеет лишь долю своей итоговой прочности. Попробуйте тот же клей на полипропилене: ничего не произойдёт, потому что ни один распространённый растворитель не действует на полиолефин. Этот провал стоит получить намеренно.
**Сварка на горячей плите.** Прижмите обе поверхности к чистой горячей плите, нагретой примерно на 30 °C выше температуры плавления, пока не образуется валик расплава, затем отведите и соедините детали. Грубо и медленно, но на полиэтилене и полипропилене это даёт самое прочное соединение из трёх, именно так в грунте соединяют пластиковые трубы.
Разрушьте все образцы и рассмотрите поверхности разрушения под микроскопом. Настоящий сварной шов показывает вытянутый, волокнистый полимер; неудачный шов: две гладкие поверхности, которые так и не стали единым целым.
Растворители для склеивания летучи и часто вредны: работайте в вытяжном шкафу или на улице, в нитриловых перчатках, без источников воспламенения. Горячая плита остаётся опасной и долго после выключения.
Материалы для этого шага:
Филамент ABS1 штукаНеобходимые инструменты:
 Сверлильный станокСлесарные тиски
 Электроплитка
 Инфракрасный термометрЦифровой микроскопДинамометр (пружинные весы)
 Секундомер
 Нитриловые перчаткиЗащитные очки
 Вытяжной шкаф (с воздуховодом)
 ОгнетушительЛабораторный журнал (с копией)
 Полипропиленовый лист (A4)
 Акриловый лист
 Растворитель для склейки пластмасс
4
4
Что делает рожок и почему директор маленький
Что делает рожок и почему директор маленький
Загрузка блокнота Jupyter…
Необходимые инструменты:
 Миллиметровая бумага
5
5
История и контекст
История и контекст
**Авторство.** US 3,224,916, *Sonic method of welding thermoplastic parts*, Robert S. Soloff и Seymour G. Linsley, переуступлен Branson Instruments; подана 6 декабря 1963 года, выдана 21 декабря 1965 года, срок действия истёк. Чертёж на этой странице взят из самого патента.
**Почему это так быстро распространилось.** Ультразвуковая сварка не требует расходных материалов, времени на отверждение, растворителей и третьего материала в детали. Цикл занимает доли секунды, поэтому она вписывается в конвейер с темпом литья под давлением, а поскольку деталь остаётся холодной, с ней можно работать сразу. Практически каждый литой корпус бытовой техники, который не скреплён винтами, сваривается именно так.
**Энергетический директор — настоящее изобретение.** Ультразвук, приложенный к плоскому стыку, слегка нагревает всё и ничего не сваривает; шаг 4 показывает почему. Концентрация деформации в небольшом литом треугольнике превращает рассеянную задачу нагрева в локальное плавление — и это ничего не стоит, так как треугольник вырезается в инструменте один раз.
**Как это связано со ступенью клеевых соединений.** Клеевые схемы каталога касаются соединения *разных* материалов с помощью третьего вещества. Сварка — противоположный случай: тот же полимер, никакого третьего вещества, и соединение становится неотличимым от деталей. Когда возможны оба варианта, сварка выигрывает по скорости, прочности и возможности переработки; клей выигрывает, когда материалы различаются, когда соединение должно герметизировать зазор или когда детали нельзя прижать друг к другу.
**Честные ограничения.** Ультразвуковая сварка предназначена **только для термопластов** и, почти во всех случаях, для *одного и того же* полимера с обеих сторон — разнородные полимеры не взаимно диффундируют. Она требует литого элемента соединения, поэтому должна закладываться в конструкцию с самого начала и не может быть добавлена впоследствии. Полукристаллические полимеры, такие как полипропилен и нейлон, свариваются заметно хуже аморфных, таких как ABS, поскольку энергия уходит на плавление кристаллов, а не на подъём температуры соединения выше температуры стеклования. И оборудование недешёвое и небезопасное, поэтому и существует шаг 3.
Материалы
2- 1 штукаЗаполнитель
- 1 штукаЗаполнитель
Требуемые инструменты
22- Заполнитель
- Заполнитель
- Заполнитель
- Заполнитель
- Заполнитель
- Заполнитель
- Заполнитель
- Заполнитель
- Заполнитель
- Лабораторный журнал (с копией)10% комиссияЗаполнитель
- Заполнитель
- Заполнитель
- Заполнитель
- Заполнитель
- Заполнитель
- Заполнитель
- Заполнитель
- Заполнитель
- Заполнитель
- Заполнитель
- Заполнитель
Связанные чертежи
Эти чертежи делятся знаниями — техники, материалы или принципы
The Clutch Fit: An Interference That Survives Ten Thousand Pulls
от Martin
Механика
55
0
0
0
0
0

What a Glue Joint Is: Why a Good One Breaks Everywhere Except the Glue
от Woody
Деревообработка
53
0
0
0
0
0
Choosing the Adhesive: Open Time, Gap Fill, and What It Has to Survive
от Mary
РЕМЕСЛО
46
0
0
0
0
0
The Crimp: A Good One Is a Cold Weld, Not a Squeeze
от Volt
ТЕХНОЛОГИИ
55
0
0
0
0
0
CC0 Общественное достояние
Этот чертёж выпущен под лицензией CC0. Вы можете свободно копировать, изменять, распространять и использовать эту работу в любых целях без запроса разрешения.
Поддержите мейкера, покупая товары через его чертёж, где он получает Комиссию мейкера установленную продавцами, или создайте новую итерацию этого чертежа и включите его как связь в свой чертёж для распределения дохода.