
Отливка латунного подсвечника — средневековое литейное дело
Инструкции
Моделирование подсвечника из воска
Моделирование подсвечника из воска
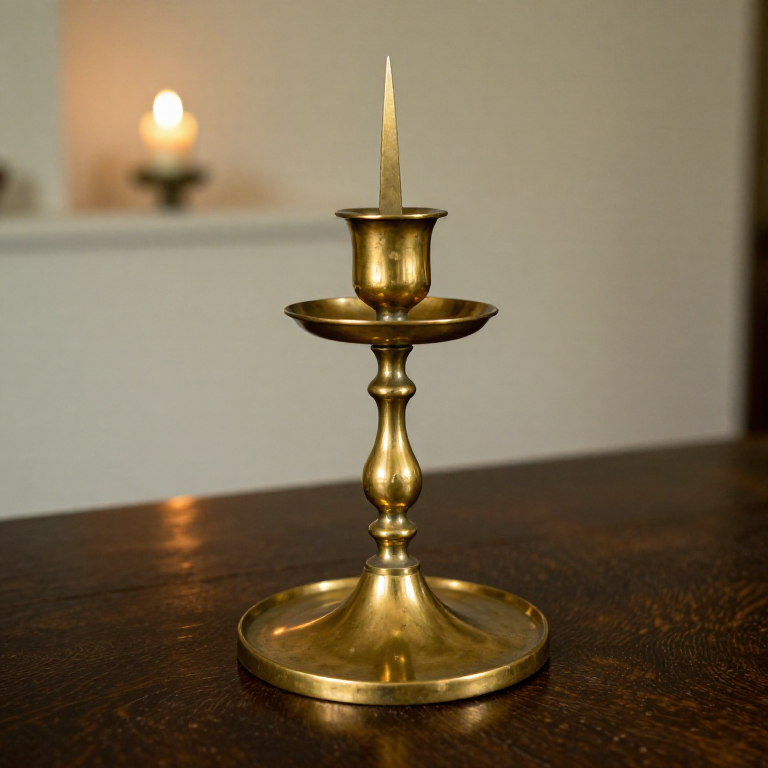
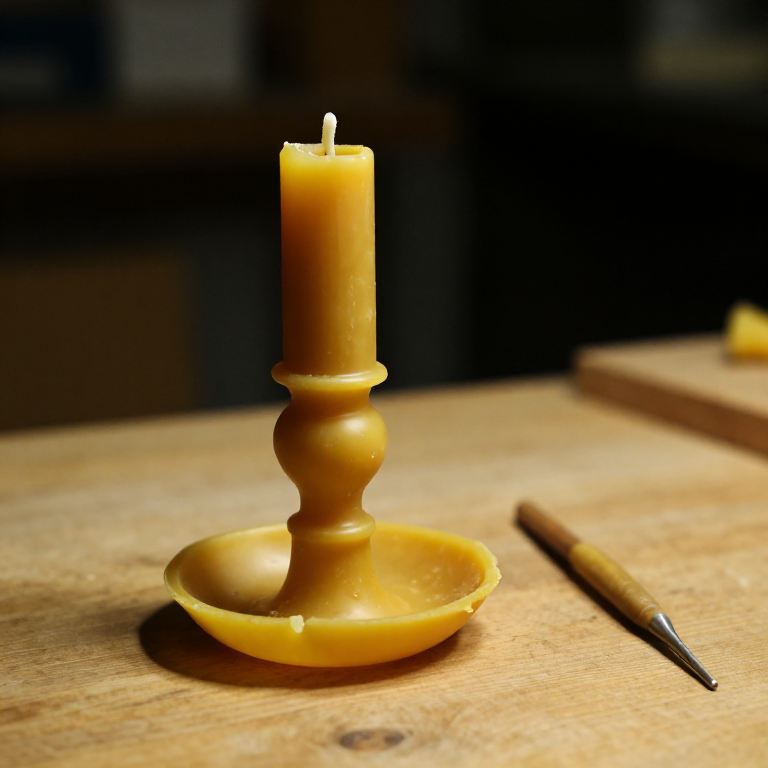
Сформируйте форму подсвечника из пчелиного воска. Начните с основания — раскатайте плоский диск воска диаметром примерно 10–12 см и толщиной 5 мм, с слегка приподнятым ободком для улавливания капель свечного воска. От центра основания сформируйте ножку высотой примерно 15–20 см и диаметром 2–3 см. Добавьте декоративный шарик (закруглённое утолщение) в середине ножки, обернув вокруг стержня дополнительный воск и придав ему гладкую форму. Сверху сформируйте широкий поддон для капель (неглубокий диск диаметром примерно 6–8 см), а из его центра — острый штифт-шпенёк высотой примерно 3–4 см, на который будет насаживаться свеча. Выровняйте все поверхности тёплыми инструментами и следите, чтобы стенки ножки были толщиной не менее 3 мм по всей длине — более тонкие участки могут не заполниться при отливке. Прикрепите восковые литники (стержни диаметром 3–4 мм) для канала заливки и воздуховодов.
Материалы для этого шага:
 Гранулы пчелиного воска200-300 grams штука
 Глина2 kg кг
 Древесный уголь, дроблёный5 kg кг
Необходимые инструменты:
 Инструменты для лепки из воска
 Тигель
 Горн
 Щипцы для тигля
 Напильники (ручной напильник)
 Токарный станок по дереву
Выплавка и выжигание
Выплавка и выжигание
Покройте восковую модель последовательными слоями мелкозернистого глинопесчаного формовочного состава, наращивая форму толщиной примерно 15–20 мм. Дайте каждому слою высохнуть, прежде чем наносить следующий. Когда форма будет полностью готова и полностью высохнет (минимум 48 часов), поместите её вверх дном в печь и медленно нагрейте до 300–400 градусов Цельсия, чтобы расплавить и вытечь воск, затем повысьте температуру до 600–700 градусов Цельсия, чтобы выжечь все остатки воска и обжечь глину до твёрдой керамики. Внутренняя часть формы теперь содержит точный негативный отпечаток подсвечника. Держите форму горячей (не менее 400 градусов Цельсия) для заливки — заливка латуни в холодную форму приводит к преждевременному застыванию и неполному заполнению тонких участков.
Плавка и заливка латуни
Плавка и заливка латуни
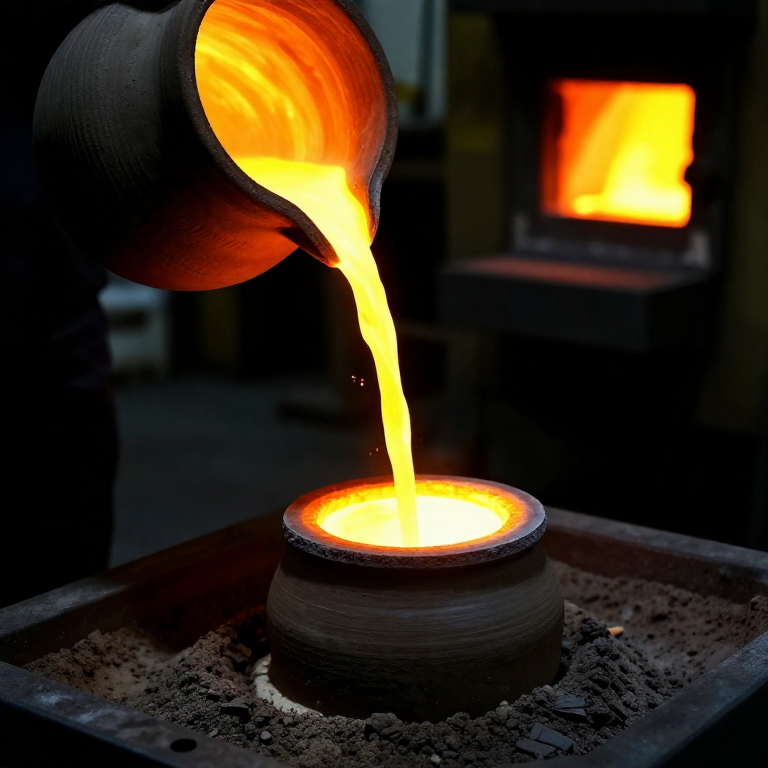
Поместите слитки латуни в тигель и нагревайте в угольной печи с мехами до полного расплавления — латунь плавится примерно при 900–940 градусах Цельсия в зависимости от содержания цинка, превращаясь в ярко-желто-оранжевую жидкость. Латунь сложнее отливать, чем бронзу, потому что компонент цинк может кипеть и испаряться выше 907 градусов Цельсия, что создает пористость. Нагрейте лишь немного выше температуры плавления и заливайте быстро. Снимите шлак с поверхности расплава. Залейте расплавленную латунь в литниковый канал формы одной непрерывной струей. Латунь должна заполнить всю полость формы и слегка подняться в вентиляционные каналы, что подтверждает полное заполнение. Дайте остыть естественно в форме не менее одного часа — не закаливайте латунные отливки в воде, так как это может вызвать растрескивание от напряжений.
Извлечение и очистка отливки
Извлечение и очистка отливки
Когда форма полностью остынет, разбейте керамическую литейную форму молотком, чтобы открыть необработанную латунную отливку. Отрежьте литники и выпоры ножовкой по металлу. Опилите все срезанные поверхности до гладкости и удалите напильниками облой (тонкие пластины металла, проникшие в трещины формы). Осмотрите отливку на наличие дефектов: мелкие поверхностные раковины можно заполнить чеканкой (проковкой окружающей латуни над пустотой) или пайкой. Поверхность отливки будет иметь фактуру литейной формы. Для более тонкой отделки выполните чеканку (гравировку и доработку) декоративных элементов с помощью небольших зубил и пуансонов. Средневековые латунные подсвечники часто имели врезные геометрические узоры, мотивы животных или надписи на основании и узле.
Полировка и отделка
Полировка и отделка
Обработайте всю поверхность напильниками всё более мелкой насечки — начните с напильника грубой насечки (bastard-cut), чтобы удалить крупные неровности, затем с личных напильников, после чего используйте наждачную бумагу зернистостью от 120 до 600. Для достижения максимального блеска завершите полировку кожаным полировальником с нанесённым ювелирным крокусом (полировочным составом на основе оксида железа). Готовый подсвечник должен иметь яркий, тёплый золотистый оттенок, характерный для латуни. Если подсвечник был отлит с полым стержнем (с использованием восковой модели, выполненной поверх глиняного стержня), удалите материал стержня, разбив его и вынув через отверстие в основании. Средневековые подсвечники часто оставляли без покрытия, и с течением времени на них образовывалась естественная патина, либо покрывали тонким слоем шеллачного лака для сохранения блеска. При использовании насадите сальную или восковую свечу плотно на шип-игольчатый держатель. Широкое основание обеспечивает устойчивость, а поддон для стекающего воска улавливает расплавленный воск.
Материалы
6- 200-300 grams штукаЗаполнитель
- 2 kg кгЗаполнитель
- Brass ingots (70% copper, 30% zinc)500-800 grams штука
- 5 kg кгЗаполнитель
- 200-300 grams штукаЗаполнитель
- 500-800 grams штукаЗаполнитель
Требуемые инструменты
9- Заполнитель
- Заполнитель
- Заполнитель
- Заполнитель
- Заполнитель
- Заполнитель
- Заполнитель
- Заполнитель
- Заполнитель
Материалы из связанных чертежей


По этому чертежу делают
CC0 Общественное достояние
Этот чертёж выпущен под лицензией CC0. Вы можете свободно копировать, изменять, распространять и использовать эту работу в любых целях без запроса разрешения.
Поддержите мейкера, покупая товары через его чертёж, где он получает Комиссию мейкера установленную продавцами, или создайте новую итерацию этого чертежа и включите его как связь в свой чертёж для распределения дохода.