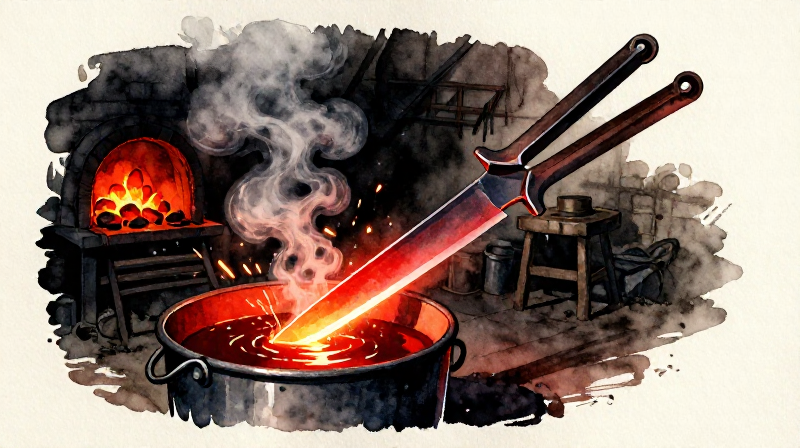


Закалка и отпуск стального клинка — основы термообработки
Сырая сталь из кузницы прочная, но относительно мягкая — она не удерживает режущую кромку долго. Термообработка превращает тот же кусок стали в клинок, который может брить волосы, сохранять заточку при рубке кости или выпрямляться после изгиба. Физика здесь поразительна: контролируя скорость охлаждения стали, кузнец перестраивает кристаллическую структуру атомов железа на молекулярном уровне, ничего не добавляя.
Процесс состоит из двух этапов. Сначала закалка: нагрев стали до критической температуры (около 800°C, ярко-вишнёвое свечение) и погружение в масло или воду. Быстрое охлаждение захватывает атомы углерода внутри кристаллической решётки железа, создавая мартенсит — структуру настолько твёрдую, что она может царапать стекло, но настолько хрупкую, что раскалывается, как керамика. Затем отпуск: повторный нагрев закалённой стали до более низкой температуры (200–350°C), чтобы снять напряжение в мартенсите ровно настолько, чтобы восстановить вязкость, сохранив большую часть твёрдости.
Средневековые кузнецы оценивали температуру по цветам оксидной плёнки, которая образуется на полированной стали при нагреве: бледно-соломенный при 220°C для бритв, бронзовый при 260°C для ножей, синий при 300°C для пружин. Эта система, основанная на цвете, до сих пор используется кузнецами, работающими вручную, и не требует термометра.
Инструкции
Выберите подходящую стальную заготовку
Выберите подходящую стальную заготовку
Начните с куска среднеуглеродистой или высокоуглеродистой стали — крицового железа, которое было науглерожено, или любой стали с содержанием углерода примерно 0,4–0,8%. Низкоуглеродистое кованое железо (менее 0,3% углерода) существенно не закаляется при закалке в воде или масле. Проверьте, прикоснувшись к точильному камню: высокоуглеродистая сталь выбрасывает длинные, ветвящиеся искры; низкоуглеродистое железо выбрасывает короткие, тусклые оранжевые искры без ветвления.
Материалы для этого шага:
 Крица (губчатое железо)1 штука
Необходимые инструменты:
 Песчаник (абразивный)
Придайте заготовке форму клинка
Придайте заготовке форму клинка
Нагрейте сталь в древесно-угольной кузнице до ярко-оранжево-желтого цвета (примерно 900-1000°C). Отбивайте её на плоском камне или наковальне, чтобы вытянуть в профиль клинка — хвостовик с одного конца сужается, тело клинка расширяется к острию. Работайте обе стороны равномерно. Толщина обуха должна быть примерно 3-5 мм, сужаясь до около 1 мм у лезвия. Пока не пытайтесь создавать острую кромку — оставьте лезвие толщиной около 1 мм.
Материалы для этого шага:
 Древесный уголь2 кг
Необходимые инструменты:
 Кузнечный молот
 Кузнечные клещи
 Плоская каменная плита
 Меха (кузнечные)
Нормализуйте сталь для снятия напряжений
Нормализуйте сталь для снятия напряжений
После ковки в стали возникают внутренние напряжения из-за неравномерного нагрева и ковки молотом. Равномерно нагрейте клинок до вишнево-красного цвета (около 800°C) и дайте ему остыть на спокойном воздухе, на огнеупорном кирпиче или сухом песке. Не закаливайте — охлаждение на воздухе обязательно. Этот этап нормализации измельчает зернистую структуру и снимает напряжения от ковки, создавая однородную исходную точку для закалки. Повторите 2-3 раза для лучшего результата.
Материалы для этого шага:
Древесный уголь1 кгНеобходимые инструменты:
Кузнечные клещиМеха (кузнечные)Обработайте напильником и сгладьте профиль клинка
Обработайте напильником и сгладьте профиль клинка
Зажмите нормализованный клинок и используйте металлический напильник для доводки профиля. Удалите следы от молотка, выпрямите линию режущей кромки и зачистите хвостовик. Клинок должен принять окончательную форму до закалки — обработка напильником закалённой стали практически невозможна без современных инструментов. Отполируйте одну плоскость песчаником до блестящего состояния. Эта отполированная область будет служить индикатором температуры во время отпуска.
Необходимые инструменты:
 Напильник по металлуПесчаник (абразивный)
Подготовьте закалочную среду
Подготовьте закалочную среду
Наполните закалочное ведро маслом до такой глубины, чтобы полностью погрузить клинок. Подойдёт льняное масло, животный жир или любое растительное масло. Масляная закалка охлаждает медленнее воды, что снижает риск растрескивания или коробления — это критически важно для тонких клинков. Масло должно быть комнатной температуры или слегка тёплым (30–40°C). Никогда не используйте холодную воду для тонкого клинка — термический удар часто приводит к разрушению. Установите ведро в пределах досягаемости руки от горна.
Материалы для этого шага:
 Льняное масло2 литров
Необходимые инструменты:
 Закалочная бадья
Нагрейте клинок до критической температуры
Нагрейте клинок до критической температуры
Поместите клинок в горн и нагревайте равномерно. Внимательно следите за цветом. Целевой цвет — равномерный яркий вишнево-красный, примерно 800°C для среднеуглеродистой стали. При тусклом освещении это выглядит как насыщенное светящееся красное свечение без тёмных пятен. Ключевой тест: поднесите магнит к клинку (не касаясь его). Когда сталь достигает критической температуры, она становится немагнитной. В момент, когда магнит перестаёт притягивать сталь, превращение в аустенит завершено и клинок готов к закалке.
Материалы для этого шага:
Древесный уголь1 кгНеобходимые инструменты:
Кузнечные клещиМеха (кузнечные)Закалка клинка в масле
Закалка клинка в масле
Работая быстро, возьмите клинок за хвостовик клещами и погрузите его лезвием вперёд в масло одним плавным движением. Толкайте строго вниз — никогда не наклоняйте и не вращайте, так как это вызывает неравномерное охлаждение и коробление. На поверхности масло ненадолго воспламенится — это нормально и безвредно. Держите клинок полностью погружённым, слегка перемещая его назад и вперёд (а не из стороны в сторону) в течение 10–15 секунд, пока не прекратится шипение. Быстрое охлаждение захватывает атомы углерода в кристаллической решётке железа, образуя мартенсит — самую твёрдую структуру, которой может достичь сталь.
Необходимые инструменты:
Кузнечные клещиЗакалочная бадьяПроверьте твёрдость
Проверьте твёрдость
Извлеките клинок из масла и протрите его насухо. Проверьте твёрдость немедленно: проведите металлическим напильником по кромке. Если закалка прошла успешно, напильник будет скользить по поверхности со стеклянным ощущением и не оставит следа — сталь теперь твёрже напильника. Если напильник врезается в сталь, закалка не удалась: клинок либо был недостаточно нагрет, в стали слишком мало углерода, либо закалка прошла слишком медленно. Правильно закалённый клинок твёрд как стекло, но и хрупок как стекло — он сломается, если его уронить.
Необходимые инструменты:
Напильник по металлуОчистите и отполируйте клинок перед отпуском
Очистите и отполируйте клинок перед отпуском
Очистите закалённый клинок песчаником или абразивным камнем, чтобы удалить всю окалину, масляный налёт и тёмный оксид. Отполируйте хотя бы одну плоскую поверхность до яркого зеркального блеска. Эта полированная поверхность критически важна — она служит вашим индикатором температуры во время отпуска. Цвета оксидов, которые образуются на чистой стали при нагреве, являются точными показателями внутренней температуры, с точностью до 10°C. Без полированной поверхности вы не сможете определить цвета отпуска.
Необходимые инструменты:
Песчаник (абразивный)Начало отпуска — медленный нагрев от обуха
Начало отпуска — медленный нагрев от обуха
Положите клинок обухом вниз на плоский кусок горячего железа или в слой раскалённых углей (не на прямое пламя). Цель — нагревать клинок медленно и равномерно от обуха к лезвию. Следите за полированной поверхностью. По мере роста температуры образуется тонкая оксидная плёнка, которая меняет цвет в предсказуемой последовательности: бледно-соломенный (220°C), тёмно-соломенный (240°C), бронзовый (260°C), фиолетовый (280°C), синий (300°C), светло-синий (320°C), серый (340°C+).
Материалы для этого шага:
Древесный уголь1 кгНеобходимые инструменты:
Кузнечные клещиСчитайте цвета отпуска и закаливайте при нужном цвете
Считайте цвета отпуска и закаливайте при нужном цвете
Наблюдайте, как цветная полоса движется от обуха к лезвию. Для ножа или зубила: закаливайте, когда кромка достигнет темно-соломенного до бронзового цвета (240-260°C) — это даёт клинок достаточно твёрдый, чтобы держать заточку, но достаточно вязкий, чтобы не выкрашиваться. Для пружины или меча: дайте цвету дойти до синего (300°C) — максимальная гибкость. Для бритвы или гравировального инструмента: закаливайте при бледно-соломенном (220°C) — максимальная твёрдость, минимальная вязкость. Когда целевой цвет достигнет режущей кромки, немедленно погрузите клинок обратно в масло.
Необходимые инструменты:
Кузнечные клещиЗакалочная бадьяПроверьте закалённый клинок
Проверьте закалённый клинок
Теперь лезвие должно быть твёрдым у режущей кромки, но упругим у обуха — признак правильно отпущенного инструмента. Проверьте, зажав хвостовик и слегка изгибая клинок. Правильно закалённый нож слегка прогибается и возвращается в исходное положение. Если он ломается, закалка была слишком жёсткой (повторите с шага 6 с более высокой целевой температурой цвета). Если он гнётся и остаётся согнутым, закалка была слишком мягкой. Проверьте режущую кромку, срезав стружку с куска твёрдой древесины — хорошо закалённая кромка берёт ровно, без сколов.
Финальная заточка на точильном камне
Финальная заточка на точильном камне
Заточите закалённую кромку на влажном песчанике, поддерживая постоянный угол около 15–20 градусов с каждой стороны. Закалённая сталь принимает гораздо более тонкую кромку, чем незакалённое железо — именно в этом и заключается вся цель термической обработки. Завершите доводку правкой на гладкой коже, если она есть. Клинок теперь готов: достаточно твёрдый, чтобы долго удерживать кромку при длительном использовании, и достаточно вязкий, чтобы поглощать удары, не раскалываясь.
Необходимые инструменты:
Песчаник (абразивный)Материалы
3- 1 штукаЗаполнитель
- 5 кгЗаполнитель
- 2 литровЗаполнитель
Материалы из связанных чертежей



По этому чертежу делают
Связанные чертежи
Эти чертежи делятся знаниями — техники, материалы или принципы


CC0 Общественное достояние
Этот чертёж выпущен под лицензией CC0. Вы можете свободно копировать, изменять, распространять и использовать эту работу в любых целях без запроса разрешения.
Поддержите мейкера, покупая товары через его чертёж, где он получает Комиссию мейкера установленную продавцами, или создайте новую итерацию этого чертежа и включите его как связь в свой чертёж для распределения дохода.