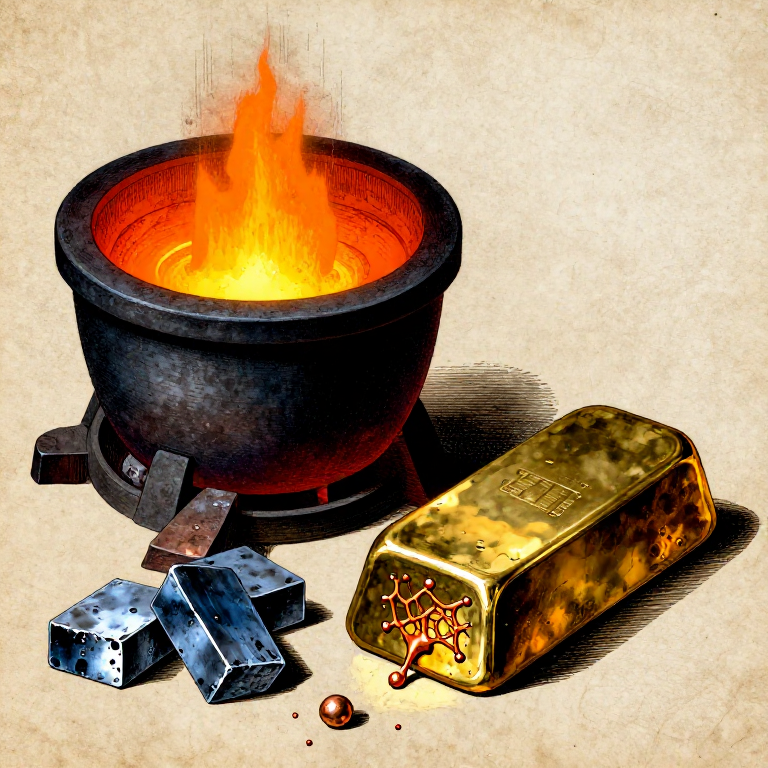


سبك النحاس الأصفر من النحاس والزنك — المعدن الذهبي الذي ليس ذهباً ولا برونزاً
النحاس الأصفر سبيكة من النحاس والزنك، وهو من أكثر المواد فائدة في تاريخ البشرية. فهو أصلب وأكثر مقاومة للتآكل من النحاس النقي، وأسهل في الصب والتشغيل الآلي من البرونز، وقد كان لونه الذهبي سبباً في أن يصبح المعدن المفضل للأعمال الزخرفية والعملات والأدوات العلمية لأكثر من ألفي عام. وتُعد أغلفة الخراطيش، وتجهيزات السفن، والآلات الموسيقية، وصمامات السباكة، وتروس الساعات، وأجهزة أبواب المنازل من النحاس الأصفر تقليدياً.
كان سبك النحاس الأصفر تحدياً معدنياً كبيراً، لأن الزنك المعدني كان مجهولاً لدى الحرفيين القدماء. يغلي الزنك عند 907 °م، وهي درجة أقل بكثير من نقطة انصهار النحاس البالغة 1085 °م. فإذا خلطت الزنك المعدني ببساطة مع النحاس المنصهر، فإن الزنك يتبخر ويحترق قبل أن يتسبك. كان الحل القديم هو التسخين مع المسحوق (السمنتation): تسخين النحاس مع خام الزنك (الكالامين، وهو معدن كربونات/سيليكات الزنك) والفحم في بوتقة محكمة الإغلاق. يُختزل الزنك من الخام عند درجة حرارة عالية، ولأن البوتقة كانت محكمة الإغلاق، لم يكن لبخار الزنك مخرج سوى الذوبان في النحاس لتكوين النحاس الأصفر. استُخدمت هذه العملية من العصر الروماني حتى القرن الثامن عشر.
أصبح السبك المباشر، أي صهر النحاس أولاً ثم إضافة الزنك المعدني تحت سطح المصهور، ممكناً فقط بعد عزل الزنك كمعدن (في الهند بحلول القرن الثالث عشر، وفي أوروبا بحلول القرن الثامن عشر). يغطي هذا المخطط طريقة السبك المباشر باستخدام النحاس والزنك المعدنيين، لإنتاج النحاس الأصفر القياسي (نحو 70% نحاس و30% زنك حسب الوزن).
HAZARD: تسبب المعادن المنصهرة حروقاً شديدة. أبخرة الزنك سامة، إذ يسبب استنشاق أبخرة أكسيد الزنك ما يُعرف بـ«حمى أبخرة المعادن»، وهي حالة شبيهة بالإنفلونزا تشمل الحمى والقشعريرة وآلام العضلات. اعمل في الهواء الطلق أو مع تهوية قوية. ارتدِ جهاز تنفس P100 ونظارات واقية وقفازات جلدية طويلة ومريلة جلدية. لا تُضف الزنك أبداً إلى نحاس أسخن من اللازم، فالحرارة الأعلى تزيد من تبخر الزنك وإنتاج الأبخرة.
التعليمات
فهم metallurgy النحاس الأصفر والمخطط الطوري للنحاس-الزنك
فهم metallurgy النحاس الأصفر والمخطط الطوري للنحاس-الزنك
النحاس الأصفر محلول صلب استبدالي: ذرات الزنك تحل محل ذرات النحاس في الشبكة البلورية المكعبة متمركزة الأوجه. يذوب حتى حوالي 35% من الزنك في النحاس لتكوين نحاس أصفر ألفا (α) — سبيكة أحادية الطور قابلة للطرق والسحب على البارد بسهولة، ولونها أصفر ذهبي. فوق 35% من الزنك، يتكون طور ثانٍ (بيتا، β): أصلب وأكثر هشاشة. النحاس الأصفر القياسي (C26000، 'نحاس الخراطيش') هو 70% نحاس / 30% زنك — قريب من حد الطور ألفا، مما يزيد الصلابة مع الحفاظ على المطيلية.
التحدي الرئيسي في صناعة النحاس الأصفر هو نقطة غليان الزنك المنخفضة (907 °C) مقارنة بنقطة انصهار النحاس (1085 °C). عندما يكون النحاس منصهرًا بالكامل، يتبخر أي زنك يُضاف إلى السطح فورًا. الحل: صهر النحاس، وتركه يبرد قليلاً إلى ما فوق نقطة انصهاره مباشرة، ثم إضافة قطع الزنك تحت سطح المصهور حيث تذوب قبل أن تتبخر. العمل عند أدنى درجة حرارة ممكنة يقلل فقدان الزنك بالتبخر.
كل 1% من الزنك المفقود بالتبخر يغير تركيب السبيكة وخصائصها. التحكم الدقيق في درجة الحرارة والإضافة السريعة للزنك ضروريان لتحقيق التركيب المستهدف.
احسب وزن الشحنة وجهّز النحاس
احسب وزن الشحنة وجهّز النحاس
لتركيبة مستهدفة من 70% نحاس / 30% زنك، ابدأ بـ 70 غراماً من النحاس و35–38 غراماً من الزنك. الزنك الإضافي (5–8 غرامات فوق الـ 30 غراماً النظرية) يعوّض الفاقد بالأكسدة والتبخر أثناء الصهر — توقع فقدان 15–20% من الزنك المشحون. يعتمد الفقد الدقيق على التحكم في درجة الحرارة وسرعة السبك.
قطّع النحاس أو كسّره إلى قطع صغيرة (أقل من 2 سم) لتسريع الصهر. سبيكة النحاس الخام أو أنبوب النحاس المستعمل أو صفيحة النحاس كلها مناسبة — فكلما كان النحاس أنقى، كانت السبيكة أكثر قابلية للتنبؤ. تجنب المواد المطلية بالنحاس الأصفر أو المطلية بالطلاء. زن النحاس بدقة على ميزان.
المواد لهذه الخطوة:
 سبيكة نحاس1 قطعة
الأدوات المطلوبة:
 ميزان رقمي دقيق
حضّر شحنة الزنك
حضّر شحنة الزنك
قطّع الزنك أو كسّره إلى قطع صغيرة (أقل من 1 سم). تذوب القطع الأصغر بسرعة أكبر في مصهور النحاس، مما يقلل الوقت الذي يتعرض فيه الزنك لدرجة الحرارة العالية ويقلل من خسائر التبخر. الزنك لين وهش، ويتكسر بسهولة بالكماشة أو المطرقة. زن 35–38 غراماً.
سخّن قطع الزنك مسبقاً إلى نحو 100–150 °C (ضعها بالقرب من الفرن، وليس داخله). إضافة الزنك البارد إلى النحاس المنصهر تسبب تجمداً موضعياً للمصهور حول كل قطعة، مما يبطئ الذوبان. يذوب الزنك الدافئ بسرعة أكبر وبشكل أكثر انتظاماً. أبقِ الزنك مغطى حتى لحظة الإضافة لمنع الأكسدة السطحية.
المواد لهذه الخطوة:
 سبيكة زنك1 قطعة
تحضير البوتقة والفرن
تحضير البوتقة والفرن
استخدم بوتقة طينية عميقة أو بوتقة من الجرافيت — البوتقات الجرافيتية مفضلة لسبائك النحاس لأنها تتحمل درجات الحرارة المطلوبة بشكل أفضل ولا تتفاعل مع المصهور. يجب أن تكون البوتقة كبيرة بما يكفي بحيث لا تمتلئ الشحنة المجمعة بأكثر من ثلثيها، مما يترك مساحة للتحريك ولتغطية المصهور.
ضع البوتقة في فرن فحم مزود بمنفاخ، أو في فرن propane. قم بتسخين البوتقة الفارغة تدريجياً قبل الاستخدام لتجنب التشقق بسبب الصدمة الحرارية. ينصهر النحاس عند 1085 °C — تحتاج إلى الحفاظ على حرارة تقارب 1100–1150 °C. يمكن تحقيق ذلك بفرن فحم مبني جيداً ومنفاخ، أو بسهولة ببيكار propane.
المواد لهذه الخطوة:
 فحم نباتي5 كغ
الأدوات المطلوبة:
 بوتقة طينية عميقة
 منفاخ
 طوب حراري
صهر النحاس
صهر النحاس
أضف قطع النحاس إلى البوتقة الساخنة واتركها حتى تصل إلى الصهر الكامل. مع فرن الفحم والمنفاخ، يستغرق ذلك 30–60 دقيقة حسب وزن الشحنة وكفاءة الفرن. يتوهج النحاس أولاً باللون الأحمر، ثم يزداد إشراقاً إلى الأصفر البرتقالي كلما اقترب من الانصهار. النحاس المنصهر تماماً سائل لامع وناعم كالمرآة بسطح أصفر برتقالي.
غطِّ البوتقة بغطاء أو بقطعة من الطوب الحراري بشكل فضفاض للحفاظ على الحرارة وتقليل الأكسدة. تعمل طبقة من غبار الفحم أو البوراكس المسحوق على سطح المصهور كمادة مُذيبة (فلكس)، مما يقلل من تكون الأكاسيد. يذوب أكسيد النحاس (Cu₂O) في المصهور ويسبب المسامية (فجوات الغاز) في الصب، إذ إن تقليل الأكسدة ينتج سبيكة أكثف وأسلم.
الأدوات المطلوبة:
 ملقط بوتقة
 قفازات جلدية طويلة الساعد
 نظارة أمان محكمة
خفّض درجة الحرارة قليلاً قبل إضافة الزنك
خفّض درجة الحرارة قليلاً قبل إضافة الزنك
بمجرد أن يذوب النحاس بالكامل، خفّض الحرارة قليلاً. الهدف هو الحفاظ على المعدن المنصهر أعلى قليلاً من نقطة انصهار النحاس — حوالي 1100 °م، وليس 1200+ °م. ترفع درجات الحرارة الأعلى بشكل كبير خسائر تبخر الزنك: عند 1100 °م تُفقد حوالي 15% من الزنك؛ عند 1200 °م يمكن أن تتجاوز الخسائر 30%.
قلّل شدة المنفاخ أو أغلق مدخل الهواء للفرن جزئياً. اترك المعدن المنصهر لمدة 2–3 دقائق عند حرارة منخفضة. يجب أن يبقى السطح سائلاً لكن التوهج يجب أن يخفت من الأصفر الساطع إلى البرتقالي العميق. إذا بدأت قشرة رقيقة بالتكون على السطح، فدرجة الحرارة منخفضة جداً — زد الحرارة لفترة وجيزة.
أضف الزنك أسفل سطح المعدن المنصهر
أضف الزنك أسفل سطح المعدن المنصهر
اعمل بسرعة وارتدِ جهاز تنفس P100 — أبخرة الزنك سامة. باستخدام ملاقط ذات مقابض طويلة، اغمس قطع الزنك المسخنة مسبقًا أسفل سطح النحاس المنصهر. لا تُسقط الزنك على السطح، فسيتبخر فورًا منتجًا وهجًا من دخان أكسيد الزنك الأبيض ومهدرًا للمادة. ادفع كل قطعة إلى قاع البوتقة وأبقِها مغمورة حتى تذوب (من 5 إلى 15 ثانية لكل قطعة).
أضف كل الزنك خلال دقيقتين إلى 3 دقائق. السرعة أمر بالغ الأهمية: كلما بقي المعدن المنصهر على درجة حرارة عالية، تبخر المزيد من الزنك من السبيكة. بعض الدخان الأبيض (أبخرة أكسيد الزنك) أمر لا مفر منه حتى مع التقنية الجيدة، ولهذا فإن الحماية التنفسية والعمل في الهواء الطلق إلزاميان. يتحول لون المعدن المنصهر من البرتقالي للنحاس النقي نحو درجة أكثر إشراقًا وصفرة معذوبان الزنك.
الأدوات المطلوبة:
 كمّاشة طويلة الذراعين
 كمّامة P100قفازات جلدية طويلة الساعد
 مئزر جلدي
قلّب المصهور لتجانسه
قلّب المصهور لتجانسه
قلّب السبيكة برفق بقضيب فولاذ أو جرافيت مُسخّن مسبقًا لمدة 30–60 ثانية. يضمن التقليب توزيع الزنك بشكل منتظم في جميع أجزاء المصهور — فبدون التقليب، قد تحتوي السبيكة على مناطق غنية بالزنك وأخرى فقيرة به، مما ينتج لونًا غير متساوٍ وخصائص ميكانيكية متفاوتة في الصبّة.
بعد التقليب، أزِل أي خبث (طبقة أكسيد مرتفعة على السطح) من على السطح بمِصفاة معدنية مسطحة أو بحافة قضيب التقليب. الخبث طبقة داكنة متقشرة من أكسيد النحاس وأكسيد الزنك. إن إزالته قبل الصب تنتج صبّة أنظف وذات تشطيب سطحي أفضل.
الأدوات المطلوبة:
 قضيب فولاذ طري
صب النحاس الأصفر في قالب سبائك
صب النحاس الأصفر في قالب سبائك
باستخدام ملقط البوتقة، ارفع البوتقة من الفرن وصب النحاس الأصفر المصهور في قالب سبائك مسخّن مسبقاً (من الفولاذ أو الحديد الزهر أو الحجر الرملي) بتدفق واحد ثابت. يجب أن يتدفق النحاس بسهولة — فإذا كان بطيئاً أو لزجاً كالمعجون، فهذا يعني أن درجة الحرارة انخفضت كثيراً. صبّ بسرعة قبل أن يبرد المصهور أكثر. لا تتوقف ثم تعيد الصب، فهذا يسبب عيوب البرودة المفاجئة (خطوط مرئية حيث يفشل المعدن المتصلب جزئياً في الاندماج).
النحاس الأصفر المصهور سائل أصفر ذهبي لامع، ويختلف بوضوح عن البرتقالي المائل للاحمرار للنحاس النقي. هذا اللون هو تأكيدك أن الزنك قد اندمج مع النحاس. وبينما يبرد النحاس الأصفر في القالب، تتحول السطح من توهج أصفر مبيض إلى أحمر خافت، ثم إلى اللون الأصفر الذهبي المميز للنحاس الأصفر الصلب.
الأدوات المطلوبة:
ملقط بوتقة قالب سبائك من الحجر الرملي
تبريد وإخراج السبيكة من القالب
تبريد وإخراج السبيكة من القالب
اترك النحاس الأصفر يبرد داخل القالب حتى يتصلب تمامًا، أي حوالي 10 إلى 15 دقيقة لسبيكة وزنها 100 غرام. لا تقم بالتبريد المفاجئ (بغمرها في الماء) وهي لا تزال متوهجة،因为 التبريد السريع للنحاس الأصفر قد يحبس إجهادات داخلية تسبب التشقق. اتركها تبرد في الهواء حتى يخبو التوهج تمامًا، وبعد ذلك يمكن تبريدها بالماء بأمان لتسريع التبريد النهائي إذا رغبت في ذلك.
اقلب القالب رأسًا على عقب واطرق السبيكة لإخراجها. إذا علقت، فاتركها تبرد أكثر، فالانكماش الحراري للمعدن سيحررها في النهاية. يجب أن يكون لسطح السبيكة السفلي ملمس أملس (وهو الجزء الملامس للقالب)، وأن يكون السطح العلوي خشنًا قليلًا أو مقعرًا (وهو السطح الحر الذي تصلب أخيرًا، مع الانكماش).
تحقق من السبيكة من حيث اللون والخواص
تحقق من السبيكة من حيث اللون والخواص
افحص سبيكة النحاس الأصفر. النحاس الأصفر القياسي 70/30 (C26000) له لون أصفر ذهبي دافئ وغني، وهو أصفر بوضوح أكثر من البرونز (الذي يحمل صبغة حمراء مائلة بسبب القصدير) وأحمر بوضوح أكثر من الزنك النقي (الذي يكون رمادياً مزرقاً). إذا كان اللون مائلاً إلى الاحمرار أو النحاسي، فإن محتوى الزنك منخفض (فقد جزء كبير من الزنك بالتبخر)؛ وإذا كان شاحباً جداً أو أصفر يكاد يكون أبيض، فقد يكون هناك زنك زائد.
اختبر الخواص الميكانيكية: يجب أن يكون النحاس الأصفر أصلب بشكل ملحوظ من النحاس النقي. وعند ضربه يُصدر رنيناً واضحاً، وهي صفة "معدن الجرس" التي تجعل النحاس الأصفر مثالياً للآلات الموسيقية. ابرد مساحة صغيرة: النحاس الأصفر يُبرد إلى سطح ذهبي لامع مع شظايا دقيقة ومنتظمة. يجب أن يكون قابلاً للتشكيل، أي قابلاً للثني دون أن يتشقق، مما يؤكد أنك ضمن نطاق النحاس الأصفر ألفا القابل للطرق (أقل من 35% زنك).
نظّف بأمان وقم بتوثيق السبيكة
نظّف بأمان وقم بتوثيق السبيكة
يجب أن تحتوي جميع الأسطح القريبة من الفرن التي تكثّف فيها أبخرة الزنك على طبقة بيضاء رقيقة من مسحوق أكسيد الزنك. امسح هذه الأسطح بقطعة قماش مبللة ثم تخلّص من قطع القماش. أكسيد الزنك ليس سامًا بشكل حاد، لكن يجب عدم استنشاقه — ارتدِ قناع الغبار أثناء التنظيف. سيكون البوتقة وأدوات التحريك مغطاة بطبقة رقيقة من بقايا النحاس الأصفر والخبث، ويمكن تنظيفها بفرشاة سلكية بعد أن تبرد.
زِن السبيكة النهائية واحسب محتوى الزنك الفعلي. إذا بدأت بـ 70 غرامًا من النحاس و37 غرامًا من الزنك (المجموع 107 غرامات) ووزنت السبيكة 95 غرامًا، فقد خسرت 12 غرامًا — معظمها بخار الزنك. التركيب الفعلي تقريبًا هو 70/95 = 73.7% نحاس، و25/95 = 26.3% زنك. وهذا لا يزال ضمن نطاق النحاس الأصفر المفيد (65–70% Cu). سجّل الأوزان والتركيب للدفعات المستقبلية — مع تعديل فائض الزنك لتعويض فرنك وتقنيتك الخاصة.
الأدوات المطلوبة
12- عنصر نائب
- عنصر نائب
- عنصر نائب
- عنصر نائب
- عنصر نائب
- عنصر نائب
- عنصر نائب
- عنصر نائب
- عنصر نائب
- عنصر نائب
- عنصر نائب
- عنصر نائب
مواد المخططات المرتبطة
Smelting Copper from Malachite — From Green Ore to Red Metal
بواسطة Peter
أشغال المعادن
Extracting Zinc from Sphalerite — Roasting and Reduction of the Invisible Metal
بواسطة Peter
أشغال المعادن
Identifying and Collecting Malachite — Copper Carbonate Ore from the Earth
بواسطة Peter
أشغال المعادن
Alloying Bronze (Cu + Sn) — The Bronze Age Begins
بواسطة Forge
أشغال المعادن
Casting a Brass Candlestick — Medieval Foundry Work
بواسطة Forge
أشغال المعادن
هذا المخطط يصنع

المخططات ذات الصلة
هذه المخططات تشارك المعرفة مع هذا — التقنيات والمواد والمبادئ


CC0 ملكية عامة
هذا المخطط مُصدر بموجب CC0. يحق لك نسخه وتعديله وتوزيعه واستخدامه لأي غرض، دون طلب إذن.
ادعم الصانع بشراء منتجات عبر مخططه حيث يكسب عمولة الصانع يحددها البائعون، أو أنشئ نسخة جديدة من هذا المخطط وضمّنه كرابط في مخططك لمشاركة الإيرادات.