فنون
الجمال والعناية
حِرَف
الثقافة والتاريخ
ترفيه
البيئة
الطعام والمشروبات
الهندسة العكسية
العلوم
رياضة
التقنية
الأجهزة القابلة للارتداء
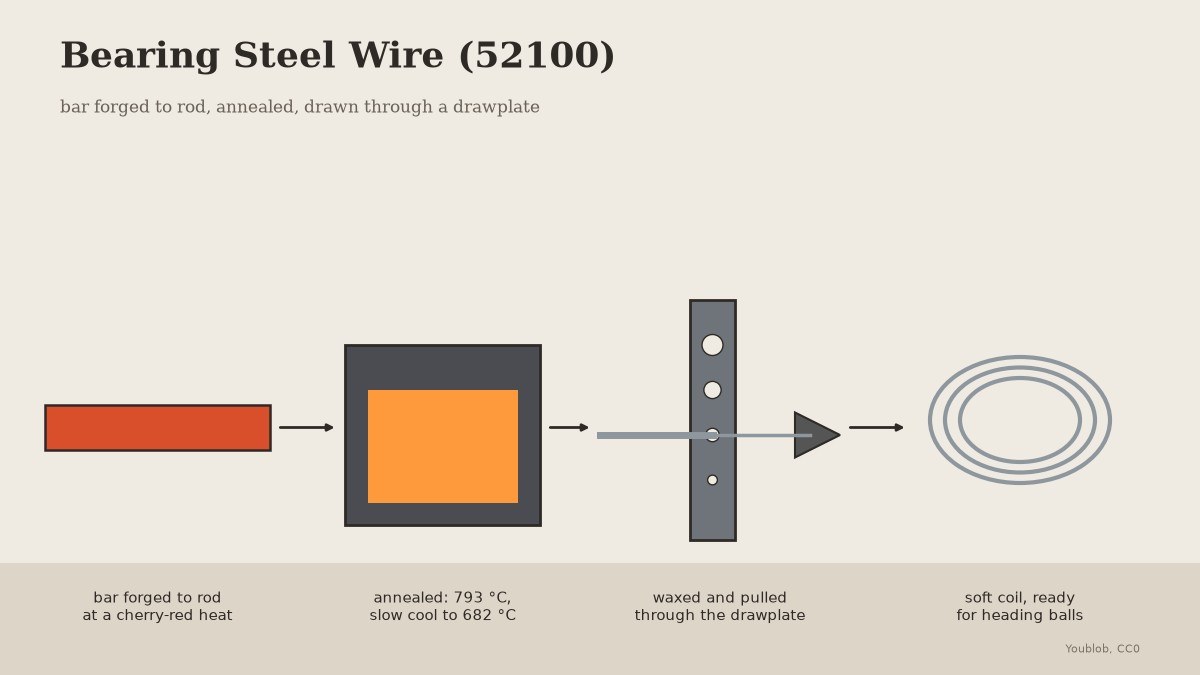


Bearing Steel Wire (52100): Drawn from Bar Through a Drawplate
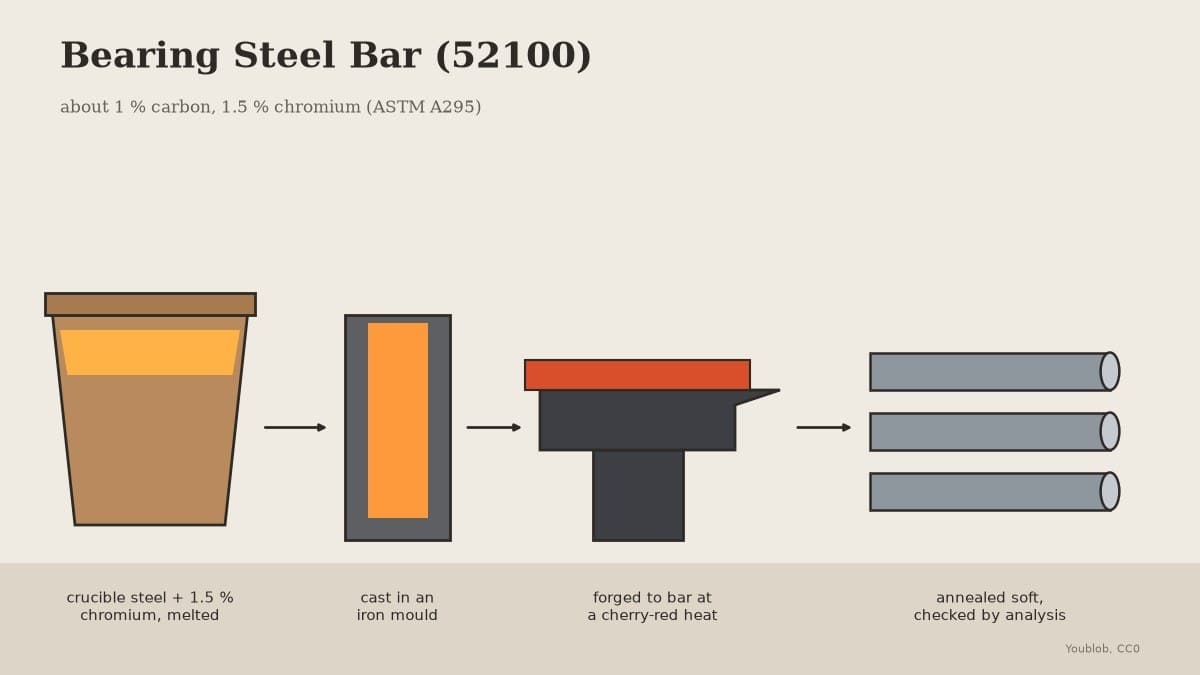
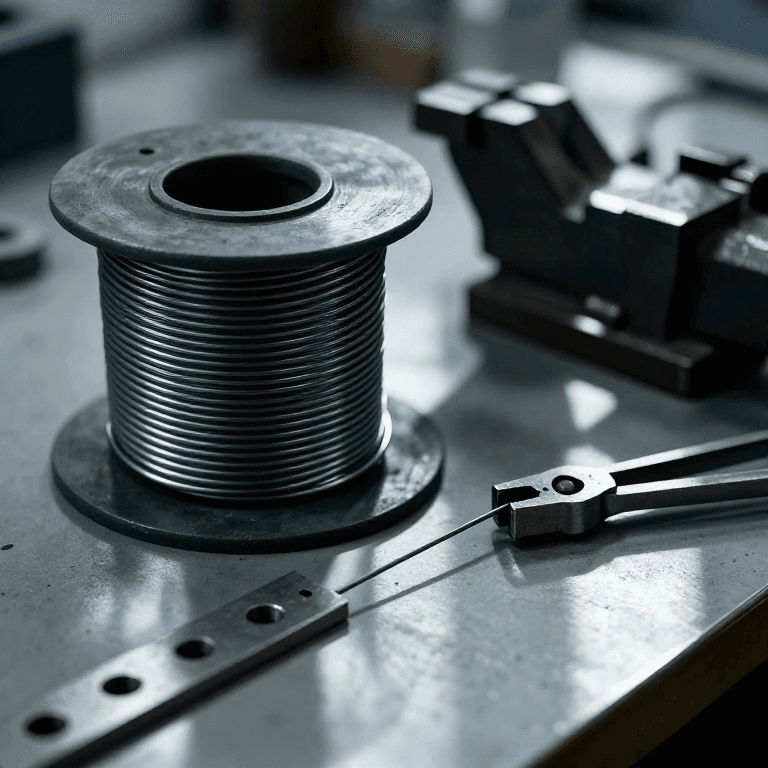
Bearing balls are headed from thick wire of 52100 steel. Here 52100 bar is forged to rod and drawn through a drawplate. At 1 % carbon it is much harder than mild steel, so it is annealed soft before drawing and again after every two holes, using the 52100 anneal Verhoeven recommends.
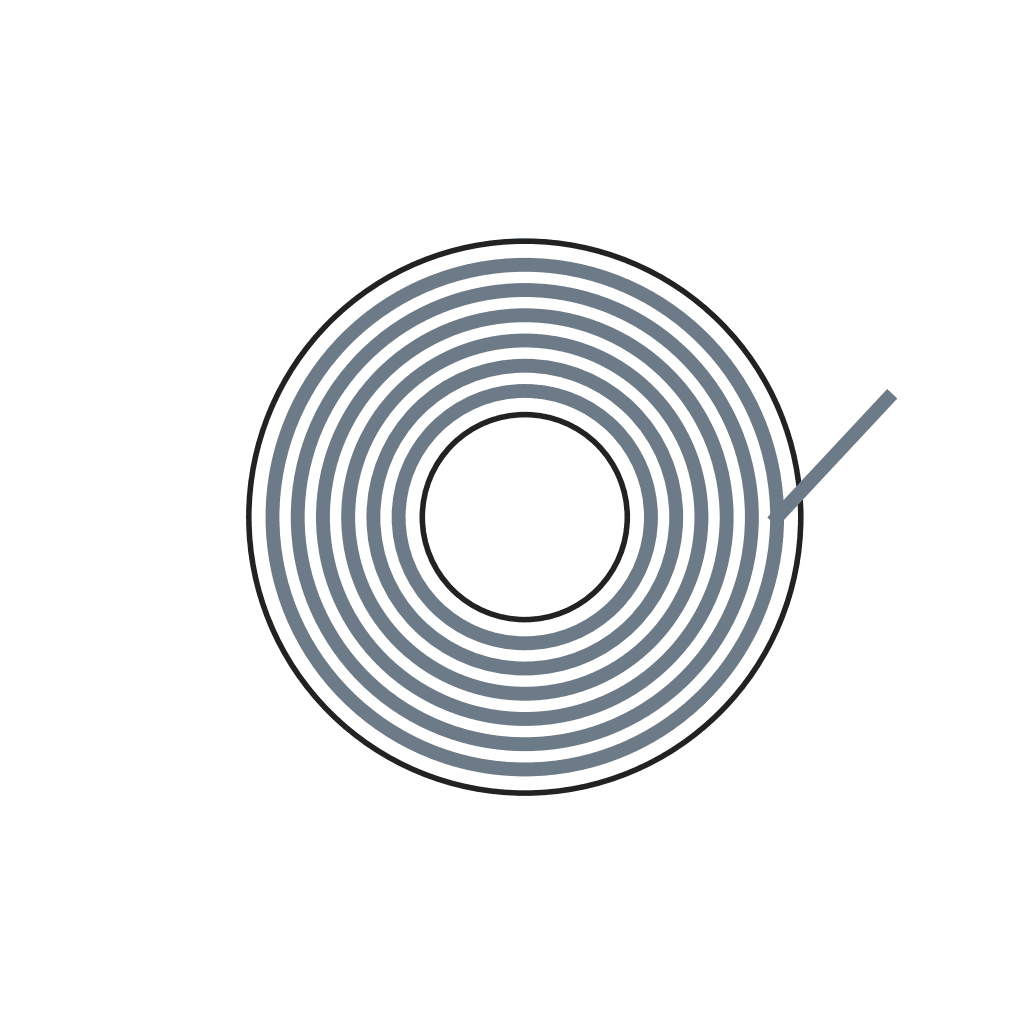
The picture: our drawing, bar to coil.
متقدم
2 days
التعليمات
1
1
Forge to rod
Forge to rod
Heat the bar to a cherry-red heat and no hotter, and draw it out round on the anvil to a rod a little thicker than the drawplate's largest hole.
المواد لهذه الخطوة:
 قضيب فولاذ المحامل (52100)1 كغ
 فحم نباتي1 as required
الأدوات المطلوبة:
 كور الحدّاد
 سندان
 مطرقة ذات رأس إسفيني عرضي
 كمّاشة الحداد
 قفازات لحام
 نظارات أمان
2
2
Anneal
Anneal
In the oven, hold it at 793 °C (1460 °F) for 30 minutes, cool in the oven no faster than 500 °C an hour to 682 °C (1260 °F), then cool in air.
الأدوات المطلوبة:
 فرن المعالجة الحرارية
 مزدوجة حرارية بقارئكمّاشة الحدادقفازات لحام
3
3
Clean and taper
Clean and taper
Brush off all the scale, then file a long taper on the first 3 cm so it passes the first hole.
الأدوات المطلوبة:
 طقم فرش سلكية
 طقم مبارد
 ملزمة منضدة
4
4
Wax and draw
Wax and draw
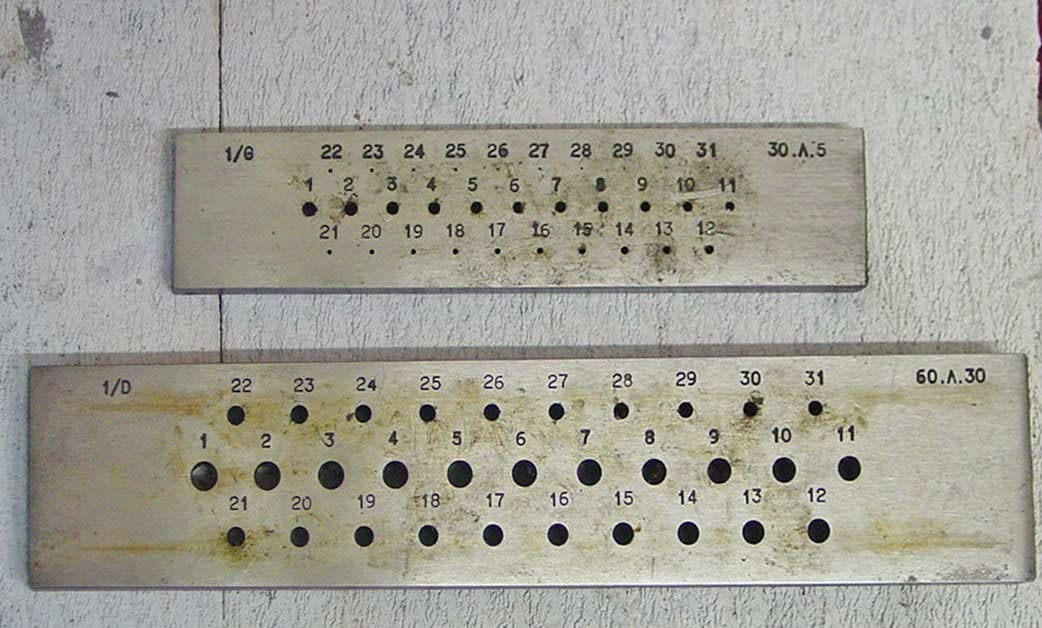
Clamp the drawplate in the vise. Wax the rod, push the taper through the first hole it does not slip through, and pull straight out with the draw tongs in one steady pull.
المواد لهذه الخطوة:
 شمع النحل20 غ
الأدوات المطلوبة:
 لوح سحب الأسلاك الفولاذي
 كمّاشة سحبملزمة منضدة
 قفّازات عمل جلدية
5
5
Anneal every two holes
Anneal every two holes
Draw through each next hole without skipping. After every two holes, coil the wire and anneal it again: hold it at 793 °C (1460 °F) for 30 minutes, cool in the oven no faster than 500 °C an hour to 682 °C (1260 °F), then cool in air.
المواد لهذه الخطوة:
شمع النحل1 قطعةالأدوات المطلوبة:
لوح سحب الأسلاك الفولاذيكمّاشة سحبفرن المعالجة الحراريةمزدوجة حرارية بقارئ6
6
Finish soft
Finish soft
Stop at the diameter your balls need, checked with the caliper, and give the coil a last anneal so it is soft for heading.
الأدوات المطلوبة:
 قدمة رقمية 6 بوصاتفرن المعالجة الحراريةمزدوجة حرارية بقارئ
7
7
Troubleshooting
Troubleshooting
Bearing steel wire troubleshooting.
Flow
Loading...
المواد
3- عنصر نائب
- 1 as requiredعنصر نائب
- 1 قطعةعنصر نائب
الأدوات المطلوبة
15- عنصر نائب
- عنصر نائب
- عنصر نائب
- عنصر نائب
- عنصر نائب
- عنصر نائب
- عنصر نائب
- عنصر نائب
- عنصر نائب
- عنصر نائب
- عنصر نائب
- عنصر نائب
- عنصر نائب
- عنصر نائب
- عنصر نائب
هذا المخطط يصنع
المخططات ذات الصلة
هذه المخططات تشارك المعرفة مع هذا — التقنيات والمواد والمبادئ
CC0 ملكية عامة
هذا المخطط مُصدر بموجب CC0. يحق لك نسخه وتعديله وتوزيعه واستخدامه لأي غرض، دون طلب إذن.
ادعم الصانع بشراء منتجات عبر مخططه حيث يكسب عمولة الصانع يحددها البائعون، أو أنشئ نسخة جديدة من هذا المخطط وضمّنه كرابط في مخططك لمشاركة الإيرادات.