การทำงานร่วมกัน
ศิลปะ
ความงามและสุขภาพ
งานฝีมือ
วัฒนธรรมและประวัติศาสตร์
ความบันเทิง
สิ่งแวดล้อม
อาหารและเครื่องดื่ม
วิศวกรรมย้อนรอย
วิทยาศาสตร์
กีฬา
เทคโนโลยี
อุปกรณ์สวมใส่

English


ดัชนีสปริง: เหตุใดลวดหนาบนขดเล็กจึงต้านทาน
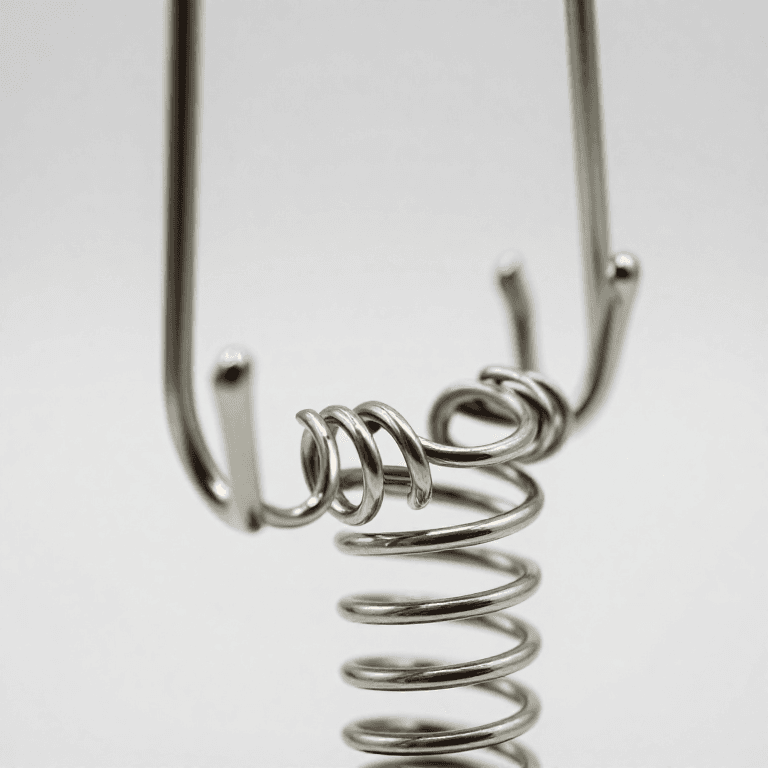
ตัวเลขสองค่าอธิบายรูปร่างของสปริงแบบขด ได้แก่ เส้นผ่านศูนย์กลางของลวดและเส้นผ่านศูนย์กลางของขด อัตราส่วนระหว่างสองค่านี้มีชื่อเรียกว่า **ดัชนีสปริง (spring index)** ซึ่งเป็นตัวกำหนดว่าสปริงสามารถขึ้นรูปได้หรือไม่ ความเค้นกระจายตัวบนลวดสม่ำเสมอเพียงใด และสปริงจะทำงานอย่างไรเมื่อใช้งานจริง
เหตุผลที่เรื่องนี้สำคัญคือสูตรความเค้นอย่างง่ายใช้ไม่ได้กับลวดที่ขดเป็นรูปเกลียว ที่ด้านในของแต่ละรอบ ลวดจะโค้งตามรัศมีที่แคบกว่าด้านนอก ความเค้นจึงสะสมอยู่ตรงนั้น ค่าแก้ไขสำหรับเรื่องนี้เรียกว่า **ตัวประกอบวาห์ล (Wahl factor)** และเมื่อดัชนีมีค่าต่ำ ค่านี้จะเพิ่มความเค้นให้มากกว่าค่าที่สูตรอย่างง่ายทำนายไว้เกินกว่าครึ่งหนึ่ง
หัวข้อนี้ครอบคลุมดัชนีสปริง การแก้ไขด้วยตัวประกอบวาห์ล เหตุใดดัชนีต่ำจึงยังคงเป็นทางเลือกที่มีความเค้นสูงกว่า และเหตุใดสปริงเกือบทั้งหมดที่คุ้มค่าต่อการผลิตจึงมีดัชนีอยู่ระหว่าง 4 ถึง 12
ระดับกลาง
3 ชั่วโมง
คำแนะนำ
1
1
ทำไมลวดขดจึงไม่ใช่ลวดตรง
ทำไมลวดขดจึงไม่ใช่ลวดตรง
เมื่อสปริงแบบขดถูกดันตามแนวแกน ลวดไม่ได้ยืดหรือโค้งงอทั้งเส้น แต่ **บิด** แต่ละช่วงสั้น ๆ ของลวดรับแรงบิด และสปริงจะเคลื่อนตัวเพราะลวดทั้งเส้นพันบิดขึ้นเล็กน้อยตามความยาว
สิ่งนี้ให้สูตรความเค้นอย่างง่าย ซึ่งก็คือการบิดของแท่งกลมธรรมดา: τ = 8FD/πd³
**มีสองสิ่งที่ทำให้สูตรนี้ไม่ถูกต้อง**
*แรงเฉือนโดยตรง* แรงกระทำยังดันลวดในแนวข้าง และแรงเฉือนนี้จะเพิ่มเข้ากับแรงเฉือนจากการบิดที่ด้านหนึ่งของลวด และลดลงที่อีกด้านหนึ่ง เป็นผลที่มีขนาดเล็ก แต่จะเพิ่มขึ้นเสมอในจุดที่ไม่ต้องการ คือด้านในของขด
*ความโค้ง* ลวดด้านในของรอบขดมีรัศมีสั้นกว่าลวดด้านนอก ดังนั้นเมื่อบิดในมุมเท่ากัน ลวดด้านในจะเกิดความเครียดมากกว่า ยิ่งขดแน่นเมื่อเทียบกับขนาดลวด ผลยิ่งแย่ลง
**ตัวประกอบของ Wahl รวมทั้งสองผลไว้** เป็นตัวคูณตัวเดียวที่ขึ้นอยู่กับดัชนีเท่านั้น ค่านี้มากกว่าหนึ่งเสมอ และเป็นเหตุผลที่สปริงเกือบทุกครั้งล้มเหลวที่ INSIDE ของขด
**ดูสปริงที่หักแล้วจะเห็นสิ่งนี้ได้** รอยร้าวจะเริ่มที่ผิวด้านใน ซึ่งความเค้นสูงที่สุด และที่ซึ่งรอยขีดจากการดึงลวดหรือหลุมสนิมก็รวมตัวอยู่ด้วย สปริงจึงเป็นชิ้นส่วนที่รู้จุดอ่อนที่สุดได้แน่นอน ซึ่งหาได้ยากและมีประโยชน์
วัสดุสำหรับขั้นตอนนี้:
 ลวดเหล็กสปริง1 ชิ้น
 ชุดสปริงกด1 ชิ้น
เครื่องมือที่ต้องใช้:
 กล้องส่องขยาย
 ไมโครมิเตอร์
2
2
ปัจจัยของวาห์ลและค่าใช้จ่ายของดัชนี
ปัจจัยของวาห์ลและค่าใช้จ่ายของดัชนี
กำลังโหลดสมุด Jupyter…
เครื่องมือที่ต้องใช้:
 คอมพิวเตอร์ตั้งโต๊ะ
3
3
การวัดดัชนีของสปริงที่อยู่ในมือ
การวัดดัชนีของสปริงที่อยู่ในมือ
**วัดเส้นลวดด้วยไมโครมิเตอร์ ไม่ใช่เวอร์เนียคาลิปเปอร์** และวัดที่สองตำแหน่งที่ตั้งฉากกัน ลวดสปริงมีหน้าตัดกลมที่มีความคลาดเคลื่อนน้อยมาก แต่สปริงที่ถูกรับแรงเกินอาจมีขดที่แบนได้ และเวอร์เนียคาลิปเปอร์บนลวดโค้งจะอ่านค่าได้สูงเกินจริง
**วัดเส้นผ่านศูนย์กลางOUTSIDEของขด** เพราะเป็นส่วนที่คุณเข้าถึงได้จริง จากนั้นลบด้วยเส้นผ่านศูนย์กลางลวดหนึ่งเส้นเพื่อให้ได้เส้นผ่านศูนย์กลางเฉลี่ย:
D = D_outside − d
**ไม่ใช่สองเส้น** นี่คือความผิดพลาดทางคณิตศาสตร์ที่พบบ่อยที่สุดในงานสปริง เส้นผ่านศูนย์กลางเฉลี่ยวิ่งผ่านจุดศูนย์กลางของลวด ดังนั้นจึงเท่ากับเส้นผ่านศูนย์กลางภายนอกลบด้วยลวดหนึ่งเส้นเต็ม หรือเส้นผ่านศูนย์กลางภายในบวกด้วยลวดหนึ่งเส้นเต็ม
**จากนั้น C = D/d** และคุณจะทราบทันทีถึงสามสิ่ง ได้แก่ ลวดมีความเค้นมากน้อยเพียงใดภายใต้แรงที่กำหนด สปริงนี้อาจถูกขึ้นรูปแบบเย็นหรือไม่ และชิ้นทดแทนที่คุณกำลังพิจารณาอยู่ในกลุ่มเดียวกันหรือไม่
**การตรวจสอบความถูกต้องอย่างรวดเร็วสำหรับสปริงใดก็ตามที่ส่งให้คุณ:** ดัชนีต่ำกว่า 4 ในสปริงผลิตจำนวนมากราคาถูกนั้นไม่น่าจะเป็นไปได้มาก ดังนั้นหากการคำนวณของคุณได้ 2.8 ให้ตรวจสอบว่าคุณลบเส้นผ่านศูนย์กลางลวดสองครั้งหรือไม่
วัสดุสำหรับขั้นตอนนี้:
ชุดสปริงกด1 ชิ้น สปริงดึง1 ชิ้น
เครื่องมือที่ต้องใช้:
ไมโครมิเตอร์ เวอร์เนียคาลิเปอร์
 สปริงบิด
4
4
การขดลวด: ดัชนีการขดรู้สึกอย่างไรที่ม้านั่งงาน
การขดลวด: ดัชนีการขดรู้สึกอย่างไรที่ม้านั่งงาน
**แกนเมนเดรลต้องเล็กกว่าขดลวดที่คุณต้องการ** ลวดสปริงจะหดตัวกลับเมื่อปล่อย โดยมีปริมาณที่ขึ้นอยู่กับวัสดุและดัชนีการขด จุดเริ่มต้นคร่าว ๆ สำหรับเหล็กสปริงชนิดดึงแข็งคือเมนเดรลที่เล็กกว่าเส้นผ่านศูนย์กลางเฉลี่ยที่ต้องการประมาณ 10 ถึง 15% แล้วจึงปรับโดยวัดสิ่งที่ได้จริง ไม่มีใครทำได้ถูกต้องในครั้งแรก
**การหดตัวกลับจะเพิ่มขึ้นตามดัชนีการขด** ขดที่แน่นส่วนใหญ่เป็นการเปลี่ยนรูปแบบถาวร และหดกลับใกล้เคียงขนาดเมนเดรล ขดที่กว้างจะใกล้กับการยืดหยุ่นมากกว่า และจะคลายออกอย่างเห็นได้ชัด นี่คือเหตุผลที่เมนเดรลและเทคนิคเดียวกันให้ความคลาดเคลื่อนต่างกันกับสปริงต่างชนิด
**จับลวดให้แน่น** แรงตึงในลวดขณะป้อนเข้าเมนเดรลเป็นตัวกำหนดระยะพิทช์และทำให้ขดชิดกันแน่น การป้อนที่หลวมทำให้พิทช์ไม่สม่ำเสมอ ซึ่งทำให้อัตราสปริงไม่สม่ำเสมอตลอดความยาวของสปริง
**ขดในปากกาจับ โดยยึดเมนเดรลไว้และนำลวดพันรอบ** ไม่ใช่กลับกัน การหมุนเมนเดรลด้วยมือขณะจับลวดควบคุมได้ดีกว่ามากเมื่อเทียบกับการพยายามพันลวดรอบแท่งที่อยู่กับที่
**เว้นปลายให้ยาว** แล้วค่อยตัดภายหลัง ไม่เคยมีขดลวดที่จบพอดีตรงตำแหน่งที่ต้องการเลย
**ลวดแข็งไม่สามารถขดที่ดัชนีต่ำแล้วนำไปใช้งานได้ทันที** ต่ำกว่าประมาณ C = 4 ด้านนอกของการโค้งจะเกินความเหนียวของลวด และผิวจะแตกร้าว รอยแตกเหล่านั้นอยู่ด้านแรงดึง ซึ่งกลายเป็นด้านนอกของขด จึงมองเห็นได้ด้วยแว่นขยาย ตรวจสอบก่อนนำไปประกอบ
**และสปริงขดที่ทำจากลวดอบอ่อนยังไม่ใช่สปริง** ต้องทำให้แข็งและอบคืนตัว (tempering) ภายหลัง มิฉะนั้นจะเกิดการคงรูปตั้งแต่การใช้งานครั้งแรก ลวดเปียโนและลวดดึงแข็งจัดจำหน่ายในสภาพที่มีความแข็งแรงแล้ว นี่คือเหตุผลที่ขดขณะเย็นและเพียงคลายความเครียดภายหลัง
วัสดุสำหรับขั้นตอนนี้:
ลวดเหล็กสปริง1 ชิ้น ลวดเปียโน1 ชิ้น
เครื่องมือที่ต้องใช้:
 ปากกาจับชิ้นงานหน้าโต๊ะ
 คีมปากแหลมยาว
 คีมตัดลวดปากเฉียงกล้องส่องขยาย
 แกนเหล็ก
วัสดุ
4- 2 ชิ้นตัวยึดตำแหน่ง
- 1 ชิ้นตัวยึดตำแหน่ง
- 1 ชิ้นตัวยึดตำแหน่ง
- 1 ชิ้นตัวยึดตำแหน่ง
เครื่องมือที่จำเป็น
9- ตัวยึดตำแหน่ง
- ตัวยึดตำแหน่ง
- ตัวยึดตำแหน่ง
- ตัวยึดตำแหน่ง
- ตัวยึดตำแหน่ง
- ตัวยึดตำแหน่ง
- ตัวยึดตำแหน่ง
- ตัวยึดตำแหน่ง
- ตัวยึดตำแหน่ง
บลูพริ้นท์ที่เกี่ยวข้อง
บลูพริ้นท์เหล่านี้แบ่งปันความรู้ — เทคนิค วัสดุ หรือหลักการ


CC0 สาธารณสมบัติ
พิมพ์เขียวนี้เผยแพร่ภายใต้ CC0 คุณสามารถคัดลอก แก้ไข แจกจ่าย และใช้งานผลงานนี้เพื่อวัตถุประสงค์ใดก็ได้ โดยไม่ต้องขออนุญาต
สนับสนุนเมกเกอร์โดยซื้อสินค้าผ่านพิมพ์เขียวของพวกเขา ซึ่งพวกเขาจะได้รับ ค่าคอมมิชชันเมกเกอร์ ที่ผู้ขายกำหนด หรือสร้างเวอร์ชันใหม่ของพิมพ์เขียวนี้และรวมเป็นการเชื่อมต่อในพิมพ์เขียวของคุณเพื่อแบ่งรายได้