SANAT
GÜZELLİK & SAĞLIK
ZANAAT
KÜLTÜR & TARİH
EĞLENCE
ÇEVRE
YİYECEK & İÇECEK
TERS MÜHENDİSLİK
BİLİMLER
SPOR
TEKNOLOJİ
GİYİLEBİLİR ÜRÜNLER
English

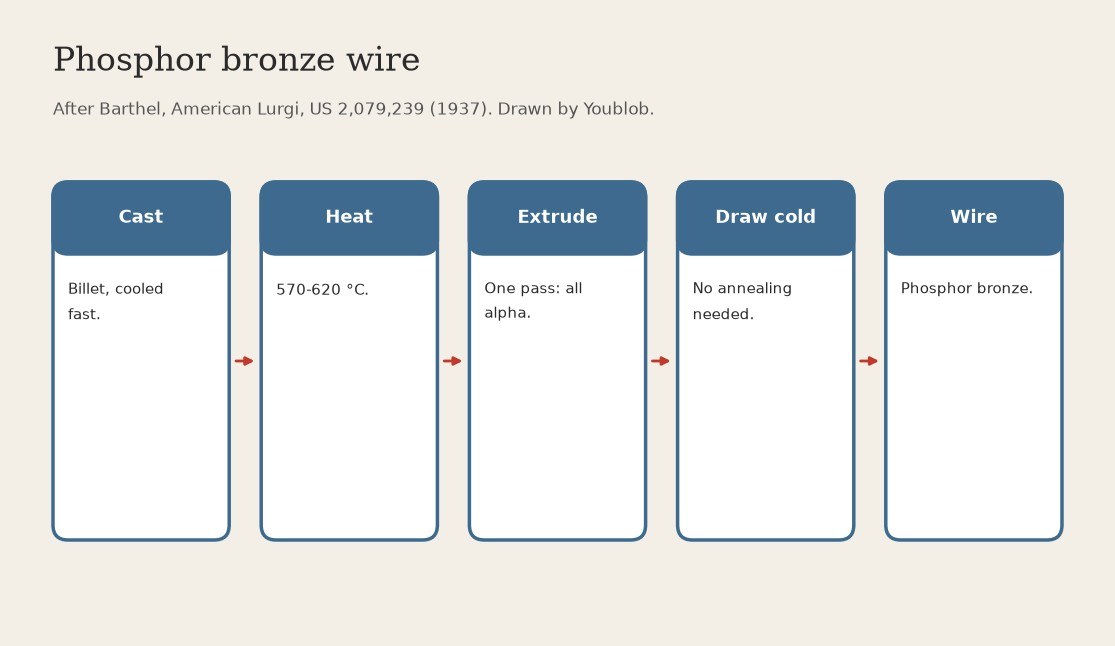
Fosfor Bronz Tel: 570-620 °C'de Ekstrüde Edilmiş Döküm Kütük, Ardından Tavlanmadan Soğuk Çekilmiş (Barthel, Lurgi, US 2,079,239)
Döküm fosfor bronzu, tel çekimini uzun bir çekme ve tavlama döngüsüne dönüştüren kırılgan kalay bakımından zengin bir faz içerir. Barthel, dökümü 570-620 °C'de ekstrüde etmenin onu tek, yumuşak ve homojen bir faza dönüştürdüğünü ve bundan sonra doğrudan tele kadar düz şekilde çekilebildiğini buldu.
Sonuç: ara tavlama yapılmadan çekilmiş fosfor bronz tel.
Kaynak: Barthel, US 2,079,239 (American Lurgi, 1937). Onun sıcaklığı yaklaşık %8 kalay içindir; bizim külçemiz yaklaşık %9 içerir, dolayısıyla aynı aralık bizim için geçerlidir. Verilmeyenler: ekstrüzyon oranı, kalıp boyutları. Resim Youblob tarafından çizilmiştir.
İleri
2 gün
Talimatlar
1
1
Bir külçe dökün ve hızlıca soğutun
Bir külçe dökün ve hızlıca soğutun
Fosforlu bronzu eritin ve bir külçe halinde dökün, hızla soğutun. Bizimki: külçe kalıbında dökülüp su verilir.
Bu adım için malzemeler:
 Fosfor bronzu külçesi1 as required
Gerekli aletler:
 Grafit-kil pota
 Pota ocağı
 Külçe kalıbı
 Su verme kovası
2
2
Kütüğü 570-620 °C'ye kadar ısıtın
Kütüğü 570-620 °C'ye kadar ısıtın
Kütüğü yaklaşık 570 ile 620 °C arasında ısıtın (Barthel'in %8 kalay ve %0,3 fosfor için verdiği aralık). Sıcaklık: genel olarak 500-650 °C; kalay miktarı azaldıkça sıcaklık yükselir (%6 kalay için yaklaşık 650 °C).
Gerekli aletler:
 Mufla fırın
 Pirometre
3
3
Tek geçişte ekstrüde edin
Tek geçişte ekstrüde edin
Sıcak külçeyi bir ekstrüzyon presinde ekstrüde edin. Yoğurma, metalin tamamen homojen olmasını sağlar, neredeyse tamamı alfa fazındadır. Az küçülme oranına sahip kalın ürünler için önce külçeyi %10-20 oranında soğuk presleyin.
Gerekli aletler:
 Hidrolik ekstrüzyon presi
4
4
Tavlama yapılmadan soğuk çekme ile tele çekme
Tavlama yapılmadan soğuk çekme ile tele çekme
Ekstrüde edilmiş çubuğu soğuk halde kalıplardan geçirerek tele çekin; Barthel'in metali çekimler arasında tavlama gerektirmez. Bizim yöntemimiz: her geçişte bir delik daha küçük olan, çekme yağlayıcısı kullanılan çelik bir çekme plakası.
Gerekli aletler:
 Çelik haddeleme plakası
 Tel çekme yağlayıcısı
Malzemeler
1- 1 as requiredYer Tutucu
Gerekli Aletler
9- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
Bu planla yapılan
İlgili Blueprint'ler
Bu blueprint'ler bilgi paylaşır — teknikler, malzemeler veya ilkeler
CC0 Kamu Malı
Bu plan CC0 lisansıyla yayınlanmıştır. İzin almadan kopyalayabilir, değiştirebilir, dağıtabilir ve herhangi bir amaçla kullanabilirsiniz.
Planı üzerinden ürün satın alarak Maker'ı destekleyin, böylece Maker Komisyonu Satıcılar tarafından belirlenen komisyonu kazanırlar veya bu Planın yeni bir versiyonunu oluşturun ve gelir paylaşımı için kendi Planınıza bağlantı olarak ekleyin.