
CNC-Ahşap Tabela Yönlendirme — Bilgisayar Kontrollü Oyma
Talimatlar
Sign in CAD/CAM Yazılımında Tabela Tasarlayın
Sign in CAD/CAM Yazılımında Tabela Tasarlayın
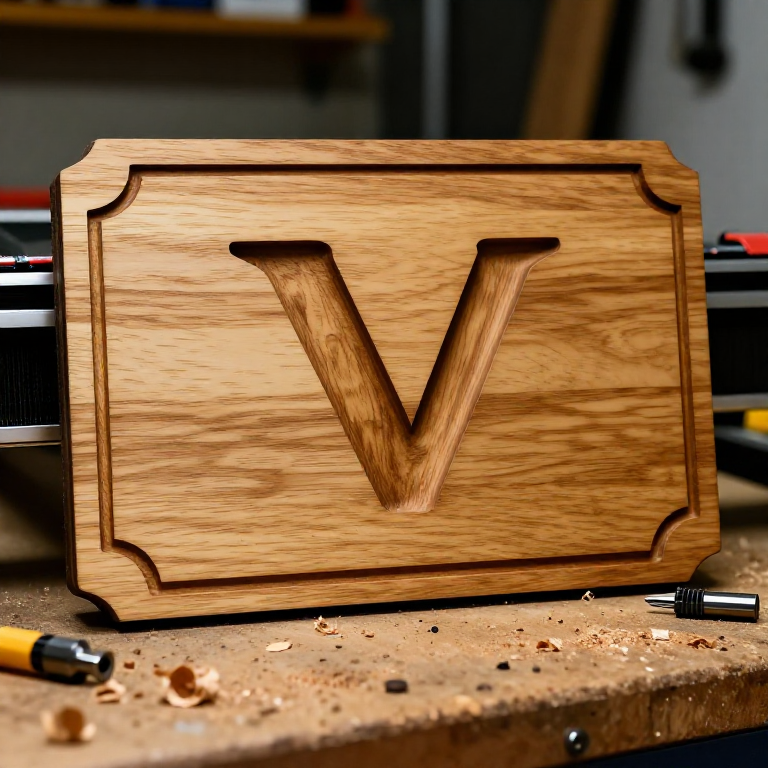
CAM yazılımınızı açın ve malzeme ölçülerini (levha boyutu ve kalınlığı) ayarlayın. Metni uygun bir yazı tipi kullanarak yazın — serif yazı tipleri ve kalın sans-serif yazı tipleri en net V-oyma sonuçlarını verir, çok ince yazı tipleri ise freze ucunun girebilmesi için fazla dar olabilir. Kenarlıklar, grafikler veya süslü ayraçlar gibi dekoratif öğeler ekleyin. V-oyma metni için bir V-oyma takım yolu seçin; yazılım, harf genişliğine ve V-uç açısına göre kesim derinliğini otomatik olarak hesaplar ve ince çizgilerde sığ, kalın çizgilerde derin harfler oluşturarak el oyması tabela yazısını taklit eder. Kabartmalı metin (oyulmuş bir zemin üzerinde yükselen metin) için, harfleri çevreleyen zemini kaldıran bir cep takım yolu kullanın.
Bu adım için malzemeler:
 Sert Ağaç Tahtası1 board, sized for your sign adet
Gerekli aletler:
 CNC freze
 Freze uçları
 FreeCAD eklenti paketi
 Çift taraflı bant
Takım Yollarını Oluştur ve Önizle
Takım Yollarını Oluştur ve Önizle
Her işlem için uygun freze ucunu seçin: V-oyma metin için 60 veya 90 derecelik bir V-uç (60 derece daha ince ve derin kesimler üretir; 90 derece daha geniş ve sığ kesimler üretir) ve yükseltilmiş öğelerin etrafındaki cepleri temizlemek veya tabela dış hattını kesmek için düz bir parmak freze (3-6mm). Besleme hızını ve mil devrini CNC makinenize ve malzemenize göre ayarlayın; sert ağaç için bir V-uç genellikle 1000-2000mm/dk besleme hızıyla 15.000-20.000 RPM hızında çalışır. Sonucu doğrulamak için kesmeden önce yazılımdaki takım yolu simülasyonunu önizleyin: tüm metnin doğru olduğunu, hiçbir öğenin pano kenarlarıyla çakışmadığını ve tahmini kesme derinliğinin malzeme kalınlığını aşmadığını kontrol edin. Takım yollarını G-kodu (CNC makinelerin okuduğu sayısal kontrol dili) olarak dışa aktarın.
Iş Parçasını Sabitleyin ve Başlangıç Noktasını Ayarlayın
Iş Parçasını Sabitleyin ve Başlangıç Noktasını Ayarlayın
Kartı kelepçeler, çift taraflı bant veya ikisinin bir kombinasyonunu kullanarak CNC freze tablasına sabitleyin. Kesim sırasında kart kaymamalıdır — 0,5 mm'lik bir hareket bile çok geçişli kesimlerin hizasını bozar ve uçların kırılmasına neden olabilir. Uygun freze ucunu pensa (collet) içine takın ve sıkıca sıkın. Makinenin XY başlangıç noktasını (sıfır noktası), CAM yazılımınızda belirlenen başlangıç noktasıyla eşleşecek şekilde ayarlayın (genellikle sol alt köşe veya tasarımın merkezi). Z başlangıç noktasını (sıfır yüksekliği), ucu dikkatlice ahşap yüzeye hafifçe değene kadar indirerek ayarlayın. Bu sıfır konumu, makinenin doğru derinlikte kesmesini sağlar. Takım yolunun kartın sınırları içinde kaldığını doğrulamak için bir hava kesimi çalıştırın (ucu yüzeyin 10 mm üzerine kaldırıp programı çalıştırın).
CNC Programını Çalıştır
CNC Programını Çalıştır
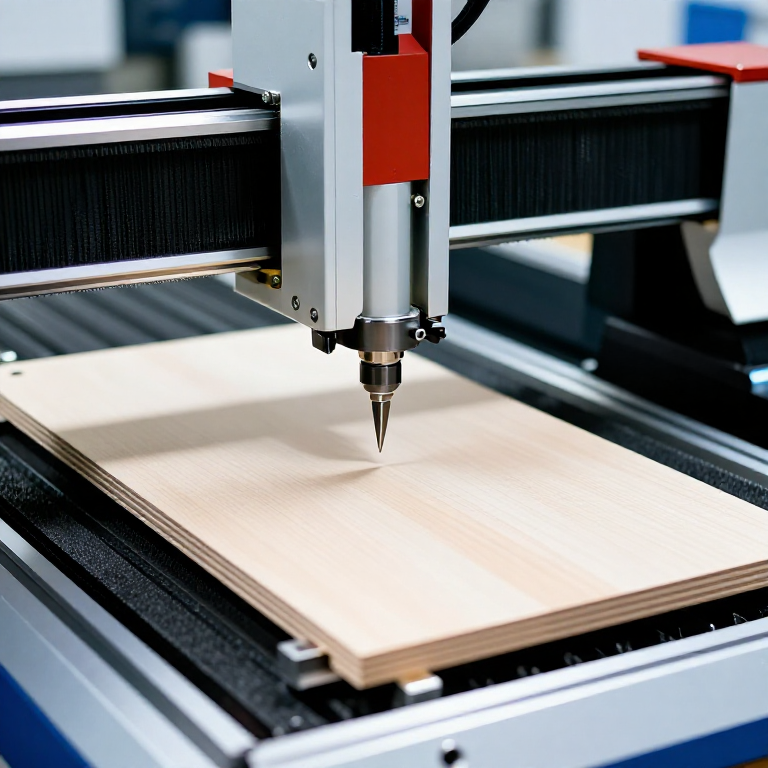
İş milini başlatın ve kesme programına başlayın. CNC makinesi, oluşturulan takım yollarını hassas biçimde takip eder; dönen ucu, programlanan ilerleme hızı ve derinlikte ahşap içinden hareket ettirir. V-oyma metni, her harf keskin ve temiz kenarlarla ahşaptan ortaya çıktıkça tatmin edici bir ilerleme sağlar. Sorunları izlemek için yakında kalın: alışılmadık seslere kulak verin (titreme, ilerleme hızının çok yüksek olduğunu veya ucun körleştiğini gösterir), uç kırılmasına dikkat edin ve kesme derinliğinin doğru göründüğünü doğrulayın. Birden fazla takım yolu işlemi çalıştırıyorsanız (V-oyma ardından cep temizleme), makine bir uç değişimi için işlemler arasında duraklayabilir — doğru ucu takın, Z eksenini yeni uç ucuna göre yeniden sıfırlayın ve devam edin.
Tabelayı Bitirme
Tabelayı Bitirme
İşleme tamamlandıktan sonra tabelayı CNC yatağından çıkarın ve sert bir fırça veya basınçlı hava kullanarak oyulmuş alanlardaki talaş tozlarını temizleyin. Yüzeydeki tüyleri veya freze ucunun neden olduğu kabarık lifleri gidermek için düz yüzeyi 220 numara zımpara kağıdıyla hafifçe zımparalayın. V şeklinde oyulmuş harflerin içini zımparalamayın; keskin kenarlar önemli bir görsel özelliktir ve zımpara bunları yuvarlaklaştırır. İki tonlu bir efekt için oyulmuş alanları kontrast bir renkle boyayın (örneğin ceviz için siyah boya), ardından yüksek alanlardaki boyayı gidermek için düz yüzeyi zımparalayın, böylece renk yalnızca oyulmuş girintilerde kalsın. Ahşabı korumak ve damarını belirginleştirmek için şeffaf bir kaplama uygulayın (dış mekan tabelaları için poliüretan, iç mekan için Danimarka yağı veya mum). CNC freze ile işlenmiş tabelalar, el oymacılığının sıcaklığını ve doğal güzelliğini dijital imalatın hassasiyeti ve tekrarlanabilirliği ile birleştirir.
Malzemeler
1- 1 board, sized for your sign adetYer Tutucu
Gerekli Aletler
6- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- 1 vendor sell this, none ship to you yetYer Tutucu
Bu planla yapılan
CC0 Kamu Malı
Bu plan CC0 lisansıyla yayınlanmıştır. İzin almadan kopyalayabilir, değiştirebilir, dağıtabilir ve herhangi bir amaçla kullanabilirsiniz.
Planı üzerinden ürün satın alarak Maker'ı destekleyin, böylece Maker Komisyonu Satıcılar tarafından belirlenen komisyonu kazanırlar veya bu Planın yeni bir versiyonunu oluşturun ve gelir paylaşımı için kendi Planınıza bağlantı olarak ekleyin.