İşbirliği
SANAT
GÜZELLİK & SAĞLIK
ZANAAT
KÜLTÜR & TARİH
EĞLENCE
ÇEVRE
YİYECEK & İÇECEK
TERS MÜHENDİSLİK
BİLİMLER
SPOR
TEKNOLOJİ
GİYİLEBİLİR ÜRÜNLER
English

Boyuta Göre Eleme: Bir Elek Neden Hiçbir Zaman Temiz Bir Ayrım Yapmaz
Kırma işlemi geniş bir boyut aralığı üretir. Sonraki aşamaların neredeyse hiçbiri bir aralık istemez; bu yüzden her kırma aşamasıyla bir sonraki arasında, tek görevi ayırmak olan bir makine bulunur.
Cazip zihinsel model bir bıçak gibidir: deliğten küçük olan geçer, büyük olan üstte kalır. Bu model yanlıştır ve neden yanlış olduğunu anlamak, eleme hakkında bilinmesi gereken şeylerin büyük kısmını oluşturur. Bir parça, yalnızca güvertesine temas ederken bir deliğin üzerine geldiğinde geçer; bu da bir şansa bağlıdır — parçanın boyutu deliğin boyutuna yaklaştıkça bu şans sıfıra doğru çöker.
Bu nedenle bir elek olasılığa göre ayırır; neredeyse doğru boyutta olan malzeme, eleğin en kötü işlediği malzemedir ve 'eleme verimliliği' bir övgü değil, tanımı olan bir sayıdır. Bu basamak olasılığı türetir, ondan ayırma eğrisini oluşturur ve ardından bir güverte inşa eder.
Orta
Yaklaşık 3 saat
Talimatlar
1
1
Bir elek ve bir kronometreyle kanıtlayın
Bir elek ve bir kronometreyle kanıtlayın
Geniş bir boyut dağılımına sahip bir elek ve bir malzeme numunesi alın. Numuneyi tartın.
Şimdi onu zamanlanmış aşamalarda eleyin: on beş saniye sallayın, elekten geçen miktarı tartın, iri kısmı geri koyun ve altı ya da sekiz kez tekrarlayın. Birikimli geçen kütleyi toplam sallama süresine karşı kaydedin.
Eğri dik bir şekilde yükselir ve sonra düzleşir, ama asla tam olarak yükselmeyi bırakmaz. Elekin "bittiği" bir an yoktur. Bu, tekniğinizdeki bir hata değildir; 3. adımdaki olasılığın kendini göstermesidir, çünkü sonunda elek yüzeyinde kalan malzeme, deliklere boyut olarak en yakın olan malzemedir.
Bu, herhangi bir elek analizini yürütmenin de doğru yoludur: ek bir süre içinde geçen kütle önemsiz hale gelene kadar sallayın ve notlarınızda "önemsiz"in neyi ifade ettiğini belirtin. Belirtilmiş bir bitiş noktası olmayan bir analiz tekrarlanabilir değildir.
İkinci kez, numuneyi iki katına çıkararak yapın. Aynı elek, aynı sallama, daha fazla malzeme — ve sonuç belirgin şekilde daha kötü olacaktır, çünkü derin bir yatağın dibindeki parçacıklar elek yüzeyine hiç ulaşmaz.
Bu adım için malzemeler:
 Agrega taşları2 kg
Gerekli aletler:
 Kaba elek
 İnce Gözlü Elek
 Sınıflandırma eleği
 Hassas Dijital Terazi
 Kronometre
 Toz Maskesi
2
2
Bir elek güvertesi yapın ve ona bir vuruş verin
Bir elek güvertesi yapın ve ona bir vuruş verin
Elek güvertesi bir çerçeve, gerilmiş bir bez ve onu sallama yöntemidir.
Çerçeveyi kare ve sert yapın ve **bezi gerdirin**. Gevşek bir elek bezi, çalışan bir elekteki en yaygın kusurdur: vuruşu iletmek yerine emer, bu yüzden malzeme kaldırılmaz ve her tel kesişiminde, yorulup yırtılana kadar esner. Her iki yönde gerdirin ve ilk saat çalıştıktan sonra kontrol edin.
Güverteyi eğin. Eğimli bir elekte yerçekimi malzemeyi ilerletir ve vuruş onu bezden uzağa kaldırır; yirmi derece genellikle başlangıç noktasıdır. Daha dik eğim malzemeyi daha hızlı hareket ettirir, bu da parçacık başına daha az sunum anlamına gelir, bu da — 3. adımdan itibaren — daha kötü bir kesim demektir. Bir elekte her şey kapasiteyi verimlilikle takas eder ve bundan kaçınan hiçbir ayar yoktur.
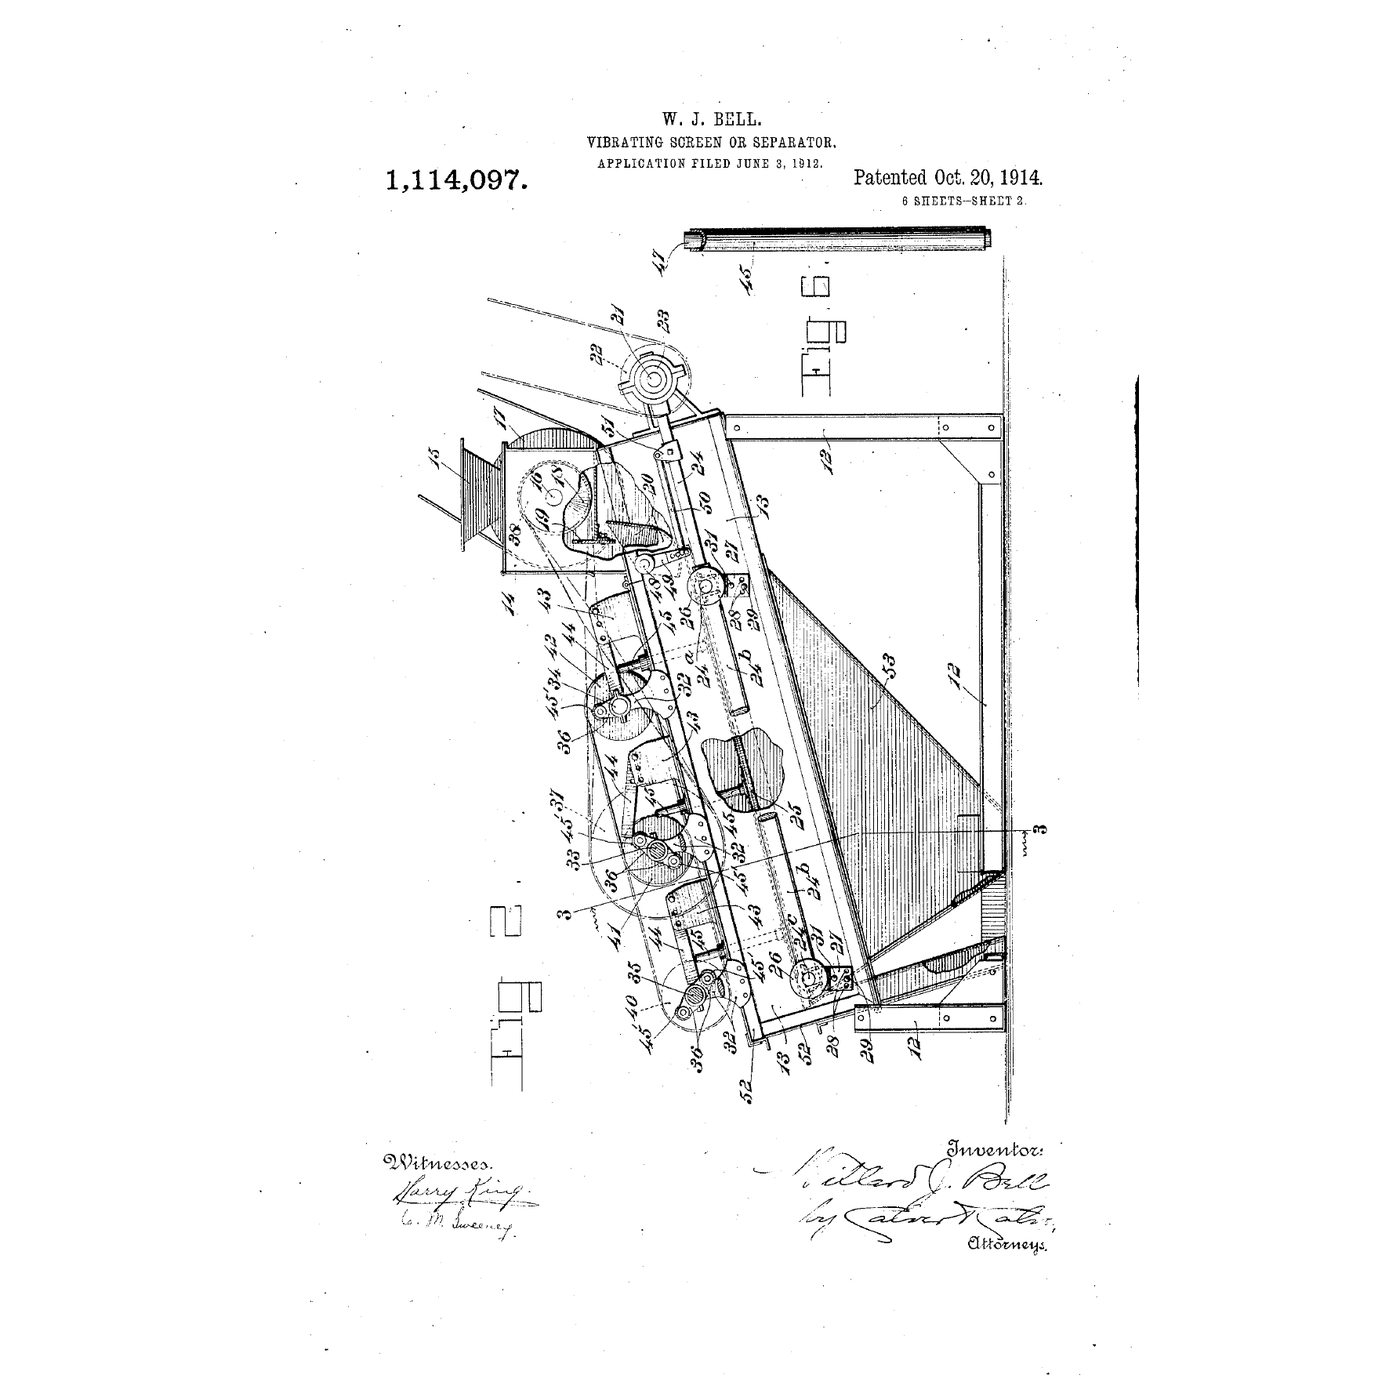
Dengesiz bir kütleyle sürün; Bell'in patentinin yaptığı budur. Bir şafta merkez dışı civatalanmış bir ağırlık dairesel bir vuruş verir; iki ters dönen şaft ise düz bir vuruş verir. Küçük bir dengesizlikle başlayın ve artırın: malzeme her vuruşta güvertenin üzerinden fırlatılmalı ve daha aşağıya düşmeli, kayarak değil küçük sıçramalar dizisi halinde hareket etmelidir.
Dengeleme ve koruma tam olarak çekiç basamağındaki gibi yapılmalıdır: hızda dengesiz bir kütle ciddi bir kuvvettir ve titreşen bir elekte civatalanmış her şey kendini gevşetir.
Bu adım için malzemeler:
 Dokuma tel elek bezi1 adet
 Yumuşak çelik köşebent2 adet
 Makine vidaları16 adet
 Yatak bloğu (KP08)2 adet
Gerekli aletler:
 Titreşim motoru
 MIG kaynak makinesi
 Otomatik kararan kaynak maskesi
 Kablosuz Matkap
 Matkap Ucu Takımı
 Anahtar takımı
 İletki
 Su Terazisi
 Şerit Metre
 Koruyucu gözlük
 Deri İş Eldiveni
 Kulak koruyucu (kulaklık, SNR 30 dB)
3
3
Deliğe yakın geçme olasılığı ve bunun maliyeti
Deliğe yakın geçme olasılığı ve bunun maliyeti
Jupyter defteri yükleniyor…
4
4
Bölme eğrisi ve verimliliğin anlamı
Bölme eğrisi ve verimliliğin anlamı
Jupyter defteri yükleniyor…
5
5
Tıkanma, delinme ve çok derin yatak
Tıkanma, delinme ve çok derin yatak
Üç arıza, durmuş olan neredeyse her eleği açıklıyor ve bunların hiçbiri makinenin kendisi değil.
**Pegging** — gözeneklere sıkışmış, elek boyutuna yakın parçacıklar. Elek yüzeyi giderek açık alanını kaybeder ve sonunda katı bir levhaya dönüşür. Nedeni, fazla elek boyutuna yakın malzeme ve yetersiz vuruş (strok) boyutudur. Eleği ışığa karşı inceleyin: delinmiş bir yüzey iki saniyede belli olur, ancak yukarıdan bakıldığında görünmez.
**Blinding** — nemli ince parçacıkların deliklerin üzerinde köprü oluşturması. Belirtisi aynıdır, nedeni farklıdır ve malzeme ne kadar inceleşirse sorun o kadar artar. Isıtmalı elekler, esnek kauçuk paneller ve elek altındaki bilyalı tepsiler, bunu önlemek için vardır.
**Yatak çok derin** — kalın bir yatağın dibindeki ince parçacıklar hiçbir zaman eleğin yüzeyine ulaşmaz. Elek bu durumda yatağın üst kısmını eliyor ve geri kalanını ileri taşıyor; ek vuruş bile yardımcı olmaz, çünkü sorun altboyutlu malzemenin elek yüzeyiyle temas etmemesidir. Deşarj ucunda açıklığın yaklaşık dört katı derinlikte bir yatak yaygın bir pratik kuraldır; bundan daha derin olduğunda, beslemeyi zorlamak yerine iki elek arasında bölün.
Bunları ayırt eden tanı yöntemi: beslemeyi durdurun ve eleğin boşalmasını bekleyin. Pegging ve blinding boş elek yüzeyinde hâlâ görünür. Derin bir yatak ise görünmez.
Bu adım için malzemeler:
Dokuma tel elek bezi1 adetGerekli aletler:
Şerit Metre Cetvel
 Sayısal MikroskopDeri İş EldiveniToz MaskesiKoruyucu gözlük
6
6
Tarih ve bağlam
Tarih ve bağlam
**US 1,114,097, 'Vibrating Screen or Separator', W. J. Bell, başvuru tarihi 3 Haziran 1912, verilme tarihi 20 Ekim 1914.** Çizimin 2. sayfası makineyi açıkça gösterir: askıya alınmış bir çerçevede eğimli bir güverte, süpürülmekten çok sarsılır.
Bu ayrım, titreşimli elekin işe yaradığı noktadır. Daha eski çözüm bir **trommel** idi — yavaşça dönen, delikli plakadan bir silindir — ve trommel nazik, toleranslı ve çok verimsizdir, çünkü trommel içindeki bir parçacık zamanının çoğunu yuvarlanan bir yatakta, çok azını eleme yüzeyiyle temas halinde geçirir. Titreşimli bir güverte her parçacığı fırlatıp saniyede birkaç kez yeniden düşmesine izin verir; bu tam olarak 3. adımdaki 'presentations' terimidir. Bütün kazanç bu tek değişkendedir.
Aynı on yıldan ikinci bir doğrulanmış patent olan **US 1,459,846, B. A. Mitchell, 'Vibrating Screen', 1920'de başvuruldu ve 26 Haziran 1923'te verildi**, bu türün ne kadar hızlı geliştirildiğini gösterir.
**Dürüst sınırlar.** Kuru olarak yarım milimetrenin altında eleme pratik olmaktan çıkar, çünkü bez tıkanır ve açık alan çöker; bunun altında sınıflandırma ıslak olarak veya bir sınıflandırıcı ya da siklonda çökme hızıyla yapılır, bu da farklı bir özelliğe göre ayıran farklı bir makinedir. Elek, her boyutta yapışkan veya killi besleme için zayıf bir seçimdir. İşlediği tonaj için büyük bir makinedir, çünkü güverte alanı ortalama kesim yerine en zor kesim tarafından belirlenir. Verimlilik rakamı ise yalnızca aynı yöntemle hesaplanmış başka bir rakamla karşılaştırılabilir — yanında tanım olmadan 'yüzde doksan beş verimli' anlamsızdır.
Malzemeler
5- 2 kgYer Tutucu
- 1 adetYer Tutucu
- 2 adetYer Tutucu
- 16 adetYer Tutucu
- 2 adetYer Tutucu
Gerekli Aletler
20- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- 1 vendor sell this, none ship to you yetYer Tutucu
- Yer Tutucu
- Yer Tutucu
- 1 vendor sell this, none ship to you yetYer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- 1 vendor sell this, none ship to you yetYer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
- Yer Tutucu
İlgili Blueprint'ler
Bu blueprint'ler bilgi paylaşır — teknikler, malzemeler veya ilkeler
Breaking Stone by Compression: The Nip Angle Decides Everything
Martin tarafından
Metal işleme
47
0
0
0
0
0
Breaking by Impact: The Swing Hammer and the Grate That Sets the Size
Martin tarafından
Metal işleme
40
0
0
0
0
0
Grinding in a Tumbling Mill: Critical Speed, and Why the Media Are Graded
Emma tarafından
Mekanik
42
0
0
0
0
0
Ore Dressing
Mary tarafından
Metal işleme
53
0
0
0
0
0
Cyclone Separator
Emma tarafından
Mühendislik
63
0
0
0
0
0
CC0 Kamu Malı
Bu plan CC0 lisansıyla yayınlanmıştır. İzin almadan kopyalayabilir, değiştirebilir, dağıtabilir ve herhangi bir amaçla kullanabilirsiniz.
Planı üzerinden ürün satın alarak Maker'ı destekleyin, böylece Maker Komisyonu Satıcılar tarafından belirlenen komisyonu kazanırlar veya bu Planın yeni bir versiyonunu oluşturun ve gelir paylaşımı için kendi Planınıza bağlantı olarak ekleyin.