МИСТЕЦТВО
КРАСА ТА ЗДОРОВ'Я
РЕМЕСЛО
КУЛЬТУРА ТА ІСТОРІЯ
РОЗВАГИ
СЕРЕДОВИЩЕ
ЇЖА ТА НАПІЇ
ЗБОРНА ІНЖЕНЕРІЯ
НАУК
СПОРТ
ТЕХНОЛОГІЯ
НОСИМО
English
Зварювання пластику ультразвуком
Ребро 2 завершувалося найкорисніши́м прийомом у конструюванні литих деталей: якщо деталь занадто складна, щоб вийняти її з форми, розділіть її на дві частини і з'єднайте їх згодом. Цей етап — саме з'єднання.
Клей — очевидна відповідь і часто неправильна. Він потребує часу на затвердіння, є третім матеріалом у деталі, яку, можливо, доведеться переробляти, а на поліолефінах майже не працює. Альтернатива — зробити так, щоб дві половинки **стали одним цілим**, що для термопласту означає розплавлення межі з'єднання і нічого більше.
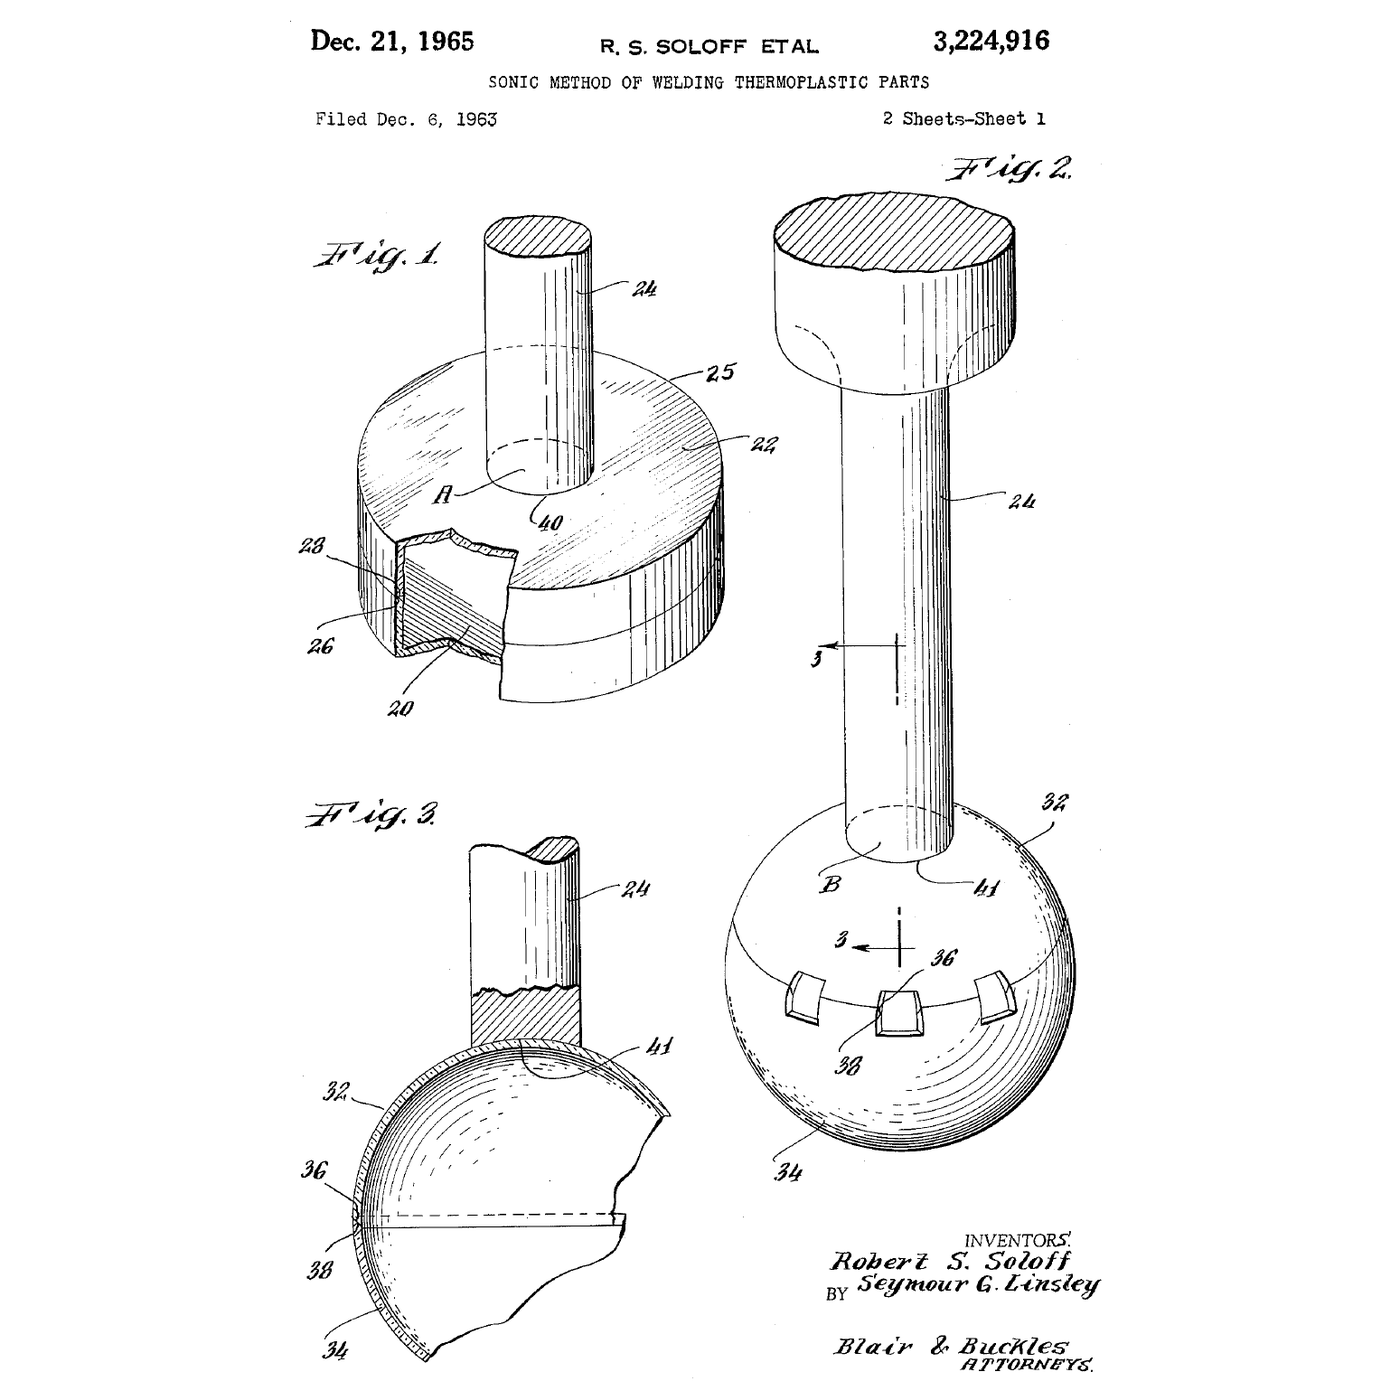
Патент Роберта Солоффа 1963 року робить це за допомогою ультразвуку: вібрація з частотою 20 кГц змушує внутрішнє тертя полімеру розплавити невелике трикутне ребро, відлите на одній із поверхонь. Це займає п'яту частину секунди, без витратних матеріалів, і зварний шов міцний, як і основний матеріал.
Просунутий
Близько 3 годин
Інструкції
1
1
Прочитайте формулу винаходу та знайдіть енергетичний директор у природі
Прочитайте формулу винаходу та знайдіть енергетичний директор у природі
**US 3,224,916**, *Ультразвуковий спосіб зварювання термопластичних деталей*, **Robert S. Soloff** та Seymour G. Linsley, правонаступник **Branson Instruments**; подано **6 грудня 1963**, серійний № 328,500, видано **21 грудня 1965**; 8 пунктів формули, клас США 156-73. Термін дії закінчився. Креслення на цій сторінці — лист 1 самого патенту: FIG. 1 — з'єднання, FIG. 2 — ріг (хорн), FIG. 3 — переріз.
У описі йдеться про *зварювання складальних вузлів із термопластичних деталей* за допомогою *джерела звукової енергії високої інтенсивності*, і там прямо сказано, що деталі мають бути приведені *у щільний контакт*, а метод поширюється на *важко плавкі термопластичні матеріали* — і це цікавий пункт, адже саме для них клей теж не працює.
Тепер знайдіть такий приклад. Розріжте дешевий литий складальний виріб, який не шкода зруйнувати: іграшку, одноразовий корпус бритви, корпус ручки, корпус малого побутового приладу. Огляньте поверхні стику під мікроскопом.
На зварному з'єднанні ви знайдете лише на одній поверхні **невелике трикутне ребро**, що йде по лінії стику, — висотою у частки міліметра і зазвичай приблизно такої ж ширини в основі. Це і є енергетичний директор. На деталі, яку вже зварили, він буде сплющений, а розплав вичавиться з обох боків у вигляді тонкого валика.
Виміряйте ребро мікроскопом і штангенциркулем. Крок 4 пояснює, чому саме такий розмір, а не інший.
Необхідні інструменти ({count})
 Цифровий мікроскоп
 Цифровий штангенциркуль 6 дюймів
 Макетний ніж
 Захисні окуляри
2
2
Зваріть дві деталі та з'ясуйте, куди пішла енергія
Зваріть дві деталі та з'ясуйте, куди пішла енергія
Якщо у вас є ультразвуковий зварювальник — пластиковий, а не металевий чи ванна для очищення — проведіть це належним чином. Якщо ні, крок 3 пропонує лабораторну заміну, яка демонструє той самий механізм.
Надрукуйте або відформуйте два плоских зразки з площиною з'єднання 40 × 10 мм. На одному з них розмістіть трикутний енергетичний директор висотою 0,4 мм і шириною 0,5 мм на всю довжину. Другу пару залиште плоскою для порівняння.
Налаштуйте зварювальник: жорсткий фіксатор під нижньою деталлю, рог плоский на верхній деталі, і почніть із короткого часу зварювання та низького зусилля. Зваріть, потім розтягніть з'єднання в лещатах за допомогою пружинних ваг і запишіть силу та **де воно розірвалося**.
Поміняйте три змінні, по одній за раз, і побудуйте графік для кожної:
- **Час зварювання** — занадто короткий, і директор не осів; занадто довгий, і розплав видавлюється, а з'єднання голодує.
- **Зусилля** — занадто мале, і поверхні не залишаються в контакті протягом циклу; занадто велике, і директор роздавлюється до того, як розплавиться, що знищує нагрів від зсуву.
- **Амплітуда**, якщо це дозволяє ваша машина.
Добрий зварний шов розривається по **основному матеріалу** поруч із з'єднанням, а не по самому з'єднанню. Контрольний зразок із плоскою поверхнею майже не триматиме, і в цьому суть директора.
Ультразвукове обладнання гуче таким чином, що вимірювач показує помірний рівень — значна частина потужності знаходиться поза межами слуху, а субгармоніки — ні. Використовуйте засоби захисту слуху, тримайте пальці подалі від шляху рога і ніколи не торкайтеся рога, який працював.
Матеріали для цього кроку:
 Філамент ABS1 штука
 PLA-пруток1 штука
Необхідні інструменти ({count})
 Ультразвуковий зварювальний апарат для пластмас
 3D-принтер
 Слюсарні лещата
 Динамометр (пружинні ваги)Цифровий мікроскопЦифровий штангенциркуль 6 дюймів
 Захист слуху (навушники, SNR 30 дБ)Захисні окуляри
 Шкіряні робочі рукавиці
 Лабораторний журнал (з копією)
3
3
Стенд замінює ультразвук: тертя, розчинник і гаряче лезо
Стенд замінює ультразвук: тертя, розчинник і гаряче лезо
Три способи розплавити межу з'єднання без ультразвукового стека, кожен із яких відкриває іншу частину однієї й тієї самої ідеї. Виконайте всі три та порівняйте розломи.
**Зварювання обертанням.** Закріпіть надруковану циліндричну втулку в свердлильному верстаті, утримуйте її парну деталь у лещатах унизу, запустіть на кількох сотнях об/хв і притисніть їх одну до одної. Тертя розплавляє межу за секунду-дві; зупиніть шпиндель і тримайте тиск, поки шов застигне. Це той самий механізм, що й у патенті — механічна робота в межу з'єднання, але з обертанням замість вібрації. Працює лише для круглих з'єднань, і саме тому варто було винайти ультразвук.
**Зварювання розчинником.** На поліетилені (PE) або акрилі розчинний клей не склеює: він **розчиняє** обидві поверхні, щоб ланцюги дифундували одна в одну, а потім випаровується, залишаючи одну деталь. Наносіть обережно на обидві поверхні, притисніть, затисніть і витримуйте значно довше, ніж здається потрібним, — з'єднання на розчиннику через годину має лише частку від кінцевої міцності. Спробуйте той самий клей на поліпропілені: нічого не станеться, оскільки жоден поширений розчинник не діє на поліолефін. Цю невдачу варто відтворити навмисно.
**Зварювання гарячою плитою.** Притисніть обидві поверхні до чистої гарячої плити приблизно на 30 °C вище за температуру плавлення, доки не утвориться валик, відведіть їх і притисніть одну до одної. Грубо і повільно, але на поліетилені та поліпропілені це дає найміцніше з'єднання з трьох — саме так у землі з'єднують пластикові труби.
Зруйнуйте всі три та розгляньте поверхні розлому під мікроскопом. Справжній шов показує витягнутий, волокнистий полімер; невдалий — дві гладкі поверхні, які ніколи не були одним цілим.
Розчинні клеї летючі та часто шкідливі — витяжна шафа або відкрите повітря, нітрилові рукавички, без джерел займання. Гаряча плита залишається небезпечною ще довго після вимкнення.
Матеріали для цього кроку:
Філамент ABS1 штукаНеобхідні інструменти ({count})
 Свердлильний верстатСлюсарні лещата
 Електроплитка
 Інфрачервоний термометрЦифровий мікроскопДинамометр (пружинні ваги)
 Секундомір
 Нітрилові рукавичкиЗахисні окуляри
 Витяжна шафа (з повітроводом)
 ВогнегасникЛабораторний журнал (з копією)
 Поліпропіленовий лист (A4)
 Акриловий лист
 Розчинник для склеювання пластмас
4
4
Що робить ріг і чому директор малий
Що робить ріг і чому директор малий
Завантаження блокнота Jupyter…
Необхідні інструменти ({count})
 Міліметровий папір
5
5
Історія та контекст
Історія та контекст
**Авторство.** US 3,224,916, *Sonic method of welding thermoplastic parts*, Robert S. Soloff and Seymour G. Linsley, assignors to Branson Instruments; подано 6 грудня 1963, видано 21 грудня 1965, термін дії закінчився. Креслення на цій сторінці належить самому патенту.
**Чому це так швидко поширилося.** Ультразвукове зварювання не потребує витратних матеріалів, часу на затвердіння, розчинників і третього матеріалу в деталі. Цикл триває частки секунди, тож він вписується в складальну лінію зі швидкістю лиття, а оскільки деталь залишається холодною, її можна одразу брати в роботу. Практично кожен литий споживчий корпус, який не скручено гвинтами, зварюється саме так.
**Енергетичний концентратор — справжнє винахідництво.** Ультразвук, прикладений до плоского з'єднання, трохи нагріває все і нічого не зварює; крок 4 показує чому. Концентрація деформації в невеликий литий трикутник перетворює розсіяну проблему нагрівання на локальне плавлення — і це безкоштовно, бо він вирізається в інструменті один раз.
**Як це співвідноситься зі сходинкою з клеєм.** Клейові креслення каталогу стосуються з'єднання *різних* матеріалів за допомогою третьої речовини. Зварювання є протилежним випадком: той самий полімер, без третьої речовини, і з'єднання стає невідмінним від деталей. Коли можливі обидва варіанти, зварювання перемагає за швидкістю, міцністю та придатністю до переробки; клей перемагає, коли матеріали різні, коли з'єднання має герметизувати зазор або коли деталі не можна притиснути одну до одної.
**Чесні обмеження.** Ультразвукове зварювання призначене **лише для термопластів** і майже завжди для *того самого* полімеру з обох боків — різнорідні полімери не взаємодифундують. Воно потребує литої елементу з'єднання, тому має бути закладене в конструкцію з самого початку і не може бути додане згодом. Напівкристалічні полімери, такі як поліпропілен і нейлон, зварюються значно гірше за аморфні, такі як ABS, оскільки енергія витрачається на плавлення кристалів, а не на підвищення температури з'єднання над склуванням. Крім того, обладнання не є ані дешевим, ані безпечним, тому існує крок 3.
Матеріали
2- 1 штукаЗаповнювач
- 1 штукаЗаповнювач
Необхідні інструменти
22- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
Пов'язані креслення
Ці креслення діляться знаннями — техніки, матеріали або принципи
The Clutch Fit: An Interference That Survives Ten Thousand Pulls
від Martin
Механіка
58
0
0
0
0
0

What a Glue Joint Is: Why a Good One Breaks Everywhere Except the Glue
від Woody
Деревообробка
55
0
0
0
0
0
Choosing the Adhesive: Open Time, Gap Fill, and What It Has to Survive
від Mary
РЕМЕСЛО
48
0
0
0
0
0
The Crimp: A Good One Is a Cold Weld, Not a Squeeze
від Volt
ТЕХНОЛОГІЯ
58
0
0
0
0
0
CC0 Суспільне надбання
Це креслення випущено під ліцензією CC0. Ви можете вільно копіювати, змінювати, поширювати та використовувати цю роботу для будь-яких цілей без запиту дозволу.
Підтримайте мейкера, купуючи продукти через його креслення, де він отримує Комісію мейкера встановлену вендорами, або створіть нову ітерацію цього креслення та включіть його як зв'язок у власне креслення для розподілу доходу.