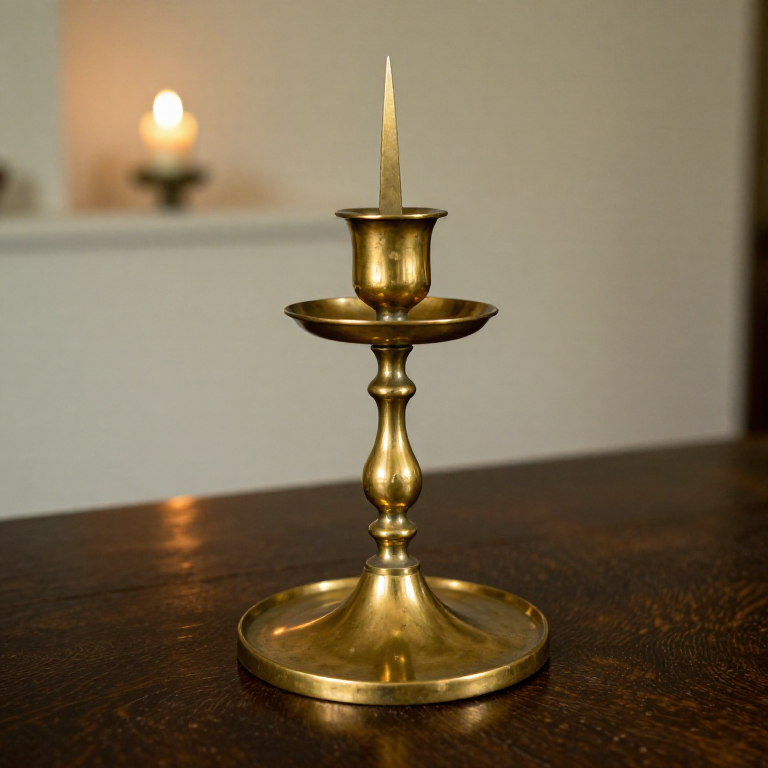

Лиття латунного свічника — середньовічна ливарна робота
Інструкції
Моделювання свічника з воску
Моделювання свічника з воску
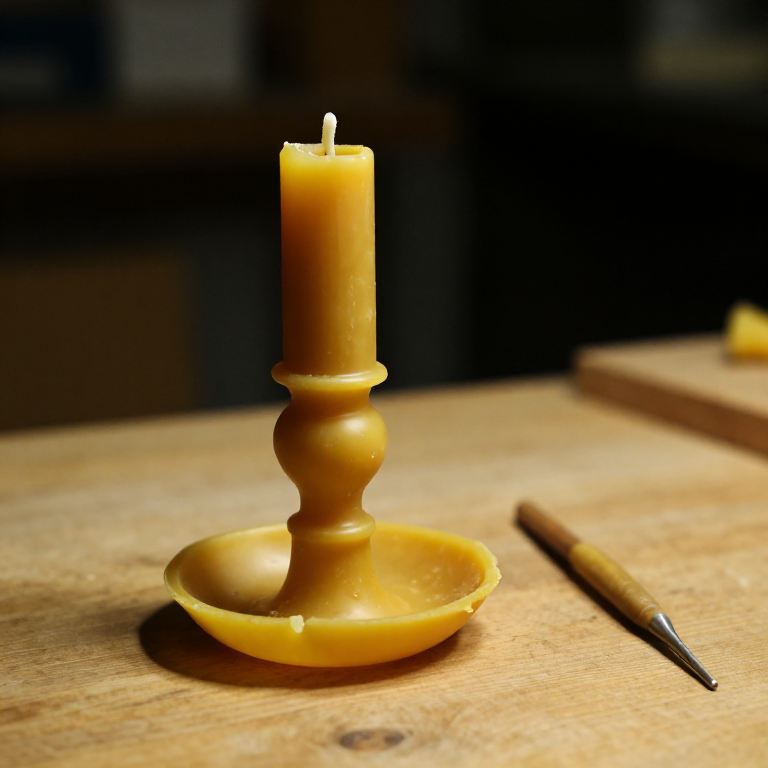
Сформуйте форму свічника з бджолиного воску. Почніть з основи: скатайте плоский диск воску діаметром приблизно 10–12 см і товщиною 5 мм, із трохи піднятим obідком, щоб вловлювати стікання свічки. Від центру основи виліпіть ніжку вгору, приблизно 15–20 см заввишки і 2–3 см у діаметрі. Додайте декоративний вузол (округлий випуклий елемент) посередині ніжки, обгорнувши стрижень додатковим воском і згладивши його. Нагорі сформуйте широкий піддон для стікання (неглибокий диск діаметром приблизно 6–8 см), а з його центру — гострий шпичак заввишки приблизно 3–4 см, на який насаджуватиметься свічка. Згладьте всі поверхні теплими інструментами та переконайтеся, що стінки ніжки мають товщину щонайменше 3 мм по всій довжині — тонші ділянки можуть не заповнитися під час лиття. Прикріпіть воскові литники (стрижні діаметром 3–4 мм) для каналу заливання та вентиляційних отворів.
Матеріали для цього кроку:
 Гранули бджолиного воску200-300 grams штука
 Глина2 kg кг
 Деревне вугілля, подрібнене5 kg кг
Необхідні інструменти ({count})
 Інструменти для ліплення з воску
 Тигель
 Горно
 Кліщі для тиглів
 Напилки (ручний напилок)
 Токарний верстат по дереву
Інвестиційне литво та випалювання
Інвестиційне литво та випалювання
Покрийте восковий модель послідовними шарами тонкого глинисто-піщаного формувального матеріалу, нарощуючи форму приблизно завтовшки 15–20 мм. Дайте кожному шару висохнути перед нанесенням наступного. Коли форма буде повністю готова і повністю суха (мінімум 48 годин), помістіть її догори дном у піч і повільно нагрівайте до 300–400 градусів Цельсія, щоб розплавити та стекти віск, потім підніміть температуру до 600–700 градусів Цельсія, щоб вигоріли всі залишки воску та випалити глину до твердої кераміки. Внутрішня частина форми тепер містить точний негативний відбиток свічника. Тримайте форму гарячою (щонайменше 400 градусів Цельсія) для заливки — заливка латуні в холодну форму призводить до передчасного застигання і неповного заповнення тонких ділянок.
Розплавлення та заливка латуні
Розплавлення та заливка латуні
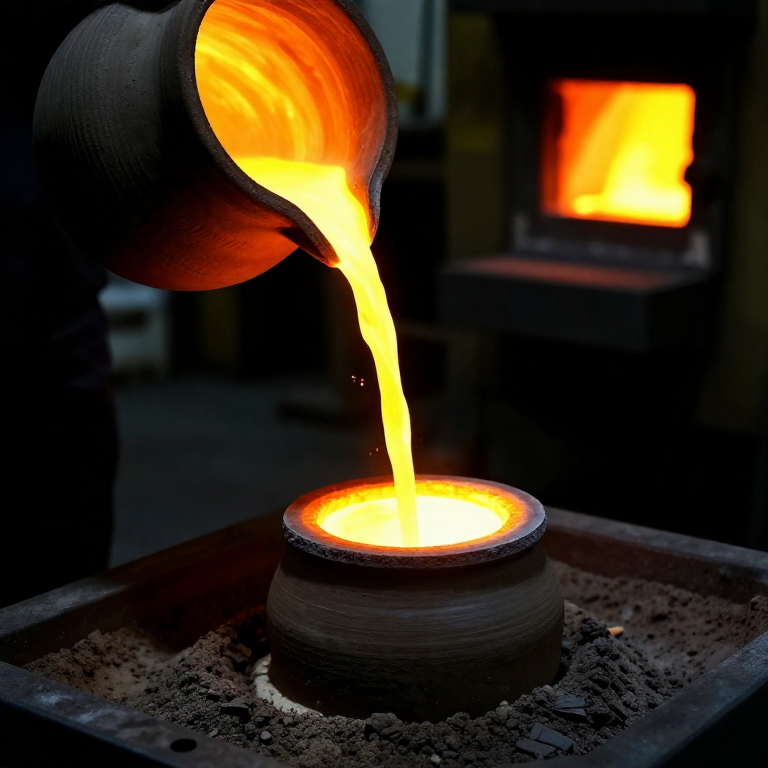
Покладіть злитки латуні в тигель і нагрівайте у вугільній печі з міхами до повного розплавлення — латунь плавиться приблизно при 900-940 градусах Цельсія залежно від вмісту цинку, набуваючи яскраво-жовто-помаранчевого кольору рідини. Латунь складніше відливати, ніж бронзу, оскільки компонент цинку може кипіти та випаровуватися понад 907 градусів Цельсія, утворюючи пористість. Нагрівайте лише трохи вище температури плавлення та заливайте негайно. Зніміть шлак з поверхні розплаву. Заливайте розплавлену латунь у литниковий канал форми одним плавним потоком. Латунь має заповнити всю порожнину форми та трохи піднятися в вентиляційні канали, що підтверджує повне заповнення. Дайте їй природно охолонути у формі щонайменше одну годину — не гартуйте латунні відливки, оскільки це може спричинити напружені тріщини.
Вибивання та очищення відливку
Вибивання та очищення відливку
Після повного охолодження розбийте глиняну модель-форму молотком, щоб відкрити сирий латунний відливок. Відріжте литникові канали та вентиляційні виступи ножівкою. Опиліть усі оброблені поверхні до гладкості та видаліть будь-який облій відливу (тонкі металеві ребра, що просочилися в тріщини форми) напилками. Огляньте відливок на наявність дефектів: невеликі поверхневі раковини можна заповнити клепанням (ударами по навколишній латуні над порожниною) або паянням. Поверхня відливку матиме текстуру форми з огнетривкої маси. Для кращої обробки прокресліть і доопрацюйте (гравірування та уточнення) декоративні деталі дрібними зубилами та бійками. Середньовічні латунні свічники часто мали врізані геометричні узори, зображення тварин або написи на основі та вузлі.
Полірування та оздоблення
Полірування та оздоблення
Оброблюйте всю поверхню дедалі дрібнішими напилками — спочатку використовуйте напилок з грубою насічкою (bastard-cut), щоб видалити основну шорсткість, потім гладкі напилки, а потім шліфувальне полотно зернистістю від 120 до 600. Для найвищого блиску завершіть полірування шкіряним полірувальним кругом із нанесеною ювелірною поліровальною пастою (полірувальна суміш на основі оксиду заліза). Готовий свічник повинен мати яскравий, теплий золотистий колір, характерний для латуні. Якщо свічник було відлито з порожнистим стрижнем (з використанням воскової моделі, побудованої над глиняним стрижнем), видаліть матеріал стрижня, розбивши його та вийнявши крізь отвір в основі. Середньовічні свічники часто залишали без покриття, і з часом на них утворювалася природна патина, або ж їх покривали тонким шаром шелаку, щоб зберегти блиск. Щоб використовувати, міцно насадіть свічку з лою або бджолиного воску на шпильку-вістрі. Широка основа забезпечує стійкість, а піддон для стікання збирає воск, що тане.
Матеріали
6- 200-300 grams штукаЗаповнювач
- 2 kg кгЗаповнювач
- Brass ingots (70% copper, 30% zinc)500-800 grams штука
- 5 kg кгЗаповнювач
- 200-300 grams штукаЗаповнювач
- 500-800 grams штукаЗаповнювач
Необхідні інструменти
9- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
- Заповнювач
Матеріали з пов'язаних креслень


За цим кресленням виготовляють
CC0 Суспільне надбання
Це креслення випущено під ліцензією CC0. Ви можете вільно копіювати, змінювати, поширювати та використовувати цю роботу для будь-яких цілей без запиту дозволу.
Підтримайте мейкера, купуючи продукти через його креслення, де він отримує Комісію мейкера встановлену вендорами, або створіть нову ітерацію цього креслення та включіть його як зв'язок у власне креслення для розподілу доходу.