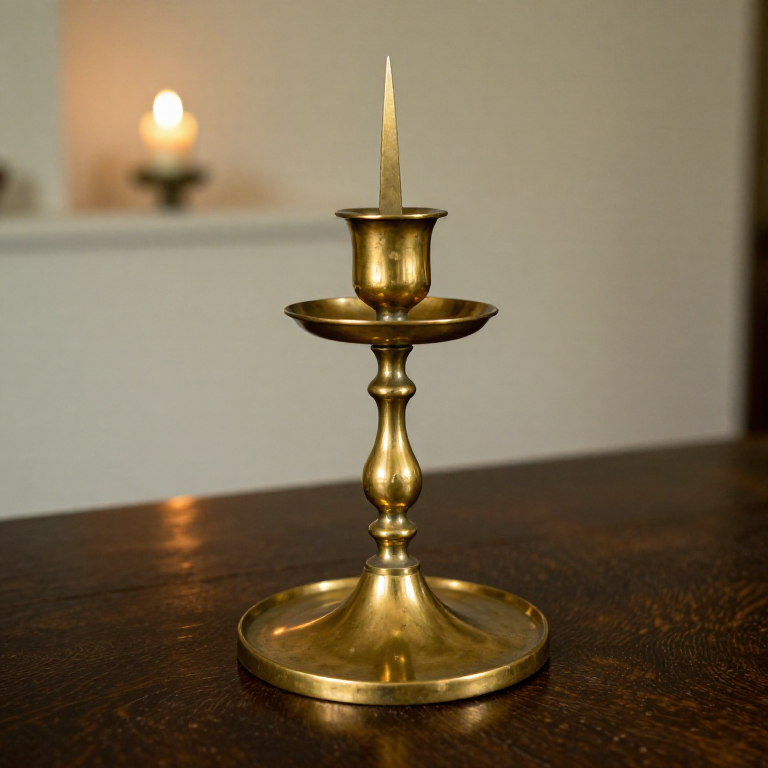

Đúc một chân nến bằng đồng thau — Công việc đúc kim loại thời Trung Cổ
Hướng dẫn
Tạo hình chân nến bằng sáp
Tạo hình chân nến bằng sáp
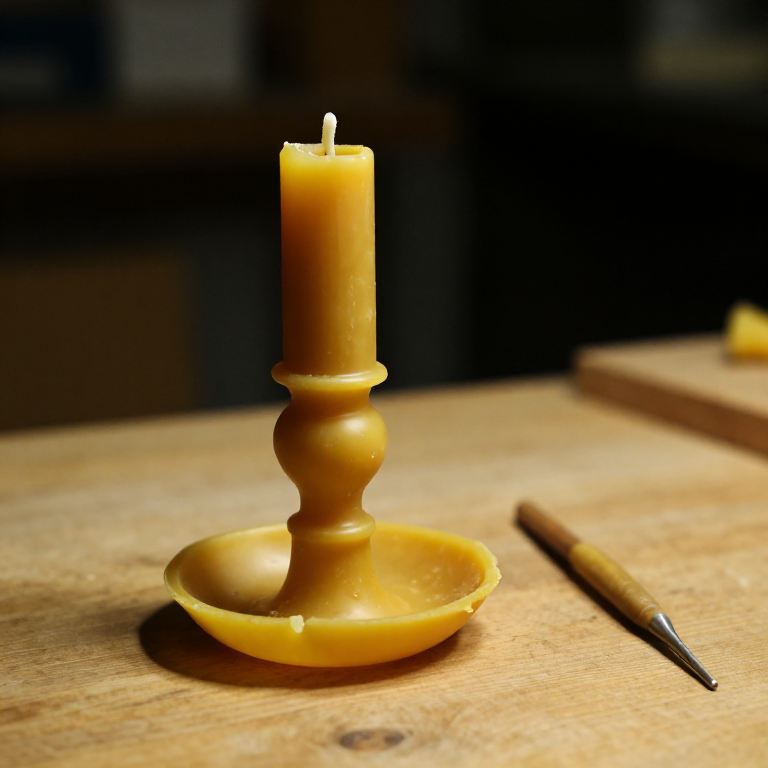
Tạo hình chân nến bằng sáp ong. Bắt đầu với phần đế — cuộn một đĩa sáp phẳng có đường kính khoảng 10 đến 12 cm và dày 5 mm, với một vành hơi nhô lên để hứng sáp nến chảy xuống. Tạo thân nến hướng lên từ tâm đế, cao khoảng 15 đến 20 cm và đường kính 2 đến 3 cm. Thêm một núm trang trí (một phần phình tròn) ở giữa thân nến bằng cách quấn thêm sáp quanh trục và tạo hình cho mịn. Ở phía trên, tạo một khay hứng sáp rộng (một đĩa nông có đường kính khoảng 6 đến 8 cm) và từ tâm của nó, tạo một gai nhọn khoảng 3 đến 4 cm để nến sẽ cắm vào. Làm nhẵn tất cả các bề mặt bằng dụng cụ ấm và đảm bảo thành thân nến dày ít nhất 3 mm trên toàn bộ chiều dài — những chỗ mỏng hơn có thể không đầy khi đúc. Gắn các ống dẫn sáp (que có đường kính 3 đến 4 mm) làm kênh rót và lỗ thoát khí.
Vật liệu cho bước này:
 Sáp ong dạng hạt200-300 grams cái
 Đất sét2 kg kg
 Than củi nghiền5 kg kg
Công cụ cần thiết:
 Dụng cụ nặn sáp
 Nồi nấu kim loại
 Lò rèn
 Kìm gắp nồi nấu kim loại
 Giũa (giũa tay)
 Máy tiện gỗ
Đầu tư và đốt cháy
Đầu tư và đốt cháy
Phủ mẫu sáp bằng các lớp đất sét-cát mịn liên tiếp, xây dựng khuôn dày khoảng 15 đến 20 mm. Để mỗi lớp khô trước khi thêm lớp tiếp theo. Khi khuôn đã hoàn thành và khô hoàn toàn (tối thiểu 48 giờ), đặt khuôn úp ngược vào lò nung và nung nóng từ từ đến 300-400 độ C để làm chảy và thoát sáp, sau đó tăng nhiệt độ lên 600-700 độ C để đốt cháy toàn bộ phần sáp còn sót lại và nung đất sét thành gốm cứng. Bên trong khuôn lúc này chứa một dấu ấn âm chính xác của chân nến. Giữ khuôn nóng (ít nhất 400 độ C) để rót — đổ đồng thau vào khuôn nguội sẽ khiến kim loại đông đặc sớm và làm đầy không hoàn toàn các phần mỏng.
Nấu chảy và rót đồng thau
Nấu chảy và rót đồng thau
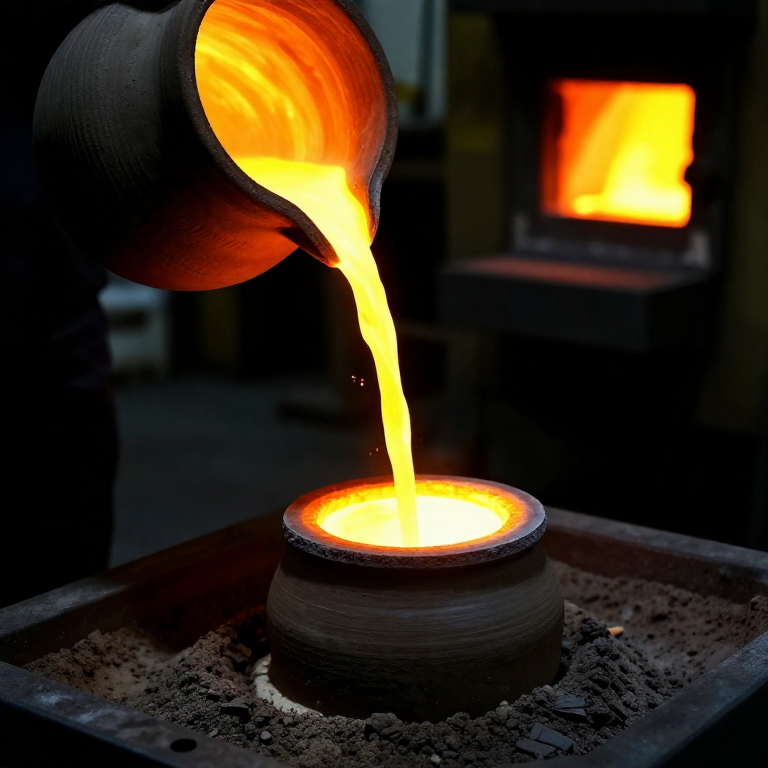
Đặt thỏi đồng thau vào nồi nấu và nung trong lò than với ống bễ cho đến khi nóng chảy hoàn toàn — đồng thau nóng chảy ở khoảng 900-940 độ C tùy thuộc hàm lượng kẽm, có dạng chất lỏng màu vàng cam sáng. Đồng thau khó đúc hơn đồng thanh vì thành phần kẽm có thể sôi và bay hơi trên 907 độ C, tạo ra độ xốp. Nung đến ngay trên điểm nóng chảy và rót nhanh. Vớt bỏ cặn xỉ nổi trên bề mặt kim loại nóng chảy. Rót đồng thau nóng chảy vào miệng rót của khuôn theo một dòng liên tục, đều. Đồng thau phải lấp đầy toàn bộ lòng khuôn và dâng nhẹ vào các rãnh thoát khí, xác nhận việc lấp đầy hoàn tất. Để nguội tự nhiên trong khuôn ít nhất một giờ — không làm nguội nhanh các vật đúc đồng thau bằng cách nhúng nước, vì điều này có thể gây nứt do ứng suất.
Tách và làm sạch vật đúc
Tách và làm sạch vật đúc
Khi đã nguội hoàn toàn, dùng búa đập vỡ lớp khuôn đầu tư bằng đất sét để lộ ra vật đúc đồng thau thô. Dùng cưa sắt cắt bỏ các cuống rót (sprue) và phần ống thoát khí (vent stub). Dùng dũa làm phẳng tất cả các bề mặt đã cắt và loại bỏ mọi ba via đúc (các lớp kim loại mỏng rỉ vào khe nứt của khuôn) bằng dũa. Kiểm tra vật đúc xem có khuyết tật không — các lỗ rỗ nhỏ trên bề mặt có thể được lấp bằng cách dát (dùng búa gõ đồng thau xung quanh để đè lấp khoảng trống) hoặc hàn đồng. Bề mặt vật đúc sẽ hiện lên kết cấu của lớp khuôn đầu tư. Để có bề mặt hoàn thiện mịn hơn, hãy chạm khắc (khắc và tinh chỉnh) các chi tiết trang trí bằng đục nhỏ và chày đột. Chân đèn cầy bằng đồng thời Trung Cổ thường có các hoa văn hình học khắc chìm, họa tiết động vật hoặc chữ khắc trên đế và phần núm (knop).
Đánh bóng và hoàn thiện
Đánh bóng và hoàn thiện
Giũa toàn bộ bề mặt bằng các loại giũa ngày càng mịn — bắt đầu bằng giũa bastard-cut để loại bỏ độ nhám lớn, sau đó là giũa mịn để làm phẳng, rồi đến giấy nhám vải với các độ hạt từ 120 đến 600. Để đạt độ bóng cao nhất, hoàn thiện bằng đệm da đã phủ bột jeweller's rouge (hợp chất đánh bóng oxit sắt). Chân nến đã hoàn thiện sẽ có màu vàng ấm, sáng bóng đặc trưng của đồng thau. Nếu chân nến được đúc với thân rỗng (sử dụng mẫu sáp được tạo trên lõi đất sét), hãy loại bỏ vật liệu lõi bằng cách đập vỡ và lấy ra qua lỗ đế. Chân nến thời Trung Cổ thường không được phủ lớp bảo vệ, để hình thành lớp patina tự nhiên theo thời gian, hoặc được phủ một lớp sơn shellac mỏng để giữ độ sáng. Khi sử dụng, hãy cắm chắc một cây nến mỡ động vật hoặc sáp ong vào gai pricket. Đế rộng giúp tăng độ ổn định và khay hứng giữ lại sáp nóng chảy.
Vật liệu
6- 200-300 grams cáiTạm thời
- 2 kg kgTạm thời
- Brass ingots (70% copper, 30% zinc)500-800 grams cái
- 5 kg kgTạm thời
- 200-300 grams cáiTạm thời
- 500-800 grams cáiTạm thời
Công cụ yêu cầu
9- Tạm thời
- Tạm thời
- Tạm thời
- Tạm thời
- Tạm thời
- Tạm thời
- Tạm thời
- Tạm thời
- Tạm thời
Vật liệu bản thiết kế liên kết


Bản thiết kế này làm ra
CC0 Phạm vi công cộng
Bản thiết kế này được phát hành theo CC0. Bạn tự do sao chép, sửa đổi, phân phối và sử dụng cho bất kỳ mục đích nào mà không cần xin phép.
Hỗ trợ nhà sáng tạo bằng cách mua sản phẩm qua bản thiết kế, nơi họ nhận Hoa hồng nhà sáng tạo do nhà bán hàng đặt, hoặc tạo phiên bản mới và kết nối trong bản thiết kế riêng để chia sẻ doanh thu.