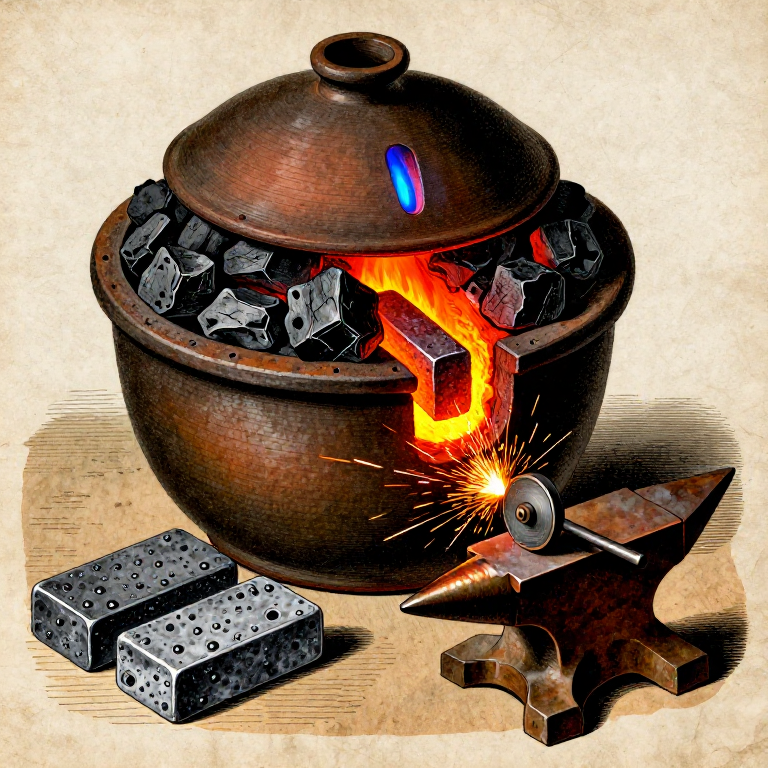

লোহা ও কার্বন থেকে ইস্পাত সংকরীকরণ — আধুনিক বিশ্ব গড়ে তোলা ধাতু
ইস্পাত হলো লোহা ও কার্বনের একটি সংকর ধাতু, যাতে সাধারণত ওজন অনুযায়ী 0.2% থেকে 2.1% কার্বন থাকে। গঠনের এই সংকীর্ণ পরিসরটি নরম, নমনীয় পেটা লোহাকে এমন একটি উপাদানে রূপান্তরিত করে যা শক্ত করা, তাপ দিয়ে কোমল করা এবং স্প্রিং হিসেবে ব্যবহার করা যায় — এই বৈশিষ্ট্যগুলোই তলোয়ার ও স্প্রিং থেকে শুরু করে সেতু ও আকাশচুম্বী ভবন পর্যন্ত সভ্যতার মেরুদণ্ড হিসেবে ইস্পাতকে প্রতিষ্ঠিত করেছে।
লোহা ও ইস্পাতের পার্থক্য চোখে অদৃশ্য কিন্তু আচরণে রূপান্তরকারী। বিশুদ্ধ লোহা (ফেরাইট) নরম — বিশুদ্ধ লোহা দিয়ে তৈরি একটি পেরেক সহজেই বেঁকে যায়। মাত্র 0.8% কার্বন যোগ করলে লোহা পার্লাইটে পরিণত হয়: ফেরাইট ও আয়রন কার্বাইড (সিমেন্টাইট, Fe₃C) দিয়ে গঠিত একটি অণুবীক্ষণিক স্তরযুক্ত কাঠামো, যা উল্লেখযোগ্যভাবে বেশি শক্ত ও মজবুত। 0.8% কার্বনের উপরে সংকর ধাতুটি হাইপারইউটেকটয়েড হয়ে যায়, যেখানে অতিরিক্ত সিমেন্টাইট একে আরও শক্ত করে তোলে তবে ক্রমশ ভঙ্গুর করে। ইস্পাত ধাতুবিদ্যার পুরো বিজ্ঞানটি এই সামান্য শতাংশ কার্বন এবং সংকর ধাতুটি ঠান্ডা হওয়ার হারকে নিয়ন্ত্রণ করার উপর আবর্তিত।
ঐতিহাসিকভাবে, ইস্পাত তৈরি দুটি পথে সম্পন্ন হতো: কার্বুরাইজেশন (কাঠকয়লার সংস্পর্শে গরম করে পেটা লোহায় কার্বন যোগ করা) এবং ডিকার্বুরাইজেশন (জারণের মাধ্যমে ঢালাই লোহা থেকে অতিরিক্ত কার্বন অপসারণ)। এই ব্লুপ্রিন্টটি কার্বুরাইজেশন পদ্ধতি নিয়ে আলোচনা করে — যাকে সিমেন্টেশনও বলা হয় — যা প্রাচীনকাল থেকে 18 শতক পর্যন্ত প্রধান ইস্পাত তৈরির প্রক্রিয়া ছিল। আপনি একটি সিলকৃত মাটির ক্রুসিবলের ভেতরে কাঠকয়লার সাথে পেটা লোহার দণ্ড ভরবেন এবং সমগ্র সংযোজনটিকে প্রায় 900–950 °C তাপমাত্রায় কয়েক ঘণ্টা গরম করবেন। কাঠকয়লা থেকে কার্বন পরমাণু লোহার স্ফটিক জালকে ছড়িয়ে পড়ে, পৃষ্ঠের স্তরগুলোকে ইস্পাতে রূপান্তরিত করে। ফলাফলটিকে ব্লিস্টার স্টিল বলা হয়, যা আটকে পড়া গ্যাসের কারণে পৃষ্ঠে তৈরি হওয়া ফোস্কার নামানুসারে নামকরণ করা হয়েছে।
HAZARD: এই প্রক্রিয়ার জন্য 900 °C-এর উপরে টেকসই তাপমাত্রা প্রয়োজন। গলিত স্কেল, গরম ধাতু এবং কার্বন মনোক্সাইড গ্যাস সবই উপস্থিত থাকে। বাইরে অথবা শক্তিশালী জোরপূর্বক বায়ুচলাচলের অধীনে কাজ করুন। P100 রেসপিরেটর, সুরক্ষা গগলস, চামড়ার গauntlet গ্লাভস এবং চামড়ার অ্যাপron পরুন। তাপমাত্রায় থাকাকালীন কখনো ক্রুসিবল খুলবেন না — বাতাসের ঝাপটা জ্বলন্ত কার্বন মনোক্সাইডের শিখা সৃষ্টি করতে পারে।
নির্দেশাবলি
লোহা-কার্বন ফেজ ডায়াগ্রাম বোঝা
লোহা-কার্বন ফেজ ডায়াগ্রাম বোঝা
লোহা-কার্বন ফেজ ডায়াগ্রাম ধাতুবিদ্যার সবচেয়ে গুরুত্বপূর্ণ ডায়াগ্রাম। কক্ষ তাপমাত্রায় লোহা ফেরাইট (α-লোহা) হিসেবে থাকে: বডি-সেন্টারড কিউবিক, নরম, চুম্বকীয়। ৭২৭ °C (ইউটেকটয়েড তাপমাত্রা)-এর উপরে গরম করলে লোহা অস্টেনাইটে (γ-লোহা) রূপান্তরিত হয়: ফেস-সেন্টারড কিউবিক, অ-চুম্বকীয়, এবং গুরুত্বপূর্ণভাবে — ফেরাইটের তুলনায় অনেক বেশি কার্বন দ্রবীভূত করতে সক্ষম। ফেরাইট মাত্র 0.022% কার্বন দ্রবীভূত করে; অস্টেনাইট 2.14% পর্যন্ত দ্রবীভূত করে।
এ কারণেই সিমেন্টেশন কাজ করে: ৯০০–৯৫০ °C তাপমাত্রায় লোহার পৃষ্ঠ অস্টেনাইট হয়, যা চারপাশের কাঠকয়লা থেকে কার্বন শোষণ করে। ইস্পাত ধীরে ঠান্ডা হলে অস্টেনাইট ফেরাইট ও সিমেন্টাইট (Fe₃C)-এ ফিরে রূপান্তরিত হয়, যা স্তরযুক্ত পার্লাইট গঠনে সাজানো থাকে। দ্রুত ঠান্ডা (কোয়েঞ্চ) করলে অস্টেনাইট মার্টেনসাইটে আটকে যায় — একটি অত্যন্ত কঠিন, ভঙ্গুর, বডি-সেন্টারড টেট্রাগোনাল গঠন। ইস্পাতের সমস্ত তাপ চিকিৎসা — হার্ডেনিং, টেম্পারিং, অ্যানিলিং — এই ফেজ রূপান্তরগুলোকে নিয়ন্ত্রণ করে।
রড-লোহা নির্বাচন ও প্রস্তুত করুন
রড-লোহা নির্বাচন ও প্রস্তুত করুন
র্যাট আয়রন (wrought iron) দিয়ে শুরু করুন — কম-কার্বন লোহা (০.০৮% কার্বনের নিচে) যা ব্লুম-স্মেল্টিং ও হ্যামার-ফোর্জিং করে ধাতুকে একত্রিত এবং স্ল্যাগ বের করা হয়েছে। লোহা পরিষ্কার হতে হবে, ভারী মরিচা বা স্কেল মুক্ত, এবং আদর্শভাবে প্রায় ৫–১০ mm পুরু এবং ২০–৩০ mm প্রশস্ত ফ্ল্যাট বারের আকারে। পাতলা বার দ্রুত কার্বুরাইজ হয়, কারণ কার্বনকে পৃষ্ঠ থেকে ভেতরের দিকে ছড়িয়ে পড়তে হয় — ৯২৫ °C তাপমাত্রায় একটি ১০ mm বার কেন্দ্র পর্যন্ত কার্বুরাইজ হতে আনুমানিক ৮ ঘণ্টা সময় নেয়।
যদি ব্লুম বা রুক্ষ লোহা দিয়ে শুরু করেন, প্রথমে সেটিকে ফ্ল্যাট বারে ফোর্জ করুন। কার্বন ডিফিউশনের বাধা হিসেবে কাজ করে এমন স্কেল (আয়রন অক্সাইড) সরাতে তার ব্রাশ বা ফাইল দিয়ে পৃষ্ঠ পরিষ্কার করুন। বারগুলো ওজন করুন — সিমেন্টেশনের পর শোষিত কার্বনের পরিমাণ হিসাব করতে আবার ওজন নেবেন (ইস্পাত যোগ করা কার্বনের ওজনের সমপরিমাণ ভারী হয়)।
এই ধাপের উপকরণ:
 লোহার আকরিক (জলাভূমির লোহা / হেমাটাইট / ম্যাগনেটাইট)1 টুকরা
প্রয়োজনীয় সরঞ্জাম:
 ধাতুর উকো
 সূক্ষ্ম ডিজিটাল দাঁড়িপাল্লা
সিমেন্টেশন প্যাকের জন্য কাঠকয়লা প্রস্তুত করুন
সিমেন্টেশন প্যাকের জন্য কাঠকয়লা প্রস্তুত করুন
শক্ত কাঠের কয়লাকে প্রায় 5–10 mm আকারের টুকরোতে ভাঙুন — এতটাই ছোট যাতে লোহার রডের চারপাশে শক্তভাবে প্যাক করা যায়, এবং এতটাই বড় যাতে বাতাসের ফাঁক থাকে যা কার্বন মনোক্সাইড গ্যাসকে সঞ্চালিত হতে দেয়। কাঠকয়লা কার্বনের উৎস: উচ্চ তাপমাত্রায় এটি সামান্য অক্সিজেন ও আর্দ্রতার সাথে বিক্রিয়া করে কার্বন মনোক্সাইড (CO) উৎপন্ন করে, যা আসল কার্বুরাইজিং এজেন্ট। CO গ্যাস লোহার পৃষ্ঠে বিয়োজিত হয়ে পরমাণবিক কার্বন জমা করে, যা ধাতুর ভেতরে ছড়িয়ে পড়ে।
লোহার ওজনের প্রায় 3–4 গুণ কাঠকয়লা প্রয়োজন। 500 grams লোহার রডের জন্য 1.5–2 kg পিষে নেওয়া কাঠকয়লা প্রস্তুত করুন। কিছু ঐতিহাসিক রেসিপিতে প্যাকে জৈব উপাদান (হাড়ের গুঁড়া, চামড়ার টুকরো, কালি) যোগ করা হতো — এগুলো তাপমাত্রায় পচে অতিরিক্ত কার্বন ও নাইট্রোজেন যোগায়। এই ব্লুপ্রিন্টের জন্য বিশুদ্ধ শক্ত কাঠের কয়লাই যথেষ্ট এবং এতে সবচেয়ে অনুমানযোগ্য ফলাফল পাওয়া যায়।
এই ধাপের উপকরণ:
 কাঠকয়লা2 কেজি
প্রয়োজনীয় সরঞ্জাম:
 হাতুড়ি
কার্বারাইজিং ক্রুসিবল তৈরি বা প্রস্তুত করুন
কার্বারাইজিং ক্রুসিবল তৈরি বা প্রস্তুত করুন
ক্রুসিবলটি অবশ্যই সিল করা থাকতে হবে যাতে চুল্লির বায়ুমণ্ডলে কয়লা কেবল পুড়ে না যায়। গভীর প্রতিসরণ মাটির ক্রুসিবল ব্যবহার করুন যার একটি টাইট-ফিটিং ঢাকনা রয়েছে, অথবা ফায়ারব্রিক এবং প্রতিসরণ মাটি দিয়ে একটি সিমেন্টেশন বক্স তৈরি করুন। পাত্রটি না ফেটে 8+ ঘণ্টার জন্য 950 °C সহ্য করতে সক্ষম হতে হবে। একটি ক্লে-গ্রাফাইট ক্রুসিবল আদর্শ — এটি প্রতিসরণশীল, বিষয়বস্তুর সাথে বিক্রিয়া করে না, এবং ঢাকনার জয়েন্টের চারপাশে প্রয়োগ করা একটি ক্লে লিউট (ফায়ার ক্লে ও পানির পেস্ট) দিয়ে সিল করা যায়।
ক্রুসিবলটি সব লোহার বার ধারণ করার জন্য যথেষ্ট বড় হতে হবে, সব দিকে কমপক্ষে 25 mm কয়লা প্যাকিং সহ। কয়লায় বাতাস পৌঁছানোর কোনো সরাসরি পথ থাকা যাবে না — যেকোনো বাতাসের ফাঁস কয়লাকে কার্বুরাইজ না করে পুড়িয়ে দেবে, জ্বালানি নষ্ট করবে এবং অসম ফলাফল দেবে।
প্রয়োজনীয় সরঞ্জাম:
 অগ্নিসহ মাটির মুচি
 অগ্নিসহ ইট
ক্রুসিবলের ভিতরে কাঠকয়লার মধ্যে লোহার রড প্যাক করুন
ক্রুসিবলের ভিতরে কাঠকয়লার মধ্যে লোহার রড প্যাক করুন
ক্রুসিবলের তলায় 25 mm পুরু চূর্ণ কাঠকয়লার একটি স্তর বিছিয়ে দিন। এই স্তরের উপর প্রথম লোহার রডটি রাখুন, নিশ্চিত করুন যে এটি ক্রুসিবলের দেয়ালে স্পর্শ না করে — সব দিকে কমপক্ষে 15 mm ফাঁক থাকতে হবে। আরও 15–20 mm পুরু কাঠকয়লার স্তর দিয়ে ঢেকে দিন এবং বড় বায়ু-ফাঁক দূর করতে হালকা চাপ দিন। পরবর্তী রডটি রাখুন, নিশ্চিত করুন যে রডগুলো একে অপরকে স্পর্শ না করে (প্রতিটি টুকরোকে কাঠকয়লা সম্পূর্ণভাবে ঘিরে রাখতে হবে)। সব রড প্যাক না হওয়া পর্যন্ত স্তর স্তর করে রাখতে থাকুন।
সবশেষে 25 mm পুরু কাঠকয়লার একটি চূড়ান্ত স্তর দিন। রডগুলো সম্পূর্ণভাবে ঢাকা থাকতে হবে — কোনো উন্মুক্ত লোহা সেই অংশে কার্বুরাইজ হবে না। ফায়ার ক্লে ও পানি মিশিয়ে ঘন পেস্ট তৈরি করে ক্লে লিউট দিয়ে ঢাকনা সীল করুন: ঢাকনার জোড়ের চারপাশে 10 mm পুরু একটি বিড দিন এবং এটি মসৃণ করে একটানা সীল তৈরি করুন। চুল্লিতে রাখার আগে লিউটটিকে কমপক্ষে 30 মিনিট বাতাসে শুকাতে দিন। ঢাকনায় একটি ছোট ভেন্ট ছিদ্র (2–3 mm) গ্যাসের চাপ বের হতে দেয়, ফলে সীল ফেটে যায় না।
ভাট্টি প্রস্তুত করুন এবং সিমেন্টেশন তাপমাত্রায় আনুন
ভাট্টি প্রস্তুত করুন এবং সিমেন্টেশন তাপমাত্রায় আনুন
সিল করা ক্রুসিবলটি বেলোসযুক্ত কাঠকয়লার ভাট্টি, অথবা প্রোপেন-চালিত ভাট্টিতে রাখুন। সিমেন্টেশন সোকের সম্পূর্ণ সময়কালের জন্য ভাট্টিকে 900–950 °C তাপমাত্রা বজায় রাখতে হবে — যা সাধারণত লোহার রডের পুরুত্বের উপর নির্ভর করে 6–10 ঘণ্টা। এটিই সেই গুরুত্বপূর্ণ তাপমাত্রা পরিসীমা যেখানে অস্টেনাইট গঠিত হয় এবং কার্বন বিস্তার কার্যকর হারে ঘটে। 850 °C-এর নিচে বিস্তার অত্যন্ত ধীর হয়; 1000 °C-এর উপরে লোহা দানার সীমানায় গলতে শুরু করতে পারে (বার্নিং), যা ইস্পাতকে নষ্ট করে দেয়।
ধীরে ভাট্টি চালু করুন — তাপীয় শকএড়াতে 1–2 ঘণ্টার মধ্যে ক্রুসিবলটিকে তাপমাত্রায় আনুন। শুকানোর সময় এবং ক্রুসিবল প্রসারিত হওয়ার সাথে সাথে লিউট সিলটি সামান্য ফেটে যেতে পারে; এটি স্বাভাবিক। ভেন্ট ছিদ্রে একটি ছোট নীল শিখার দিকে লক্ষ্য রাখুন — এটি কার্বন মনোক্সাইড, যা নির্গত হওয়ার সময় জ্বলছে, যা নিশ্চিত করে যে ক্রুসিবলের ভিতরে সিমেন্টেশন বিক্রিয়া চলছে।
এই ধাপের উপকরণ:
কাঠকয়লা10 কেজিপ্রয়োজনীয় সরঞ্জাম:
 হাপর
 বদ্ধ নিরাপত্তা-চশমা
 লম্বা চামড়ার দস্তানা
 চামড়ার এপ্রন
সিমেন্টেশন সোক বজায় রাখুন
সিমেন্টেশন সোক বজায় রাখুন
চুল্লিটি 900–950 °C তাপমাত্রায় 6–10 ঘণ্টা ধরে রাখুন। সময়কাল বারের পুরুত্বের উপর নির্ভর করে: 925 °C তাপমাত্রায় লোহায় কার্বন প্রতি ঘণ্টায় আনুমানিক 1 mm বিস্তৃত হয়। একটি 5 mm পুরু বারের (কেন্দ্র পর্যন্ত 2.5 mm) সম্পূর্ণ ভেদ-কার্বুরাইজেশনের জন্য আনুমানিক 6 ঘণ্টা প্রয়োজন; একটি 10 mm বারের জন্য 10+ ঘণ্টা প্রয়োজন। কম সময় সোক করলে কেস-হার্ডেনড স্টিল তৈরি হয় (শক্ত পৃষ্ঠ, নরম কোর) — কিছু প্রয়োগের জন্য উপযোগী কিন্তু এটি একটি সুষম সংকর ধাতু নয়।
ক্রুসিবলের রঙ পর্যবেক্ষণ করে চুল্লির তাপমাত্রা নিরীক্ষণ করুন: ম্লান চেরি লাল আনুমানিক 750 °C (খুব কম); উজ্জ্বল চেরি 850 °C; কমলা 950 °C; হলুদ-কমলা 1050 °C (খুব বেশি)। প্রয়োজনমতো জ্বালানি যোগ করে চুল্লিতে চারকোল বেড বজায় রাখুন। বেলোস পরিচালনা স্থির রাখুন — বাতাস সরবরাহে বিঘ্ন ঘটলে তাপমাত্রা কমে যায় এবং পুনরায় গরম করা সময় ও জ্বালানি নষ্ট করে। ভেন্ট হোলের নীল শিখা পুরো সোক জুড়ে স্থিরভাবে জ্বলা উচিত।
প্রয়োজনীয় সরঞ্জাম:
হাপর P100 শ্বাসরক্ষক
 লম্বা হাতলের সাঁড়াশি
ক্রুসিবলটি ভাটিতে ধীরে ধীরে ঠান্ডা করুন
ক্রুসিবলটি ভাটিতে ধীরে ধীরে ঠান্ডা করুন
সম্পূর্ণ সোক সময় শেষ হলে, জ্বালানি যোগ করা বন্ধ করুন এবং হাপর বন্ধ করুন। ক্রুসিবলটিকে ভাটিতেই ঠান্ডা হতে দিন — ভাটির ভর অনুযায়ী এতে ৬–১২ ঘণ্টা সময় লাগতে পারে। ধীরে ঠান্ডা করা অপরিহার্য: এটি অস্টেনাইটকে পার্লাইটে (সাম্যাবস্থার ফেরাইট + সিমেন্টাইট গঠন) রূপান্তরিত হতে দেয়, যার ফলে ইস্পাত কঠিন কিন্তু ভঙ্গুর নয় হয়। এই পর্যায়ে দ্রুত ঠান্ডা করলে মার্টেনসাইট তৈরি হতো — অত্যন্ত কঠিন কিন্তু পরবর্তী টেম্পারিং ছাড়া বেশিরভাগ ব্যবহারের জন্য অতিরিক্ত ভঙ্গুর।
ক্রুসিবলটি মৃদু লাল তাপের উপরে থাকা অবস্থায় খুলবেন না বা নাড়াচাড়া করবেন না। চারকোল প্যাক এখনও গরম থাকা অবস্থায় সিল খুললে অক্সিজেন ঢোকে, যা চারকোল পুড়িয়ে দেয় এবং ইস্পাতের পৃষ্ঠকে জারিত (ডিকার্বুরাইজড) করে — যে কার্বুরাইজেশন অর্জন করতে আপনি ঘণ্টার পর ঘণ্টা ব্যয় করেছেন তা নষ্ট হয়ে যায়। ধৈর্য অত্যন্ত গুরুত্বপূর্ণ। ক্রুসিবলটি ভারী গ্লাভস পরে ধরা যায় (প্রায় ২০০ °C-এর নিচে) তখনই খোলা নিরাপদ।
ক্রুসিবল খুলুন এবং ব্লিস্টার স্টিল বের করুন
ক্রুসিবল খুলুন এবং ব্লিস্টার স্টিল বের করুন
ক্লে লিউট সিল ভেঙে ঢাকনা সরান। ভিতরের কাঠকয়লা আংশিকভাবে ক্ষয়প্রাপ্ত হবে — মূল প্যাকের চেয়ে হালকা ও বেশি ভঙ্গুর। কাঠকয়লার বিছানা থেকে সাবধানে লোহার দণ্ডগুলি বের করুন, যেগুলি এখন ইস্পাতের দণ্ডে পরিণত হয়েছে। পৃষ্ঠে বৈশিষ্ট্যগত ফোস্কা দেখা যাবে — সিমেন্টেশনের সময় পৃষ্ঠের স্কেলের নিচে আটকে থাকা গ্যাসের কারণে সৃষ্ট উঁচু বুদবুদ। এটিই 'ব্লিস্টার স্টিল' শব্দের উৎস এবং সফল কার্বুরাইজেশনের নিশ্চয়ক।
দণ্ডগুলি পাতলা স্কেল (আয়রন অক্সাইড) দিয়ে আবৃত থাকবে এবং পৃষ্ঠে কাঠকয়লার টুকরো লেগে থাকতে পারে। নিচের ইস্পাত প্রকাশ করতে তারের ব্রাশ বা ফাইল দিয়ে পৃষ্ঠ পরিষ্কার করুন। মূল পেটা লোহা থেকে রঙ ও পৃষ্ঠের গঠন দৃশ্যত ভিন্ন — পেটা লোহার তন্তুময়, হালকা ধূসর রঙের তুলনায় ইস্পাতের সূক্ষ্মতর দানা থাকে এবং প্রায়শই সামান্য গাঢ়, আরও একরঙা ধূসর চেহারা থাকে।
প্রয়োজনীয় সরঞ্জাম:
 মুচি-চিমটালম্বা চামড়ার দস্তানাধাতুর উকো
স্পার্ক পরীক্ষা এবং শক্তকরণের মাধ্যমে ইস্পাত পরীক্ষা করুন
স্পার্ক পরীক্ষা এবং শক্তকরণের মাধ্যমে ইস্পাত পরীক্ষা করুন
কার্বনের পরিমাণ জানার সবচেয়ে সরল ক্ষেত্র-পরীক্ষা হলো স্পার্ক পরীক্ষা: ইস্পাতটিকে একটি গ্রাইন্ডিং চাকা বা মোটা ফাইলের সঙ্গে স্পর্শ করান এবং স্ফুলিঙ্গগুলো লক্ষ্য করুন। পেটা লোহা (কম কার্বন) কম সংখ্যক কাঁটাসহ দীর্ঘ, মসৃণ, কমলা-হলুদ স্ফুলিঙ্গের ধারা উৎপন্ন করে। মাঝারি-কার্বন ইস্পাত (0.4–0.6%) স্পষ্ট শাখাযুক্ত কাঁটাসহ ছোট, উজ্জ্বল স্ফুলিঙ্গ উৎপন্ন করে। উচ্চ-কার্বন ইস্পাত (0.8%+) প্রান্তে বিস্ফোরক ঝলকসহ অত্যন্ত ছোট, উজ্জ্বল সাদা স্ফুলিঙ্গ উৎপন্ন করে। আপনার ব্লিস্টার ইস্পাতের স্ফুলিঙ্গ একটি পরিচিত পেটা লোহার টুকরোর সঙ্গে তুলনা করুন — পার্থক্যটি নাটকীয় হওয়া উচিত।
একটি নির্ণায়ক পরীক্ষার জন্য একটি ছোট টুকরো উজ্জ্বল চেরি লাল (প্রায় 800 °C) পর্যন্ত গরম করুন এবং পানিতে দ্রুত শীতল করুন। পেটা লোহা দ্রুত শীতলীকরণের পরও নরম থাকে; পর্যাপ্ত কার্বন শোষণকারী ইস্পাত কাচের মতো কঠিন হয়ে যাবে। দ্রুত শীতল করা টুকরোটি ফাইল করার চেষ্টা করুন — যদি ফাইলটি কাটা ছাড়াই পৃষ্ঠের উপর দিয়ে পিছলে যায়, তবে ইস্পাতটি সফলভাবে শক্ত হয়েছে। এটি প্রায় 0.3%-এর উপরে কার্বনের পরিমাণ নিশ্চিত করে।
প্রয়োজনীয় সরঞ্জাম:
ধাতুর উকো জল দেওয়ার বালতি
 কামারের সাঁড়াশি
ব্লিস্টার স্টিল ফোরজ-একত্রীকরণ করুন (ঐচ্ছিক: শিয়ার স্টিল)
ব্লিস্টার স্টিল ফোরজ-একত্রীকরণ করুন (ঐচ্ছিক: শিয়ার স্টিল)
একক সিমেন্টেশন পর্যায় থেকে প্রাপ্ত ব্লিস্টার স্টিলে কার্বনের বণ্টন অসম হতে পারে — পৃষ্ঠের কাছে বেশি, কেন্দ্রের দিকে কম। আরও সুষম সংকর ধাতুর জন্য, স্টিলটিকে ভাঁজ করে ফোরজ-ওয়েল্ড করা যেতে পারে। দণ্টিকে উজ্জ্বল হলুদ-সাদা (আনুমানিক ১১০০ °C) পর্যন্ত গরম করুন, নিজের উপর ভাঁজ করুন এবং হাতুড়ি দিয়ে ভাঁজটি ঝালাই করে বন্ধ করুন। এই ভাঁজ-ও-ঝালাই চক্র ৩–৪ বার পুনরাবৃত্তি করুন। প্রতিটি ভাঁজ কার্বনের বিসারণ দূরত্ব অর্ধেক করে, এবং যান্ত্রিক কাজ কার্বনকে প্রস্থচ্ছেদ জুড়ে আরও সমানভাবে পুনর্বণ্টন করে।
এই ভাঁজ করা ও একত্রিত উৎপাদনকে শিয়ার স্টিল বলা হয় (ঐতিহাসিকভাবে কাঁচি ও কাটার যন্ত্রে ব্যবহৃত)। কাঁচা ব্লিস্টার স্টিলের তুলনায় এটি আরও সুষম ও নির্ভরযোগ্য। আরও পরিশোধন — আনুমানিক ১৫০০ °C তাপমাত্রায় ক্রুসিবলে ব্লিস্টার স্টিল গলানো — ক্রুসিবল স্টিল (ওটজ স্টিল) উৎপন্ন করে, যা বেসেমার প্রক্রিয়ার আগে পাওয়া সর্বোচ্চ মানের স্টিল ছিল। ক্রুসিবল স্টিল গলানোর জন্য এমন তাপমাত্রা প্রয়োজন যা বেশিরভাগ ছোট আকারের সেটআপে অর্জন সম্ভব নয়, তবে সিমেন্টেশনের পর ভাঁজ করা দিয়ে চমৎকার কর্মোপযোগী স্টিল পাওয়া যায়।
প্রয়োজনীয় সরঞ্জাম:
 পেটাই হাতুড়িকামারের সাঁড়াশি
 নেহাইহাপর
সিমেন্টেশনের ফলাফল নথিভুক্ত করুন
সিমেন্টেশনের ফলাফল নথিভুক্ত করুন
সমাপ্ত ইস্পাতের রডগুলো ওজন করুন এবং শুরুর ওজনের সাথে তুলনা করুন। ওজন বৃদ্ধিই হলো শোষিত কার্বন — ০.৮% কার্বনের লক্ষ্যমাত্রার জন্য, ৫০০ গ্রাম লোহার প্রায় ৪ গ্রাম ওজন বাড়া উচিত। প্রকৃত বৃদ্ধি ভিজিয়ে রাখার সময়, তাপমাত্রা এবং রডের পুরুত্বের ওপর নির্ভর করে বদলাবে। সিমেন্টেশনের প্যারামিটারগুলো রেকর্ড করুন: রডের মাত্রা, কাঠকয়লার ধরন ও পরিমাণ, ভিজিয়ে রাখার সময়, আনুমানিক তাপমাত্রা এবং স্পার্ক টেস্টের ফলাফল।
মরিচা ধরা রোধ করতে ব্লিস্টার ইস্পাত শুষ্ক স্থানে সংরক্ষণ করুন। ওয়ট আয়রনের চেয়ে ইস্পাত দ্রুত মরিচা ধরে, কারণ কার্বনের অন্তর্ভুক্তি বৈদ্যুতরাসায়নিক কোষ তৈরি করে যা ক্ষয়কে ত্বরান্বিত করে। দীর্ঘমেয়াদি সংরক্ষণের জন্য তেল বা মোম দিয়ে আবরণ দিন। ইস্পাতটি এখন সরঞ্জাম, ব্লেড বা কঠিন ও শক্তিশালী উপাদান প্রয়োজন এমন যেকোনো ব্যবহারের জন্য ফরজিং করার উপযোগী। তাপ চিকিৎসা (হার্ডেনিং ও টেম্পারিং) নির্দিষ্ট ব্যবহারের জন্য চূড়ান্ত বৈশিষ্ট্যগুলো উপযোগী করে তোলে — এটি এই ব্লুপ্রিন্টের ধাতুবিদ্যাগত ভিত্তির ওপর সরাসরি নির্মিত একটি বিষয়।
প্রয়োজনীয় সরঞ্জাম:
সূক্ষ্ম ডিজিটাল দাঁড়িপাল্লাউপকরণ
2- প্লেসহোল্ডার
- 12 কেজিপ্লেসহোল্ডার
প্রয়োজনীয় সরঞ্জাম
16- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
সংযুক্ত ব্লুপ্রিন্টের উপাদান

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
Peter দ্বারা
মেটালওয়ার্কিং

Making Charcoal from Hardwood — Pyrolysis in a Pit Kiln
Charlie দ্বারা
রসায়ন

Building a Box Bellows — The Breath That Makes Metal Obey Fire
Emma দ্বারা
কাঠের কাজ

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
Forge দ্বারা
মেটালওয়ার্কিং
এই ব্লুপ্রিন্ট যা তৈরি করে

সম্পর্কিত ব্লুপ্রিন্ট
এই ব্লুপ্রিন্টগুলি জ্ঞান ভাগ করে — কৌশল, উপকরণ বা নীতি

Building a Bloomery & Smelting Iron — The Iron Age
Forge দ্বারা
মেটালওয়ার্কিং

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
Mary দ্বারা
মেটালওয়ার্কিং
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
Peter দ্বারা
মেটালওয়ার্কিং

Quench Hardening and Tempering a Steel Blade — Heat Treatment Fundamentals
Forge দ্বারা
প্রাচীন
CC0 পাবলিক ডোমেন
এই ব্লুপ্রিন্ট CC0-এর অধীনে প্রকাশিত। আপনি অনুমতি ছাড়াই যেকোনো উদ্দেশ্যে এটি অনুলিপি, পরিবর্তন, বিতরণ ও ব্যবহার করতে পারেন।
মেকারের ব্লুপ্রিন্টের মাধ্যমে পণ্য কিনে তাঁকে সমর্থন করুন, যেখানে তিনি আয় করেন মেকার কমিশন বিক্রেতাদের নির্ধারিত, অথবা এই ব্লুপ্রিন্টের একটি নতুন সংস্করণ তৈরি করে নিজের ব্লুপ্রিন্টে সংযোগ হিসেবে যুক্ত করে আয় ভাগ করুন।