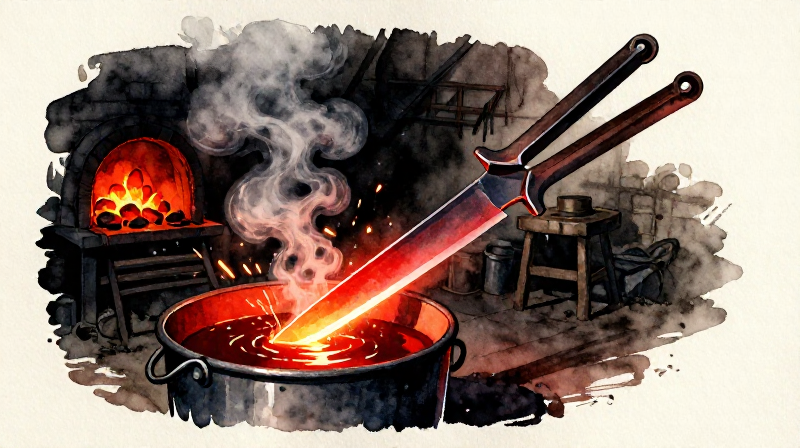


কোয়েঞ্চ হার্ডেনিং ও টেম্পারিং: ইস্পাতের ব্লেড — তাপ চিকিৎসার মূল বিষয়
কামারের আগুন থেকে আসা কাঁচা ইস্পাত শক্ত কিন্তু তুলনামূলকভাবে নরম — এটি দীর্ঘক্ষণ ধারালো প্রান্ত ধরে রাখতে পারে না। তাপ চিকিৎসা একই ইস্পাতের টুকরোকে এমন একটি ব্লেডে রূপান্তরিত করে যা চুল কাটতে পারে, হাড়ের মধ্য দিয়েও ধার ধরে রাখতে পারে, অথবা বাঁকানোর পর আবার সোজা হতে পারে। এর পদার্থবিদ্যা অসাধারণ: ইস্পাত কত দ্রুত ঠান্ডা হচ্ছে তা নিয়ন্ত্রণ করে, একজন কামার অন্য কিছু যোগ না করেই আণবিক স্তরে লোহার পরমাণুর স্ফটিক গঠন পুনর্বিন্যস্ত করেন।
এই প্রক্রিয়ার দুটি ধাপ আছে। প্রথমত, কোয়েঞ্চ হার্ডেনিং: ইস্পাতকে সংকট তাপমাত্রায় (প্রায় ৮০০°C, উজ্জ্বল চেরি-লাল আভা) গরম করে তেল বা পানিতে ডুবানো হয়। দ্রুত শীতলীকরণ কার্বন পরমাণুকে লোহার স্ফটিক জালকের ভিতরে আটকে দেয়, ফলে মার্টেনসাইট তৈরি হয় — এমন একটি গঠন যা এত শক্ত যে কাচে আঁচড় কাটতে পারে, কিন্তু এত ভঙ্গুর যে সিরামিকের মতো ভেঙে যায়। দ্বিতীয়ত, টেম্পারিং: শক্ত করা ইস্পাতকে নিম্ন তাপমাত্রায় (200-350°C) আবার গরম করা হয়, যাতে মার্টেনসাইট এমনভাবে শিথিল হয় যে কাঠিন্যের বেশিরভাগ ধরে রেখে কঠোরতা ফিরে পাওয়া যায়।
মধ্যযুগের ব্লেড-কারিগররা পালিশ করা ইস্পাত গরম হওয়ার সময় তার উপর তৈরি অক্সাইডের রঙ দেখে তাপমাত্রা বিচার করতেন — রেজরের জন্য ২২০°C-এ ফিকে খড়ের রঙ, ছুরির জন্য ২৬০°C-এ ব্রোঞ্জ রঙ, স্প্রিংয়ের জন্য ৩০০°C-এ নীল রঙ। এই রঙ-ভিত্তিক পদ্ধতি আজও হাতে-কাজ করা কামাররা ব্যবহার করেন এবং এর জন্য থার্মোমিটারের প্রয়োজন হয় না।
নির্দেশাবলি
উপযুক্ত ইস্পাতের ব্লাঙ্ক নির্বাচন করুন
উপযুক্ত ইস্পাতের ব্লাঙ্ক নির্বাচন করুন
মাঝারি বা উচ্চ-কার্বন ইস্পাতের একটি টুকরো দিয়ে শুরু করুন — কার্বুরাইজড ব্লুম আয়রন, অথবা প্রায় 0.4-0.8% কার্বন উপাদানযুক্ত যেকোনো ইস্পাত। নিম্ন-কার্বন পেটা লোহা (0.3% কার্বনের নিচে) কুইেঞ্চিংয়ে উল্লেখযোগ্যভাবে শক্ত হবে না। একটি গ্রাইন্ডিং পাথরের বিপরীতে স্ফুলিঙ্গ ঘষে পরীক্ষা করুন: উচ্চ-কার্বন ইস্পাত লম্বা, শাখাযুক্ত স্ফুলিঙ্গ ছড়ায়; নিম্ন-কার্বন লোহা ছোট, নিস্তেজ কমলা স্ফুলিঙ্গ ছড়ায় যার কোনো শাখা থাকে না।
এই ধাপের উপকরণ:
 ব্লুম লোহা (স্পঞ্জ লোহা)1 টুকরা
প্রয়োজনীয় সরঞ্জাম:
 বেলেপাথর (ঘষার উপাদান)
ব্লাঙ্কটিকে ব্লেডের আকারে ফোরজ করুন
ব্লাঙ্কটিকে ব্লেডের আকারে ফোরজ করুন
একটি কাঠকয়লার ফোরজে ইস্পাতকে উজ্জ্বল কমলা-হলুদ রঙে (প্রায় 900-1000°C) গরম করুন। একটি সমতল পাথর বা অ্যানভিলের উপর হাতুড়ি দিয়ে পিটিয়ে এটিকে ব্লেড প্রোফাইলে টেনে আনুন — এক প্রান্তে সরু টেং, ব্লেডের বডি ডগার দিকে ক্রমশ চওড়া হবে। উভয় পাশে সমানভাবে কাজ করুন। স্পাইনের কাছে ব্লেডটি প্রায় 3-5 mm পুরু হওয়া উচিত, যা প্রান্তের দিকে ক্রমশ সরু হয়ে প্রায় 1 mm হবে। এখনই ধারালো প্রান্ত তৈরির চেষ্টা করবেন না — আপাতত প্রান্তটি প্রায় 1 mm পুরু রাখুন।
এই ধাপের উপকরণ:
 কাঠকয়লা2 কেজি
প্রয়োজনীয় সরঞ্জাম:
 পেটাই হাতুড়ি
 কামারের সাঁড়াশি
 সমতল পাথরের চাঁই
 হাপর
স্টিলের চাপ কমাতে স্টিলকে নরমালাইজ করুন
স্টিলের চাপ কমাতে স্টিলকে নরমালাইজ করুন
ফোরজিং করার পর, অসম উত্তাপ ও হাতুড়ি পেটানোর কারণে স্টিলের ভেতরে অভ্যন্তরীণ চাপ তৈরি হয়। ব্লেডটি সমানভাবে চেরি রেড (প্রায় 800°C) পর্যন্ত গরম করুন এবং একটি ফায়ারব্রিক বা শুকনো বালির উপর স্থির বাতাসে ঠান্ডা হতে দিন। কোয়েঞ্চ করবেন না — বায়ুতে ঠান্ডা হওয়া অপরিহার্য। এই নরমালাইজিং ধাপ দানার গঠনকে পরিশোধিত করে এবং ফোরজিংয়ের চাপ কমায়, যা হার্ডেনিংয়ের জন্য একটি সুষম সূচনা বিন্দু তৈরি করে। সর্বোত্তম ফলাফলের জন্য 2-3 বার পুনরাবৃত্তি করুন।
এই ধাপের উপকরণ:
কাঠকয়লা1 কেজিপ্রয়োজনীয় সরঞ্জাম:
কামারের সাঁড়াশিহাপরব্লেডের প্রোফাইল ফাইল করুন এবং মসৃণ করুন
ব্লেডের প্রোফাইল ফাইল করুন এবং মসৃণ করুন
স্বাভাবিকীকৃত ব্লেডটি ক্ল্যাম্প করুন এবং প্রোফাইল পরিশোধন করতে একটি ধাতব ফাইল ব্যবহার করুন। হাতুড়ির দাগ সরান, ধারের রেখা সোজা করুন এবং টেং পরিষ্কার করুন। শক্ত করার আগে ব্লেডটি অবশ্যই তার চূড়ান্ত আকারে থাকতে হবে — আধুনিক সরঞ্জাম ছাড়া শক্ত ইস্পাত ফাইল করা প্রায় অসম্ভব। একটি সমতল পৃষ্ঠ স্যান্ডস্টোন দিয়ে পলিশ করে উজ্জ্বল করুন। এই পলিশ করা অংশটি টেম্পারিংয়ের সময় আপনার তাপমাত্রা নির্দেশক হিসেবে কাজ করবে।
প্রয়োজনীয় সরঞ্জাম:
 ধাতুর উকোবেলেপাথর (ঘষার উপাদান)
কোয়েঞ্চ মাধ্যম প্রস্তুত করুন
কোয়েঞ্চ মাধ্যম প্রস্তুত করুন
একটি কোয়েঞ্চ বালতিতে এমন গভীরতা পর্যন্ত তেল ভরুন যাতে ব্লেডটি সম্পূর্ণভাবে ডুবে যায়। তিসির তেল, চর্বি বা যেকোনো উদ্ভিজ্জ তেল ব্যবহার করা যায়। তেলে কোয়েঞ্চ করলে পানির তুলনায় ধীরে ঠান্ডা হয়, যা ফাটল বা বেঁকে যাওয়ার ঝুঁকি কমায় — পাতলা ব্লেডের জন্য এটি অত্যন্ত গুরুত্বপূর্ণ। তেল ঘরের তাপমাত্রায় বা সামান্য উষ্ণ (30-40°C) হওয়া উচিত। পাতলা ব্লেডের জন্য কখনও ঠান্ডা পানি ব্যবহার করবেন না — তাপীয় ধাক্কায় প্রায়ই ফাটল ধরে। বালতিটি ফোর্জের হাতের নাগালের মধ্যে রাখুন।
এই ধাপের উপকরণ:
 তিসির তেল2 লিটার
প্রয়োজনীয় সরঞ্জাম:
 জল দেওয়ার বালতি
ব্লেডটিকে সংকট তাপমাত্রায় গরম করুন
ব্লেডটিকে সংকট তাপমাত্রায় গরম করুন
ব্লেডটি ফোর্জে রাখুন এবং সমানভাবে গরম করুন। রঙের দিকে সতর্কভাবে নজর রাখুন। লক্ষ্য হলো একটি একরকম উজ্জ্বল চেরি লাল রঙ — মাঝারি-কার্বন ইস্পাতের জন্য প্রায় 800°C। কম আলোতে এটি কোনো গাঢ় দাগ ছাড়া একটি শক্তিশালী উজ্জ্বল লাল রঙ হিসেবে দেখা যায়। গুরুত্বপূর্ণ পরীক্ষা: ব্লেডের কাছে একটি চুম্বক ধরুন (স্পর্শ না করে)। ইস্পাত যখন তার সংকট তাপমাত্রায় পৌঁছায়, তখন এটি অচুম্বকীয় হয়ে যায়। যে মুহূর্তে চুম্বক ইস্পাতকে আকর্ষণ করা বন্ধ করে, তখন অস্টেনাইট রূপান্তর সম্পূর্ণ হয় এবং ব্লেডটি কোয়েঞ্চ করার জন্য প্রস্তুত।
এই ধাপের উপকরণ:
কাঠকয়লা1 কেজিপ্রয়োজনীয় সরঞ্জাম:
কামারের সাঁড়াশিহাপরব্লেডটি তেলে কোয়েঞ্চ করুন
ব্লেডটি তেলে কোয়েঞ্চ করুন
দ্রুত কাজ করে, ট্যাং ধরে ব্লেডটিকে চিমটা দিয়ে ধরুন এবং এক মসৃণ গতিতে ধার-প্রথমে তেলে ডুবিয়ে দিন। সরাসরি নিচের দিকে চাপ দিন — কখনো কোণ করে বা ঘোরাবেন না, কারণ এতে অসম শীতলীকরণ ও বিকৃতি ঘটে। তেলের পৃষ্ঠে সংক্ষিপ্তভাবে আগুন জ্বলতে পারে — এটি স্বাভাবিক এবং ক্ষতিকর নয়। ব্লেডটি সম্পূর্ণ ডুবিয়ে রাখুন, ধীরে ধীরে সামনে-পিছনে (পাশাপাশি নয়) নাড়াতে থাকুন ১০-১৫ সেকেন্ড পর্যন্ত যতক্ষণ না চিড়বিড় শব্দ বন্ধ হয়। দ্রুত শীতলীকরণ লোহার জালিকায় কার্বন পরমাণুকে আটকে দেয়, যা মার্টেনসাইট গঠন করে — ইস্পাত যে সর্বোচ্চ কঠিনতা অর্জন করতে পারে।
প্রয়োজনীয় সরঞ্জাম:
কামারের সাঁড়াশিজল দেওয়ার বালতিকঠোরতা পরীক্ষা করুন
কঠোরতা পরীক্ষা করুন
তেল থেকে ব্লেডটি সরিয়ে পরিষ্কার করে মুছুন। সঙ্গে সঙ্গে কঠোরতা পরীক্ষা করুন: ব্লেডের কিনারা বরাবর একটি ধাতব ফাইল চালান। যদি কোয়েঞ্চ সফল হয়, ফাইলটি কাঁচের মতো অনুভূতি নিয়ে পৃষ্ঠের উপর দিয়ে পিছলে যাবে এবং কোনো দাগ রাখবে না — তখন ইস্পাত ফাইলের চেয়ে কঠিন। যদি ফাইল ইস্পাতে কামড় বসায়, তবে কোয়েঞ্চ ব্যর্থ হয়েছে — হয় ব্লেড যথেষ্ট গরম ছিল না, ইস্পাতে কার্বন খুব কম ছিল, অথবা কোয়েঞ্চ খুব ধীর ছিল। সঠিকভাবে কোয়েঞ্চ করা ব্লেড কাঁচের মতো কঠিন কিন্তু কাঁচের মতোই ভঙ্গুর — পড়ে গেলে ভেঙে যাবে।
প্রয়োজনীয় সরঞ্জাম:
ধাতুর উকোতাপ-শোধনের জন্য ব্লেডটি পরিষ্কার ও পালিশ করুন
তাপ-শোধনের জন্য ব্লেডটি পরিষ্কার ও পালিশ করুন
কোয়েঞ্চ করা ব্লেড থেকে সমস্ত স্কেল, তেলের অবশিষ্টাংশ এবং গাঢ় অক্সাইড সরাতে স্যান্ডস্টোন বা একটি ঘষা পাথর দিয়ে ঘষুন। অন্তত একটি সমতল পৃষ্ঠ উজ্জ্বল, আয়নার মতো চকচকে করে পালিশ করুন। এই পালিশ করা পৃষ্ঠটি অত্যন্ত গুরুত্বপূর্ণ — তাপ-শোধনের সময় এটি আপনার তাপমাত্রা পরিমাপক হিসেবে কাজ করে। পরিষ্কার স্টিলে গরম করার সময় যে অক্সাইড রঙ তৈরি হয় তা অভ্যন্তরীণ তাপমাত্রার সঠিক সূচক, যা 10°C এর মধ্যে নির্ভুল। পালিশ করা পৃষ্ঠ ছাড়া, আপনি টেম্পার রঙ পড়তে পারবেন না।
প্রয়োজনীয় সরঞ্জাম:
বেলেপাথর (ঘষার উপাদান)temperাing শুরু করুন — মেরুদণ্ড থেকে ধীরে ধীরে গরম করুন
temperাing শুরু করুন — মেরুদণ্ড থেকে ধীরে ধীরে গরম করুন
ব্লেডটিকে একটি সমতল গরম লোহার টুকরোর উপর বা জ্বলন্ত কাঠকয়লার আঁচে (সরাসরি আগুনে নয়) মেরুদণ্ড-নিচের দিকে রেখে দিন। লক্ষ্য হলো ব্লেডটিকে মেরুদণ্ড থেকে ধারের দিকে ধীরে ও সমানভাবে গরম করা। পালিশ করা পৃষ্ঠের দিকে নজর রাখুন। তাপমাত্রা বাড়ার সাথে সাথে একটি পাতলা অক্সাইড স্তর তৈরি হয় যা একটি অনুমেয় ক্রমে রঙ বদলায়: ফ্যাকাশে খড়ের রঙ (220°C), গাঢ় খড়ের রঙ (240°C), ব্রোঞ্জ (260°C), বেগুনি (280°C), নীল (300°C), হালকা নীল (320°C), ধূসর (340°C+)।
এই ধাপের উপকরণ:
কাঠকয়লা1 কেজিপ্রয়োজনীয় সরঞ্জাম:
কামারের সাঁড়াশিতাপমাত্রার রঙ পড়ুন এবং লক্ষ্যে কোয়েঞ্চ করুন
তাপমাত্রার রঙ পড়ুন এবং লক্ষ্যে কোয়েঞ্চ করুন
রঙের ব্যান্ড মেরুদণ্ড থেকে প্রান্তের দিকে সরে যেতে দেখুন। একটি ছুরি বা বাটালির জন্য: প্রান্ত গাঢ় খড় থেকে ব্রোঞ্জ রঙে পৌঁছালে (240-260°C) কোয়েঞ্চ করুন — এতে ব্লেড প্রান্ত ধরে রাখার মতো যথেষ্ট কঠিন হয় কিন্তু চিপ হওয়া প্রতিরোধ করার মতো যথেষ্ট শক্তও হয়। একটি স্প্রিং বা তলোয়ারের জন্য: রঙকে নীল (300°C) পর্যন্ত যেতে দিন — সর্বোচ্চ নমনীয়তা। একটি রেজার বা খোদাইয়ের যন্ত্রের জন্য: ফ্যাকাশে খড়ে (220°C) কোয়েঞ্চ করুন — সর্বোচ্চ কঠিনতা, সর্বনিম্ন শক্ততা। লক্ষ্য রঙ যখন কাটিং প্রান্তে পৌঁছায়, তখন অবিলম্বে ব্লেডটি আবার তেলে ডুবিয়ে দিন।
প্রয়োজনীয় সরঞ্জাম:
কামারের সাঁড়াশিজল দেওয়ার বালতিটেম্পার করা ব্লেড পরীক্ষা করুন
টেম্পার করা ব্লেড পরীক্ষা করুন
ব্লেডটি এখন ধারের দিকে শক্ত কিন্তু মেরুদণ্ডের (স্পাইন) দিকে স্থিতিস্থাপক হওয়া উচিত — এটিই একটি ভালোভাবে টেম্পার করা যন্ত্রের বৈশিষ্ট্য। ট্যাং ক্ল্যাম্প করে ব্লেডটি আলতোভাবে বাঁকিয়ে পরীক্ষা করুন। সঠিকভাবে টেম্পার করা ছুরি সামান্য বাঁকে এবং আবার আগের অবস্থায় ফিরে আসে। যদি এটি ভেঙে যায়, তাহলে টেম্পারটি অতিরিক্ত শক্ত ছিল (ধাপ ৬ থেকে একটি উচ্চতর লক্ষ্য রঙ দিয়ে পুনরাবৃত্তি করুন)। যদি এটি বেঁকে থাকে এবং সোজা না হয়, তাহলে টেম্পারটি অতিরিক্ত নরম ছিল। একটি শক্ত কাঠের টুকরো থেকে একটি কুঁচি চেঁছে ধারটি পরীক্ষা করুন — একটি ভালোভাবে টেম্পার করা ধার চিপ না খেয়ে পরিষ্কারভাবে কাটে।
হুইটস্টোনে চূড়ান্ত ধার দেওয়া
হুইটস্টোনে চূড়ান্ত ধার দেওয়া
একটি ভেজা স্যান্ডস্টোনে তাপ-শোধিত ধার প্রতি পাশে প্রায় 15-20 ডিগ্রি সমান কোণ বজায় রেখে শান দিন। কঠিনীভূত ইস্পাত অকঠিন লোহার চেয়ে অনেক সূক্ষ্ম ধার নেয় — তাপ চিকিৎসার মূল উদ্দেশ্যই এটি। সম্ভব হলে মসৃণ চামড়ায় স্ট্রপিং করে শেষ করুন। ফলকটি এখন সম্পূর্ণ: এটি ক্রমাগত ব্যবহারেও ধার ধরে রাখার জন্য যথেষ্ট কঠিন, এবং ভেঙে না গিয়ে আঘাত শোষণ করার জন্য যথেষ্ট দৃঢ়।
প্রয়োজনীয় সরঞ্জাম:
বেলেপাথর (ঘষার উপাদান)উপকরণ
3- 1 টুকরাপ্লেসহোল্ডার
- 5 কেজিপ্লেসহোল্ডার
- 2 লিটারপ্লেসহোল্ডার
সংযুক্ত ব্লুপ্রিন্টের উপাদান



এই ব্লুপ্রিন্ট যা তৈরি করে
সম্পর্কিত ব্লুপ্রিন্ট
এই ব্লুপ্রিন্টগুলি জ্ঞান ভাগ করে — কৌশল, উপকরণ বা নীতি


CC0 পাবলিক ডোমেন
এই ব্লুপ্রিন্ট CC0-এর অধীনে প্রকাশিত। আপনি অনুমতি ছাড়াই যেকোনো উদ্দেশ্যে এটি অনুলিপি, পরিবর্তন, বিতরণ ও ব্যবহার করতে পারেন।
মেকারের ব্লুপ্রিন্টের মাধ্যমে পণ্য কিনে তাঁকে সমর্থন করুন, যেখানে তিনি আয় করেন মেকার কমিশন বিক্রেতাদের নির্ধারিত, অথবা এই ব্লুপ্রিন্টের একটি নতুন সংস্করণ তৈরি করে নিজের ব্লুপ্রিন্টে সংযোগ হিসেবে যুক্ত করে আয় ভাগ করুন।