কলা
সৌন্দর্য এবং সুস্থতা
ক্রাফট
সংস্কৃতি ও ইতিহাস
বিনোদন
পরিবেশ
খাদ্য ও পানীয়
রিভার্স ইঞ্জিনিয়ারিং
বিজ্ঞান
খেলাধুলা
টেকনোলজি
পরিধানযোগ্য
English
শব্দ দিয়ে প্লাস্টিক ওয়েল্ডিং
দ্বিতীয় ধাপ শেষ হয়েছিল মোল্ডিং ডিজাইনের সবচেয়ে কার্যকর কৌশল দিয়ে: যখন কোনো যন্ত্রাংশ এত জটিল হয় যে টুল থেকে বের করা কঠিন, তখন সেটিকে দুই ভাগে ভাগ করে পরে জোড়া দিতে হয়। এই ধাপটিই সেই জোড়া দেওয়ার কাজ।
আঠা সবচেয়ে স্পষ্ট উত্তর, এবং প্রায়ই ভুল উত্তর — এতে জমাট বাঁধার সময় লাগে, এটি এমন একটি তৃতীয় উপাদান যা পুনর্ব্যবহারের প্রয়োজন হতে পারে এমন যন্ত্রাংশে থেকে যায়, এবং পলিওলেফিনের ক্ষেত্রে এটি প্রায় কাজই করে না। বিকল্প হলো দুটি অংশকে **একটি টুকরায় পরিণত করা**, যা একটি থার্মোপ্লাস্টিকের ক্ষেত্রে মানে শুধু জোড়ের তলটি গলিয়ে ফেলা, আর কিছু নয়।
রবার্ট সোলফের ১৯৬�३ সালের পেটেন্ট এটি করে আল্ট্রাসাউন্ড দিয়ে: ২০ kHz-এ জোড়টিকে কাঁপানো হয় এবং পলিমারের নিজস্ব অভ্যন্তরীণ ঘর্ষণ একটি ছোট ত্রিভুজাকার রিব গলিয়ে দেয়, যা এক পৃষ্ঠে মোল্ড করা থাকে। মাত্র এক-পঞ্চমাংশ সেকেন্ড, কোনো ভোগ্য উপকরণ লাগে না, এবং মূল উপাদানের মতোই শক্ত একটি ওয়েল্ড তৈরি হয়।
উন্নত
প্রায় ৩ ঘণ্টা
নির্দেশাবলি
1
1
দাবিটি পড়ুন, এবং বাস্তবে একটি এনার্জি ডিরেক্টর খুঁজে বের করুন
দাবিটি পড়ুন, এবং বাস্তবে একটি এনার্জি ডিরেক্টর খুঁজে বের করুন
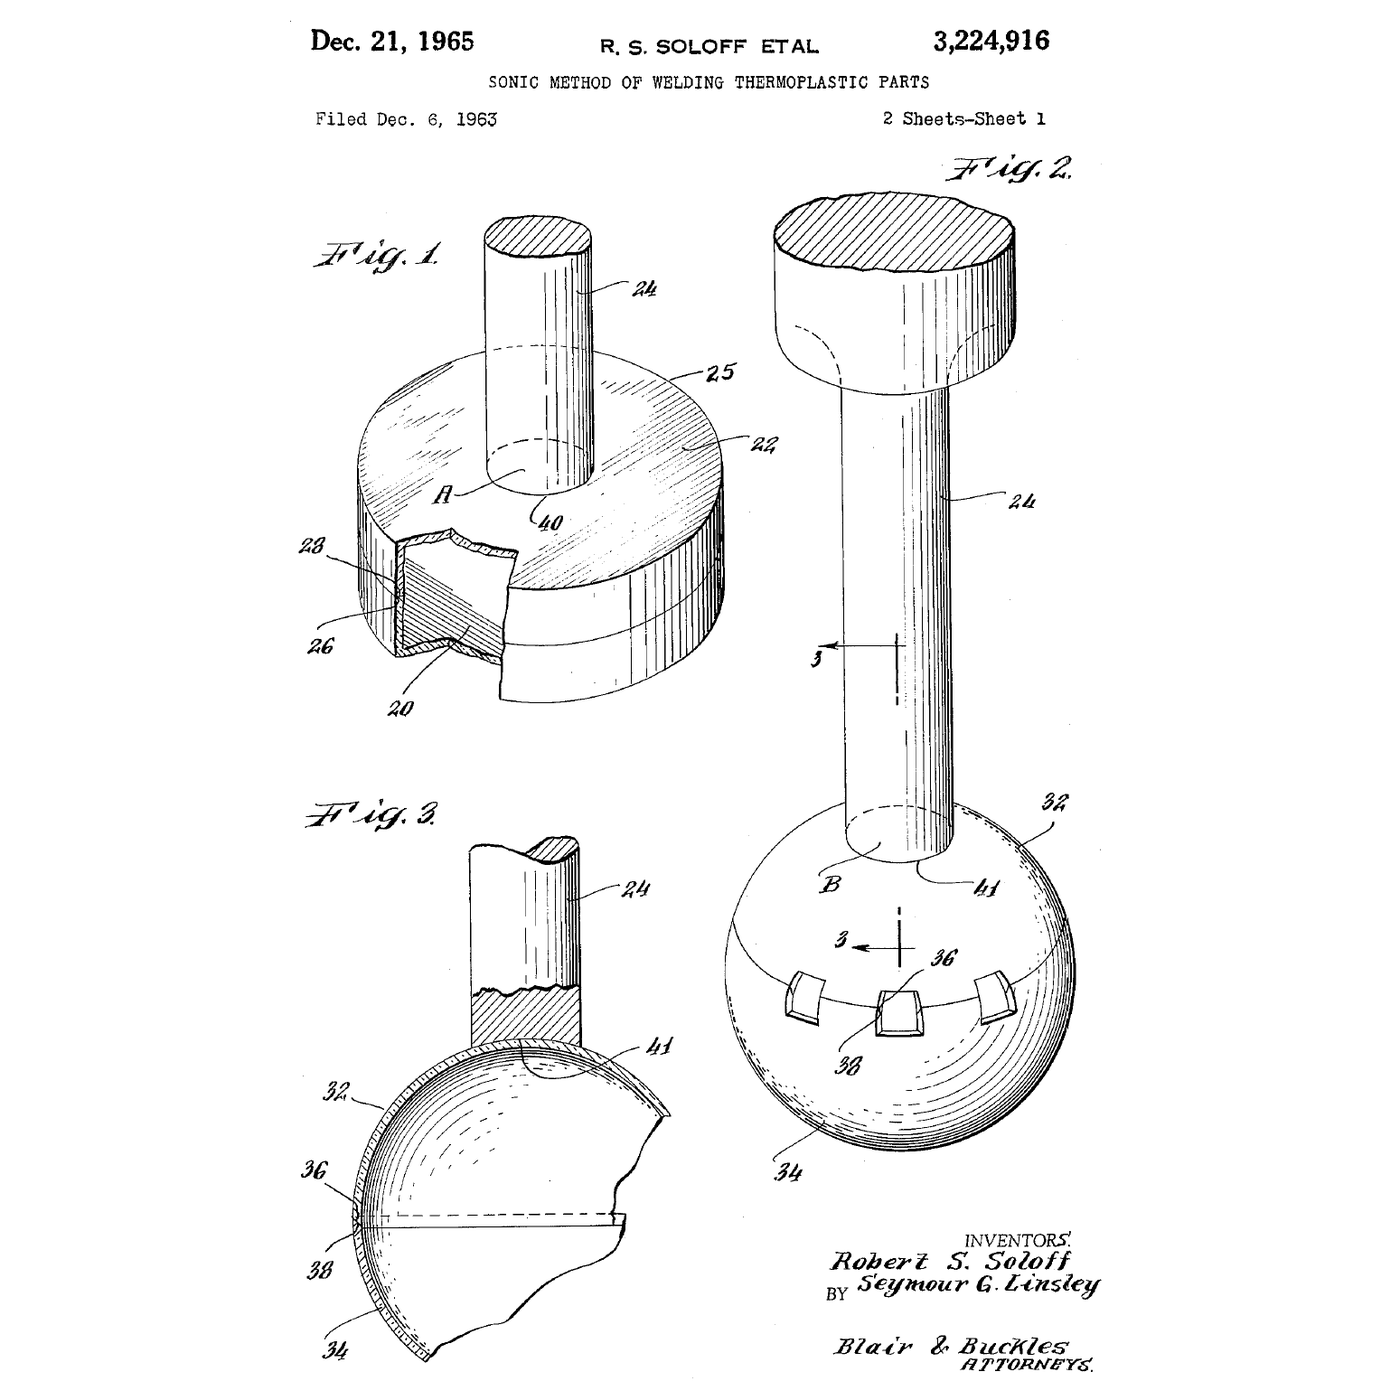
**US 3,224,916**, *থার্মোপ্লাস্টিক অংশের সনিক ওয়েল্ডিং পদ্ধতি*, **Robert S. Soloff** এবং Seymour G. Linsley, **Branson Instruments**-এর কাছে নিয়োগকৃত (assignors); দাখিল: **6 December 1963**, Serial No. 328,500, মঞ্জুর: **21 December 1965**; 8টি দাবি, US class 156-73। মেয়াদোত্তীর্ণ। এই পৃষ্ঠার চিত্রটি পেটেন্টের নিজস্ব শিট 1: FIG। 1 হলো জোড়, FIG। 2 হর্ন, FIG। 3 অংশের ছেদ।
এই স্পেসিফিকেশনটি *উচ্চ তীব্রতার সনিক শক্তির উৎস দিয়ে থার্মোপ্লাস্টিক অংশের ওয়েল্ডিং* সংক্রান্ত, এবং এতে স্পষ্ট বলা হয়েছে যে অংশগুলোকে *নিবিড় সংস্পর্শে* আনতে হবে এবং এই পদ্ধতিটি *গলানো কঠিন থার্মোপ্লাস্টিক উপাদান*-এর ক্ষেত্রেও প্রযোজ্য — এটিই আকর্ষণীয় দাবি, কারণ এগুলোর ক্ষেত্রেই আঠাও ব্যর্থ হয়।
এখন একটি খুঁজে বের করুন। একটি সস্তা মোল্ডেড অ্যাসেম্বলি চিরে খুলুন যা নষ্ট হলে আপনার আপত্তি নেই — একটি খেলনা, একটি ডিসপোজেবল রেজরের হ্যান্ডেল, একটি কলমের ব্যারেল, বা একটি ছোট যন্ত্রাংশের আবরণ। মাইক্রোস্কোপের নিচে সংযোগ তলগুলো দেখুন।
একটি ওয়েল্ড করা জোড়ে আপনি শুধুমাত্র এক তলে, জোড় রেখার চারদিক ঘিরে একটি **ছোট ত্রিভুজাকার রিব** পাবেন — এক মিলিমিটারের এক ভগ্নাংশ উঁচু এবং সাধারণত তার গোড়ায় প্রায় সমান প্রস্থের। এটিই এনার্জি ডিরেক্টর। যে অংশ ইতিমধ্যে ওয়েল্ড করা হয়েছে তাতে এটি চ্যাপ্টা হয়ে যাবে এবং গলিত অংশ দুই পাশে সূক্ষ্ম পুঁতির মতো বেরিয়ে আসবে।
মাইক্রোস্কোপ ও ক্যালিপার দিয়ে রিবটি মাপুন। ধাপ 4 দেখাবে কেন সেই আকারটিই, অন্য কোনো আকার নয়।
প্রয়োজনীয় সরঞ্জাম:
 অঙ্কের অণুবীক্ষণ
 ডিজিটাল ক্যালিপার ৬ ইঞ্চি
 কারুকাজের ছুরি
 সুরক্ষা চশমা
2
2
ট্রিগার, দুটি অংশ ওয়েল্ড করুন এবং শক্তি কোথায় গেল তা খুঁজে বের করুন
ট্রিগার, দুটি অংশ ওয়েল্ড করুন এবং শক্তি কোথায় গেল তা খুঁজে বের করুন
আপনার যদি একটি আল্ট্রাসনিক ওয়েল্ডারে অ্যাক্সেস থাকে — একটি প্লাস্টিকের, ধাতব বা পরিষ্কারের বাথ নয় — তবে এটি সঠিকভাবে চালান। যদি না থাকে, ধাপ ৩ একই প্রক্রিয়া শেখায় এমন একটি বেঞ্চ বিকল্প দেয়।
দুটি সমতল কুপন প্রিন্ট বা মোল্ড করুন যার একটি জয়েন্ট ফেস ৪০ × ১০ মিমি। তাদের একটির উপর ০.৪ মিমি উঁচু এবং ০.৫ মিমি প্রশস্ত একটি ত্রিভুজাকার এনার্জি ডিরেক্টর রাখুন, যা সম্পূর্ণ দৈর্ঘ্য জুড়ে চলবে। তুলনার জন্য অন্য জোড়াটি সমতল রাখুন।
ওয়েল্ডার সেট আপ করুন: নিচের অংশের নিচে অনমনীয় ফিক্সচার, উপরের অংশের উপর হর্ন সমতল, এবং একটি ছোট ওয়েল্ড সময় ও কম বল দিয়ে শুরু করুন। ওয়েল্ড করুন, তারপর স্প্রিং স্কেল দিয়ে ভাইসে জয়েন্টটি টেনে আলাদা করুন এবং বল এবং **কোথায় ভাঙল** তা রেকর্ড করুন।
তিনটি ভেরিয়েবল একবারে একটি করে সুইপ করুন এবং প্রতিটি প্লট করুন:
- **ওয়েল্ড সময়** — খুব কম হলে ডিরেক্টর ভেঙে পড়েনি; খুব বেশি হলে গলিত অংশ চাপ দিয়ে বের হয়ে যায় এবং জয়েন্ট ক্ষুধার্ত থাকে।
- **বল** — খুব কম হলে চক্রের মধ্যে ফেসগুলো সংস্পর্শে থাকে না; খুব বেশি হলে ডিরেক্টর গলার আগেই চূর্ণ হয়ে যায়, যা শিয়ার হিটিং নষ্ট করে।
- **অ্যামপ্লিটিউড**, যদি আপনার মেশিন অনুমতি দেয়।
ভালো ওয়েল্ড জয়েন্টের পরিবর্তে জয়েন্টের পাশের **প্যারেন্ট ম্যাটেরিয়াল**-এ ভাঙে। সমতল-ফেস কন্ট্রোলটি প্রায় কিছুই ধরে রাখতে পারবে না, যা ডিরেক্টরের উদ্দেশ্য।
আল্ট্রাসনিক সরঞ্জাম এমনভাবে জোরে হয় যা একটি মিটারে মাঝারি দেখায় — শক্তির বেশিরভাগ শ্রবণের উপরে থাকে, কিন্তু সাবহারমোনিকগুলো নয়। শ্রবণ সুরক্ষা পরুন, আঙুল হর্নের পথ থেকে দূরে রাখুন, এবং চালু থাকা হর্ন কখনো স্পর্শ করবেন না।
এই ধাপের উপকরণ:
 ABS ফিলামেন্ট1 টুকরা
 PLA ফিলামেন্ট1 টুকরা
প্রয়োজনীয় সরঞ্জাম:
 অতিস্বনক প্লাস্টিক ঝালাই যন্ত্র
 থ্রিডি প্রিন্টার
 বেঞ্চ ভাইস
 বলমাপক (স্প্রিং দাঁড়িপাল্লা)অঙ্কের অণুবীক্ষণডিজিটাল ক্যালিপার ৬ ইঞ্চি
 শ্রবণ-রক্ষক (কান-ঢাকনা, SNR 30 dB)সুরক্ষা চশমা
 চামড়ার কাজের দস্তানা
 পরীক্ষাগারের খাতা (অনুলিপিসহ)
3
3
বেঞ্চের বিকল্প উপাদানসমূহ: ঘর্ষণ, দ্রাবক এবং একটি গরম ব্লেড
বেঞ্চের বিকল্প উপাদানসমূহ: ঘর্ষণ, দ্রাবক এবং একটি গরম ব্লেড
একটি আল্ট্রাসনিক স্ট্যাক ছাড়াই একটি ইন্টারফেস গলানোর তিনটি উপায়, যার প্রতিটি একই ধারণার একটি ভিন্ন দিক শেখায়। তিনটিই করুন এবং ফ্র্যাকচারগুলো তুলনা করুন।
**স্পিন ওয়েল্ডিং।** ড্রিল প্রেসে একটি মুদ্রিত নলাকার বস ঢোকান, তার সঙ্গী অংশটি নিচের ভাইসে ধরে রাখুন, কয়েকশো rpm-এ চালান এবং দুটোকে একসঙ্গে চাপ দিন। ঘর্ষণ এক বা দুই সেকেন্ডের মধ্যে ইন্টারফেস গলিয়ে দেয়; স্পিন্ডল থামান এবং জমে যাওয়ার সময় চাপ ধরে রাখুন। এটি পেটেন্টের মতোই একই প্রক্রিয়া — ইন্টারফেসে যান্ত্রিক কাজ — তবে কম্পনের পরিবর্তে ঘূর্ণন দিয়ে। এটি শুধু গোল জয়েন্টে কাজ করে, ঠিক এই কারণেই আল্ট্রাসাউন্ড উদ্ভাবন করার মূল্য ছিল।
**দ্রাবক ওয়েল্ডিং।** পলিকার্বনেট বা অ্যাক্রিলিকে, একটি দ্রাবক সিমেন্ট আঠার মতো জোড়া লাগায় না: এটি উভয় তল **দ্রবীভূত** করে যাতে চেইনগুলো পারস্পরিকভাবে ছড়িয়ে পড়ে, এবং তারপর বাষ্পীভূত হয়ে একটি টুকরো রেখে যায়। উভয় তলে অল্প পরিমাণে লাগান, চাপ দিন, ক্ল্যাম্প করুন এবং প্রয়োজনের চেয়ে অনেক বেশি সময় ধরে রাখুন — এক ঘণ্টায় একটি দ্রাবক জোড়ার শক্তি চূড়ান্ত শক্তির একটি ভগ্নাংশ মাত্র। একই সিমেন্ট পলিপ্রোপিলিনে ব্যবহার করে দেখুন: কিছুই হয় না, কারণ কোনো সাধারণ দ্রাবক পলিওলেফিন স্পর্শ করে না। এই ব্যর্থতা ইচ্ছাকৃতভাবে তৈরি করার মতো।
**হট-প্লেট ওয়েল্ডিং।** একটি পরিষ্কার গরম প্লেটের বিরুদ্ধে উভয় তল চাপুন, যা গলনাঙ্কের প্রায় 30 °C উপরে থাকে, যতক্ষণ না একটি বিড তৈরি হয়; সরিয়ে নিন এবং একসঙ্গে চাপ দিন। এটি অমার্জিত, ধীর, তবু পলিইথিলিন ও পলিপ্রোপিলিনে তিনটির মধ্যে সবচেয়ে শক্তিশালী জোড়া তৈরি করে — মাটির নিচে প্লাস্টিকের পাইপ এভাবেই জোড়া লাগানো হয়।
সবগুলো ভেঙে ফ্র্যাকচার তলগুলো মাইক্রোস্কোপে দেখুন। একটি প্রকৃত ওয়েল্ডে টানা, তন্তুময় পলিমার দেখা যায়; ব্যর্থ ওয়েল্ডে দেখা যায় দুটি মসৃণ তল যা কখনো এক হয়নি।
দ্রাবক সিমেন্ট উদ্বায়ী এবং প্রায়ই ক্ষতিকর — ফিউম হুড বা খোলা জায়গায়, নাইট্রাইল গ্লাভস, কোনো প্রজ্বলন উৎস নয়। সুইচ বন্ধ করার পরও হট প্লেট দীর্ঘ সময় বিপজ্জনক থাকে।
এই ধাপের উপকরণ:
ABS ফিলামেন্ট1 টুকরাপ্রয়োজনীয় সরঞ্জাম:
 স্তম্ভযুক্ত তুরপুন যন্ত্রবেঞ্চ ভাইস
 গরম প্লেট
 অবলোহিত থার্মোমিটারঅঙ্কের অণুবীক্ষণবলমাপক (স্প্রিং দাঁড়িপাল্লা)
 স্টপওয়াচ
 নাইট্রাইল দস্তানাসুরক্ষা চশমা
 ধোঁয়ার আলমারি (নল সহ)
 অগ্নিনির্বাপকপরীক্ষাগারের খাতা (অনুলিপিসহ)
 পলিপ্রোপিলিনের পাত (A4)
 অ্যাক্রিলিক পাত
 প্লাস্টিকের দ্রাবক জোড়-তরল
4
4
হর্ন কী করে, এবং ডিরেক্টর কেন ছোট
হর্ন কী করে, এবং ডিরেক্টর কেন ছোট
Jupyter নোটবুক লোড হচ্ছে…
প্রয়োজনীয় সরঞ্জাম:
 গ্রাফ কাগজ
5
5
ইতিহাস ও প্রেক্ষাপট
ইতিহাস ও প্রেক্ষাপট
**কৃতিত্ব।** US 3,224,916, *Sonic method of welding thermoplastic parts*, Robert S. Soloff and Seymour G. Linsley, Branson Instruments-এর কাছে নিয়োগকৃত; দাখিল ৬ ডিসেম্বর ১৯৬৩, মঞ্জুর ২১ ডিসেম্বর ১৯৬৫, মেয়াদ শেষ। এই পৃষ্ঠার অঙ্কনটি পেটেন্টের নিজস্ব।
**এটি এত দ্রুত ছড়িয়ে পড়ার কারণ।** আল্ট্রাসনিক ওয়েল্ডিংয়ে কোনো ভোগ্যপণ্য লাগে না, কোনো নিরাময়ের সময় লাগে না, কোনো দ্রাবক নিয়ে কাজ করতে হয় না এবং অংশের মধ্যে তৃতীয় কোনো উপাদানও থাকে না। একটি চক্র এক সেকেন্ডের একটি ভগ্নাংশ সময় নেয়, তাই এটি মোল্ডিং গতিতে একটি অ্যাসেম্বলি লাইনের সঙ্গে খাপ খায়, এবং অংশটি ঠান্ডা থাকায় সঙ্গে সঙ্গেই হাতে নেওয়া যায়। যে প্রতিটি মোল্ডেড ভোক্তা হাউজিং স্ক্রু দিয়ে জোড়া লাগানো হয় না, তা প্রায় সবই এইভাবে ওয়েল্ড করা হয়।
**এনার্জি ডিরেক্টরই আসল আবিষ্কার।** একটি সমতল জোড়ের ওপর আল্ট্রাসাউন্ড প্রয়োগ করলে সবকিছু সামান্য গরম হয় কিন্তু কিছুই ওয়েল্ড হয় না; ধাপ ৪ এর কারণ দেখায়। স্ট্রেইনকে একটি ছোট মোল্ডেড ত্রিভুজে কেন্দ্রীভূত করাই একটি বিক্ষিপ্ত উত্তপ্তকরণ সমস্যাকে স্থানীয় গলনের সমস্যায় পরিণত করে — আর এর কোনো খরচ নেই, কারণ এটি একবারই টুলে কেটে দেওয়া হয়।
**অ্যাডেসিভ ধাপের সঙ্গে এর সম্পর্ক।** ক্যাটালগের অ্যাডেসিভ ব্লুপ্রিন্টগুলো একটি তৃতীয় পদার্থ দিয়ে *ভিন্ন উপাদান* জোড়া লাগানো নিয়ে। ওয়েল্ডিং বিপরীত ক্ষেত্র: একই পলিমার, কোনো তৃতীয় পদার্থ নেই, এবং জোড়টি অংশগুলো থেকে আলাদা করা যায় না। যখন দুটোই সম্ভব, ওয়েল্ডিং গতি, শক্তি ও পুনর্ব্যবহারযোগ্যতায় জেতে; উপাদান আলাদা হলে, জোড়কে ফাঁক সিল করতে হলে, বা অংশগুলো একসঙ্গে চাপা দেওয়া না গেলে অ্যাডেসিভ জেতে।
**সৎ সীমাবদ্ধতা।** আল্ট্রাসনিক ওয়েল্ডিং শুধুমাত্র **থার্মোপ্লাস্টিকের** জন্য এবং প্রায় সব ক্ষেত্রেই উভয় পাশে *একই* পলিমারের জন্য — ভিন্ন পলিমার একে অপরের মধ্যে বিসারিত হয় না। এর জন্য মোল্ডে তৈরি জোড় বৈশিষ্ট্য প্রয়োজন, তাই শুরু থেকেই নকশায় একে অন্তর্ভুক্ত করতে হবে এবং পরে সংযোজন করা যায় না। পলিপ্রোপিলিন ও নাইলনের মতো আংশিক-স্ফটিকাকার পলিমার অ্যামরফাস পলিমার যেমন ABS-এর তুলনায় অনেক কম সহজে ওয়েল্ড হয়, কারণ শক্তি জোড়কে কাচ-সদৃশ রূপান্তর বিন্দুর ওপরে তোলার বদলে স্ফটিক গলাতে ব্যয় হয়। আর সরঞ্জাম সস্তাও নয় আর নিরাপদও নয়, সেজন্যই ধাপ ৩ বিদ্যমান।
উপকরণ
2- 1 টুকরাপ্লেসহোল্ডার
- 1 টুকরাপ্লেসহোল্ডার
প্রয়োজনীয় সরঞ্জাম
22- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
- প্লেসহোল্ডার
সম্পর্কিত ব্লুপ্রিন্ট
এই ব্লুপ্রিন্টগুলি জ্ঞান ভাগ করে — কৌশল, উপকরণ বা নীতি
The Clutch Fit: An Interference That Survives Ten Thousand Pulls
Martin দ্বারা
মেকানিক্স
৫৮
০
০
০
০
০

What a Glue Joint Is: Why a Good One Breaks Everywhere Except the Glue
Woody দ্বারা
কাঠের কাজ
৫৫
০
০
০
০
০
Choosing the Adhesive: Open Time, Gap Fill, and What It Has to Survive
Mary দ্বারা
ক্রাফট
৪৮
০
০
০
০
০
The Crimp: A Good One Is a Cold Weld, Not a Squeeze
Volt দ্বারা
টেকনোলজি
৫৮
০
০
০
০
০
CC0 পাবলিক ডোমেন
এই ব্লুপ্রিন্ট CC0-এর অধীনে প্রকাশিত। আপনি অনুমতি ছাড়াই যেকোনো উদ্দেশ্যে এটি অনুলিপি, পরিবর্তন, বিতরণ ও ব্যবহার করতে পারেন।
মেকারের ব্লুপ্রিন্টের মাধ্যমে পণ্য কিনে তাঁকে সমর্থন করুন, যেখানে তিনি আয় করেন মেকার কমিশন বিক্রেতাদের নির্ধারিত, অথবা এই ব্লুপ্রিন্টের একটি নতুন সংস্করণ তৈরি করে নিজের ব্লুপ্রিন্টে সংযোগ হিসেবে যুক্ত করে আয় ভাগ করুন।