
Liga de Aço a partir de Ferro e Carbono — O Metal que Construiu o Mundo Moderno
O aço é uma liga de ferro e carbono, normalmente contendo entre 0,2% e 2,1% de carbono em peso. Esta estreita faixa de composição transforma o ferro forjado macio e maleável em um material que pode ser endurecido, temperado e usado em molas — propriedades que tornaram o aço a base da civilização, de espadas e molas a pontes e arranha-céus.
A diferença entre ferro e aço é invisível a olho nu, mas transformadora em comportamento. O ferro puro (ferrita) é macio — um prego feito de ferro puro dobra facilmente. Basta adicionar 0,8% de carbono e o ferro se torna perlita: uma estrutura microscópica em camadas de ferrita e carboneto de ferro (cementita, Fe₃C), que é muito mais dura e resistente. Acima de 0,8% de carbono, a liga torna-se hipereutetoide, com o excesso de cementita tornando-a ainda mais dura, porém cada vez mais frágil. Toda a ciência da metalurgia do aço gira em torno do controle desse pequeno percentual de carbono e da taxa de resfriamento da liga.
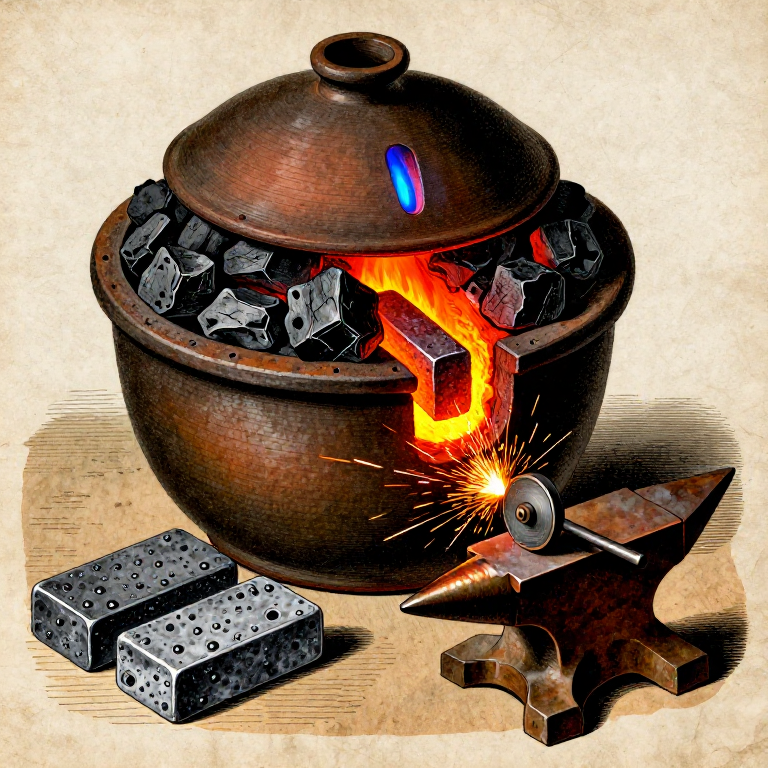
Historicamente, a produção de aço foi obtida por dois caminhos: carburação (adição de carbono ao ferro forjado por aquecimento em contato com carvão vegetal) e descarburação (remoção do excesso de carbono do ferro fundido por oxidação). Este guia aborda o método de carburação — também chamado cementação — que foi o processo dominante de produção de aço desde a Antiguidade até o século XVIII. Você irá empacotar barras de ferro forjado em carvão vegetal dentro de um cadinho de argila selado e aquecer o conjunto a aproximadamente 900–950 °C por várias horas. Os átomos de carbono do carvão difundem-se na rede cristalina do ferro, convertendo as camadas superficiais em aço. O resultado é chamado aço bolha (blister steel), em referência às bolhas que se formam na superfície devido ao gás aprisionado.
HAZARD: Este processo exige temperaturas sustentadas acima de 900 °C. Escória fundida, metal quente e gás monóxido de carbono estão todos presentes. Trabalhe ao ar livre ou sob ventilação forçada intensa. Use um respirador P100, óculos de proteção, luvas de couro tipo gauntlet e avental de couro. Nunca abra o cadinho enquanto ele estiver em temperatura — a entrada súbita de ar pode causar um clarão de monóxido de carbono em chamas.
Instruções
Entenda o diagrama de fases ferro-carbono
Entenda o diagrama de fases ferro-carbono
O diagrama de fases ferro-carbono é o diagrama mais importante da metalurgia. Em temperatura ambiente, o ferro existe como ferrita (α-ferro): cúbica de corpo centrado, macia, magnética. Quando aquecido acima de 727 °C (a temperatura eutetoide), o ferro se transforma em austenita (γ-ferro): cúbica de face centrada, não magnética e, de forma crítica, capaz de dissolver muito mais carbono do que a ferrita. A ferrita dissolve apenas 0,022% de carbono; a austenita dissolve até 2,14%.
É por isso que a cementação funciona: a 900–950 °C, a superfície do ferro é austenita, que absorve carbono do carvão vegetal ao redor. Quando o aço esfria lentamente, a austenita se transforma de volta em ferrita mais cementita (Fe₃C), organizadas na estrutura lamelar da perlita. Se resfriada rapidamente (temperada), a austenita fica retida como martensita — uma estrutura extremamente dura, frágil e tetragonal de corpo centrado. Todo tratamento térmico do aço — têmpera, revenido, recozimento — manipula essas transformações de fase.
Selecione e prepare o ferro forjado
Selecione e prepare o ferro forjado
Comece com ferro forjado — ferro de baixo carbono (abaixo de 0,08% de carbono) que foi obtido por fusão em forno de massa (bloom) e forjado a martelo para consolidar o metal e expelir a escória. O ferro deve estar limpo, livre de ferrugem pesada ou carepa, e idealmente na forma de barra chata com aproximadamente 5–10 mm de espessura e 20–30 mm de largura. Barras mais finas carburam mais rapidamente, pois o carbono deve difundir-se para dentro a partir da superfície — uma barra de 10 mm leva cerca de 8 horas para carburar até o centro a 925 °C.
Se começar com uma massa (bloom) ou ferro bruto, forje-o primeiro em barras chatas. Limpe a superfície com escova de arame ou lima para remover a carepa (óxido de ferro), que atua como barreira à difusão do carbono. Pese as barras — você pesará novamente após a cementação para calcular o carbono absorvido (o aço é mais pesado pelo peso do carbono adicionado).
Materiais para este passo:
 Minério de ferro (ferro de pântano / hematite / magnetite)1 peça
Ferramentas necessárias:
 Lima para metal
 Balança digital de precisão
Prepare o carvão para a mistura de cementação
Prepare o carvão para a mistura de cementação
Triture carvão vegetal de madeira dura em pedaços de aproximadamente 5–10 mm de diâmetro — pequenos o suficiente para se acomodarem firmemente em volta das barras de ferro, mas grandes o suficiente para manter espaços de ar que permitam a circulação do gás monóxido de carbono. O carvão é a fonte de carbono: em alta temperatura, ele reage com vestígios de oxigênio e umidade para produzir monóxido de carbono (CO), que é o verdadeiro agente de carbonetação. O gás CO se dissocia na superfície do ferro, depositando carbono atômico que se difunde no metal.
Você precisa de aproximadamente 3–4 vezes o peso do ferro em carvão. Para 500 gramas de barras de ferro, prepare de 1,5–2 kg de carvão triturado. Algumas receitas históricas acrescentavam materiais orgânicos (farinha de osso, aparas de couro, fuligem) à mistura — estes se decompõem em temperatura e contribuem com carbono e nitrogênio adicionais. Para este blueprint, carvão puro de madeira dura é suficiente e produz os resultados mais previsíveis.
Materiais para este passo:
 Carvão vegetal2 kg
Ferramentas necessárias:
 Martelo
Construir ou preparar o cadinho de cementação
Construir ou preparar o cadinho de cementação
O cadinho deve ser vedado para evitar que o carvão simplesmente queime na atmosfera do forno. Use um cadinho profundo de argila refratária com tampa bem ajustada, ou construa uma caixa de cementação com tijolos refratários e argila refratária. O recipiente deve suportar 950 °C por 8+ horas sem rachar. Um cadinho de argila-grafite é ideal — é refratário, não reage com o conteúdo e pode ser vedado com um lute de argila (uma pasta de argila refratária e água aplicada em volta da junta da tampa).
O cadinho deve ser grande o suficiente para conter todas as barras de ferro com pelo menos 25 mm de carvão de empacotamento em todos os lados. Não deve haver caminho direto para o ar alcançar o carvão — qualquer vazamento de ar fará o carvão queimar em vez de carburar, desperdiçando combustível e produzindo resultados irregulares.
Ferramentas necessárias:
 Cadinho de argila refratária
 Tijolos refratários
Empacote as barras de ferro em carvão vegetal dentro do cadinho
Empacote as barras de ferro em carvão vegetal dentro do cadinho
Coloque uma camada de 25 mm de carvão vegetal triturado no fundo do cadinho. Assente a primeira barra de ferro sobre esta base, garantindo que não toque nas paredes do cadinho — pelo menos 15 mm de folga em todos os lados. Cubra com outra camada de 15–20 mm de carvão vegetal, pressionando-a suavemente para eliminar grandes bolsas de ar. Coloque a barra seguinte, garantindo que as barras não se toquem (o carvão vegetal deve envolver completamente cada peça). Continue a sobrepor camadas até que todas as barras estejam embaladas.
Cubra com uma camada final de 25 mm de carvão vegetal. As barras devem ficar totalmente embutidas — qualquer ferro exposto não sofrerá carburação nessa área. Sele a tampa com uma argila de vedação: misture argila refratária com água até obter uma pasta espessa, aplique um cordão de 10 mm em torno da junta da tampa e alise-o para formar uma vedação contínua. Deixe a argila secar ao ar durante pelo menos 30 minutos antes de colocar no forno. Um pequeno orifício de ventilação (2–3 mm) na tampa permite que a pressão do gás escape sem rachar a vedação.
Prepare o forno e leve à temperatura de cementação
Prepare o forno e leve à temperatura de cementação
Coloque o cadinho selado em um forno a carvão com fole, ou em um forno a propano. O forno deve manter 900–950 °C durante toda a duração do encharcamento de cementação — tipicamente 6–10 horas, dependendo da espessura das barras de ferro. Esta é a faixa crítica de temperatura em que a austenita se forma e a difusão de carbono ocorre em uma taxa útil. Abaixo de 850 °C, a difusão é lenta demais; acima de 1000 °C, o ferro pode começar a fundir nos contornos de grão (queima), arruinando o aço.
Inicie o aquecimento do forno lentamente — leve o cadinho à temperatura ao longo de 1–2 horas para evitar choque térmico. A vedação de argila pode rachar levemente à medida que seca e o cadinho se expande; isso é normal. Observe uma pequena chama azul no orifício de respiro — este é monóxido de carbono queimando ao escapar, confirmando que a reação de cementação está ocorrendo dentro do cadinho.
Materiais para este passo:
Carvão vegetal10 kgFerramentas necessárias:
 Fole
 Óculos de proteção estanques
 Luvas de couro de canhão longo
 Avental de couro
Mantenha o encharque de cementação
Mantenha o encharque de cementação
Mantenha o forno a 900–950 °C por 6–10 horas. A duração depende da espessura da barra: o carbono se difunde aproximadamente 1 mm por hora a 925 °C no ferro. Uma barra de 5 mm de espessura (2,5 mm até o centro) precisa de aproximadamente 6 horas para cementação completa através da seção; uma barra de 10 mm precisa de 10+ horas. Um encharque insuficiente produz aço com cementação superficial (superfície dura, núcleo mole) — útil para algumas aplicações, mas não é uma liga uniforme.
Monitore a temperatura do forno observando a cor do cadinho: vermelho-cereja opaco é aproximadamente 750 °C (baixo demais); vermelho-cereja brilhante é 850 °C; laranja é 950 °C; amarelo-alaranjado é 1050 °C (alto demais). Mantenha o leito de carvão vegetal no forno, adicionando combustível conforme necessário. Mantenha o fole operando de forma constante — interrupções no suprimento de ar fazem a temperatura cair, e o reaquecimento desperdiça tempo e combustível. A chama azul no orifício de ventilação deve queimar de forma estável durante todo o encharque.
Ferramentas necessárias:
Fole Respirador P100
 Tenazes de cabo longo
Resfrie o cadinho lentamente no forno
Resfrie o cadinho lentamente no forno
Após o tempo total de imersão térmica, pare de adicionar combustível e pare os foles. Deixe o cadinho esfriar no forno — isso pode levar de 6 a 12 horas, dependendo da massa do forno. O resfriamento lento é essencial: ele permite que a austenita se transforme em perlita (a estrutura de equilíbrio de ferrita + cementita), produzindo um aço que é duro, mas não quebradiço. O resfriamento rápido nesta etapa produziria martensita — extremamente dura, mas quebradiça demais para a maioria dos usos sem revenimento posterior.
Não abra nem perturbe o cadinho enquanto ele estiver acima de um calor vermelho opaco. Abrir a vedação enquanto o pacote de carvão ainda estiver quente introduz oxigênio, que queima o carvão e oxida (descarbonetando) a superfície do aço — desfazendo a carburização que você levou horas para alcançar. A paciência é fundamental. O cadinho está pronto para ser aberto quando puder ser manuseado com luvas grossas (abaixo de aproximadamente 200 °C).
Abra o cadinho e extraia o aço bolha
Abra o cadinho e extraia o aço bolha
Quebre o selo de argila do lute e remova a tampa. O carvão no interior ficará parcialmente consumido — mais leve e mais friável do que o pacote original. Extraia cuidadosamente as barras de ferro, agora barras de aço, do leito de carvão. A superfície apresentará bolhas características — protuberâncias elevadas causadas por gás aprisionado sob a crosta superficial durante a cementação. Esta é a origem do termo 'aço bolha' e confirma a carburação bem-sucedida.
As barras também estarão cobertas por uma fina camada de crosta (óxido de ferro) e podem ter fragmentos de carvão aderidos à superfície. Escove com escova de arame ou lime a superfície para revelar o aço por baixo. A cor e a textura superficial são visivelmente diferentes do ferro forjado original — o aço apresenta grão mais fino e, muitas vezes, uma aparência cinza ligeiramente mais escura e uniforme em comparação com o cinza mais claro e fibroso do ferro forjado.
Ferramentas necessárias:
 Tenaz para cadinhoLuvas de couro de canhão longoLima para metal
Teste o aço por teste de faísca e endurecimento
Teste o aço por teste de faísca e endurecimento
O teste de campo mais simples para o teor de carbono é o teste de faísca: encoste o aço em um rebolo de esmeril ou em uma lima grossa e observe as faíscas. O ferro forjado (baixo carbono) produz jatos de faísca longos, lisos e de cor amarelo-alaranjada, com poucas bifurcações. O aço de carbono médio (0,4–0,6%) produz faíscas mais curtas e brilhantes, com bifurcações nítidas. O aço de alto carbono (0,8%+) produz faíscas muito curtas, de um branco brilhante, com explosões intensas nas pontas. Compare as faíscas do seu aço de blister com um pedaço conhecido de ferro forjado — a diferença deve ser marcante.
Para um teste definitivo, aqueça um pequeno pedaço até um vermelho cereja brilhante (aproximadamente 800 °C) e resfrie-o em água. O ferro forjado permanece macio após a têmpera; o aço que absorveu carbono suficiente torna-se extremamente duro. Tente limar a peça temperada — se a lima deslizar pela superfície sem cortar, o aço foi endurecido com sucesso. Isso confirma um teor de carbono acima de aproximadamente 0,3%.
Ferramentas necessárias:
Lima para metal Balde de têmpera
 Tenaz de forja
Consolidação por forjamento do aço blister (opcional: aço cisalhado)
Consolidação por forjamento do aço blister (opcional: aço cisalhado)
O aço blister proveniente de uma única passagem de cementação pode apresentar distribuição de carbono irregular — maior na superfície e menor no centro. Para uma liga mais uniforme, o aço pode ser dobrado e soldado por forjamento. Aqueça a barra até amarelo-brilhante a branco (aproximadamente 1100 °C), dobre-a sobre si mesma e solde a dobra a martelo. Repita este ciclo de dobrar e soldar 3–4 vezes. Cada dobra reduz pela metade a distância que o carbono deve difundir, e o trabalho mecânico redistribui o carbono de forma mais uniforme por toda a seção transversal.
Este produto dobrado e consolidado é chamado de aço cisalhado (historicamente usado para tesouras e ferramentas de corte). Ele é mais uniforme e confiável do que o aço blister bruto. Um refinamento adicional — fundir o aço blister em um cadinho a aproximadamente 1500 °C — produz o aço de cadinho (aço wootz), o aço de maior qualidade disponível antes do processo Bessemer. A fusão do aço de cadinho exige temperaturas além do que a maioria das instalações em pequena escala consegue atingir, mas a cementação seguida de dobramento produz um excelente aço de trabalho.
Ferramentas necessárias:
 Martelo de forjaTenaz de forja
 BigornaFole
Documente os resultados da cementação
Documente os resultados da cementação
Pese as barras de aço acabadas e compare com o peso inicial. O ganho de peso é o carbono absorvido — para um alvo de 0,8% de carbono, 500 gramas de ferro devem ganhar aproximadamente 4 gramas. O ganho real variará conforme o tempo de imersão, a temperatura e a espessura da barra. Registre os parâmetros da cementação: dimensões das barras, tipo e quantidade de carvão, tempo de imersão, temperatura estimada e os resultados do teste de faísca.
Armazene o aço blister em local seco para evitar ferrugem. O aço enferruja mais rapidamente que o ferro forjado porque as inclusões de carbono criam células eletroquímicas que aceleram a corrosão. Para armazenamento de longo prazo, revista com óleo ou cera. O aço está agora pronto para ser forjado em ferramentas, lâminas ou qualquer aplicação que exija um material duro e resistente. O tratamento térmico (têmpera e revenimento) adapta as propriedades finais ao uso específico — um tema que se baseia diretamente nos fundamentos metalúrgicos deste projeto.
Ferramentas necessárias:
Balança digital de precisãoMateriais
2- Referência
- 12 kgReferência
Ferramentas necessárias
16- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
Materiais de Blueprints conectados

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
por Peter
Trabalho em Metal

Making Charcoal from Hardwood — Pyrolysis in a Pit Kiln
por Charlie
Química

Building a Box Bellows — The Breath That Makes Metal Obey Fire
por Emma
Marcenaria

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
por Forge
Trabalho em Metal
Este projeto faz

Blueprints relacionados
Estes blueprints compartilham conhecimento — técnicas, materiais ou princípios

Building a Bloomery & Smelting Iron — The Iron Age
por Forge
Trabalho em Metal

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
por Mary
Trabalho em Metal
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
por Peter
Trabalho em Metal

Quench Hardening and Tempering a Steel Blade — Heat Treatment Fundamentals
por Forge
Antigo
CC0 Domínio Público
Este blueprint é liberado sob CC0. Você é livre para copiar, modificar, distribuir e usar este trabalho para qualquer finalidade, sem pedir permissão.
Apoie o Maker comprando produtos através do Blueprint, onde ele ganha uma Comissão Maker definida pelos vendedores, ou crie uma nova versão deste Blueprint e inclua-o como conexão no seu próprio Blueprint para compartilhar receita.