Colaboração
ARTE
BELEZA E BEM-ESTAR
ARTESANATO
CULTURA E HISTÓRIA
ENTRETENIMENTO
MEIO AMBIENTE
COMIDA E BEBIDAS
ENGENHARIA REVERSA
CIÊNCIAS
ESPORTES
TECNOLOGIA
TECNOLOGIA VESTÍVEL
Traduzido


Extrusão de Alumínio: Barras, Tubos e Perfis
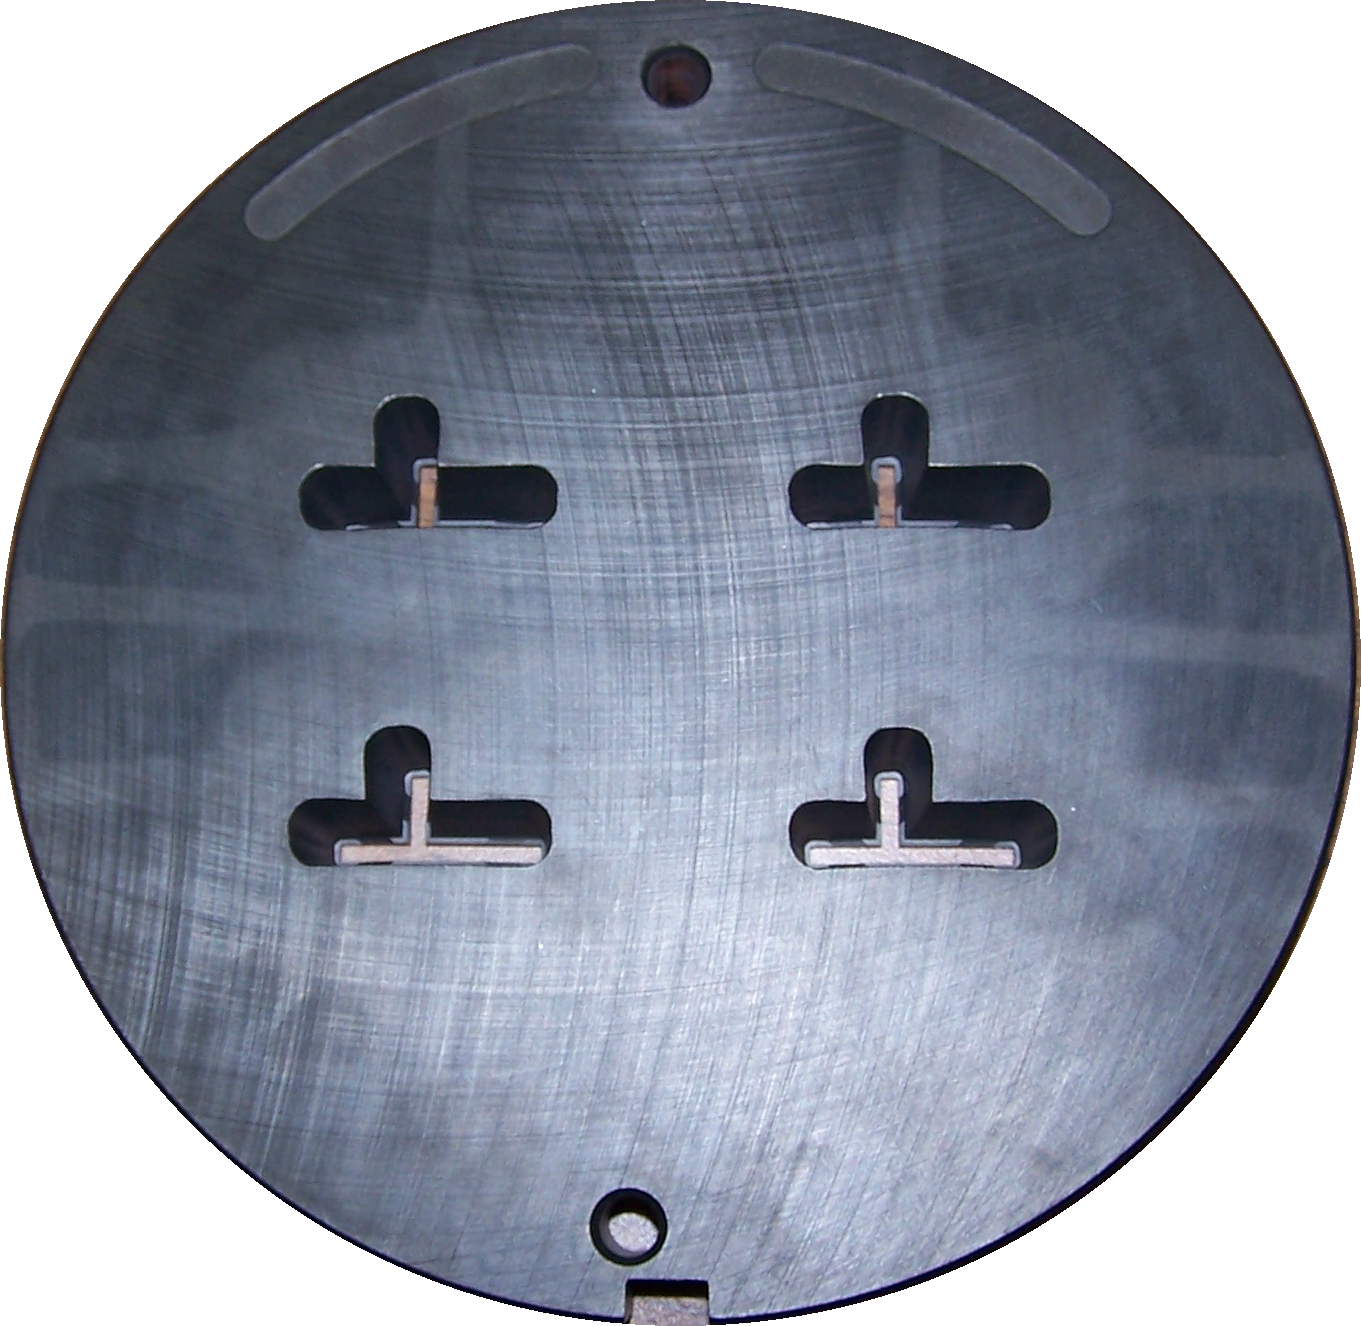
Quase todas as barras, tubos, cantoneiras e perfis em T-slot de alumínio são extrudados: um cilindro de alumínio, o tarugo, é aquecido a cerca de 350–500 °C, colocado num recipiente de paredes grossas e empurrado por um êmbolo através de uma matriz de aço cuja abertura tem a forma do produto, como pasta de dentes de um tubo. As prensas variam de cerca de 230 a 11.000 toneladas. Formas ocas, como tubos, passam em torno de um mandril ou através de uma matriz que divide e volta a unir o metal. A extrusão longa é resfriada, esticada para endireitá-la, cortada no comprimento desejado e, para as ligas mais resistentes, submetida a tratamento térmico.
Este é um processo industrial; explica como é feito o material que os fabricantes compram.
Avançado
Minutos por tarugo (industrial)
Instruções
1
1
Fundição e corte de tarugos
Fundição e corte de tarugos
Lingotes de alumínio são refundidos com as adições de liga e fundidos como toras redondas longas, depois serrados em tarugos.
Materiais para este passo:
 Lingote de alumínio100 kg
2
2
Aqueça o tarugo
Aqueça o tarugo
Cada tarugo é aquecido a cerca de 350–500 °C, temperatura suficiente para fluir plasticamente, mas bem abaixo do ponto de fusão.
Ferramentas necessárias:
 Forno de recozimento
3
3
Carregar e empurrar
Carregar e empurrar
O tarugo é colocado no recipiente da prensa em frente à matriz; o êmbolo o empurra através dela a pressões de dezenas a centenas de megapascais. A abertura da matriz define o perfil.
Ferramentas necessárias:
 Prensa de extrusão hidráulica
 Matriz de extrusão
4
4
Resfriar e alongar
Resfriar e alongar
O perfil sai sobre uma mesa, é resfriado por ar ou água e, em seguida, preso pelas duas extremidades e esticado até ficar reto.
5
5
Cortar e tratar
Cortar e tratar
É serrado no comprimento; as ligas tratáveis termicamente são então envelhecidas até atingir a resistência total.
Ferramentas necessárias:
Forno de recozimento6
6
Verifique o perfil
Verifique o perfil
As seções são medidas em relação às dimensões e tolerâncias do desenho.
Ferramentas necessárias:
 Paquímetro digital de 6 polegadas
Materiais
1- 100 kgReferência
Ferramentas necessárias
4- Referência
- Referência
- Referência
- Referência
Este projeto faz



Blueprints relacionados
Estes blueprints compartilham conhecimento — técnicas, materiais ou princípios

CC0 Domínio Público
Este blueprint é liberado sob CC0. Você é livre para copiar, modificar, distribuir e usar este trabalho para qualquer finalidade, sem pedir permissão.
Apoie o Maker comprando produtos através do Blueprint, onde ele ganha uma Comissão Maker definida pelos vendedores, ou crie uma nova versão deste Blueprint e inclua-o como conexão no seu próprio Blueprint para compartilhar receita.